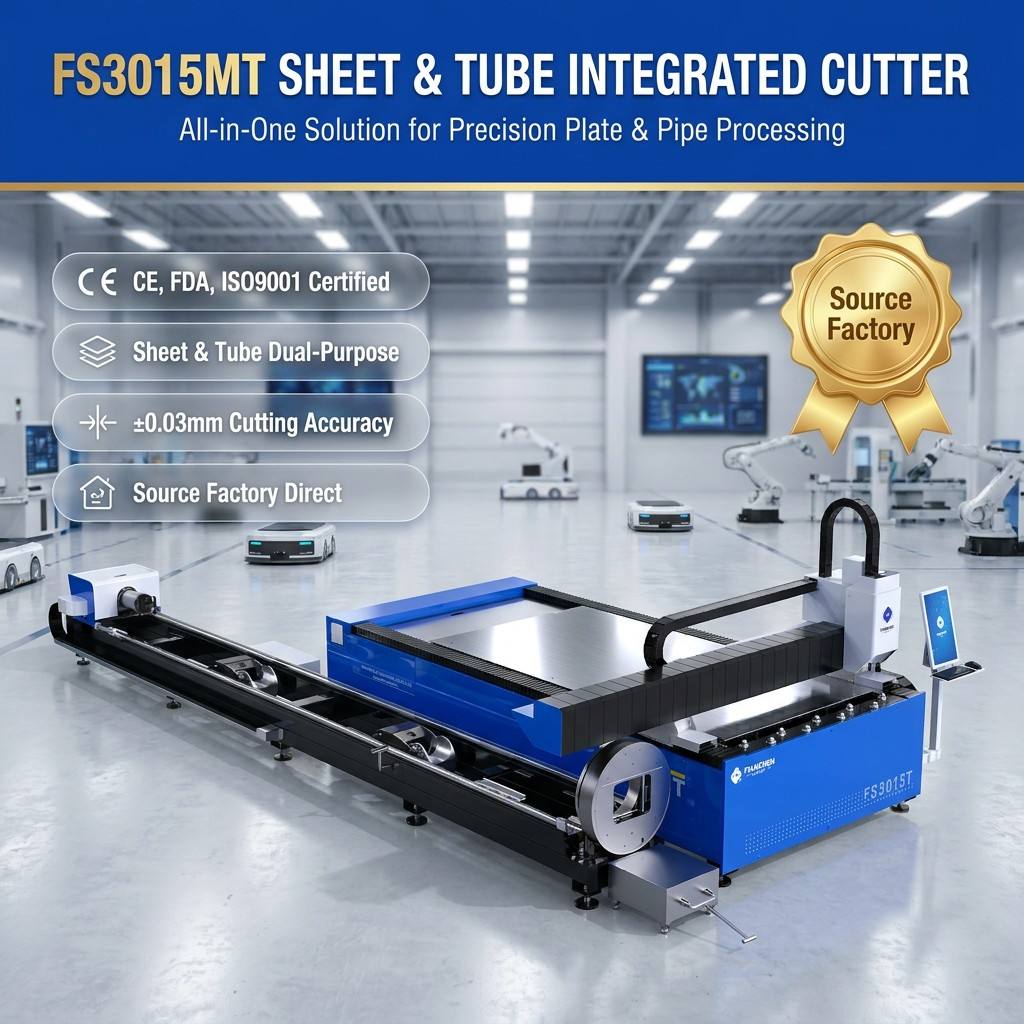
金属板用レーザー切断機は、どのように多形状加工に対応するのでしょうか?多形状生産こそが、レーザー切断機が工場の現場でその存在価値を発揮する場面です。筐体、ブラケット、装飾パネル、試作部品などは、単なる幾何学的形状として届きます…
さらに表示
産業用レーザー切断機は、製造工程でどのように省エネルギーを実現するのでしょうか? 実際に省エネが可能です。しかもその効果は、レーザー光源そのものにとどまらず、さまざまな側面から得られます。ファイバーレーザー技術は、電気エネルギーをレーザー光エネルギーに変換する効率が、従来の技術に比べて数倍も高くなっています…
さらに表示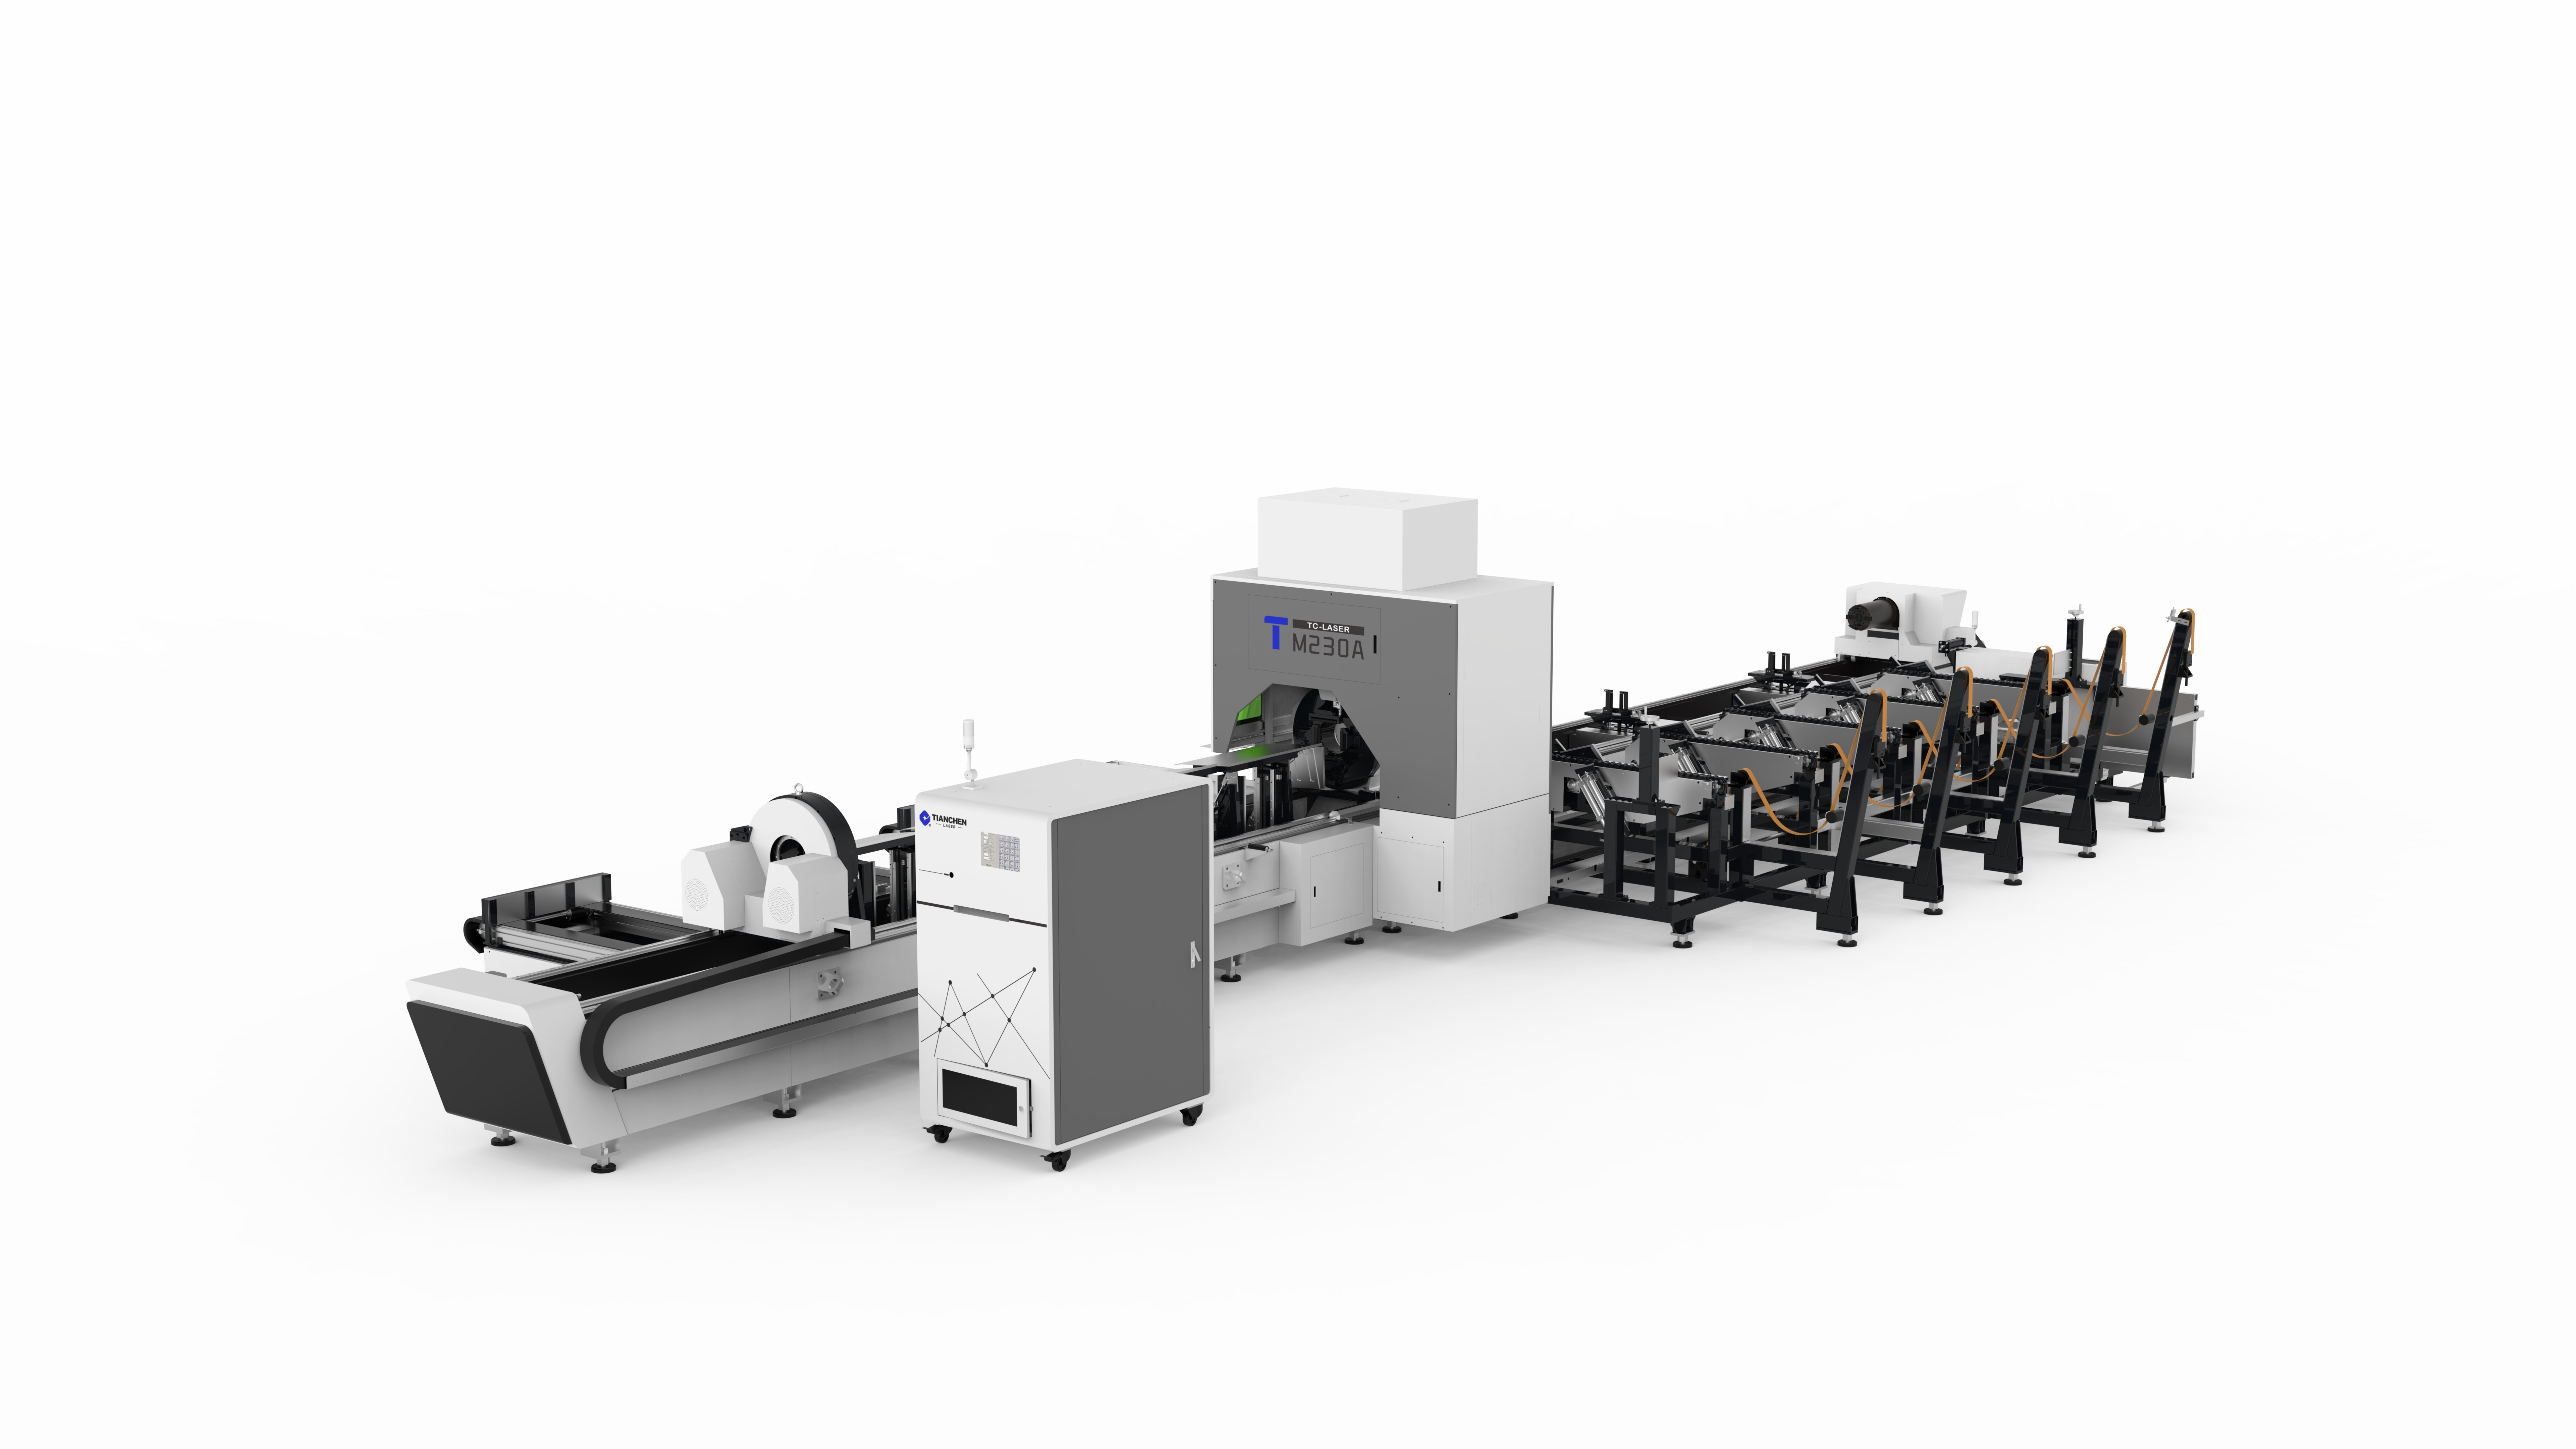
最新の金属用CNCレーザー切断機は、オペレーターが板材をセットするよりも速く切断できます。しかし、この処理速度と材料供給速度の不一致が、金属加工現場で最もよく見られるボトルネックです。つまり、レーザー光線は数分間連続して作業している一方で、機械は次の板材のセットを待っている状態になり、その待ち時間が設備稼働率の低下を招いています…
さらに表示
厚板金属加工は、レーザー切断機がその工学的性能を発揮する分野です。10 mmの炭素鋼を切断することは、3 mmの薄板を穿孔する作業とはまったく異なる技術を要します。レーザー光束はより深く貫通する必要があり、溶融プールは確実に排出されなければならず、また…
さらに表示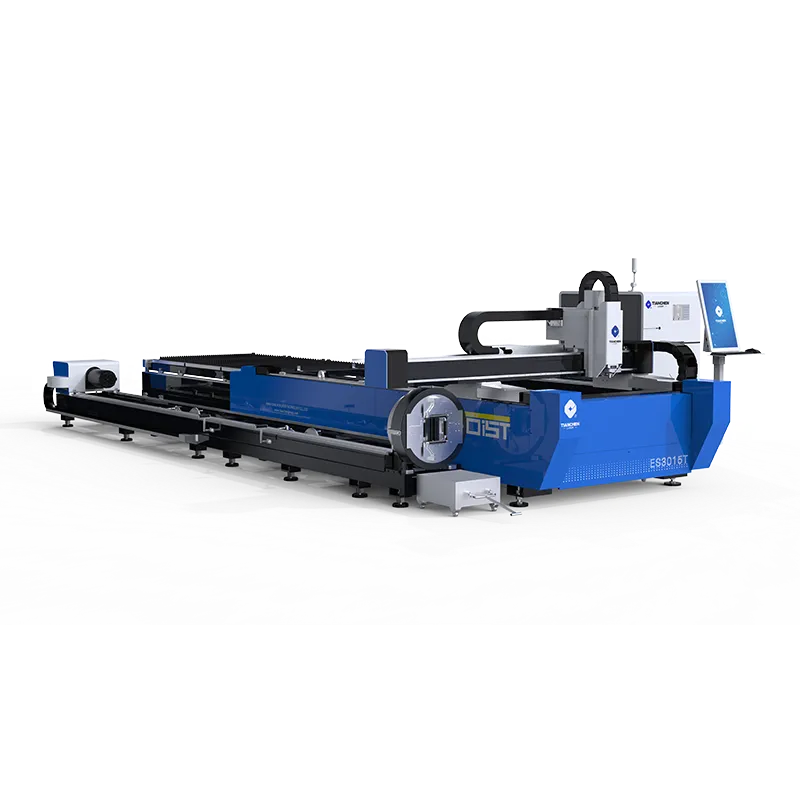
1シフト丸ごと無駄にしてしまったネスティングの失敗例。ある加工業者が、サイズの異なる300個の部品を含む注文を受け、2メートル角の板材に手作業で配置しました。オペレーターは安全のために余白を設け、目視で部品間隔を調整した結果、実際には7枚で済んだはずの作業が9枚かかってしまいました…
さらに表示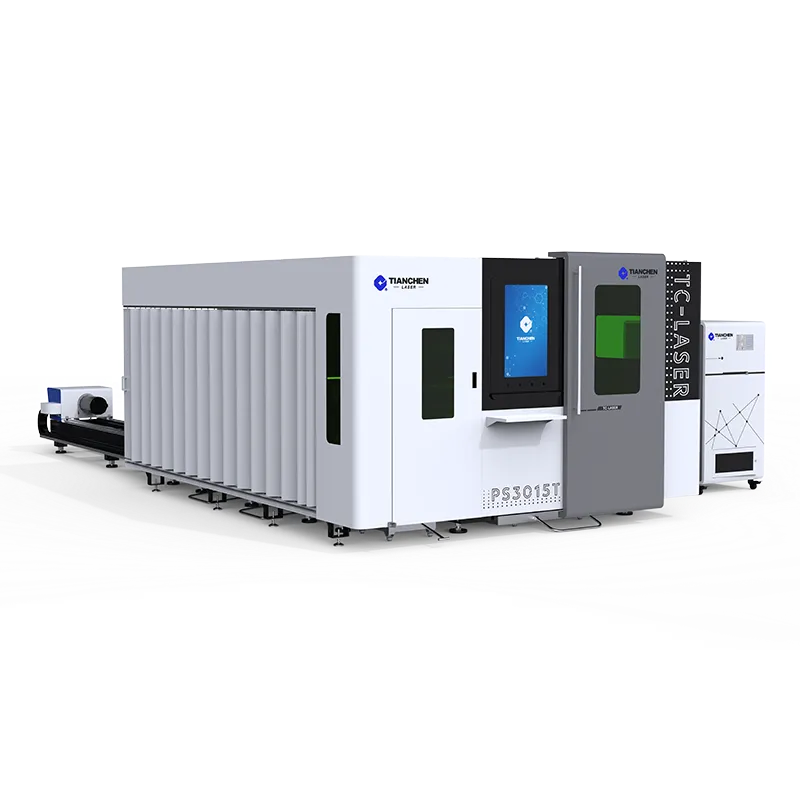
作業スペースが足りなくなった仕上げエリア。ペンシルベニア州のあるジョブショップでは、プラズマ切断機で鋼製フレームを切断した後、すべての部品を粉体塗装前にバリ取りへ送っていました。しかし、仕上げエリアは次第に拡大し、作業者が手作業でフィレット(面取り)を行うために1日分の部品が待機する状態になっていました…
さらに表示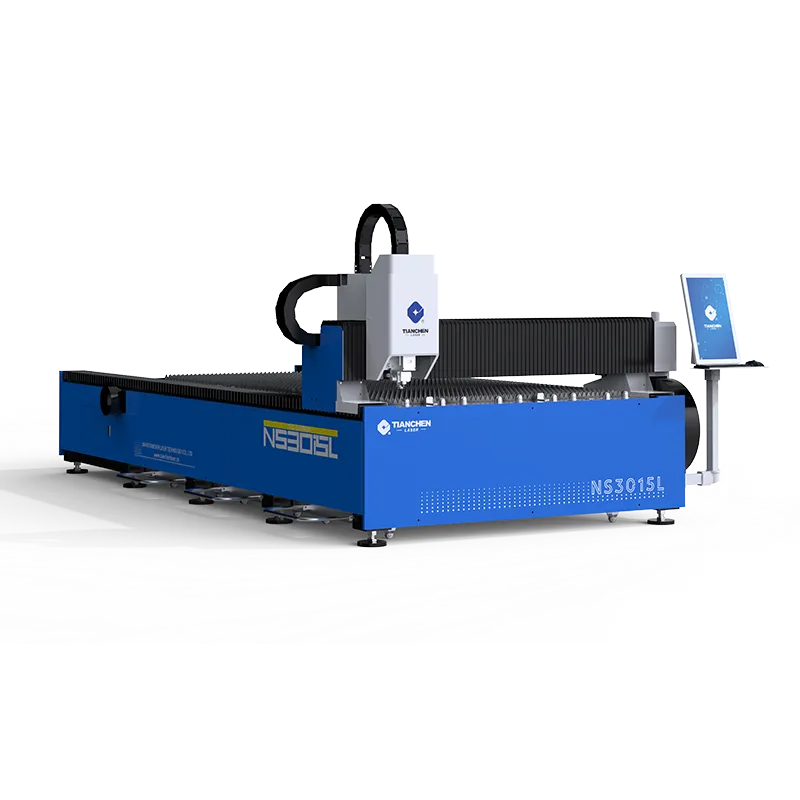
一見人手不足に見えるボトルネック 中西部にある加工工場では、納期遅れの原因を人員不足だと考えていました。プレスブレーキや溶接工程は順調に稼働していたものの、注文が集中した際には依然として納期がずれ込んでいました。工程フローを可視化したところ、レーザー加工工程が最も遅い工程ではなかったことが判明しました…
さらに表示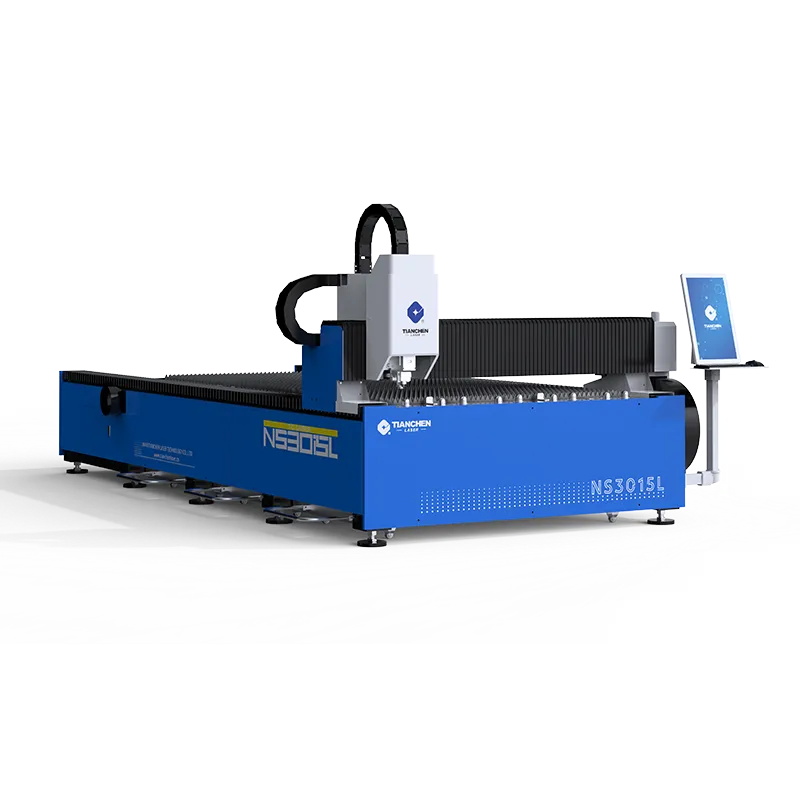
標準ギアでは対応できないカスタム加工依頼:医療機器サプライヤーから、ステンレス製ブラケット(タップインサート付き・シリアル番号刻印あり)の納入依頼がありました。ロットは2週間ごとに仕様が変更されるため、市販の切断テーブルではインサートを確実に保持できませんでした…
さらに表示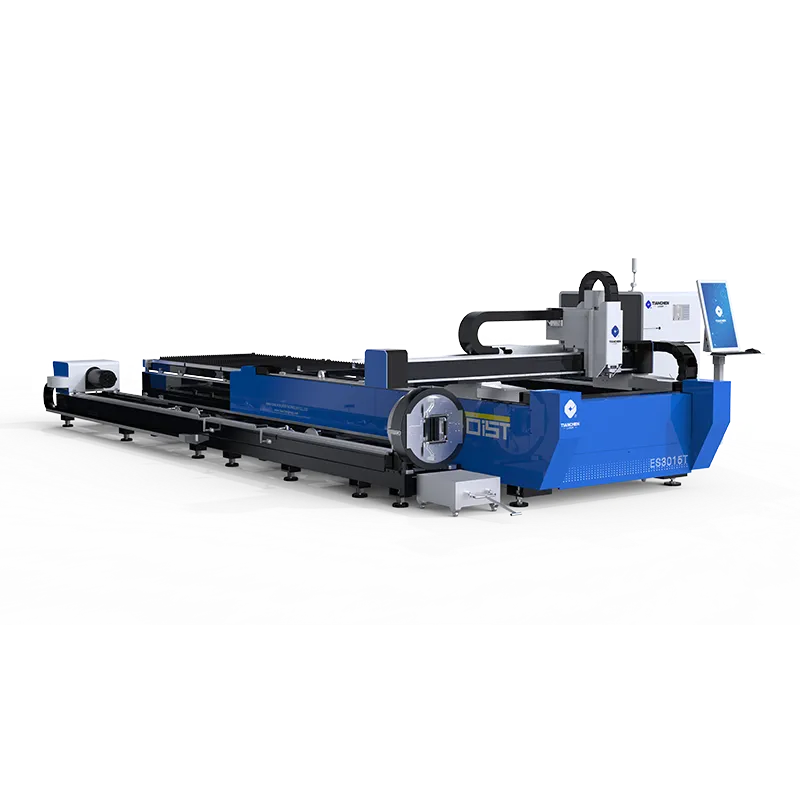
混雑したジョブショップから静かな作業場へ——オハイオ州のある外注加工業者は、ブラケット加工のために3つの手作業工程を設けていました。1人目の作業者が測定し、2人目が仮止めし、3人目がバンドソーで仕上げを行っていました。しかし、1シフトあたりの生産量は約180個で頭打ちとなり、金曜日の不良品収集箱には……
さらに表示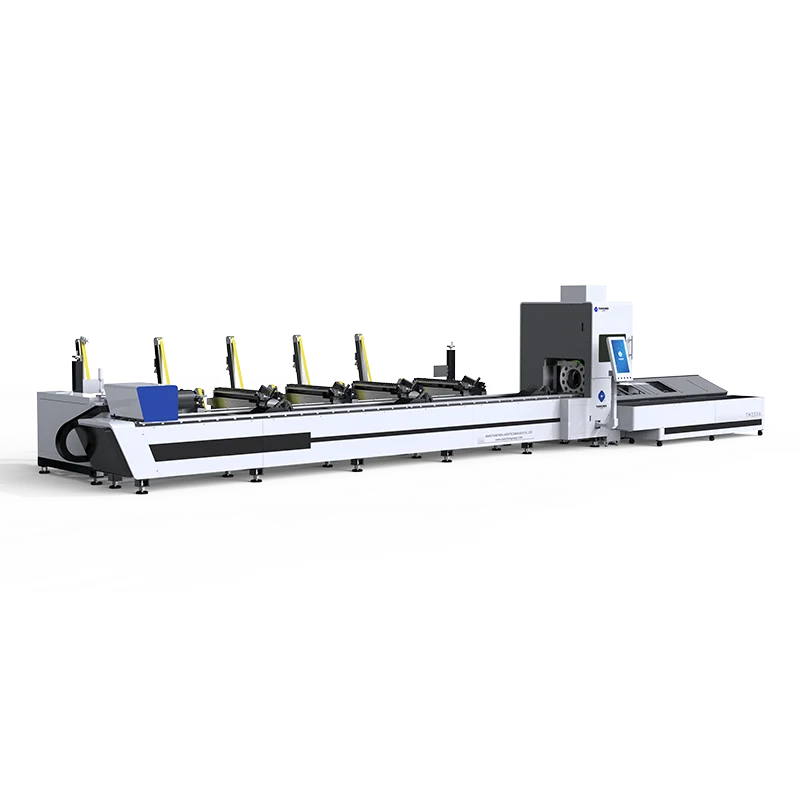
大量印字向け高速CNC彫刻機 自動車部品メーカーが、週1万個のアルミニウム部品にシリアル番号を印字する必要がありました。従来の手作業によるスタンプ印字では、1個あたり45秒かかっており、また…
さらに表示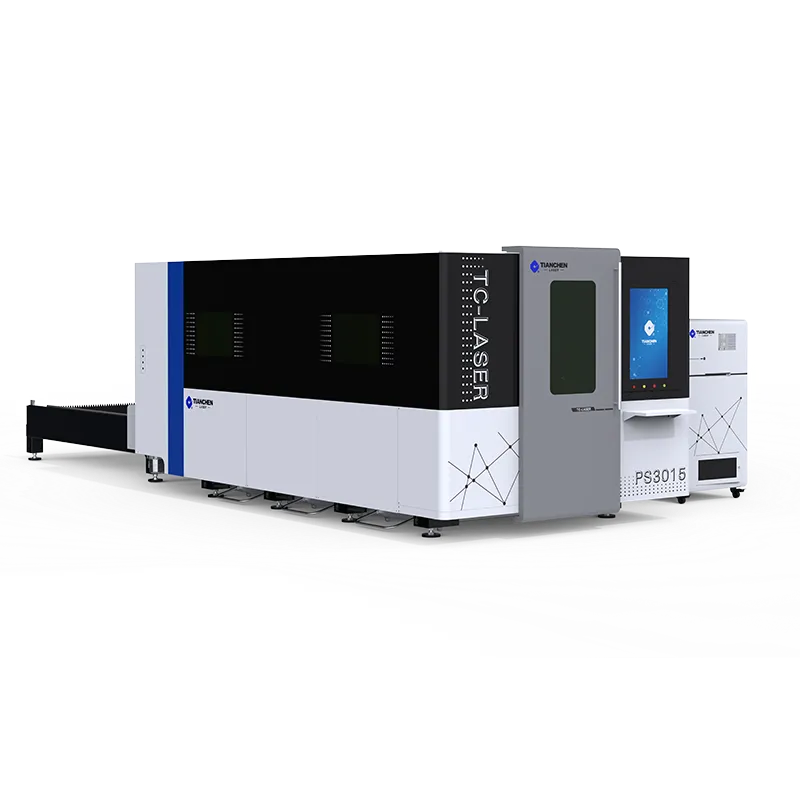
金属レーザー切断機の適切な出力は? ある金属加工業者が、入手可能な中で最も高出力な機種という理由から、12kWのファイバーレーザー切断機を導入しました。しかし、この機械はほとんど毎日稼働していませんでした。同社では、厚板の切断をほとんど行わなかったためです…
さらに表示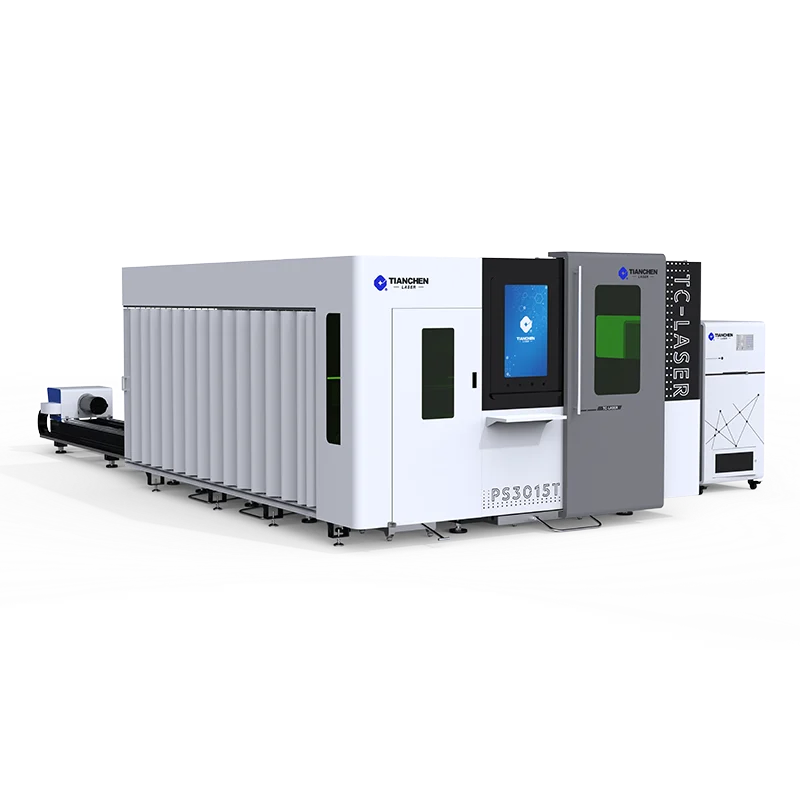
金属用レーザー切断機:さまざまな金属材料の加工に対応。自動車、航空宇宙、建築分野の顧客を対象としていたジョブショップでは、従来のCO₂レーザー装置に課題がありました。軟鋼の切断は良好でしたが、ステンレス鋼の切断には難があり、アルミニウムなどは全く切断できませんでした…
さらに表示
Copyright © 2026 by JINAN TIANCHEN LASER TECHNOLOGY CO.,LTD
 EN