
 EN
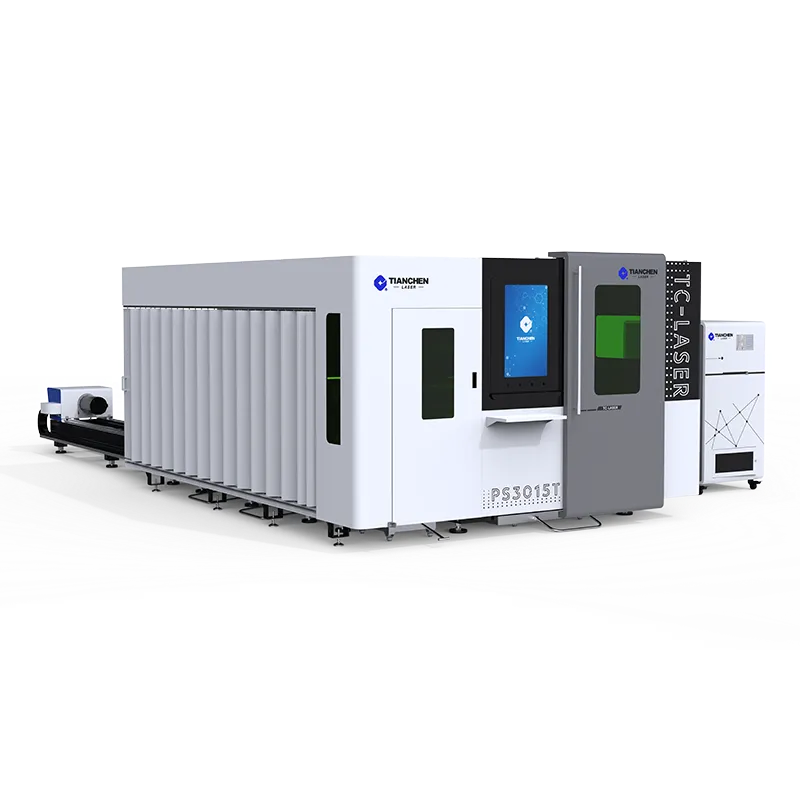
作業スペースが足りなくなった仕上げ作業場
ペンシルベニア州のあるジョブショップでは、鋼板フレームをプラズマ切断機で加工した後、すべての部品を粉体塗装前にバリ取りへ送っていました。その結果、仕上げ作業場は次第に拡大し、作業者がファイルで手作業するのを待つ部品が1日分も積み上がるほどになりました。プロファイル加工を金属のレーザー切断に切り替えたところ、切断面の品質が工程の前段階で確保されるようになり、部品は手作業によるバリ取りを経ずに直接塗装できるほど清潔な状態で到着するようになりました。これにより、バリ取り待ちの列は作業場全体を占めていたものが、作業台1台分まで縮小しました。この改善を実現したのは、より大型のグラインダーではなく、金属のレーザー切断だったと同社は評価しています。
毎朝発生していたバリ取り待ちの列
毎朝、作業員は塗装が付着する前に研磨が必要なプラズマ切断されたエッジの山に直面していました。繁忙期には、販売可能な部品が工場から出荷されるまでに、単にこの清掃作業だけで3時間もかかっていました。金属用レーザー切断ではドロスが極めて少なく、同じ部品は研磨工程をスキップして直接塗装工程へと進むことができ、その3時間を、顧客が実際に受け取る製品に価値を加える作業——つまり付加価値作業——に充てられるようになりました。
消えた時間の行方
作業時間調査によると、加工工程の労働時間の18%がエッジ仕上げに費やされており、その作業は強度や機能性の向上には一切寄与していませんでした。しかし、研磨は単なる日常業務の一部と見なされていたため、そのコストは隠蔽されていました。輪郭加工を金属用レーザー切断に切り替えたことで、その時間は溶接・組立工程へと還元され、顧客が支払った対価に見合う製品そのものに変化をもたらす作業に活用されるようになったのです。これに対し、ライン終端でファイルで仕上げを待つ部品の山には、何の価値も生まれません。
荒いエッジを放置することのリスク
粗いエッジは見た目が悪いだけでなく、部品出荷後に問題が表面化し始め、その問題は原因が切断工程にあると特定される前に、工場の評判を損ないます。
コーティング不良はエッジから始まる
スラグやバリの上には、粉体塗装やペイントが十分に密着せず、薄い部分ができて最初に錆びやすくなります。ある顧客は、数か月後にエッジから錆が発生したことを理由に、ブラケットのロットを返品しました。金属レーザー切断は、酸化被膜を制御した滑らかなエッジを実現するため、コーティングが均一に付着し、この不良モードを工場の欠陥リストから完全に排除しました。その結果、返品に伴うコストも削減され、納期と顧客との取引関係の両方が守られました。
後工程での組立不具合
バリが対向面に引っかかり、組立精度を損ないます。あるブラケットキットは本来、すんなり嵌まるはずでしたが、現場で手作業で面取りする必要があり、顧客の作業時間を浪費させ、工場の評判も傷つけました。金属レーザー切断によるクリーンなエッジなら、部品は初回で正確に嵌まります。これは特に、工作機械を持たない現場作業員に配送されるキットにおいて極めて重要です。作業員はベンチグラインダーなどを使わず、そのままスムーズに取り付けられることが求められます。
なぜ金属のレーザー切断が後工程を削減するのか
金属のレーザー切断は、品質を後から追加される二次加工ではなく、切断パスそのものに組み込みます。また、この制御は注文全体で再現可能であり、工具を扱う作業者の技量に左右されません。
制御されたパラメーターによるきれいな切断面(カーフ)
レーザー光線、アシストガス、送り速度が切断面(カーフ)の品質を決定します。金属のレーザー切断では、これらの条件が切断パス全体で一定に保たれるため、作業者の手の感触に応じて切断面の品質が変動することはありません。適切なガスを選べば、ステンレス鋼ではほぼ裸の金属状態の切断面が得られ、炭素鋼ではわずかな管理可能な酸化皮膜が形成され、後工程でベンチ上で研磨する必要はなく、数秒で簡単に除去できます。
切断面の直角度とドロス制御
安定した焦点位置と高さセンサーにより、切断面が直角に保たれ、上面と下面の幅が一致します。金属レーザー切断では、両方の幅が正確に揃い、適切な穿孔(ピアス)を行うことで、プラズマ切断後に残る垂れ滓(ハンギングドロス)を回避できます。直角でドロスのない切断面は研磨を必要としないため、プロファイル加工への切り替え後、仕上げ工程の作業エリアが縮小し、その後もその小さな規模が維持されています。
標準化と節約効果の可視化
切断面の品質が活かされるのは、部品の設計および検査がその品質を前提としている場合のみです。また、品質の評価基準は、作業員による「研磨が十分か」という主観的判断ではなく、図面に明記された測定項目であるべきです。
ISO 9013およびOSHA換気基準
ISO 9013では、熱切断加工によるエッジの粗さと公差クラスに基づいて等級が定められています。図面にこの等級を明記することで、加工業者に対して必要なエッジの清浄度が明確に伝わります。また、同一板厚において、金属用レーザー切断はプラズマ切断よりもより高精度な等級を実現できるため、等級を指定すれば、コーティング要件を推測することなく、適切な加工プロセスを選定できます。OSHA 29 CFR 1910.94では、煙や粉塵の発生源における局所排気を義務付けており、適切な排気設備を備えた金属用レーザー切断はこれを満たし、作業者が工場内の微粒子から保護されます。
設計・検査・特殊なケース
デザイナーは、レーザー切断プロセスが確実に再現できるコーナーの丸み半径やスロットサイズを指定すべきです。これにより、追加加工を要する形状を避けられます。鋭角な内角を丸くすることで、応力集中点と研削工程をともに解消できます。天晨(ティエンチェン)社および同様の工場では、金属レーザー切断プロセスが確実に再現可能なコーナーの丸み半径を明記することを推奨しており、これにより部品は仕上げ工程を一切経ずにそのまま出荷可能です。作業者は、初回加工品およびレンズやガスを交換した直後にエッジ品質を確認する必要があります。なぜなら、汚れたレンズは切断幅(カーフ)を広げ、スラグの付着を招くためです。ただし、極めて厚い板材や反射率の異なる合金の混合材などでは、コーナー部に軽微な研削が必要となる場合もあります。そのため、工場ではこうした特殊なケースにのみ仕上げ工程を割り当て、その他の大部分の部品はそのまま出荷できるようにすべきです。
金属レーザー切断は、最初の設計段階からこの加工を意識して部品を設計するメーカーにメリットをもたらします。加工で確実に再現可能な曲率半径を明記し、ISO 9013の切断品質クラスを事前に提示することで、二次加工を必要とせず、切断面を仕上げ工程なしで最終仕様にまで仕上げられます。その結果、部品は仕上げ工程(フィニッシングベイ)を経ることなく次工程へ進むことができます。また、初品検査およびレンズ交換後の切断面品質を確認することで、長尺連続加工でも品質のばらつきを抑え、導入によるコスト削減効果を確実に維持できます。
よくあるご質問
金属レーザー切断は、どのように仕上げ工程を削減するのですか?
金属レーザー切断では、レーザー光束・アシストガス・送り速度を精密に制御することで、切断幅(カーフ)を清浄かつ直角に保ち、スラグやバリの発生を最小限に抑えます。そのため、プラズマ切断のように研磨作業を経る必要がなく、塗装や組立工程へ直接進むことが可能です。切断面の高品質は、加工中に「付与される」ものではなく、「本来備わっている」ものであるため、この加工へ切り替えると仕上げ工程(フィニッシングベイ)の規模が縮小され、特に形状が複雑な部品ではその規模が継続的に小さく保たれます。
切断面は粉末塗装にそのまま対応していますか?
ほとんどのステンレス鋼および薄手の炭素鋼では、可能です。適切なガスを用いた金属レーザー切断は、滑らかで酸化物の量が制御された切断面を実現し、粉体塗装も均一に付着します。炭素鋼の場合、表面にわずかな酸化皮膜が残ることがありますが、これは数秒で簡単に除去できます。ただし、極めて厚い材や反射率の高い材では、塗装前に軽微な角部の仕上げが必要になる場合がありますが、プロファイル加工品の大部分は、切断後すぐに塗装工程へと送ることができます。
より高品質な切断は、部品単価を高めますか?
むしろ総コストは低くなることが多いです。レーザー切断自体の単価はプラズマ切断より高くなりますが、注文全体におけるバリ取り作業の工数を完全に削減できます。実際、トータルコストを追跡した加工店では、削減された仕上げ工程の時間によるコストメリットが、若干高めの切断単価を上回ることが確認されています。特に、手作業による追加工程を経ることなく直接塗装工程へと送られるプロファイル加工品においては、その効果が顕著です。
良好な切断面を定義する規格は何ですか?
ISO 9013規格では、熱切断加工によるエッジの粗さと公差クラスに基づいて等級分けが行われます。図面にこのクラスを明記することで、加工業者に対して必要なエッジの清浄度が明確に伝わります。同一板厚においては、金属レーザー切断の方がプラズマ切断よりもより高精度なクラスを実現できるため、この規格は加工方法を選定する指針となり、主観的判断や後工程でのグラインダー仕上げに頼る必要がなくなります。
荒いエッジは返品の原因になりますか?
はい。スラグやバリがあると、塗装がエッジ部で薄くなり、錆の発生源となります。また、組立時に相手部品との接触面で引っかかりを起こすことがあります。金属レーザー切断を導入したことで、こうした不具合要因が解消され、ある加工業者のブラケット製品の返品率が低下しました。清浄なエッジは、納期厳守で受け取るお客様の製品品質と信頼関係の両方を守ります。
二次仕上げが必要となるのはどんな場合ですか?
非常に厚い板材、混合反射合金、または切断面がきれいに仕上がらない場合などには、軽微な研磨作業が残ります。金属用レーザー切断は、素材ごとに体積を急激に削減しますが、完全にゼロまで切断することはできません。そのため、加工業者はこうした難易度の高いケースのために仕上げ工程用の作業エリアを確保し、大多数のプロファイル加工についてはこの工程を省略することで、付加価値のある工程に人手を割くことができます。