
 EN
人手不足に見えたボトルネック
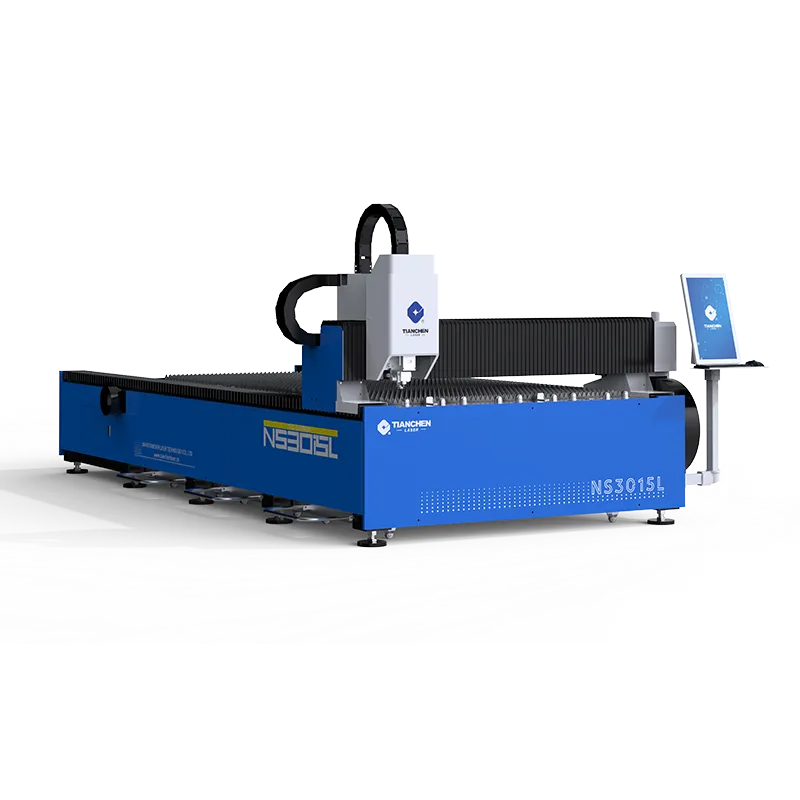
中西部にある製造工場では、出荷遅延の原因を人員不足に求めていた。プレスブレーキ工程や溶接工程は順調に稼働していたが、注文が集中した際には依然として納期が守れなかった。工程フローを可視化してみると、レーザー加工機そのものが最も遅い工程ではなく、むしろその待ち時間が問題だった。板材は待機列に積み上げられたまま、1人のオペレーターが材料の投入・切断・排出を交互に行っていた。そこで、セル内に2台目のレーザーCNC機を導入し、簡易ローダーを組み合わせたところ、1日の完成部品数は1,100個から2,600個へと大幅に増加。追加のシフト導入なしに達成された。このレーザーCNC機が、セル全体の呼吸を可能にする「アンカー」となった。
追いつかなかった夜勤シフト
夜間の作業が遅れたのは、1人のオペレーターがレーザーCNC機械とその後工程のバリ取りを両方担当していたためです。切断待ちのキューが増えたとき、バリ取りが止まり、切断されていない部品が山積みになりました。作業を分担し、レーザーCNC機械はそのまま稼働させ、もう1人が仕上げ加工(エッジ処理)を担当するようにしたところ、両工程とも常に稼働するようになり、夜間の作業遅れという問題は解消しました。この問題は、人員不足ではなく、工程の流れに起因するものでした。
データが実際に示したもの
1週間分のタイムスタンプを分析した結果、切断作業時間は工程全体の稼働時間の38%にすぎず、残りは材料の装填・卸出・移動などの時間でした。つまり、レーザーCNC機械は稼働している時間よりも停止している時間の方が長かったのです。解決策は「より高速なビーム」ではなく、「材料の搬送方法の改善」でした。設備増設を検討する前に工程の稼働時間を記録している工場では、同様の傾向がよく見られ、レーザーCNC機械が1日中十分に供給されない状況で高額な高出力機器を導入してしまうリスクを回避できます。
なぜ機械の前で生産能力が頭打ちになるのか
生産性のボトルネックは、レーザーそのものではなく、工程の端(前後)にあります。実際、切断作業自体はセル内で最も速い工程であることが多く、原因をレーザーに求めるのは本質を外しており、予算を誤った対策に浪費することになります。
待ち時間は切断時間より大きい
作業者が空いていないために待機している鋼板は、レーザー加工機がその鋼板を切断するのにかかる時間よりも、はるかに多くの時間を失います。ロットサイズは極めて重要です。過大な積層は次のジョブを遅らせ、一方で小規模で頻繁な投入は加工台の稼働率を高めます。レーザー加工機のサイクルタイムに合わせてロットサイズを最適化すれば、待ち行列を短縮し、納期を現実的なものにできます。これは、仕様書に記載された高出力(ワット数)を上げるよりも、顧客との信頼関係を守ることにつながります。
量産における再加工コスト
不良品1点あたりには、その切断時間に加え、不良の発見・交換に要する人件費もかかります。1日1,100点の生産において、4%の不良率は44点の再加工と、それに付随する検査時間を意味します。しかし、レーザー加工機の高い再現性により、不良率は1%未満にまで低下。これにより、本来の生産に充てられるはずだった工数を、そもそも発生しなかったはずのエラーの追跡に費やすことから解放されました。
実際の生産能力(スループット)がどのように拡大するか
安定した稼働によって部品の生産数が増えるのであり、単に仕様表上の数字が大きくなるだけではない。また、セル全体のバランスが取れている場合、その効果は複合的に高まり、単一工程のみが高速化される場合よりも大きな成果が得られる。
穿孔戦略とサイクルタイム
厚板加工におけるサイクルタイムの下限は、穿孔工程によって決まる。パルス制御機能を備えたレーザーCNC機械を用いれば、各部品ごとに長時間の待機(ドウェル)が発生することを防げる。素材に応じて穿孔条件を最適化し、薄板加工ではフライカット移動を活用することで、1部品あたり数秒の短縮が可能となる。この数秒の積み重ねは、1週間で数千回の切断作業において、実質的な出荷可能な製品時間として数時間にも及ぶ——しかも、その時間は待ち行列によって隠されていたものだ。
反復作業における無人運転
安定した継続的な注文の場合、レーザーCNC機械はローダーと煙処理装置を組み合わせることで無人運転が可能です。週単位のブラケット製造プログラムを夜間稼働させた工場では、追加の人件費をかけずに1シフト分の生産量を確保できました。無人運転(ライトアウト)には、清潔なNCプログラムと信頼性の高いネスティングが不可欠ですが、予測可能な生産量においては、オペレーターがパネルのそばで見守らなくてもレーザーCNC機械が繰り返し高品質な加工を実現できるため、実際に生産能力の向上が得られます。
標準化と成果の維持
生産能力の導入は比較的容易ですが、その能力を維持するには厳格な運用管理が必要です。部品の受入を確実にするためのルールこそが、現場の停止を防ぎ、得られた生産性向上を維持する鍵となります。
OSHAおよびISO 9013による安全・品質保証
OSHA 29 CFR 1910.212では、可動部およびレーザー光束の経路に防護措置を講じることが義務付けられており、この規格に準拠して製造されたレーザーCNC機械は、長時間の連続運転中でも作業者を安全に守ります。これにより、怪我や故障による停止、およびその後の原因調査が回避されます。ISO 9013では、切断面が満たすべき公差および表面粗さが定められており、この規格クラスに基づいて見積もりを行うことで、レーザーCNC機械は公差が許容する最高速度で加工可能となり、安全確保のための過剰カットを回避できます。
機種選定、保守管理、および実際の生産能力
購入者は、ピーク時の空想的な要件ではなく、実際に加工する部品の構成と将来的な増加を見込んで、レーザーCNC機械の機種を選定すべきです。仕様を30%過大に設定すると電力と床面積が無駄になり、逆に30%不足すると同じように納期遅延が発生します。天辰(ティエンチェン)など同様のサプライヤーは、材質ごとの穿孔速度および切断速度を公表しており、これにより機種選定を具体的かつ根拠あるものにできます。レンズ、加工ガス、スラットの日常点検を実施することで生産性を維持し、各工程では「機械稼働時間」だけでなく「良品の時間当たり生産数」を追跡すべきです。こうした取り組みにより、レーザーCNC機械の生産性向上効果が現場で明確に確認できます。
作業が遅延したときだけではなく、毎週定例で数値を確認する工程では、納期遅れに至る前の段階でずれを検知できます。1時間あたりの良品数、不良率、ロードタイム——この3つの指標をあわせて見ることで、単に機械稼働時間を見るよりも、より明確な実態が浮かび上がります。この3つの数字をもとに短時間のスタンドアップミーティングを行うと、チーム全体の意識が高まり、追加された生産能力が、顧客が実際に感じ取れる形——つまり、納品トラックへの積載と、確実な納期通りの出荷——で発揮されます。
工程全体のバランスを考慮して運転されるレーザーCNC機械(単なる定格消費電力ではなく)は、見積りで約束した通りの生産量を安定して実現します。上記3つの指標を常に併せて確認することで、厚板から薄板へと仕様が変化した場合でも、サイクルタイムや穿孔条件が大きく変わる中でも、生産量の安定を維持できます。
よくあるご質問
レーザーCNC機械は、どのようにして生産量を向上させるのでしょうか?
レーザーCNC機械は、単に切断速度を上げるだけでなく、切断待ちや手直しの削減によって生産性を高めます。ローダーと適切なロットサイズを組み合わせれば、下流工程が部品の仕上げを行う間に、この機械は稼働し続けられます。再現性の高い加工パスにより不良品が減少し、その分だけ生産に充てられる時間が増加します。その効果は、仕様書の数値ではなく、実際に1日に生産できる良品の個数という形で明確に現れます。
2台目の機械を導入するか、それともローダーを追加するか——どちらが良いでしょうか?
それはボトルネックがどこにあるかによります。もしレーザーCNC機械が装荷・卸荷を待って稼働していない状態が続いているなら、ローダーと排煙対応のセットアップを導入することで、比較的低コストで生産能力を向上させられます。一方、異なる2つの作業が1つの加工ベッドを一日中争っている場合は、2台目のレーザーCNC機械の導入が適している可能性があります。まず各工程の滞留時間を記録し、設備投資を行う前に、本当に必要な改善策が何であるかを明確にしておくことが重要です。
このレーザーCNC機械は無人運転できますか?
安定した継続発注には、はい、対応可能です。ローダー、密閉型ビーム経路、およびエクストラクションを備えたレーザーCNC機械なら、無人運転(ライトアウト)が可能で、1シフト分の生産能力を追加できます。ただし、成功の鍵は、清潔なプログラムと信頼性の高いネスティングです。こうすることで、加工中に部品の修正が必要になることを防げます。一方、多様な単発案件には、オペレーターがその場で調整できる「有人運転」の方が適しています。
生産性を最も低下させる要因は何ですか?
切断速度ではなく、待ち行列と再加工です。板材が待機中であったり、不良品率が上昇している状態でレーザーCNC機械がアイドリングしていると、わずかに遅いビームによるロスよりもはるかに大きな損失が生じます。負荷時間や不良率を追跡している工場では、実際のボトルネックがセルの端、つまりハンドリングや検査といった工程に存在することが多く、ここでの数分単位のロスが、全体の効率を大きく左右します。
設備容量はどのように設定すべきですか?
レーザーCNC機械のサイズを、実際の部品構成と現実的な成長率に合わせて決定します。材料ごとの公表されている穿孔および切断速度を用いて計算します。過大な仕様は床面積と電力の無駄を招き、過小な仕様は生産遅延を引き起こします。天辰(ティエンチェン)社や同クラスのメーカーが公表する切断速度データを活用すれば、サイズ選定を根拠ある計算に基づくものとし、計画初期段階から投資を守ることができます。
切断速度が速くなると、切断面の品質に悪影響が出るのでしょうか?
はい、速度が許容範囲を超えるとその可能性があります。ISO 9013の規格限界値を超えて設定されたレーザーCNC機械では、粗さやスラグ付着が増し、後工程での仕上げ加工が必要になる場合があります。要求される品質等級に合致した適切な切断速度で運用すれば、切断面の品質を確保でき、サイクルタイムも現実的になります。つまり、単に速度を上げただけで再加工が発生し、本来得られるはずの生産性向上効果が相殺されてしまうのを防ぐことができます。