
 EN
標準装備では対応できないカスタム加工
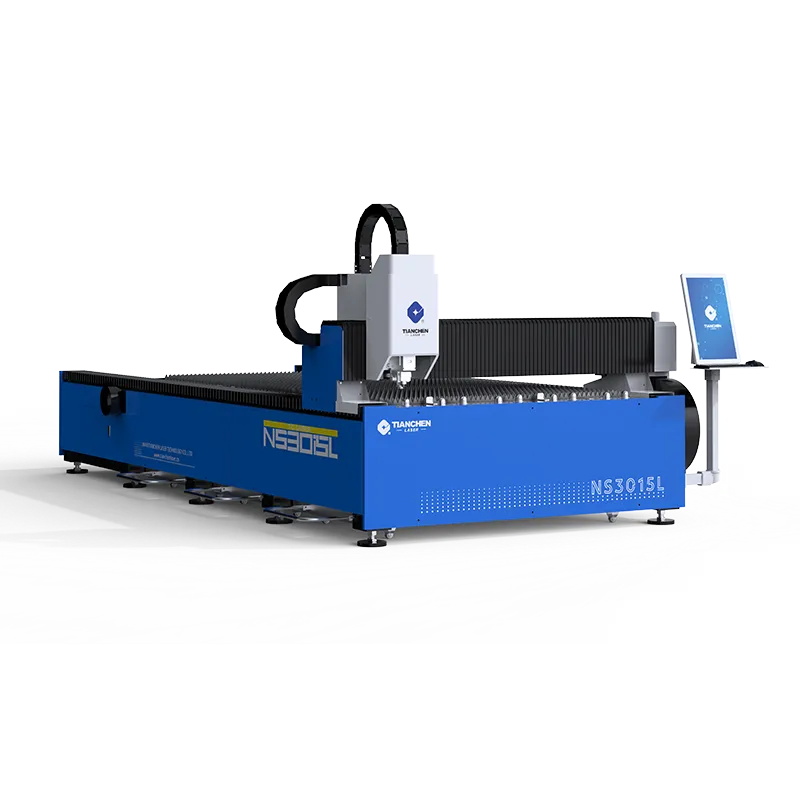
医療機器メーカーからの依頼で、ステンレス製のブラケット(ねじ穴付きインサートと刻印入りシリアル番号付)を2週間ごとに仕様変更しながら小ロット生産する必要がありました。市販の切断テーブルでは、インサートの公差を確保しつつ、一度の工程で部品に刻印を入れるという両立が困難でした。そこでチームは、回転式マーキングヘッドとプログラマブルなクランプ配置マップを備えたレーザーCNC機械を採用し、各ロットをパラメトリックジョブとして登録しました。このレーザーCNC機械は、シートを動かさずに切断・刻印・インサート位置決めを一括で行い、従来の工程で発生していた3つのハンドリング工程を削減。それにより、位置ずれや不良品の発生を防ぎました。結果として、このレーザーCNC機械は再編成された生産セルの中心的設備となり、単なる一台の工作機械ではなくなりました。
通常のワークフローを変えることになった部品
標準の治具は、固定ピッチで矩形部品を想定しています。しかし、医療用ブラケットはL字形状で、片方の脚が湾曲しており、片隅をクランプすると、ビームによる加工時に反対側の角が浮き上がってしまうという問題がありました。以前の試作では、エッジが歪んでしまい、ロット全体が不良品となっていました。レーザーCNC機械は、真空ゾーンと柔らかい位置決めピンを採用することでこの課題を解決しました。このピンは、最初の穿孔後にプログラムによって自動的に退避されるため、専用の治具を使わずに、加工パス全体を通じて部品を平面に保持できます。
セルの再構成方法
汎用の大型テーブルを購入する代わりに、工場では設置面積を維持したままソフトウェアを追加導入しました。現在、レーザーCNC機械は受注データからバッチごとの加工パラメーターを自動で取得するため、オペレーターはジョブ番号を選択するだけで、切断・マーキング・インサートの順序が一括して読み込まれます。従来の設定では25分かかっていた工程切替えが、3分未満で完了するようになり、床面積やライン上の作業員数を増やすことなく、生産能力を向上させることができました。
標準工具を無理に適用することのリスク
標準プロセスに非標準部品を無理やり適用すると、現場ではなく顧客の手元で問題が発生します。こうした問題は、節約できた金型費用よりもはるかに高額なコストを伴います。レーザーCNC機械を標準治具に無理に適合させると、そもそも導入した目的である利点が失われてしまいます。
『ワンサイズ・フィッツオール』が、ライン全体の速度を落とす
汎用治具では、作業者がシムを入れたり再クランプしたりする必要があり、部品1個あたり数分のロスが生じ、セル内の作業リズムが乱れます。この数分のロスが400個の注文で積み重なると、まるまる1シフト分の生産が失われます。一方、部品ファミリーに合わせて設定されたレーザーCNC機械ではシム調整が不要になるため、予期せぬ例外対応によるギクシャクした運転ではなく、安定したペースでの連続生産が可能になります。
頻繁な治具交換に潜む隠れたコスト
手作業による毎回の治具再セットは、誤ったオフセットを設定するリスクを伴います。ある工場では、作業者が感覚で締め付けていたクランプボルトに、繰り返し発生する0.3 mmのズレが記録されていました。レーザーCNC機械は、この「感覚」を事前に登録されたプログラムに置き換え、結果として欠陥記録からこのズレは完全に消えました。節約されたのはボルトそのものではなく、毎回の作業で人為的ミスが入り込む可能性があった判断ポイントそのものが削除されたことです。
カスタム加工パスの設計
『カスタム』とは、オペレーターにとって複雑になることを意味しません。それは、複雑さがプログラム内部に閉じられており、同じジョブが呼び出されるたびに常に同一の動作が確実に実行されることを意味します。また、レーザーCNC機械によって、多様な加工を従来より低コストで実現できるようになります。
変動ロット対応のパラメトリックプログラム
レーザーCNC機械は、幾何形状を固定された線ではなくパラメーターとして保存するため、120 mmのブラケットと140 mmのブラケットは、寸法を変更しただけの同一プログラムを共有できます。設計部門は図面ではなくパラメーター値を更新します。これにより、少量多品種の生産もコストを抑えられ、工場は短納期・小ロットの注文でも、セットアップ時間の増加による利益圧迫を恐れず、カスタム加工の見積もりを提示できます。
不規則な形状への治具不要ネスティング
手作業では不規則な輪郭の部品を効率よく配置するのは困難ですが、アルゴリズム制御下では高密度にネスティングできます。レーザーCNC機械は、曲線やL字形状の部品をマイクロブリッジ付きで配置し、切断後にきれいに外れるよう設計されています。これにより、不規則な形状の注文でも歩留まりが向上します。また、治具不要の切断方式なら、専用治具の保管・清掃・紛失の心配もありません。ラックスペースが限られた工場にとって、日常的に多様な受託加工を請け負う上で、静かに大きなメリットをもたらします。
規制対応と現場価値
カスタムセルであっても、標準セルと同様の安全性および品質基準を満たす必要があります。これらの基準は、苦情発生後の監査ではなく、設計段階から組み込まれるべきものです。レーザーCNC機械もまた、毎回の加工において顧客が期待する基準を確実に満たさなければなりません。
ISO 9001およびANSI Z136規格
ISO 9001では、文書化され、再現可能な工程管理が求められます。このレーザーCNC機械の作業記録には、各ロットの加工に使用されたプログラム、ガス、加工条件が明記されており、品質レビュー時に部品をその加工条件へと遡及して追跡できます。ANSI Z136.1は産業用レーザーの安全な使用を定めた規格であり、ビーム経路の完全な密閉化とインターロック機能を義務付けています。本機械は、マーキングヘッドを追加したカスタム構成を含め、標準装備としてこれらを備えています。
機械の選定と保守管理
購入者は、実際の部品ファミリー、その材質、およびファミリー構成の変更頻度を明記する必要があります。安定した部品ファミリーに最適化されたレーザーCNC機械は、シンプルに運用できますが、多様なファミリーに対応する機械には、前述のパラメトリック制御機能やネスティング(配置最適化)ツールが必要です。天辰(ティエンチェン)社など同様のサプライヤーは、各機械が対応可能な部品ファミリーを明確に文書化しており、仕様はカタログ上の型番ではなく、実際の生産構成に合致したものとなります。ステンレス鋼とアルミニウムの加工を切り替えると残留物が発生するため、ファミリーごとにレンズと加工台を清掃することで、切断エッジの品質を維持し、トレーサビリティの信頼性も確保します。
セルを単なる個別ステーションの集合体ではなく、一つの統合システムとして運用する工場こそが、レーザーCNC機械への投資を最大限に活かせます。受注記録、プログラムライブラリー、材質ごとの清掃手順——これらすべてが「取扱い回数の削減」と「エラー発生リスクの低減」という共通の目標へとつながります。こうした日常的な手順を文書化することで、オーダーメイドの作業は職人技から再現可能な定常プロセスへと進化し、ロット規模の変動があっても利益率を安定させ続けることが可能になります。
よくあるご質問
1台のレーザーCNC機械で、カスタム部品ファミリーを処理できますか?
はい。パラメトリックプログラムと治具不要のネスティング機能を備えたレーザーCNC機械なら、物理的な工具交換ではなく、あらかじめ保存された数値を変更するだけで、1つの加工ベッド上で多様な部品ファミリーを処理できます。不規則な形状もソフトウェアによって最適に配置され、マーキングやインサート工程は切断パスに統合されます。重要なのは、購入前に実際の部品構成に応じてコントローラーおよびクランプマップを適切に設定することであり、最初の不良ロットが到着してから対応することではありません。
カスタム構成は安全性を損ないますか?
いいえ。筐体がANSI Z136.1およびOSHA 29 CFR 1910.212の基準を満たしていれば問題ありません。マーキングヘッドやクランプの追加は、レーザービームガードやインタロック機能を無効化しません。カスタム加工向けに設計されたレーザーCNC機械は、切断パスが完全に閉じられた構造とアクセス制御機能を標準装備しており、無人運転や品種変更時の運転でも、工場内の標準切断と同等の安全範囲内に収まります。
バッチ間の切替時間はどのくらいですか?
パラメトリックジョブでは、オペレーターがバッチを選択すると、レーザーCNC機械が切断・マーキング・インサートの各設定を一括で読み込みます。工場では、従来の手動治具による20分以上から、3分未満への切替時間短縮を実現しています。この効果は、単一の部品をより高速に加工することではなく、物理的な再クランプ作業を不要にすることで得られます。
カスタムセルが提供するトレーサビリティとは?
レーザーCNC機械は、ロットごとにプログラム・ガス種・加工パラメーターを記録し、ISO 9001の工程管理を支援します。品質担当者は、返品された部品をその正確な加工条件まで遡って追跡できます。こうした記録された履歴により、カスタム板金加工業者は、納品後の記録散逸やシフト間での情報断絶を待たずに、顧客監査に対して根拠に基づいた回答を行うことができます。
治具を使わない切断は、十分な精度を確保できますか?
ほとんどの板金部品については、はい。真空ゾーンとソフトロケーティングピンにより、部品を貫通加工中も平面に保持し、レーザーCNC機械は高さセンサーでビームの焦点を維持します。公差が極めて厳しい場合や、板厚が非常に薄い場合は、軽微なクランプが必要になることもあります。ただし、治具不要のネスティングなら、カスタム治具によるラックスペースの占有を避けつつ、多品種混合生産の大部分に対応できます。
どのような場合に、自社でカスタムレーザー加工を避けるべきでしょうか?
カスタム切断は、安定した品揃えと十分な利益率を確保できる工場に適しています。一方、単一の固定部品を大量生産するようなケースでは、よりシンプルな金型を使った方が効率的かもしれません。また、注文数が少なく、しかも同一部品の繰り返しだけという状況では、パラメトリックソフトウェアやネスティングツールの導入コストが、静かな1か月間におけるハンドリング時間の短縮分を上回ってしまう可能性があります。