
 EN

厚板金属加工は、レーザー切断機がその工学的性能を発揮する分野です。10 mmの炭素鋼を切断する作業は、3 mmの薄板に穴を開ける作業とはまったく異なる技術を要します。レーザー光線はより深く貫通しなければならず、溶融プールは確実に排出されなければならず、アシストガスはスラグや過度なテーパーを残さずに、全板厚にわたって切断を維持しなければなりません。薄板加工向けに仕様設定された産業用レーザー切断機でも、厚板を切断することは可能ですが、速度が遅く、切断面の品質も劣ります。したがって、大型製造工場では、まず加工対象の板厚に応じて適切な産業用レーザー切断機の能力を選定することが最重要の判断となります。この選定が、出力の決定、ガス戦略、ノズル設計、および消耗品を保護するための穿孔手順を左右します。
実際の業界事例/シナリオ
20 mmの構造用ブラケットを加工する製造業者
構造用鋼材の加工業者が、当初20 mmの炭素鋼製ブラケットを、板金加工時代に残っていた6 kWの機械で加工していた。サイクルタイムは長く、約3分の1の部品の底部エッジにドロスが発生し、研磨工程にかかる作業時間は切断工程そのものよりも長かった。この加工業者は、同一のネストおよび同一の材料を用いて、機械メーカーと共同でプロセスパラメーターを設定した20 kW級の産業用レーザー切断機を導入し、性能比較を行った。新しい産業用レーザー切断機は厚板対応能力が高く、シートあたりのサイクルタイムが半分以下に短縮されたほか、20 mm厚の部位の切断面品質も、量産時に研磨を要さず検査を通過した。
比較実験により、厚板加工において重要な変数が特定されました。高出力ビームにより全板厚にわたって安定したキーホールが維持され、高圧の窒素アシストガスによって溶融金属がきれいに排出され、従来は研削が必要だったスラグが除去されました。穿孔戦略は切断条件と同様に重要であり、製造業者は初期出力を低減し、穿孔中のノズル離隔距離を増加させる段階的穿孔手順を採用した結果、ノズルや保護レンズを損傷させていた飛散物が完全に解消されました。本事例は、産業用レーザー切断機が厚板加工において、出力・ガス・ノズル・穿孔手順という各要素を個別ではなく、相互に調整されたシステムとして機能することを示しています。

リスクおよび故障モード分析
厚板におけるスラグ・テーパー・切断面品質
厚板切断における特徴的な不具合モードが、加工部品に明瞭に現れています。ドロス(溶融金属が底部エッジに固着したもの)は、エネルギー不足または溶融金属の排出不十分によって生じ、特に厚板では切断作業以上の研削作業を要する原因となります。テーパー(切断面の上部と底部の幅の差)は、レーザー光束の特性および焦点位置に起因し、過度なテーパーは溶接組立時の部品の嵌め合わせを困難にします。コーナー部の過熱により、レーザー走行速度が低下する鋭角な内角部で丸みが生じます。これらの不具合はいずれも、加工条件の調整によって制御可能ですが、対象の板厚に対応できる十分な出力と安定した光束品質を備えた産業用レーザー切断機でのみ実現できます。
厚板加工では、光学系にリスクが集中します。銅やアルミニウム合金などの高反射率材料は、レーザー光を光源側へと反射させるため、こうした材料を対象とした厚板加工には、後方反射保護機能を備えた産業用レーザー切断機が必要です。穿孔(ピアシング)は2回目の危険要因です。穿孔点から発生するスパッタがレーザー光路に沿って逆流し、ノズルや保護カバーを損傷する可能性があるため、厳密な穿孔手順の遵守は、消耗品の寿命延長という観点からも、安全確保という観点からも不可欠です。この作業環境において、安全基準への適合は任意ではなく必須です。レーザーの安全な使用についてはANSI Z136.1が、レーザー加工機の安全についてはISO 11553-1がそれぞれ規定しており、また、エンクロージャーの設計、インターロック装置、排煙装置については、設置後の検証が求められます。
技術的原則および規格準拠
出力、ガス、ノズルの選定
出力の選択は板厚に応じて行います。波長1070 nmのファイバーレーザー光源は、ほとんどの構造用金属に対して効率よく吸収され、薄板(2~6 kW)では高効率で加工できます。一方、10 mmを超える厚板には12 kW以上の出力が有効であり、特に厚肉材の加工には20 kW以上が用いられることがあります。補助ガスの種類によって切断メカニズムが変化します。酸素ガスは炭素鋼と発熱反応を起こし、追加エネルギーにより加工速度を向上させますが、切断面に酸化皮膜が生じます。一方、窒素ガスは反応せずに溶融金属を吹き飛ばすため、ステンレス鋼やアルミニウムなどへの高品質な切断面(酸化なし)が得られますが、ガス消費量が増加します。ノズル形状(シングルまたはダブル)および内径は、使用するガス種、供給圧力、加工板厚に応じて適切に選定する必要があります。これは、ノズルを通るガスの流体力学的挙動が、溶融金属のキーフ(切断溝)からの排出性に直接影響するためです。
工程制御と機械要件
光源を越えた性能において、厚板用産業用レーザー切断機の能力は、運動品質と制御性能に大きく依存します。十分な剛性を備えたマシンフレームは、加速時に発生する力を受け止め、板材表面でのビームのずれを抑制します。また、駆動部品は高速切断中でも位置精度を維持する必要があります。厚板加工では、焦点深度が材料厚さに対して相対的に狭くなるため、焦点位置の制御がより重要になります。また、板材の反りに対応するため、静電容量式高さセンサーによりノズルと板材表面との距離(スタンダフ)を一定に保ちます。煙・粉塵の排出装置は、より多量の微粒子を確実に処理できる性能が求められ、安全装置はANSI Z136.1およびISO 11553-1の要求事項を満たす必要があります。こうした要件こそが、厚板専用として設計・認証された産業用レーザー切断機と、単に厚板切断を「試みるだけ」の機械との本質的な違いを定義しています。
実践的な購入者・保守担当者向けガイド
厚板加工向け産業用レーザー切断機の選定
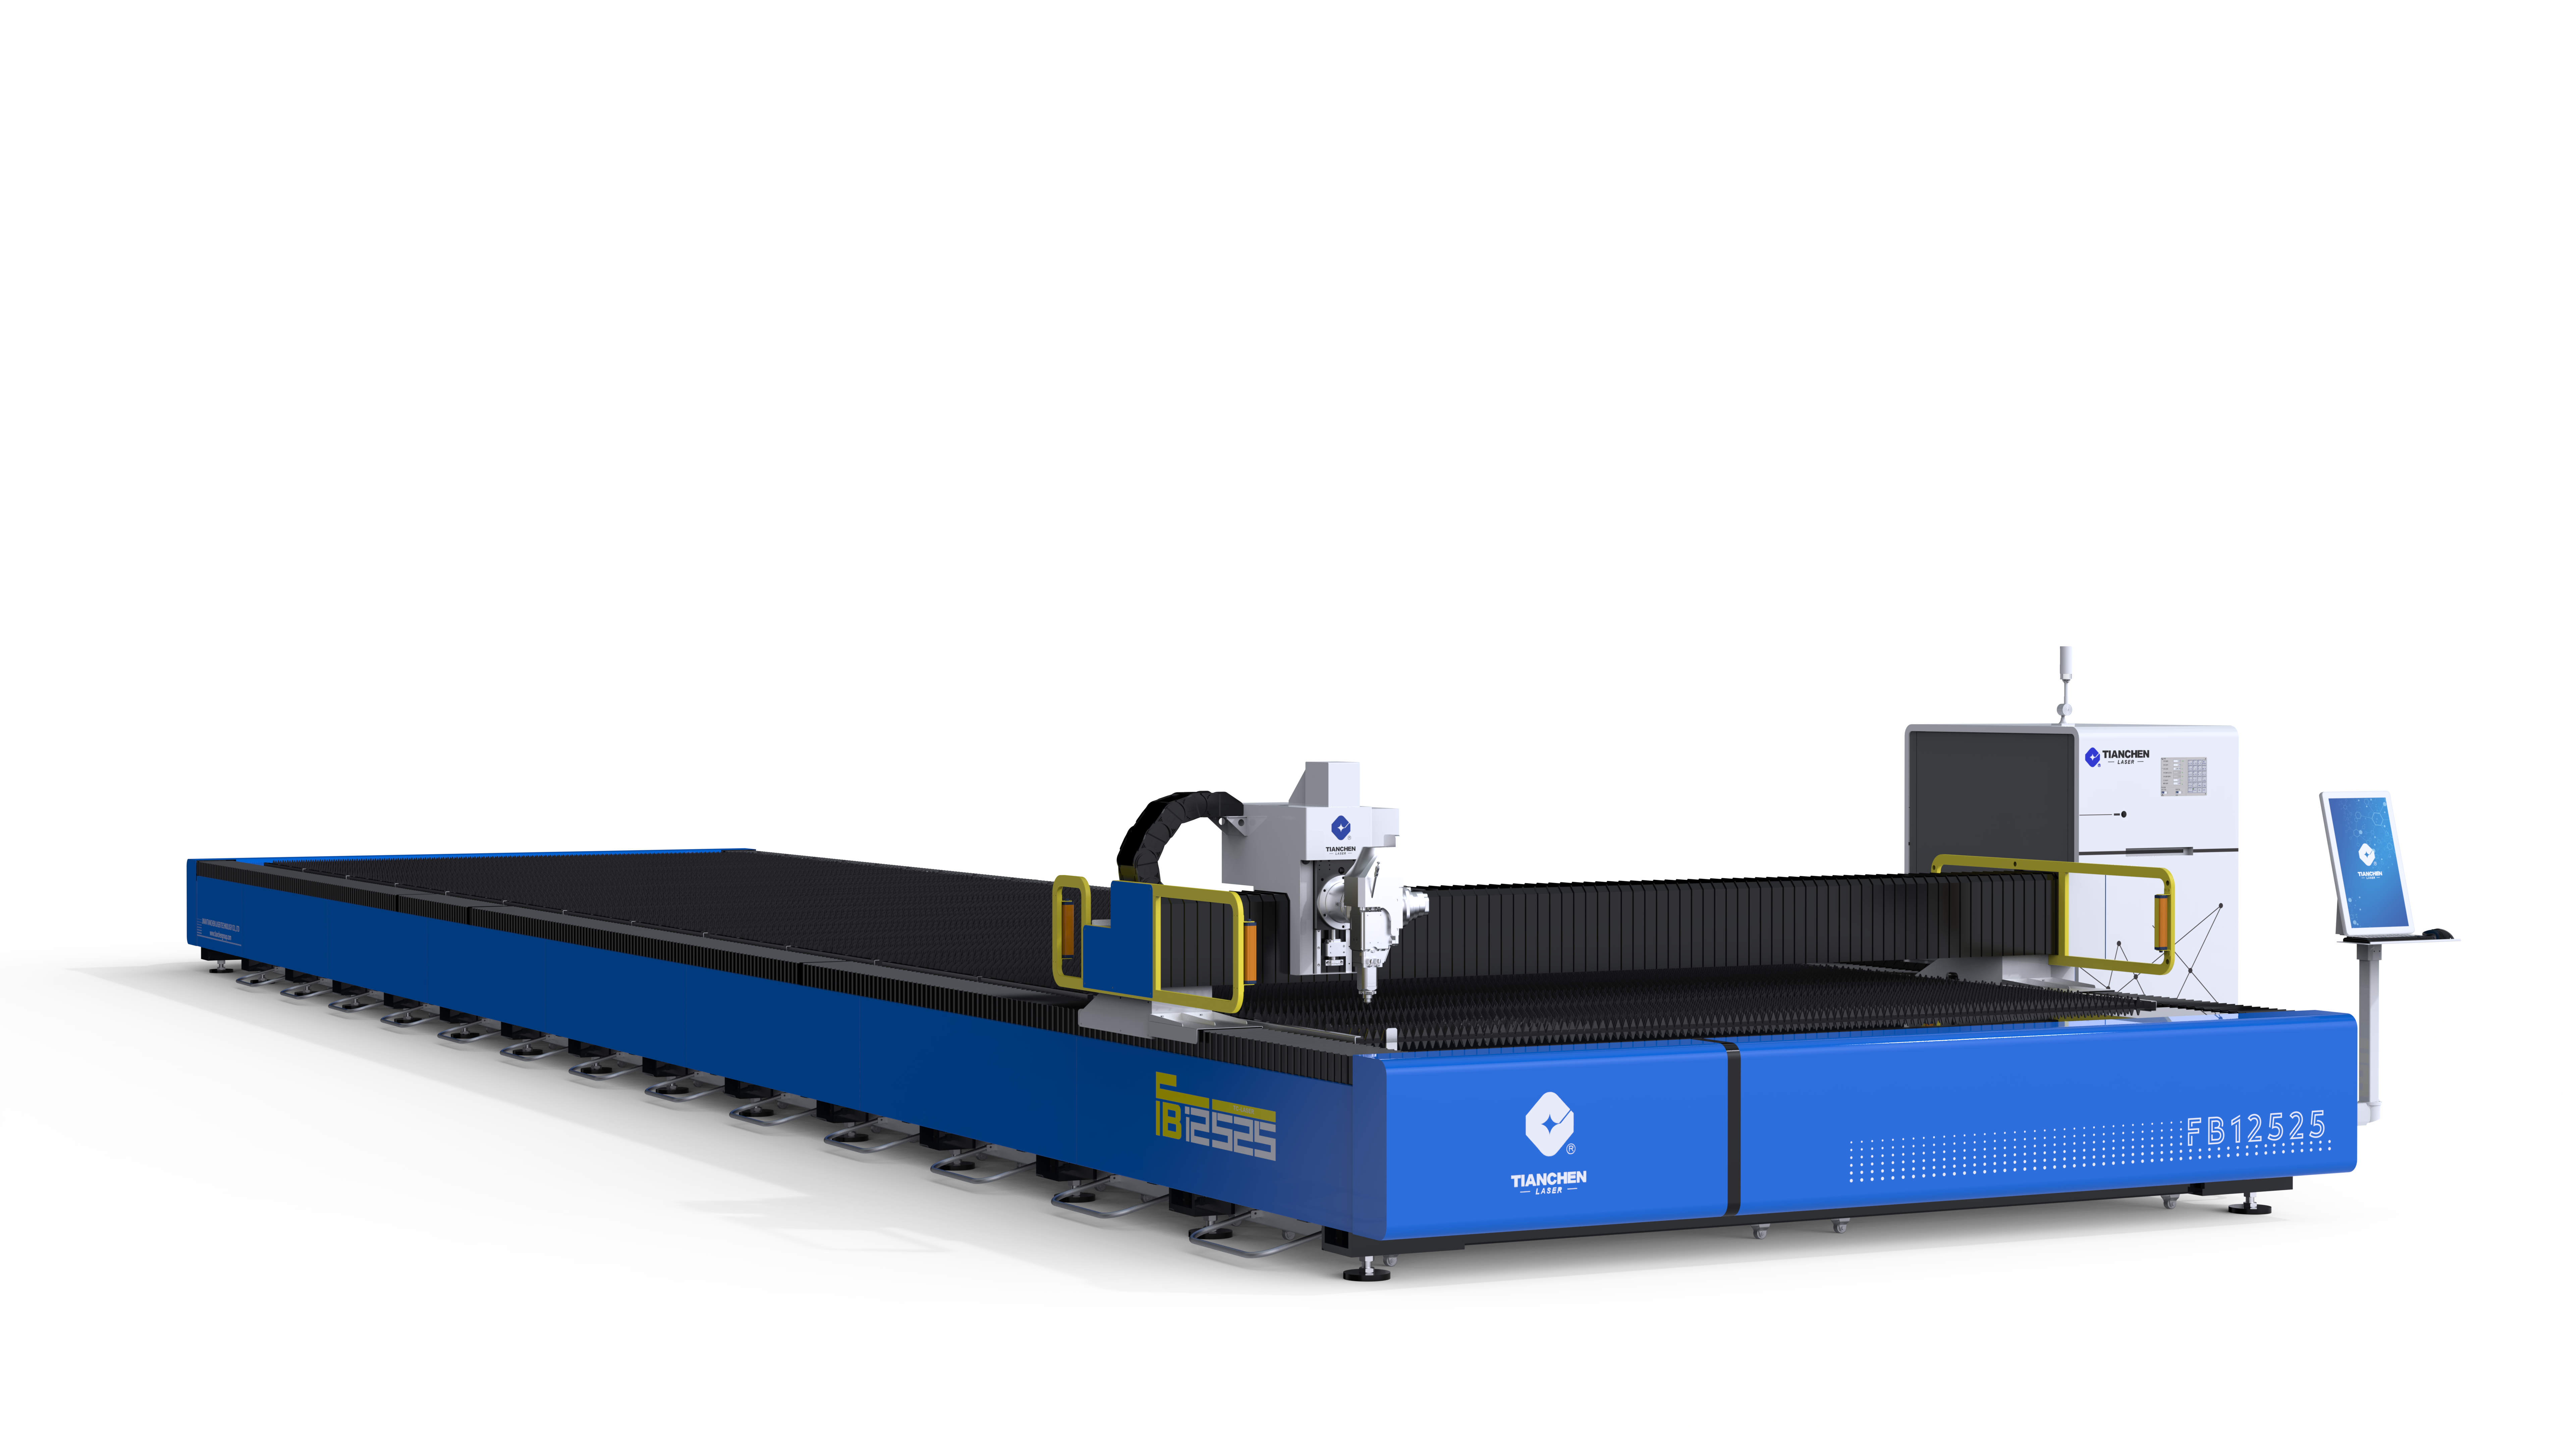
購入者は、機械を比較する前に、最も厚い材料、材料の組み合わせ、および許容されるエッジ品質を明確に定義する必要があります。生産速度の目標値は、一般的な速度チャートではなく、購入者自身の材料を用いた実測値を基準とすべきです。これは、アシストガス、材料の組成、部品の形状がすべて加工サイクルタイムに影響を与えるためです。検証項目には、レーザー出力の安定性、購入者の対象板厚範囲向けに最適化された穿孔(ピアス)手順、反射性材料を加工する場合のバックリフレクション保護機能、および文書化された加工条件パラメーターライブラリーが含まれます。済南市を拠点とする ティアンチェンレーザー などの機械メーカーは、通常、顧客提供の材料を用いたアプリケーション試験を実施しており、これにより、機械の評価を単なる仕様上の能力ではなく、実際に示された性能に基づいて行うことができます。
高負荷切断における保守管理
消耗品管理が厚板加工のメンテナンスを主導します。ノズルはスパッタによって摩耗し、定められた交換周期で、あるいは切断品質の劣化が最初に観察された時点で交換する必要があります。また、保護カバーおよびレンズは、穿孔作業の多いシフト終了後に点検が必要です。光学系は加工煙による汚染を受けやすく、これにより寿命が短縮され、ビーム品質が低下します。そのため、排煙フィルターの交換は厳格なスケジュールで実施しなければなりません。チラーの性能はレーザー発振源を保護する上で重要であり、発振源の温度変動は出力低下を招き、最悪の場合、機械の緊急停止(トリップ)を引き起こします。ビーム伝送用光学系は、専門の訓練を受けた担当者による定期的な点検および清掃が必要です。また、切断品質に何らかの変化が見られた場合は、機械的要因の調査に先立ち、加工パラメーターおよび消耗品の点検を必ず実施してください。
よくあるご質問
質問1:厚板金属の切断にはどの程度のレーザー出力が必要ですか?
答え 電源出力の選定は、加工板厚と材質に応じて行います。約6 mmまでの板材は2~6 kWで効率的に切断可能ですが、10~15 mmクラスの板材では通常12 kW以上が推奨されます。また、20 mmを超える厚板では、20 kW以上の高出力が一般的です。さらに、反射性の高い材質や窒素ガスを用いたアシスト切断では、より高い出力が必要となります。産業用レーザー切断機の選定にあたっては、汎用的な切断速度表ではなく、ユーザーが実際に加工する材料を基準として性能を評価することが重要です。
質問2:なぜ厚板切断時に切断面の下端にスラグ(溶融金属の付着)が発生するのですか?
答え ドロスとは、キーフから排出されなかった溶融金属が固化したもので、通常は板厚に対してエネルギー入力またはアシストガスの圧力が不足していたか、あるいは加工条件に比べて切断速度が高すぎたために生じます。標準的な対策としては、出力を上げる、ガス圧を最適化する、切断速度を下げるといった措置に加え、ノズルの点検が必要です。また、貫通工程(ピアシング)を最適化することで、作業中にノズルや切断品質を劣化させるスパッタによる損傷を防ぐことができます。
質問3:酸素アシストを窒素アシストの代わりに用いるのはどのような場合ですか?
答え 酸素は炭素鋼と発熱反応を起こし、切断に追加のエネルギーを供給することで、切断速度を大幅に向上させます。ただし、切断面には酸化皮膜が形成されるため、この面が溶接・塗装など後工程で処理される用途に適しています。一方、窒素は反応せずに溶融金属を吹き飛ばすため、ステンレス鋼やアルミニウムなど、清浄な切断面が求められる材料に適していますが、コストが高く、切断速度も遅くなります。したがって、アシストガスの選択は、機械の仕様ではなく、材料の種類と切断面の品質要件に基づいて行います。
質問4:厚板加工における穿孔(ピアシング)は、ノズルおよび光学部品の寿命にどのような影響を与えますか?
答え 穿孔(ピアシング)により発生したスパッタがレーザー光路を逆流し、ノズルや保護カバーを侵食します。そのため、適切でない穿孔方法では消耗品が急速に劣化します。初期出力を低減し、穿孔時のノズル離隔距離を広げ、適切なアシストガスを用いる段階的穿孔(ランプド・ピアシング)により、この損傷を大幅に軽減できます。穿孔作業の多いシフト終了後にノズルの状態および切断品質を確認し、あらかじめ定めた交換周期でノズルを交換することで、産業用レーザー切断機の安定した生産性を維持できます。