
 EN
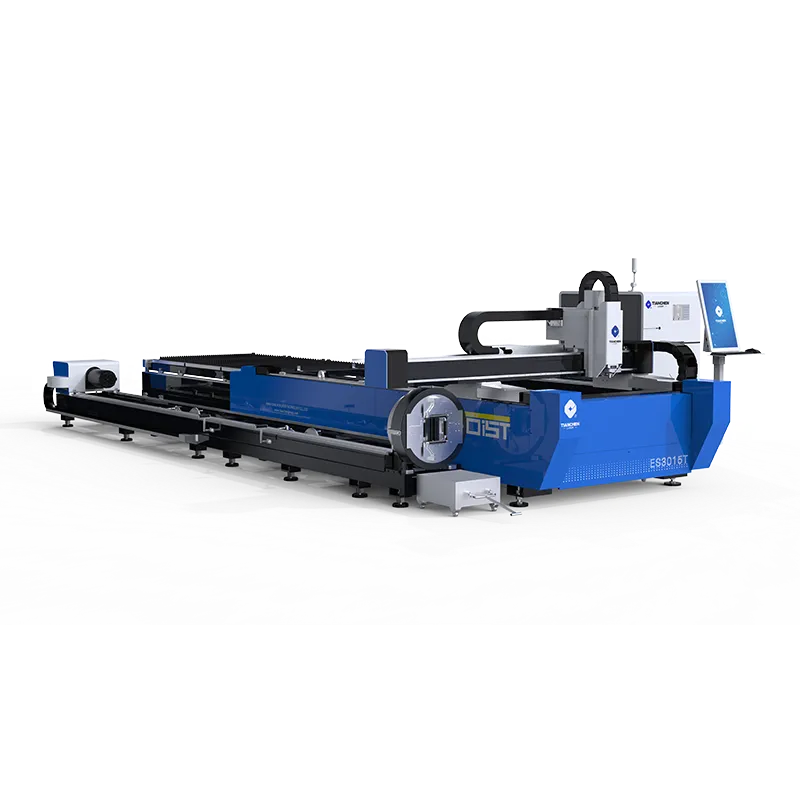
1シフト分の材料を無駄にしてしまったネスティング課題
ある加工業者が、サイズの異なる300個の部品を含む受注を引き受け、2メートル幅の板材に手作業で配置しました。オペレーターは安全のため余白を設け、目視で部品間隔を調整した結果、9枚の板材を使用しましたが、実際には7枚で収容可能でした。自動ネスティング機能付き金属板用レーザー切断機に切り替えたところ、同一の受注をわずか6枚の板材で処理できました。余った3枚分の板材が、当初利益率が薄いと見られていたこの案件のマージンとなり、現場は手作業による場合よりも1シフト早く作業を完了できました。
手作業による配置が失敗した事例
手作業による部品配置では、ミスを防ぐために部品同士の間隔を空けますが、その間隔は最適とは限りません。あるオペレーターが曲線状の加工ラインで間隔を2倍に広げた結果、小型ブラケット4個分のスペースが失われました。一方、鋼板用レーザー切断機は、部品の正確な外形を読み取り、ブリッジを設けて部品を端から端まで密に配置します。これにより、手作業による配置で無駄にされていたスペースを回収できます。しかも、切り忘れや加工中の部品のズレといったリスクを一切伴いません。
自動配置がもたらした変化
ソフトウェアが部品を回転・反転・スライドさせ、材料の歩留まりを最大化したうえで、数秒で切断パスを出力しました。鋼板用レーザー切断機は、オペレーターによる再描画を一切行わずに、この配置データをそのまま加工に使用しました。注文の切り替え時間が短縮されたのは、配置作業が「半時間かかるパズル」から「ワンクリック」へと変わったためです。その結果、同じスタッフ、同じ鋼材予算で、同一週に受けられる注文数が増えました。
材料の無駄遣いに伴うリスク
素材は、ほとんどの板金加工注文において最も大きな変動費であり、わずかなロスが毎枚の板材で繰り返され、単一の案件では誰にも気づかれることなく、着実にコストが漏れ続けます。
注文全体における端材ロス
単一の案件で見れば数パーセントの板材ロスは些細に思えますが、1か月分の注文を合計すると、それはまるまる1台分の鋼板に相当します。板金用レーザー切断機は、混合加工において収率を約70%からほぼ90%まで向上させます。この差額こそが、手作業によるネスティングやオペレーターの目頼みでアルゴリズムを軽視する工場が、床に置き去りにしている静かな利益なのです。
薄いマージンへのコスト圧力
競争の激しい見積もり段階では、ロスを抑える工場がより低価格で提示しても利益を確保できます。板金用レーザー切断機による自動ネスティングは、素材効率を単なるコスト削減ではなく、入札における明確なアドバンテージへと変えます。利益率が厳しい汎用品加工では、収率の高低が再発注を受ける工場を左右することが多く、通常、スクラップ箱へと失われる鋼板が最も少ない工場が、最も低い価格提示者となるのです。
自動ネスティングの仕組み
ネスティングは、推測ではなく幾何学に基づくものであり、直線エッジでは隙間が生じてしまう不規則な形状を高密度に配置する際には、人の目よりもアルゴリズムの方が優れています。ファイルを読み込むと、切断ベッドとソフトウェアが一体となって動作します。
幾何学的ネスティングとブリッジカット
このソフトウェアは、部品の実際の輪郭に沿って配置し、直線エッジが残す隙間に曲線を回転・配置してネスティングします。金属板用レーザー切断機は、部品同士を微小なブリッジで接続し、切断後に簡単に外れるようにしています。これにより、加工中に部品が浮き上がることを防ぎます。また、適切な位置にブリッジを設けることで、完全に切り離された場合に反りやすくなる薄板部品の変形も抑制し、板材を平らに保ち、切断パスをプログラム通りに正確に維持します。
残材管理(再利用ジョブ向け)
スマート・ネスティングでは、各シートから残った端材を記録し、次の小ロット注文に自動的に流用します。金属板用レーザー切断機は、この端材から加工を開始できるため、新品のシート1枚を後続の作業に温存できます。長期的には、端材の再利用により原材料の購入量を削減でき、納期に影響を与えることなく、パッキングによる歩留まり向上効果をさらに拡大します。また、従来の「切り屑」として廃棄されていた端材を、計画的な在庫へと変換します。
ルールとシステムの活用法
歩留まりの向上は、顧客が使用できない切断形状を生むような妥協を伴ってはなりません。特に、注文内容が多様化し、週ごとに使用材料が変わる状況では、切断台周りの作業手順が、単にパッキングボタンを押す行為と同じくらい重要になります。
ISO 9013およびANSI B11.21安全規格
ISO 9013では、切断線と設計図面上の指示線との許容誤差が定められています。部品を密に配置したコンパクトなネスティングは、熱影響部に過度な応力を与えるおそれがあります。板金用レーザー切断機は、仕様書で明記された精度クラスに従ってネスティングを行う必要があります。部品同士の間隔が狭くても、エッジの寸法公差を確実に満たすことで、顧客の受入検査場で製品が不合格になるリスクを回避できます。切断装置の安全対策についてはANSI B11.21が規定しており、自動ローディング機能を備えた機械であっても、レーザー光束の完全な遮蔽と安全インターロックの設置が不可欠です。1枚のシートに配置する部品数を増やす(=ネスティング効率を高める)と、加工時間は長くなります。このため、無人運転中の長時間にわたる連続加工においても、安全保護領域(セーフティエンベロープ)が常に有効であることが求められます。これは、最初の1枚だけではなく、すべての加工工程で適用される必須要件です。
シートの適合性、保守管理、および真の歩留まり
購入者は、標準シートサイズを部品の構成に合わせる必要があります。そうすることで、ネスティングに十分な余裕が生まれます。板材供給型レーザー切断機で不規則な端材を加工すると、ネスティング効率が悪くなります。一方、一定サイズの素材を用いると、アルゴリズムが部品を密に配置できます。天辰(ティエンチェン)社など同様のサプライヤーは、ベッドサイズとシートサイズを同時に最適化することを推奨しています。これにより、デモではなく実際の受注簿上で歩留まり向上の効果が明確に確認できます。また、摩耗したスラットや古くなったネスティングライブラリは、知らないうちに歩留まりを低下させます。そのため、スラットの点検やソフトウェアの更新を定期的に行い、ブリッジの正確な配置と高密度パッキングを維持する必要があります。工場では、使用したシート枚数だけでなく、「1枚のシートから得られる良品数」を追跡すべきです。なぜなら、ベッドが目視で忙しそうに見えても、ある特定の材料では実は歩留まりが低下している可能性があるからです。実際の設備利用率を把握することで、パッキングの改善や端材の再利用によるコスト回収の機会が明確になります。
ネスト加工を単発の作業ではなく、日常的なルーティンとして行うことで、週ごとの成果が明確に確認できます。ベッドサイズ、ライブラリ、在庫サイズ——これらすべてが同じ成果につながり、シートあたりの部品数を短時間で確認すれば、鋼材のロスが発生する前にミスを検出できます。こうした数値を定期的に見直す工場では、一時的なコスト削減が、目視でネストしている競合他社に対して持続的な競争優位へと変わります。
よくあるご質問
自動ネスト加工は、どのようにして板金の使用量を削減するのですか?
自動ネスト加工では、実際の部品外形をエッジ・ツー・エッジで密に配置し、ブリッジも活用することで、手作業によるレイアウトで無駄になっていた余白や隙間を有効活用します。板金用レーザー切断機は、こうしたレイアウトを数秒で切断パスに変換し、混合注文における材料歩留まりを約70%からほぼ90%まで向上させます。節約できた板金分は、薄利多売の案件において、そのまま利益に直結します。
ネスト加工による切断は、部品間に隙間をあけた場合と同程度の精度を確保できますか?
はい、ISO 9013の指定クラス内に収まるようにネスティングすれば可能です。板材用レーザー切断機は、ビームがプログラムに従って動くため、部品同士が近接していても公差を維持できます。ただし、このクラスを超えて部品を詰め込みすぎると熱影響が生じるリスクがあります。そのため、適切なネスティングとは、板材全体の安全なパッキング密度を最大化しつつ、公差範囲内に収めることが求められます。
残材を自動的に再利用できますか?
はい。ネスティングソフトウェアは、残った帯状材(ストリップ)を記録し、次回の小ロット加工に自動的に取り込みます。板材用レーザー切断機は、こうした残材から直接加工を開始できるため、新品の板材1枚分の使用を節約できます。長期的には、残材の再利用によってパッキング効率が向上し、鋼材の調達量を削減できます。一方で、納期や顧客へ出荷する製品内容には一切影響しません。
ネスティングにはより大型の機械が必要ですか?
いいえ。収率は、ベッドサイズではなく、ソフトウェアと在庫管理の厳密さから得られます。一定サイズのシート金属を加工するレーザー切断機は、一般的な設置面積でも効率的なネスティングが可能です。部品の構成に合わせて標準在庫を調整することが、大きめのベッドを購入しても不規則な端材しか供給できず、隙間なく整然と配置できない状況より重要です。
ネスティング収率を守るための保守点検とは?
スラットの点検とネスティング・ライブラリの更新により、ブリッジ位置と配置密度が正確に保たれます。スラットが摩耗している、あるいはソフトウェアが古いままであるレーザー切断機では、収率が静かに低下してしまいます。シートあたりの部品数を週1回確認すれば、収率のずれを早期に発見できます。そうすれば、鋼板が床に無駄に散らばり、見積もりから利益が失われるような事態を、1か月も放置することはありません。
長時間連続運転には自動ネスティングが安全ですか?
はい。システムがANSI B11.21に準拠し、ビームが完全に囲われ、インタロック機能が備わっていれば可能です。1枚のシートからより多くの部品を加工できるほど、無人運転時間は長くなります。そのため、金属板用レーザー切断機は、加工サイクル全体を通じて安全エリア(セーフティ・エンベロープ)を維持する必要があります。適切なガードにより、夜間無人運転による高密度加工も、短時間の試験加工時に人が立ち会う場合と同様の安全基準で実施できます。