
 EN

Как промышленные лазерные станки для резки обеспечивают энергосбережение в производстве?
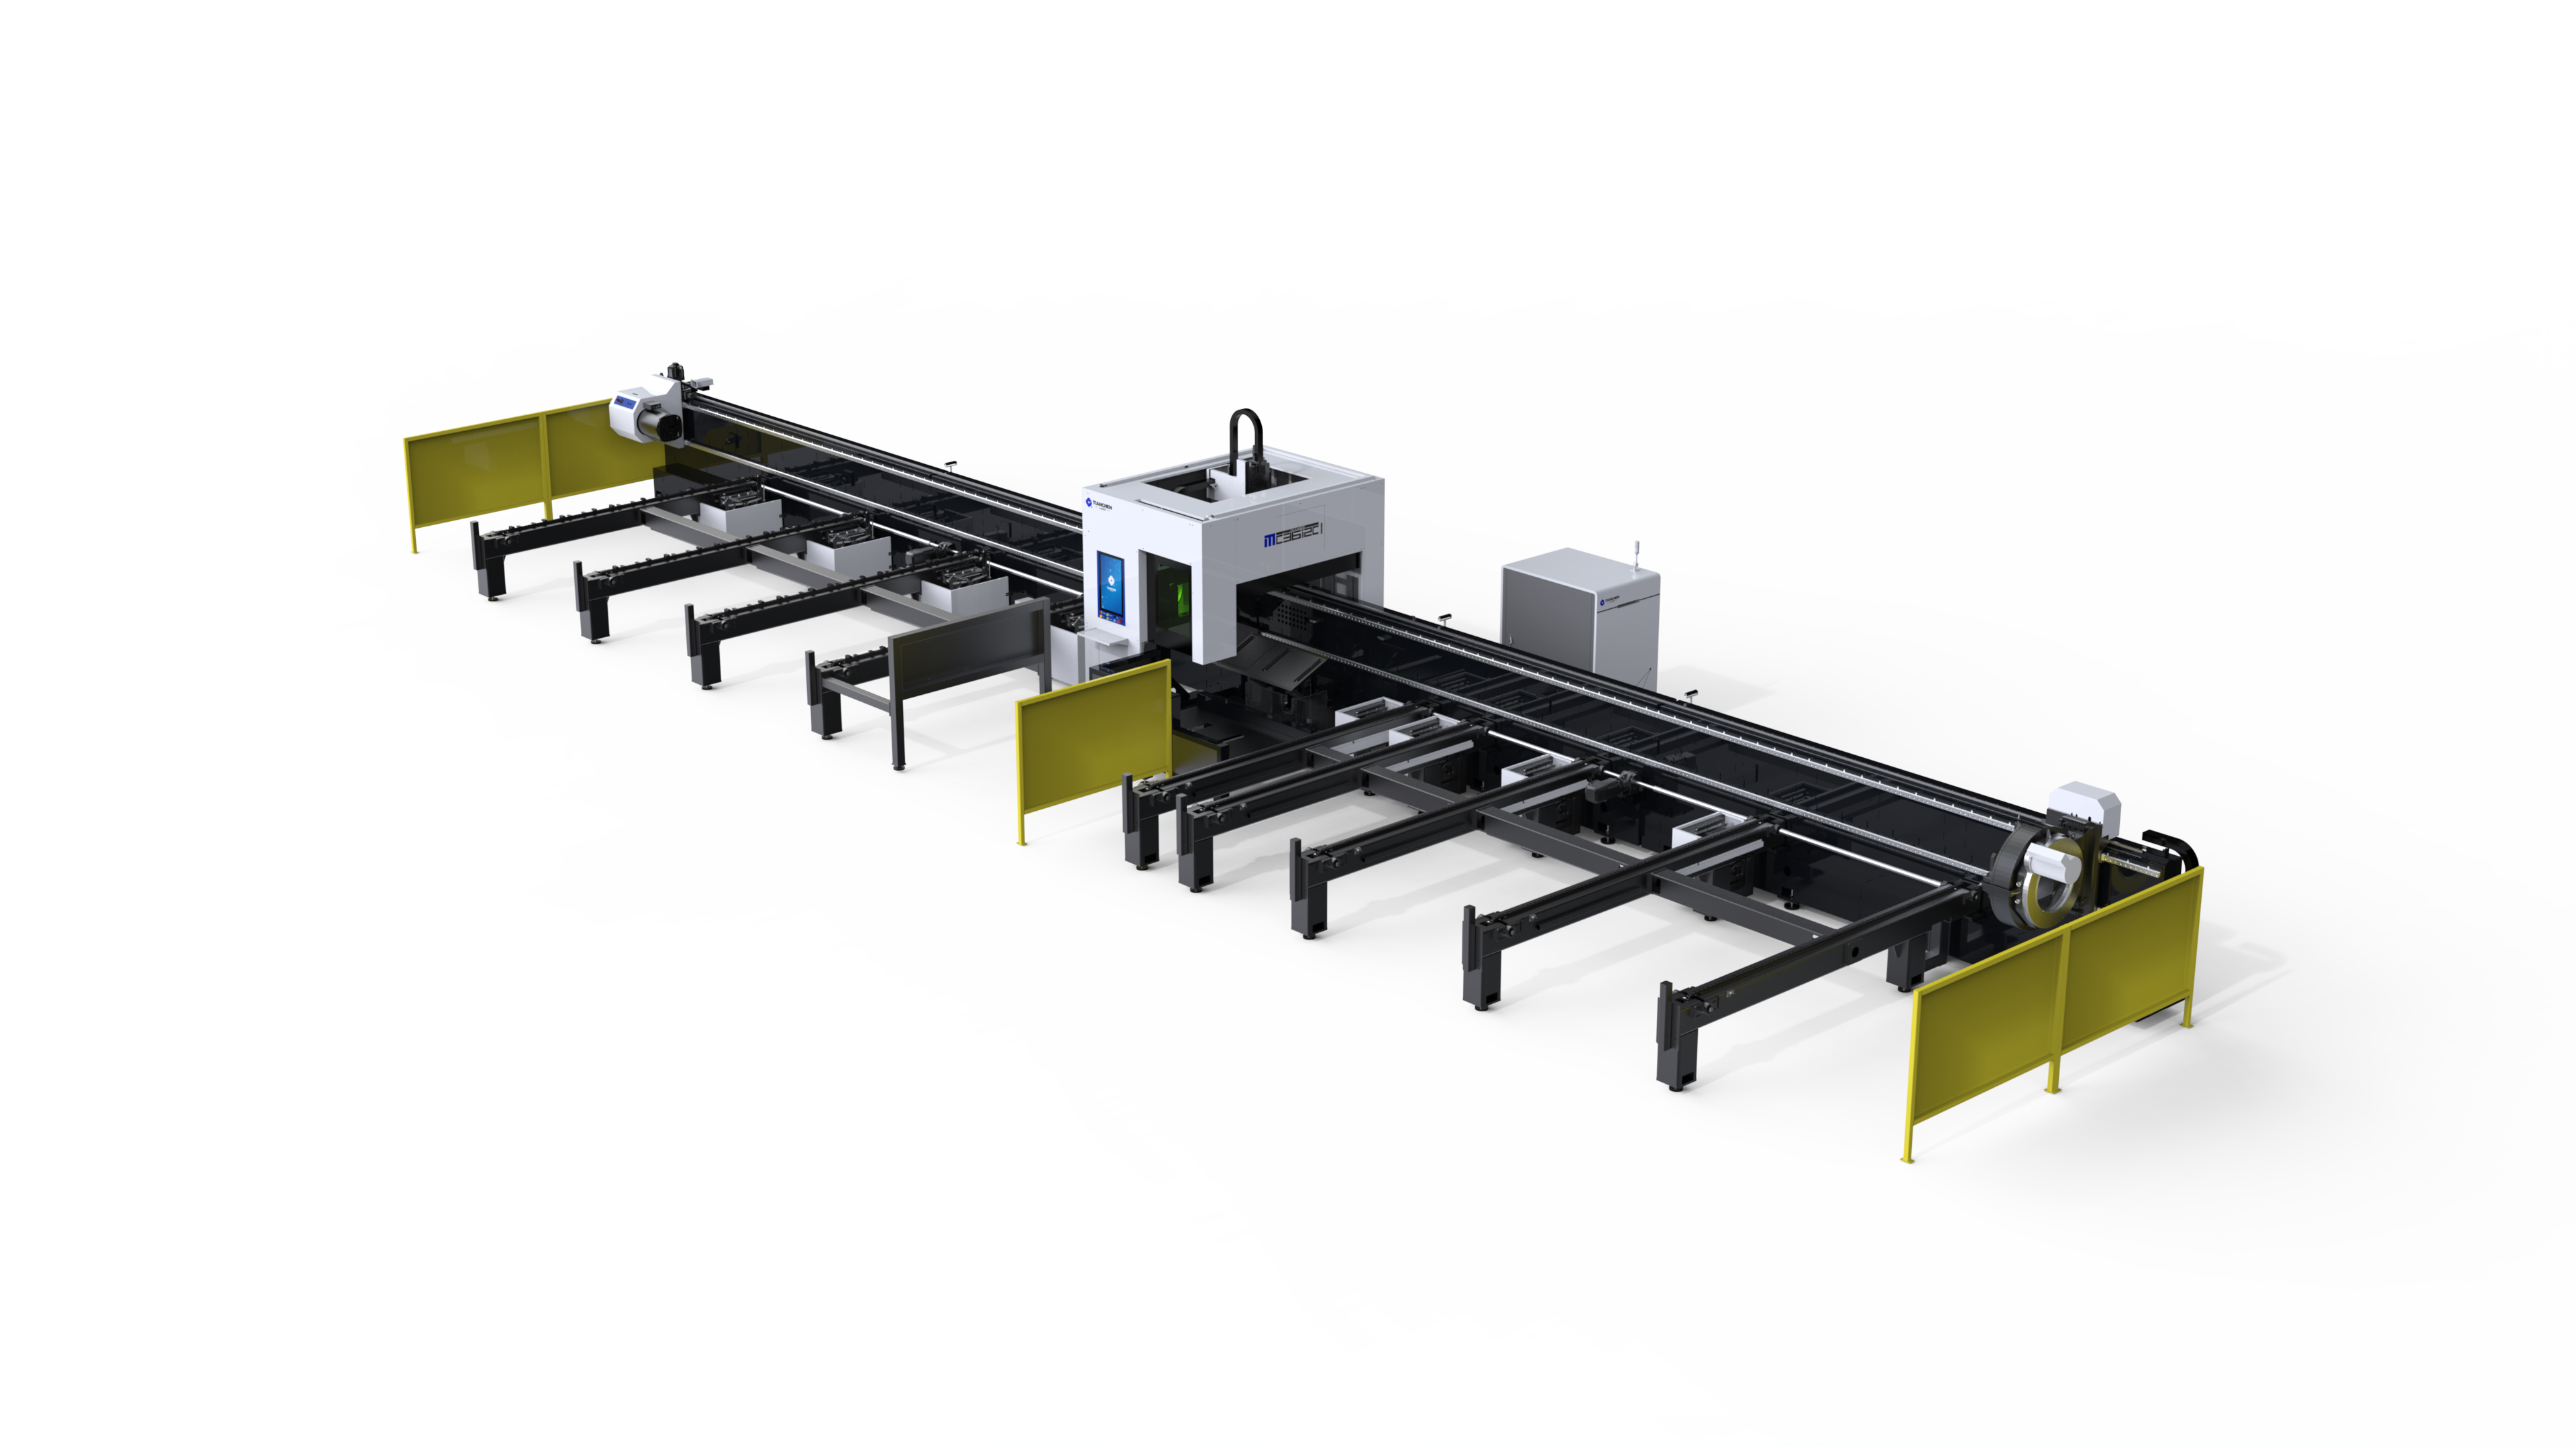
Они могут, и экономия достигается не только за счёт самого лазерного источника. Волоконно-лазерная технология преобразует электрическую энергию в лучевую энергию в несколько раз эффективнее, чем заменённые ею CO2-установки, и это одно изменение кардинально изменило энергетический профиль лазерной резки. Помимо источника, на общий расход энергии влияют сервоприводы, программное обеспечение для размещения деталей, управление потреблением энергии в режиме ожидания, выбор газа и система отвода дыма. Промышленный лазерный станок для резки, эксплуатируемый с учётом всех этих параметров, потребляет значительно меньше энергии на одну деталь по сравнению со станком, работающим с настройками по умолчанию и нерегламентированным графиком, и разница отразится в счёте за электроэнергию задолго до того, как проявится где-либо ещё.
Пример из реальной практики отрасли / сценарий
Типография, измеряющая энергопотребление на деталь
Контрактный производитель, работающий в две смены, решил измерять энергопотребление на деталь вместо ежемесячного учёта. На промышленных лазерных станках для резки были установлены подсчётчики, и в течение трёх месяцев отслеживались киловатт-часы в сопоставлении с количеством выпущенных деталей. Первый вывод оказался неудивительным: промышленные лазерные станки для резки простаивали между заданиями при высоком энергопотреблении, поскольку операторы оставляли источники излучения и систему вытяжки включёнными во время подготовки. Второй вывод оказался более интересным: компоновки заготовок, созданные опытными программистами, использовали на 8–12 % меньше материала и, соответственно, на столько же меньше энергии на резку на одну готовую деталь по сравнению с компоновками, выполненными с применением стандартных интервалов, поскольку резка по общим линиям и более плотное размещение деталей сокращали общее перемещение и длину реза.
На предприятии внедрили три практики. Управление потреблением энергии в режиме простоя предполагало перевод источников питания, систем забора воздуха и чиллеров в спящий режим между операциями вместо поддержания их в рабочем состоянии во время наладки и перемещения материалов. Проверка размещения деталей на листе металла стала регламентированным этапом: программисты обязаны были документировать коэффициент использования материала для каждого листа. Выбор вспомогательного газа анализировали для каждой отдельной операции, поскольку ранее на предприятии по умолчанию использовали азот при резке деталей из углеродистой стали, хотя кислородная резка позволила бы обрабатывать такие детали быстрее и дешевле. В течение двух кварталов удельное энергопотребление на одну деталь на промышленных лазерных станках снизилось примерно на пятую часть, при этом изменения не потребовали капитальных затрат.

Анализ рисков и типов отказов
Скрытая стоимость простоя
Лазерные станки потребляют значительную мощность даже в режиме ожидания. Источники питания остаются в готовности, холодильные установки циркулируют, а система отвода дыма работает непрерывно, если её не контролируют. В цехах, где наладка, транспортировка материалов и программирование занимают большую часть времени работы станка, потребление энергии в простое может сопоставляться с потреблением во время резки. Риск заключается не в катастрофическом отказе, а в незаметных потерях энергии — поэтому управление потреблением в простое, автоматический переход в спящий режим и дисциплина в планировании работ имеют решающее значение для промышленного лазерного станка для резки. Измерение энергопотребления по состояниям станка, а не в совокупности, позволяет точно определить, куда фактически расходуется энергия.
Эффективность использования энергии постепенно снижается по мере износа компонентов. Загрязнённая оптика уменьшает мощность, подаваемую на обрабатываемую деталь, из-за чего промышленный лазерный станок для резки вынужден работать интенсивнее или замедлять процесс, чтобы выполнить ту же резку. Перегруженные фильтры системы отвода дыма повышают нагрузку на вентилятор, а неисправный холодильный агрегат увеличивает температуру источника до тех пор, пока выходная мощность не снизится или станок не отключится аварийно. Каждое из этих состояний преобразует чистую энергию в тепло и простои вместо получения готовых деталей. Решение — регламентное техническое обслуживание: плановый осмотр оптики, замена фильтров при достижении заданного перепада давления и сервисное обслуживание холодильного агрегата — всё это обеспечивает работу промышленного лазерного станка для резки с той эффективностью, которая заложена в его конструкции.
Технические принципы и соответствие стандартам
Эффективность волоконного источника и потребляемая системой мощность
Источники волоконных лазеров преобразуют электрическую энергию во входящем потоке в оптическую энергию на выходе с КПД «от розетки» в диапазоне примерно от 25 % до 35 % — это в несколько раз выше, чем у технологии CO₂, которую они заменили. Это преимущество в эффективности лежит в основе энергосбережения при современной лазерной резке; однако суммарное энергопотребление станка включает в себя гораздо больше, чем только источник излучения: приводы перемещения, системы охлаждения, вытяжные устройства, управляющие системы и генерация вспомогательного газа также потребляют энергию. Поэтому инженерные команды, оценивающие промышленный лазерный станок для резки по энергетическим показателям, должны сравнивать суммарное энергопотребление на одну деталь или на один килограмм обрабатываемого материала, а не только КПД источника.
Размещение заготовок (nesting), стратегия подачи газа и измерения
Программное обеспечение для размещения деталей влияет на энергопотребление промышленного лазерного станка резки за счёт эффективности использования материала. Более высокая эффективность означает меньшее количество листов на деталь, а значит — меньше резки, меньшее перемещение и меньше простоев на каждую готовую деталь. Второй фактор — стратегия вспомогательного газа: резка кислородом при обработке углеродистой стали добавляет экзотермическую энергию и снижает электрическую нагрузку, тогда как резка азотом требует больше затрат на сжатие и расход газа. Измерения делают оба этих фактора наглядными: учёт потребления энергии по отдельным станкам, регистрация расхода в сопоставлении с объёмом выпуска и расчёт энергопотребления на одну деталь дают операционным командам обратную связь, необходимую для сохранения достигнутой экономии. Предприятия, публикующие эти показатели внутри компании, относятся к энергопотреблению с той же дисциплиной, что и к отходам материала.
Практическое руководство для покупателей и служб технического обслуживания
Выбор промышленного лазерного станка резки с учётом энергопотребления
Покупатели, сравнивающие станки, должны запрашивать документированные данные о потреблении энергии в условиях типичной резки, а не в режиме холостого хода. Полезными показателями для сравнения являются киловатт-часы на час резки, на лист и на килограмм обрабатываемого материала, а также потребление энергии в режиме ожидания и поведение системы при выходе из этого режима. К функциям, способствующим низкому энергопотреблению, относятся автоматический режим ожидания, сервоприводы с рекуперацией энергии, эффективная конструкция холодильной установки, система вытяжки с управлением по требованию и программное обеспечение для раскроя, сообщающее о коэффициенте использования материала. Поставщики станков, например, базирующиеся в Цзинане Лазер Тянчен предоставляют данные о производительности и техническую поддержку, позволяющие сравнивать промышленные лазерные станки для резки на основе объективных данных, а не маркетинговых заявлений.
Эксплуатационные методы, снижающие потребление энергии
Операционная дисциплина обеспечивает экономию без капитальных затрат. Планирование работ с целью минимизации времени наладки и простоев, введение режима ожидания с пониженным энергопотреблением между операциями, анализ раскладок заготовок для повышения коэффициента использования материала, а также выбор вспомогательного газа в зависимости от требований к детали — а не по привычке — снижают энергопотребление на одну деталь. Техническое обслуживание сохраняет достигнутые результаты: чистая оптика направляет излучение лазера непосредственно на обрабатываемую заготовку, а не рассеивает его в виде тепла, а исправно работающие системы вытяжки и охлаждения предотвращают дополнительное энергопотребление, вызванное износом компонентов. Контроль энергопотребления на одну деталь параллельно с контролем себестоимости одной детали превращает эти практики в управляемый показатель, устойчивый к смене персонала.
Часто задаваемые вопросы
Вопрос 1: Сколько энергии потребляет лазерный станок для резки за час?
Ответ : Потребление энергии сильно варьируется в зависимости от мощности источника, типа материала, вспомогательного газа и режима работы. Лазерные станки с волоконным источником более высокой мощности потребляют больше энергии в процессе резки, но обрабатывают материал быстрее; поэтому для промышленного лазерного станка для резки показатель потребления энергии на одну деталь или на килограмм материала является наиболее значимым критерием сравнения. Потребление энергии в режиме ожидания также существенно, поскольку лазерный источник, чиллеры и система экстракции поддерживают готовность станка к работе; именно поэтому управление режимом ожидания между операциями оказывает заметное влияние на общее энергопотребление при двухсменной эксплуатации.
Вопрос 2: Волоконные лазерные станки для резки эффективнее станков с CO2-лазером?
Ответ : Да. Волоконные источники преобразуют электрическую энергию в лазерное излучение с КПД на входе (wall-plug efficiency) около 25–35 % — в несколько раз выше, чем у CO2-технологий; кроме того, они не требуют расхода газа и профилактического обслуживания, характерных для CO2-систем. Общая эффективность станка по-прежнему зависит от приводов перемещения, системы охлаждения, экстракции и вспомогательного газа; поэтому промышленный лазерный станок для резки следует оценивать по общему расходу энергии на одну деталь, а не только по КПД лазерного источника.
Вопрос 3: Как программное обеспечение для размещения деталей влияет на энергопотребление?
Ответ размещение деталей влияет на энергопотребление промышленных лазерных станков для резки за счёт использования материала и длины реза. Более плотное размещение с использованием общих линий реза сокращает общую длину перемещения режущей головки и увеличивает количество деталей на одном листе, что снижает энергопотребление на одну готовую деталь, а также стоимость материала. Предприятия, которые анализируют размещения и фиксируют коэффициент использования материала, как правило, получают измеримые улучшения без каких-либо изменений в оборудовании; та же дисциплина сокращает время простоя на одну деталь по всему производственному графику.
Вопрос 4: Какое техническое обслуживание поддерживает энергоэффективность лазерного станка для резки?
Ответ проверка и очистка оптики по графику: загрязнённая оптика рассеивает мощность источника в виде тепла и снижает скорость резки. Фильтры системы отвода дыма следует заменять при достижении критического перепада давления, поскольку загруженные фильтры увеличивают нагрузку на вентилятор. Техническое обслуживание чиллера обеспечивает стабильную температуру источника и его выходную мощность. Совместное применение этих мер позволяет промышленной лазерной установке для резки сохранять заявленную мощность на рабочей поверхности — именно здесь достигается или, наоборот, незаметно теряется энергоэффективность.
Содержание
- Как промышленные лазерные станки для резки обеспечивают энергосбережение в производстве?
- Пример из реальной практики отрасли / сценарий
- Анализ рисков и типов отказов
- Технические принципы и соответствие стандартам
- Практическое руководство для покупателей и служб технического обслуживания
- Часто задаваемые вопросы