
 EN

Обработка толстолистового металла — это область, в которой лазерные станки с ЧПУ демонстрируют свою инженерную мощь. Резка углеродистой стали толщиной 10 мм — это совершенно иная задача по сравнению с пробивкой листа толщиной 3 мм: лазерный луч должен проникнуть глубже, расплавленный металл должен удаляться надёжно, а вспомогательный газ должен обеспечивать стабильное резание на всей толщине заготовки без образования шлака или чрезмерного конусообразного скоса кромки. Промышленный лазерный станок с ЧПУ, рассчитанный на тонкие материалы, теоретически способен резать толстолистовой металл, однако делает это медленно и с низким качеством кромки. Поэтому правильный выбор станка в соответствии с толщиной листа — это первое и ключевое решение на любом предприятии тяжёлого машиностроения; оно определяет выбор мощности лазера, стратегии подачи газа, конструкции сопла и режима пробивки, обеспечивающего защиту расходных элементов.
Пример из реальной практики отрасли / сценарий
Изготовитель несущих кронштейнов толщиной 20 мм
Производитель металлоконструкций, изготавливающий кронштейны из углеродистой стали толщиной 20 мм, изначально выполнял эту работу на лазерном станке мощностью 6 кВт, оставшемся от эпохи обработки листового металла. Цикловые времена были продолжительными, а на нижнем крае примерно одной трети деталей образовывался шлак; при этом шлифовка требовала больше трудозатрат, чем сама резка. Производитель провёл сравнительное тестирование промышленного лазерного станка для резки мощностью 20 кВт на том же раскрое и том же материале, используя технологические параметры, разработанные совместно с поставщиком оборудования. Более высокая способность нового промышленного лазерного станка для резки по обработке толстых листов сократила цикловое время на один лист более чем наполовину, а качество кромок на участках толщиной 20 мм соответствовало требованиям контроля без необходимости шлифовки в ходе серийного производства.
Сравнение выделило переменные, имеющие значение при работе с толстыми листами. Повышенная мощность луча обеспечивала стабильную ключевую полость на всей толщине материала, а азот в качестве вспомогательного газа под повышенным давлением эффективно удалял расплав, что исключало образование шлака, требовавшего последующей зачистки абразивным инструментом. Стратегия пробивки имела такое же значение, как и параметры резки: изготовитель применил постепенную (с нарастанием) процедуру пробивки с пониженной начальной мощностью и увеличенным зазором между соплом и заготовкой в процессе пробивки, что полностью устранило разбрызгивание, повреждавшее сопла и защитные линзы. Данный пример показывает, что промышленный лазерный станок для резки работает с толстыми листами как единая система, в которой мощность, газ, сопло и процедура пробивки настраиваются совместно, а не по отдельности.

Анализ рисков и типов отказов
Шлак, конусность и качество кромки на толстых участках
Характерные виды отказов при резке толстых листов заметны на детали. Шлак — затвердевший расплав, прилипающий к нижнему краю пропила, — возникает из-за недостаточной энергии или неэффективного удаления расплава; его удаление шлифованием может потребовать больше трудозатрат, чем сама резка толстых сечений. Конусность — различие ширины пропила в верхней и нижней частях — обусловлена характеристиками лазерного пучка и положением фокуса; чрезмерная конусность усложняет подгонку деталей в сварных узлах. Перегрев в углах приводит к закруглению острых внутренних углов, где скорость движения пучка снижается. Каждое из этих явлений можно контролировать путём корректировки технологических параметров, однако лишь на промышленной лазерной установке для резки с достаточной мощностью и стабильным качеством пучка, соответствующим заданной толщине материала.
Обработка толстых листов концентрирует риски на оптике. Высокозеркальные материалы, такие как медь и алюминиевые сплавы, отражают лазерный луч обратно к источнику; поэтому для обработки толстых листов из этих материалов требуются промышленные лазерные станки для резки, оснащённые защитой от обратного отражения. Пробивка — второй источник риска: брызги, возникающие в точке пробивки, движутся вдоль пути лазерного луча назад и повреждают сопла и защитные колпаки; следовательно, строго регламентированная процедура пробивки одновременно продлевает срок службы расходных элементов и обеспечивает безопасность. Соблюдение требований по безопасности в этой среде обязательно: стандарт ANSI Z136.1 регулирует безопасное применение лазеров, стандарт ISO 11553-1 касается безопасности лазерных технологических станков, а конструкция кожуха, блокировочные устройства и система удаления дыма должны быть проверены после установки.
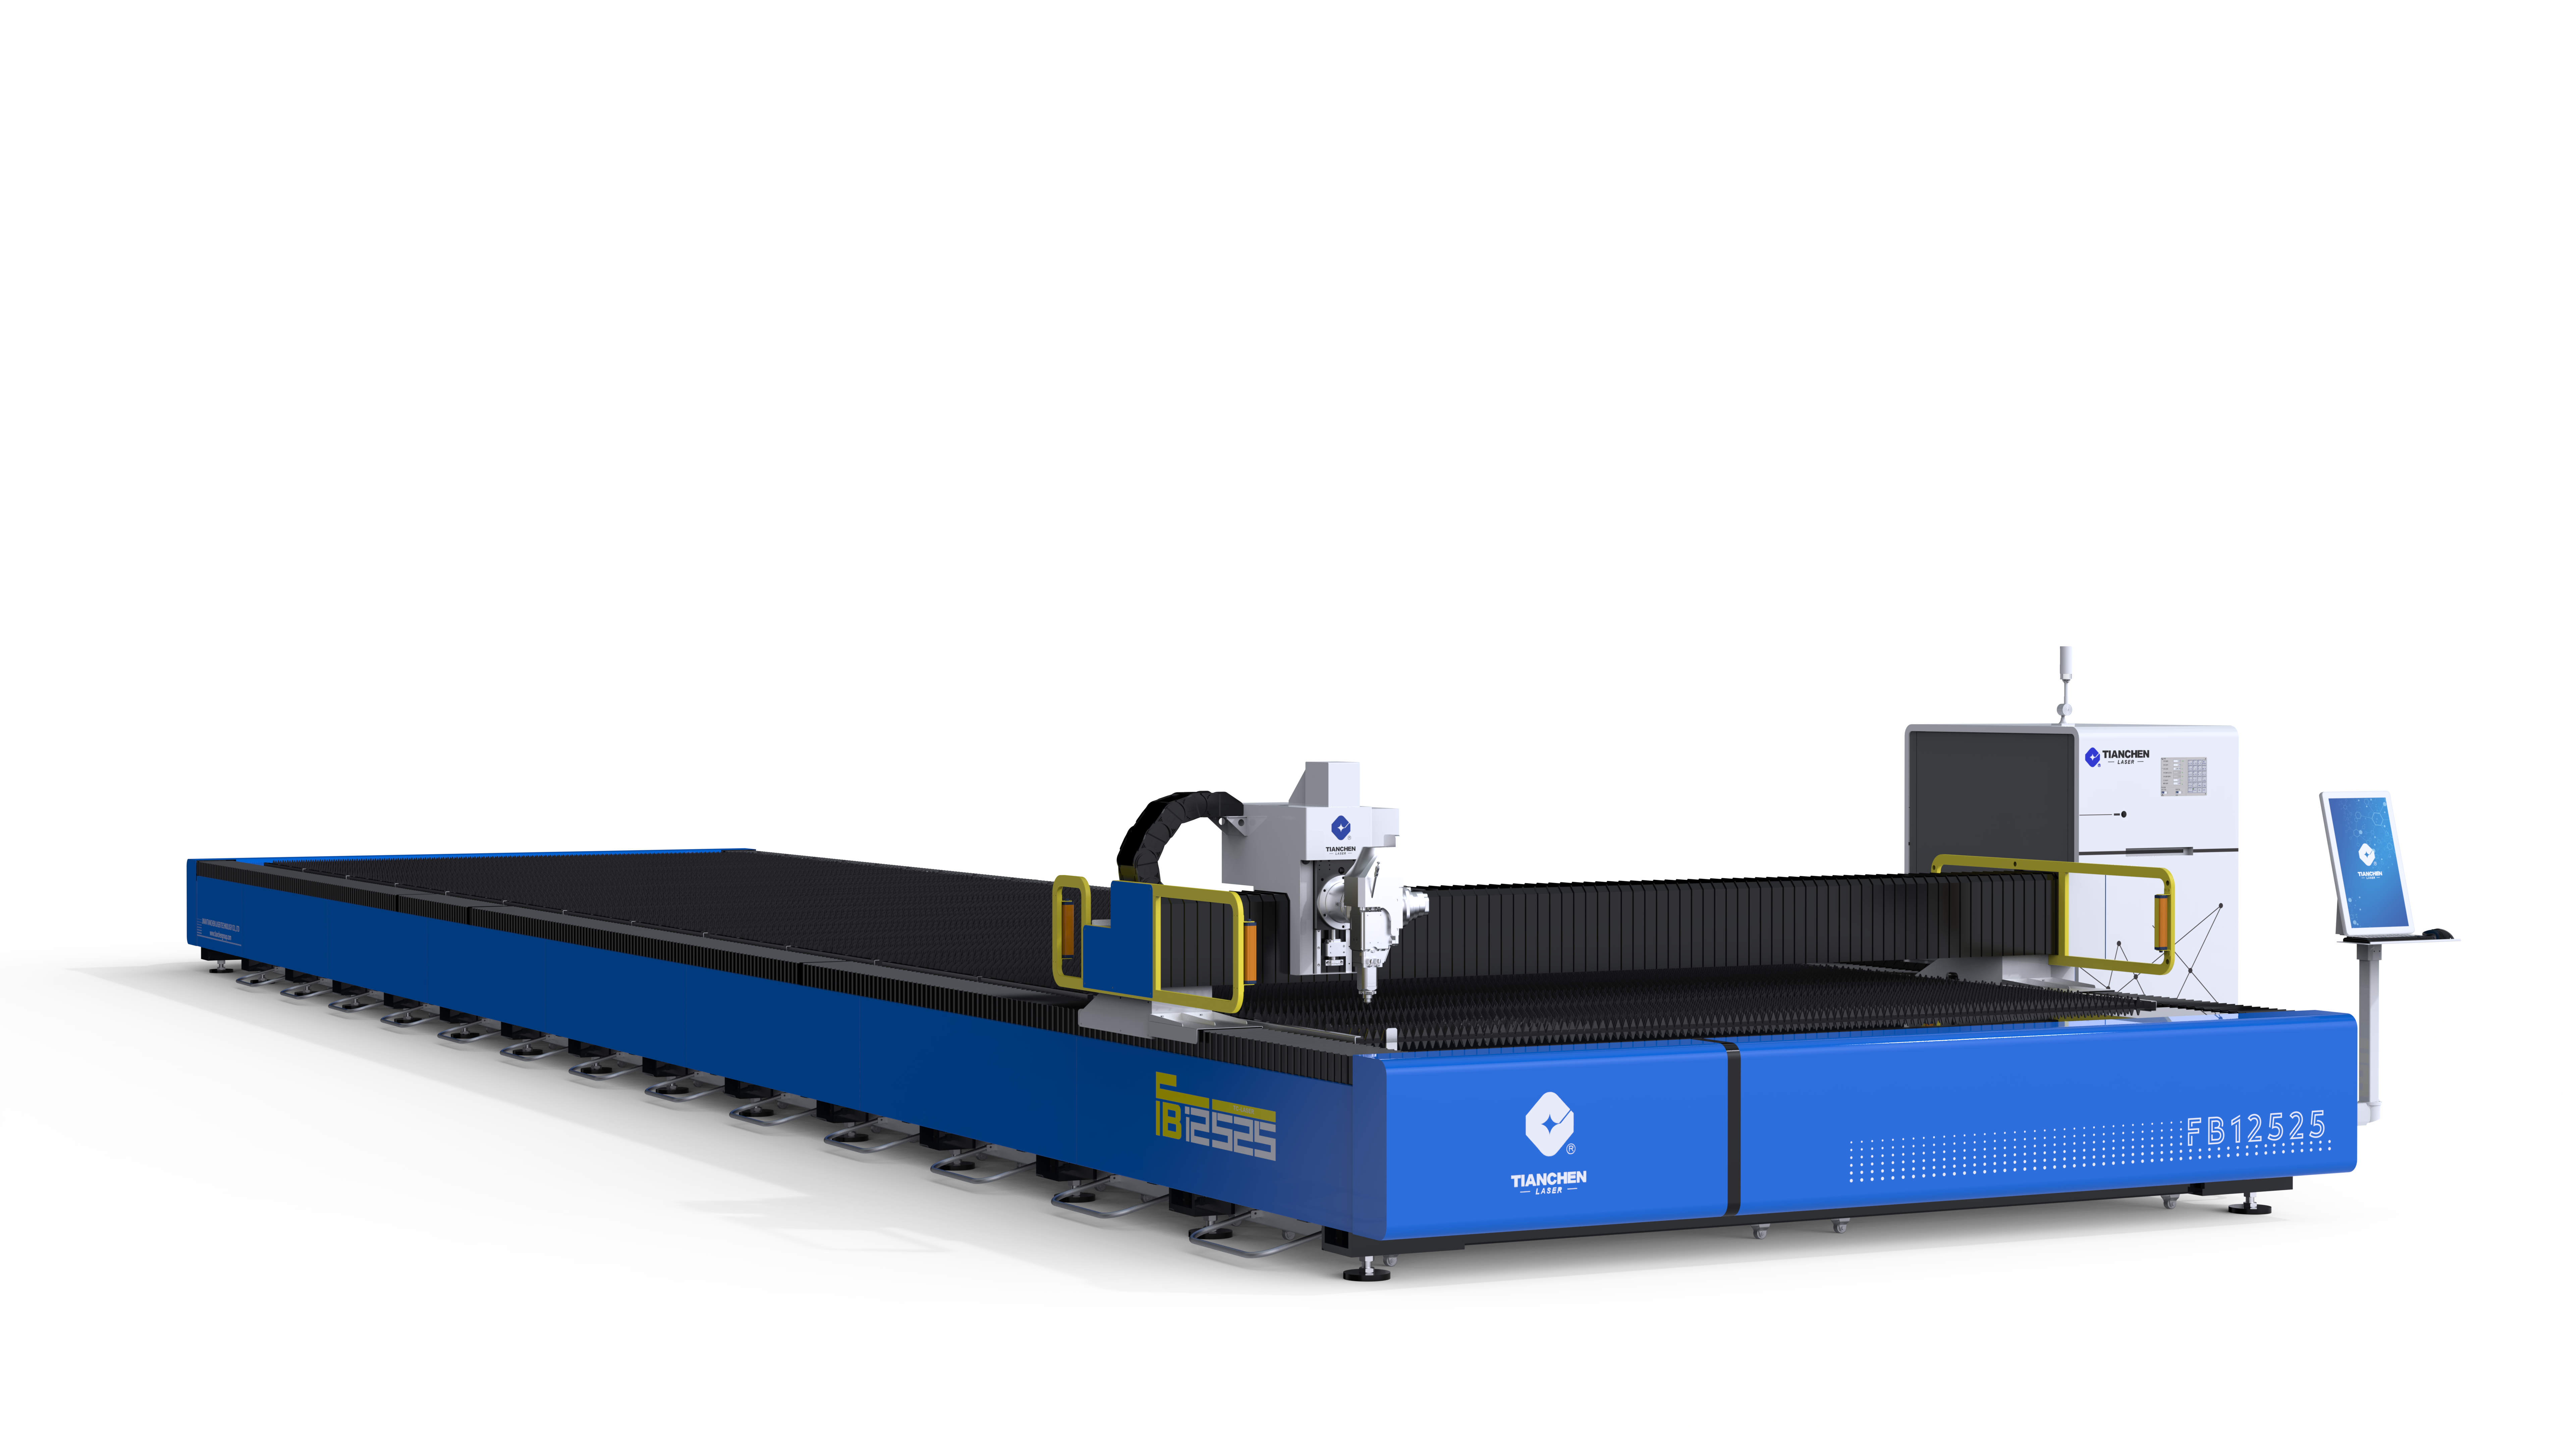
Технические принципы и соответствие стандартам
Мощность, газ и выбор сопла
Выбор мощности зависит от толщины материала. Волоконные лазерные источники с длиной волны 1070 нм эффективно поглощаются большинством инженерных металлов: для тонких листов оптимальна мощность от 2 до 6 кВт, тогда как для листов толщиной свыше 10 мм предпочтительна мощность от 12 кВт и выше; при обработке массивных деталей часто применяется мощность 20 кВт и более. Выбор вспомогательного газа изменяет физику резки: кислород вступает в экзотермическую реакцию с углеродистой сталью, добавляя энергию и повышая скорость резки, но оставляя на кромке оксидный слой; азот же выдувает расплавленный материал без химической реакции, обеспечивая чистые кромки, подходящие для нержавеющей стали и алюминия, однако требует более высоких затрат на газ. Конструкция сопла — одинарная или двойная — и диаметр его отверстия должны соответствовать типу газа, давлению и толщине материала, поскольку динамика газового потока через сопло определяет, насколько чисто расплав удаляется из пропила.
Контроль процесса и требования к станку
Помимо источника, возможности промышленной лазерной установки для резки толстых листов зависят от качества перемещения и управления. Рама станка с достаточной жёсткостью противодействует силам ускорения, вызывающим отклонение луча на поверхности листа; компоненты привода должны обеспечивать точность позиционирования при скоростях резки. Контроль фокусировки приобретает особое значение при обработке толстых заготовок, поскольку глубина фокуса становится уже относительно толщины материала; ёмкостные датчики высоты поддерживают постоянное расстояние между соплом и заготовкой даже при короблении листа. Система удаления дыма должна справляться с повышенной нагрузкой частиц, а системы безопасности должны соответствовать требованиям стандартов ANSI Z136.1 и ISO 11553-1. Эти требования определяют разницу между промышленной лазерной установкой для резки толстых листов, сертифицированной для такой задачи, и установкой, способной лишь попытаться её выполнить.
Практическое руководство для покупателей и служб технического обслуживания
Выбор промышленной лазерной установки для резки толстых листов
Покупатели должны определить максимальную толщину материала, состав материала и допустимое качество кромки до сравнения станков. Целевые показатели производительности следует оценивать на собственном материале покупателя, а не по общим таблицам скоростей, поскольку время цикла зависит от вспомогательного газа, состава материала и геометрии детали. Контрольные параметры включают стабильность мощности лазерного луча, режимы пробивки, разработанные для диапазона толщин покупателя, защиту от обратного отражения при обработке отражающих материалов, а также документированные библиотеки технологических параметров. Поставщики станков, например, базирующиеся в Цзинане Лазер Тянчен обычно проводят испытания применения на материале заказчика, что позволяет оценить станок по продемонстрированным результатам, а не только по заявленным техническим характеристикам.
Методы технического обслуживания при интенсивной резке
Управление расходными материалами доминирует в техническом обслуживании толстых листов. Сопла изнашиваются из-за брызг расплавленного металла и должны заменяться по установленному графику или при первых признаках ухудшения качества реза; защитные колпачки и линзы требуют осмотра после смен, характеризующихся интенсивным пробиванием. Загрязнение оптики дымом сокращает срок её службы и ухудшает качество лазерного пучка, поэтому фильтры системы отвода дыма должны обслуживаться строго по графику. Эффективность работы чиллера защищает лазерный источник, поскольку отклонения температуры источника снижают выходную мощность и могут вызвать аварийное отключение станка. Оптические компоненты системы передачи пучка требуют периодического осмотра и очистки квалифицированным персоналом; любое изменение качества реза должно стать поводом для проверки параметров и состояния расходных материалов до того, как будут рассматриваться механические причины.
Часто задаваемые вопросы
Вопрос 1: Какая мощность лазера необходима для резки толстых металлических листов?
Ответ выбор мощности зависит от толщины и материала. Пластины толщиной до примерно 6 мм эффективно режутся при мощности 2–6 кВт, материалы толщиной 10–15 мм обычно требуют мощности 12 кВт и выше, а толстые заготовки свыше 20 мм чаще всего обрабатываются при мощности 20 кВт и выше. Отражающие материалы и резка с азотной подачей дополнительно повышают требования к мощности. Промышленный лазерный станок для резки следует оценивать по реальным материалам покупателя, а не выбирать по общим таблицам скоростей.
Вопрос 2: Почему при резке толстых пластин на нижнем крае образуется шлак?
Ответ : Шлак — это затвердевший расплав, который не был вытеснен из реза, обычно из-за недостаточной подачи энергии или давления вспомогательного газа для данной толщины материала либо из-за чрезмерно высокой скорости резки при заданных условиях. Стандартные меры коррекции: повышение мощности, оптимизация давления газа и снижение скорости, а также осмотр сопла. Также помогает настроенная процедура пробивки, предотвращающая повреждение сопла и ухудшение качества реза из-за брызг.
Вопрос 3: Когда следует использовать кислород в качестве вспомогательного газа вместо азота?
Ответ : Кислород вступает в экзотермическую реакцию со сталью углеродистой, добавляя энергию в зону реза и значительно повышая скорость резки; однако при этом образуется оксидный край, подходящий для применений, где край будет свариваться, окрашиваться или подвергаться другой отделке. Азот выдувает расплав без химической реакции, обеспечивая чистые кромки, пригодные для нержавеющей стали и алюминия, но он дороже и обеспечивает более низкую скорость резки. Выбор определяется требованием к качеству кромки и типом обрабатываемого материала, а не предпочтениями оператора станка.
Вопрос 4: Как пробивка влияет на срок службы сопла и оптики при работе с толстыми листами?
Ответ : При пробивке образуется брызги, которые движутся в обратном направлении по пути лазерного луча и разрушают сопла и защитные крышки; поэтому неоптимизированная пробивка быстро расходует расходные материалы. Постепенная пробивка с пониженной начальной мощностью, увеличенным зазором в фазе пробивки и соответствующим вспомогательным газом значительно снижает этот ущерб. Контроль состояния сопла и качества реза после смен, насыщенных пробивкой, а также замена сопел по установленному циклу обеспечивают стабильную производительность промышленного лазерного станка для резки.
Содержание
- Пример из реальной практики отрасли / сценарий
- Анализ рисков и типов отказов
- Технические принципы и соответствие стандартам
- Практическое руководство для покупателей и служб технического обслуживания
-
Часто задаваемые вопросы
- Вопрос 1: Какая мощность лазера необходима для резки толстых металлических листов?
- Вопрос 2: Почему при резке толстых пластин на нижнем крае образуется шлак?
- Вопрос 3: Когда следует использовать кислород в качестве вспомогательного газа вместо азота?
- Вопрос 4: Как пробивка влияет на срок службы сопла и оптики при работе с толстыми листами?