 EN
От перегруженного цеха до спокойного производственного участка
Контрактный производитель в Огайо использовал три ручные рабочие станции для изготовления кронштейнов: один оператор выполнял замеры, второй — прихватку, а третий — окончательную обработку на ленточной пиле. Производительность за смену стабилизировалась на уровне примерно 180 деталей, а пятничные контейнеры для брака показывали реальную картину — около 9 % заготовок не соответствовали техническим требованиям. На предприятии установили лазерный станок с ЧПУ мощностью 1,5 кВт для волоконной резки и полностью перестроили рабочую ячейку под одного оператора и программу раскроя с вложенной оптимизацией. В течение шести недель та же смена стала выпускать 520 кронштейнов при уровне брака менее 2 %. Лазерный станок с ЧПУ не потребовал дополнительных трудозатрат — он устранил этапы, на которых человеческая непоследовательность вносила ошибки в производственный процесс.
Что показала первая неделя на самом деле
Первая неделя показала, сколько времени терялось на оснастку. Ранее каждая скоба требовала зажима и ручной проверки по бумажному шаблону. Новый лазерный станок с cnc считывал геометрию из файла CAD и резал на решетчатом столе с пневматическими позиционирующими штифтами. Настройка, которая занимала 14 минут, сократилась до менее чем 90 секунд. Операторы тратили сэкономленное время на проверку и упаковку, а не на борьбу с материалом, и станок с cnc поддерживал вращение стола между загрузками без второго человека на линии.
Где старый метод скрывал свои издержки
Ручная резка выглядела дешево, потому что станок уже был оплачен. Скрытая стоимость заключалась в переделке: фланец, вырезанный с погрешностью, приводил к сварной сборке, не соответствующей требованиям по подгонке у заказчика. Анализ возвратов за квартал показал, что 23 % претензий по подгонке связаны именно с точностью резки, а не со сваркой. Лазерный ЧПУ-станок устраняет этот разрыв, поскольку при каждом запуске программы он точно повторяет один и тот же маршрут — поэтому 500-я деталь покидает участок идентичной первой. Лазерный ЧПУ-станок превращает скрытую стоимость в явную, контролируемую величину, отражаемую в журнале дефектов.
Почему ручные настройки несут реальные риски
Ручные процессы постепенно теряют стабильность по причинам, которые операторы не всегда могут заметить. Изношенный шаблон, тупой резец или уставшая рука смещают линию реза на доли миллиметра, а эти доли превращаются в зазоры при сборке, которые заказчик замечает в первую очередь.
Смещение допусков при ручной ориентации
Расположение руки зависит от человека и времени суток. Утренние и вечерние резы одного и того же оператора могут отличаться на 0,4 мм — достаточно, чтобы нарушить посадку скользящего соединения. Лазерный ЧПУ-станок кодирует допуск в программе, поэтому сороковой экземпляр совпадает с первым. Для деталей, которые устанавливаются друг на друга или вращаются, такая повторяемость определяет разницу между аккуратной сборкой и сервисным вызовом, который обойдётся заказчику в значительную сумму.
Отходы материала накапливаются незаметно
Обрезки при ручной работе редко укладываются компактно. Зазоры, оставленные «на всякий случай», превращаются в отходы, из которых никогда не получится готовое изделие. Лазерный ЧПУ-станок использует программное обеспечение для автоматической раскладки деталей, укладывая их вплотную друг к другу; в результате коэффициент использования исходного листа повышается с примерно 68 % до 88 % при выполнении смешанных заказов. За год закупок нержавеющей стали эта разница покрывает существенную долю стоимости оборудования и освобождает площадь цеха, ранее занятую контейнерами для отходов.
Как на самом деле работает лазерный ЧПУ-станок
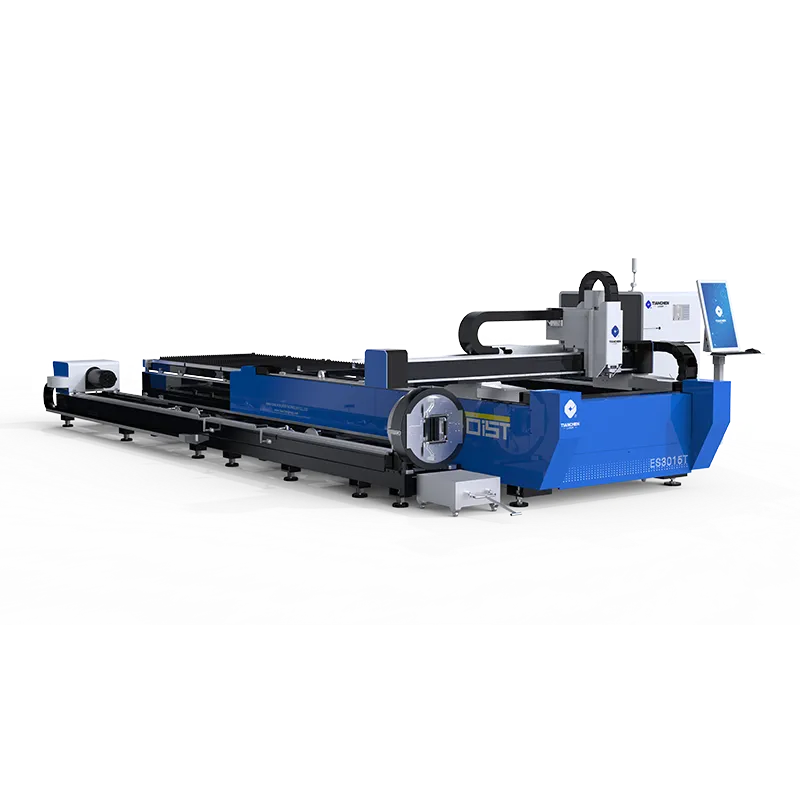
Система объединяет контроллер движения, сервоприводную порталную установку и волоконный лазерный источник в едином контуре управления. Лазерный ЧПУ-станок, в котором этот контур согласован с ассортиментом обрабатываемых деталей, работает стабильнее, чем станок, приобретённый исключительно по мощности лазера; понимание принципов работы контура помогает покупателям выбирать оптимальные технические характеристики, а не просто самое большое число в рекламном проспекте.
Контур управления движением и лазерным лучом
Контроллер преобразует траекторию резки в команды шагов для сервоприводных осей. Ёмкостный датчик высоты поддерживает фокусирующую линзу на постоянном расстоянии над листом, корректируя в реальном времени прогиб и коробление материала. Благодаря этому лазерный ЧПУ-станок сохраняет постоянное качество лазерного луча даже при обработке листов, не имеющих идеально плоской поверхности, что обеспечивает перпендикулярность кромок при резке толстого проката и предотвращает конусность, характерную для ручной подачи заготовок.
Регулировка вспомогательного газа и мощности
Кислород, азот или сжатый воздух удаляют расплавленный шов. Кислород обеспечивает быструю резку углеродистой стали, но оставляет оксидный край; азот даёт чистый, готовый к покраске край, но обходится дороже. Лазерный ЧПУ-станок позволяет оператору подбирать газ и мощность в соответствии с материалом, поэтому тонкая декоративная панель и 12-миллиметровая конструкционная плита используют разные технологические режимы из одной и той же библиотеки файлов без замены оборудования.
Стандарты и ценность на производственной площадке
Лазерный ЧПУ-станок оправдывает себя только тогда, когда он правильно подобран под задачи и обслуживается по графику; при этом правила, определяющие безопасные и допустимые параметры резки, должны учитываться ещё на этапе закупки, а не выявляться во время аудита после жалобы.
OSHA, ANSI и ISO 9013 на практике
Стандарт OSHA 29 CFR 1910.212 требует защиты от открытых движущихся частей и непреднамеренного контакта; лазер класса 4 должен иметь полностью закрытый оптический путь с блокировочными устройствами. Стандарт ANSI B11.21 распространяется на системы резки и предполагает контроль доступа во время работы. Стандарт ISO 9013 устанавливает классы допусков и шероховатости для термической резки: деталь, указанная по классу 2, имеет более узкие допуски, чем деталь по классу 4. Лазерный ЧПУ-станок, соответствующий этим требованиям, поставляется в комплекте с защитным корпусом, световыми завесами и логикой аварийного останова, уже интегрированными в конструкцию; класс, указанный на чертеже, сообщает оператору, с какой скоростью и каким газом следует выполнять резку.
Проверки при покупке и ежедневное техническое обслуживание
Pokupateli dolzhny proverit' maksimal'nyy razmer lista, vremya probivki na samom tolstom predpolagaemom materiale i to, vozmozhno li importirovat' kontrollerom fakticheskiy CAD-format predpriyatiya. Lazernyy stank s ChPU, dlya kotorogo trebuetsya preobrazovanie failov pri kazhdom zadaniy, nezametno potratit vremya, kotorym dolzhna byla obespechivat'sya ekonomiya. Postavshchiki, takie kak Tianchen, predostavlyayut obrazets rezki na real'nom materiale i ukazyvayut vremya probivki po tolshchine, chto pozvolyaet provodit' konkretnoye sravneniye. Operatoram neobkhodimo proveryat' chistotu linzy, davleniye pomoshchnogo gaza i sostoyaniye reyok na nachale smeny; pyatnadtsat' minut ezhednevnogo tekhnicheskogo obsluzhivaniya lazernogo stanka s ChPU predotvrashchayut neplanirovannuyu ostanovku, kotoryy mozhet stoit' polnogo rabochego dnya proizvodstva.
Часто задаваемые вопросы
Kak lazernyy stank s ChPU povyshaet postoyanstvo?
Лазерный станок с ЧПУ сохраняет траекторию резки в виде программы, поэтому каждая деталь обрабатывается по одним и тем же координатам независимо от смены или оператора. Контроллер движения и датчик высоты удерживают лазерный луч в стабильном положении, обеспечивая прямые кромки и соблюдение размеров в пределах допуска, заданного в файле. Это устраняет мелкие отклонения, возникающие при ручной разметке и ручной резке в ходе любого по объёму производственного цикла.
Какие материалы подходят для волоконно-лазерного станка с ЧПУ?
Волоконно-лазерный станок с ЧПУ режет углеродистую сталь, нержавеющую сталь, алюминий и большинство сплавов до максимальной толщины, указанной в его технических характеристиках. Для резки отражающих металлов требуются корректные параметры и вспомогательный газ во избежание проблем, связанных с обратным отражением. Тонколистовые заготовки и декоративные панели обрабатываются чисто, тогда как для резки конструкционных листов требуется более низкая подача и проверенная процедура пробоя. Соответствие материала техническим характеристикам станка обеспечивает чистоту кромок и защищает лазерный источник от повреждений.
Безопасно ли эксплуатировать лазерный станок с ЧПУ в загруженном цехе?
Да, при соблюдении требований OSHA 29 CFR 1910.212 и ANSI B11.21 к корпусу, блокировочным устройствам и системе отвода вредных веществ. Луч остаётся полностью закрытым, открытие дверей доступа приводит к отключению питания, а система отвода паров резки эффективно удаляет их. Операторам по-прежнему требуется защита глаз и специальное обучение, однако встроенные защитные устройства лазерного станка с ЧПУ обеспечивают контроль основных опасностей в ходе нормальной эксплуатации на общем производственном участке.
Сколько площади пола требуется системе?
Необходимая площадь зависит от размера листов и степени автоматизации. Для лазерного станка с ЧПУ, предназначенного для обработки листов шириной 1,5 м, требуется примерно площадь, равная габаритам рабочего стола, плюс дополнительное пространство для загрузки и удаления отходов. Установка автоматического загрузчика или сортировочного стола увеличивает общие габариты оборудования. Производственные помещения следует проектировать с учётом возможности подъезда вилочного погрузчика и наличия сервисного прохода: тесное размещение замедляет загрузку и препятствует ежедневному техническому обслуживанию, необходимому для поддержания точности станка.
Какое техническое обслуживание обеспечивает стабильное качество резки?
Ежедневная проверка линзы и жалюзи, еженедельный осмотр газовых магистралей и ежемесячная калибровка датчика высоты обеспечивают высокое качество кромок. Лазерный ЧПУ-станок теряет остроту реза при помутнении линзы или износе жалюзи, поэтому короткие регулярные проверки эффективнее редкого глубокого технического обслуживания. Ведение журнала также помогает подтвердить контроль процесса заказчикам, которые проверяют стандарты изготовления перед размещением повторных заказов.
Когда покупка лазерного ЧПУ-станка окупается?
Окупаемость наступает быстрее всего при высоком объёме производства, разнообразии деталей и большом количестве брака. Лазерный ЧПУ-станок, повышающий коэффициент использования листового материала с 68 % до 88 % и снижающий количество переделок, окупается исключительно за счёт экономии материалов и трудозатрат. Предприятия с низким и простым объёмом производства могут эффективнее сотрудничать с сервисным бюро до тех пор, пока глубина заказов не оправдает капитальные затраты и необходимую подготовку операторов для безопасной эксплуатации станка.