
 EN
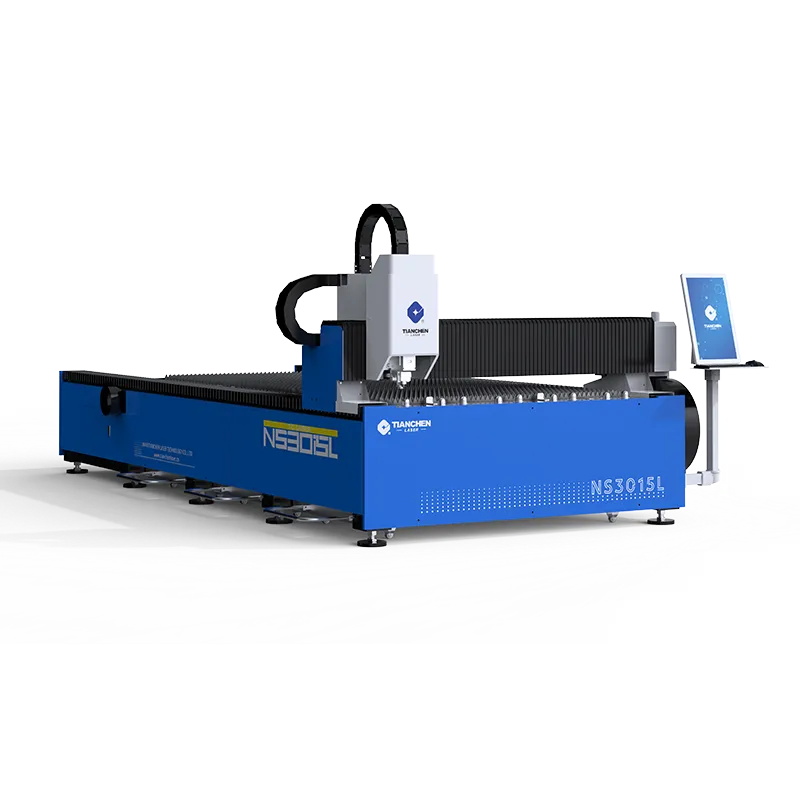
Специальный заказ, с которым стандартное оборудование справиться не могло
Поставщику медицинского оборудования требовались нержавеющие кронштейны со встроенными резьбовыми вставками и гравированными серийными номерами; партии менялись каждые две недели. Готовые станки для резки не могли обеспечить необходимую точность установки вставок и одновременно маркировать деталь за один проход. Команда выбрала лазерный ЧПУ-станок с поворотной маркировочной головкой и программируемой картой зажимов, после чего каждую партию загружали как параметрическую задачу. Лазерный ЧПУ-станок выполнял резку, маркировку и позиционирование вставок без перемещения листа — это позволило исключить три операции по переносу деталей, которые ранее вызывали смещение и брак. Лазерный ЧПУ-станок стал центральным элементом перестроенной производственной ячейки, а не просто ещё одним инструментом.
Деталь, которая нарушила привычный рабочий процесс
Стандартные приспособления предполагали прямоугольные детали с фиксированным шагом. Медицинский кронштейн имел L-образную форму с изогнутой ножкой, поэтому зажим одного угла оставлял другой свободным для подъема под лучом. Ранние попытки деформировали край и приводили к браку целых партий. Лазерный станок cnc решил эту проблему с помощью вакуумной зоны и мягкого установочного штифта, который программа втягивала после первого прокола, удерживая деталь ровно на всем пути без специального приспособления.
Как была переоборудована ячейка
Вместо того чтобы покупать больший универсальный стол, цех сохранил габариты и добавил программное обеспечение. Лазерный станок cnc теперь берет параметры партии из записей заказа, поэтому оператор выбирает номер задания, и последовательность резки, маркировки и вставки загружается вместе. Переналадка, которая занимала 25 минут на старой установке, теперь выполняется менее чем за три, и производственная площадь получила дополнительную мощность без увеличения квадратных метров или дополнительного персонала на линии.
Риск принудительного использования стандартных инструментов
Использование нестандартной детали в стандартном процессе создаёт режимы отказов, проявляющиеся у клиента, а не на производственном участке, и такие отказы обходятся значительно дороже, чем сэкономленные средства на оснастке. Лазерный ЧПУ-станок, насильно установленный на стандартные приспособления, теряет то самое преимущество, ради которого его приобрели.
Когда один размер замедляет всю линию
Универсальное приспособление вынуждает операторов подкладывать прокладки и повторно зажимать детали, что добавляет несколько минут на каждую деталь и нарушает ритм работы ячейки. Эти минуты накапливаются в рамках заказа на 400 деталей до объёма целой потерянной смены. Лазерный ЧПУ-станок, настроенный под семейство деталей, исключает необходимость подкладывания прокладок, поэтому линия сохраняет устойчивый ритм вместо того, чтобы рывками преодолевать незапланированные исключения.
Скрытая стоимость постоянной замены оснастки
Каждое ручное повторное закрепление — это возможность задать неправильное смещение. На одном участке зафиксировали повторяющееся смещение на 0,3 мм относительно болта зажима, который операторы затягивали на ощупь. Лазерный ЧПУ-станок заменил ощущение хранящейся программой, и это смещение исчезло из журнала дефектов. Экономия заключалась не в болте, а в устранении точки принятия решения, где ошибка проникала в процесс при каждом таком действии.
Инженерная настройка индивидуальных технологических маршрутов
Индивидуальная настройка не означает сложность для оператора. Она означает, что сложность сосредоточена в программе, где она выполняется одинаково каждый раз при вызове задания, а лазерный ЧПУ-станок делает разнообразие дешёвым вместо дорогостоящего.
Параметрические программы для партий переменного объёма
Лазерный станок с ЧПУ хранит геометрию в виде параметров, а не фиксированных линий, поэтому кронштейн длиной 120 мм и версия длиной 140 мм используют одну и ту же программу с изменённым размером. Инженеры обновляют значение, а не чертёж. Это делает разнообразие мелкосерийного производства экономически выгодным и позволяет цеху оперативно рассчитывать стоимость нестандартных заказов без риска, что рост затрат на наладку съест маржу при коротких партиях, которые стандартные таблицы не могут вместить.
Размещение деталей без приспособлений на нестандартных заготовках
Необычные контуры плохо размещаются вручную, но алгоритм укладывает их плотно. Лазерный станок с ЧПУ размещает изогнутые и Г-образные детали с микромостиками, которые чисто отламываются, повышая выход годных изделий при нестандартных заказах. Резка без приспособлений также означает отсутствие необходимости хранить, очищать или терять индивидуальные приспособления — тихая победа для цехов с дефицитом стеллажного пространства, которые тем не менее выполняют разнообразные договорные заказы от постоянных клиентов.
Соответствие требованиям и ценность для производственного участка
Пользовательская ячейка по-прежнему должна соответствовать тем же правилам безопасности и качества, что и стандартная ячейка, а эти правила должны быть заложены в проекте, а не в последующем аудите после жалобы. Лазерный ЧПУ-станок по-прежнему должен удовлетворять ожидаемым заказчиком стандартам при каждом запуске.
Стандарты ISO 9001 и ANSI Z136
ISO 9001 требует документированного и воспроизводимого контроля процессов; журналы работы лазерного ЧПУ-станка фиксируют, какая программа, какой газ и какие параметры использовались при резке каждой партии, поэтому при проверке качества можно проследить деталь до исходных настроек. ANSI Z136.1 регулирует безопасное применение промышленных лазеров и требует полностью закрытого оптического пути с блокировками, которые встроены в лазерный ЧПУ-станок по умолчанию, в том числе в пользовательских конфигурациях с дополнительными маркировочными головками.
Соответствие станка и его технического обслуживания
Покупатели должны перечислить фактические семейства деталей, их материалы и частоту изменения ассортимента. Лазерный ЧПУ-станок, настроенный на стабильное семейство деталей, работает проще; станок, созданный для разнообразия, требует параметрических инструментов и средств автоматической укладки (nesting), описанных выше. Поставщики, такие как Tianchen, документируют, какие семейства деталей может обрабатывать конкретный станок, поэтому технические характеристики соответствуют реальному ассортименту, а не рекламному значению из брошюры. Переключение между нержавеющей сталью и алюминием оставляет остатки, поэтому очистка линзы и рабочего стола между семействами материалов обеспечивает высокое качество кромок и сохраняет достоверность прослеживаемости.
Цех, рассматривающий производственную ячейку как единую систему, а не как набор отдельных станций, получает максимальную отдачу от инвестиций в лазерный ЧПУ-станок. Учёт заказов, библиотека управляющих программ и очистка оборудования между сменой материалов служат одной цели: сокращение ручного вмешательства и снижение вероятности ошибок. Документирование стандартных процедур превращает индивидуальное производство из ремесла в воспроизводимый процесс, который может выполнять вся команда — именно это позволяет сохранять стабильную рентабельность при изменении размеров партий.
Часто задаваемые вопросы
Может ли один лазерный ЧПУ-станок обрабатывать детали различных типов по индивидуальному заказу?
Да. Лазерный ЧПУ-станок с параметрическими программами и системой размещения без фиксирующих приспособлений обрабатывает различные типы деталей на одном рабочем столе путём изменения сохранённых значений вместо замены физического инструмента. Нестандартные контуры уплотняются программным обеспечением, а операции маркировки или установки вставок интегрируются в траекторию резки. Ключевой момент — согласование контроллера и карты зажимов с реальным ассортиментом деталей до покупки, а не после получения первой партии брака.
Повышает ли индивидуальная конфигурация уровень риска для безопасности?
Нет, если корпус станка соответствует стандартам ANSI Z136.1 и OSHA 29 CFR 1910.212. Установка головок маркировки или зажимов не отменяет защиту от лазерного излучения и блокировок. Лазерный ЧПУ-станок, предназначенный для выполнения индивидуальных задач, поставляется с полностью закрытой траекторией луча и системой контроля доступа, поэтому автоматические или разнообразные циклы остаются в пределах того же уровня безопасности, что и стандартная резка на производственной площадке.
Какова продолжительность переналадки между партиями?
При использовании параметрических заданий оператор выбирает партию, и лазерный ЧПУ-станок одновременно загружает настройки резки, маркировки и вставки. Предприятия сообщают о времени переналадки менее трёх минут по сравнению с двадцатью и более минутами при использовании ручных приспособлений. Экономия достигается за счёт исключения физического повторного зажима деталей, а не за счёт ускорения резки отдельной детали в ходе самой обработки.
Какую прослеживаемость обеспечивает специализированная ячейка?
Лазерный ЧПУ-станок регистрирует программу, газ и параметры для каждой партии, обеспечивая контроль процесса в соответствии со стандартом ISO 9001. Специалист по качеству может проследить возвращённую деталь до точных настроек её обработки. Такая задокументированная история позволяет специализированному производителю предоставлять заказчику доказательства при аудите, а не восстанавливать информацию после отгрузки заказа и рассеивания записей между сменами.
Достаточно ли точна резка без использования приспособлений?
Да, для большинства листовых деталей. Вакуумные зоны и мягкие упорные штифты удерживают деталь в плоском положении во время пробивки, а лазерный ЧПУ-станок поддерживает фокусировку луча с помощью датчика высоты. Для деталей с высокой точностью или из очень тонкого материала может потребоваться лёгкое зажимание, однако бесприспособленная раскладка охватывает основной объём смешанного производства без использования специальных приспособлений, занимающих место на стеллажах.
Когда цеху следует избегать нестандартной лазерной обработки?
Нестандартная резка подходит цехам с устойчивым ассортиментом и достаточной маржой для её сохранения. Для одной фиксированной детали с высоким объёмом выпуска лазерный ЧПУ-станок может быть менее эффективен по сравнению с более простой оснасткой. Если заказов немного и все они идентичны, стоимость параметрического программного обеспечения и инструментов раскладки может превысить экономию времени на загрузке/выгрузке за спокойный месяц повторяющейся работы.