
 EN
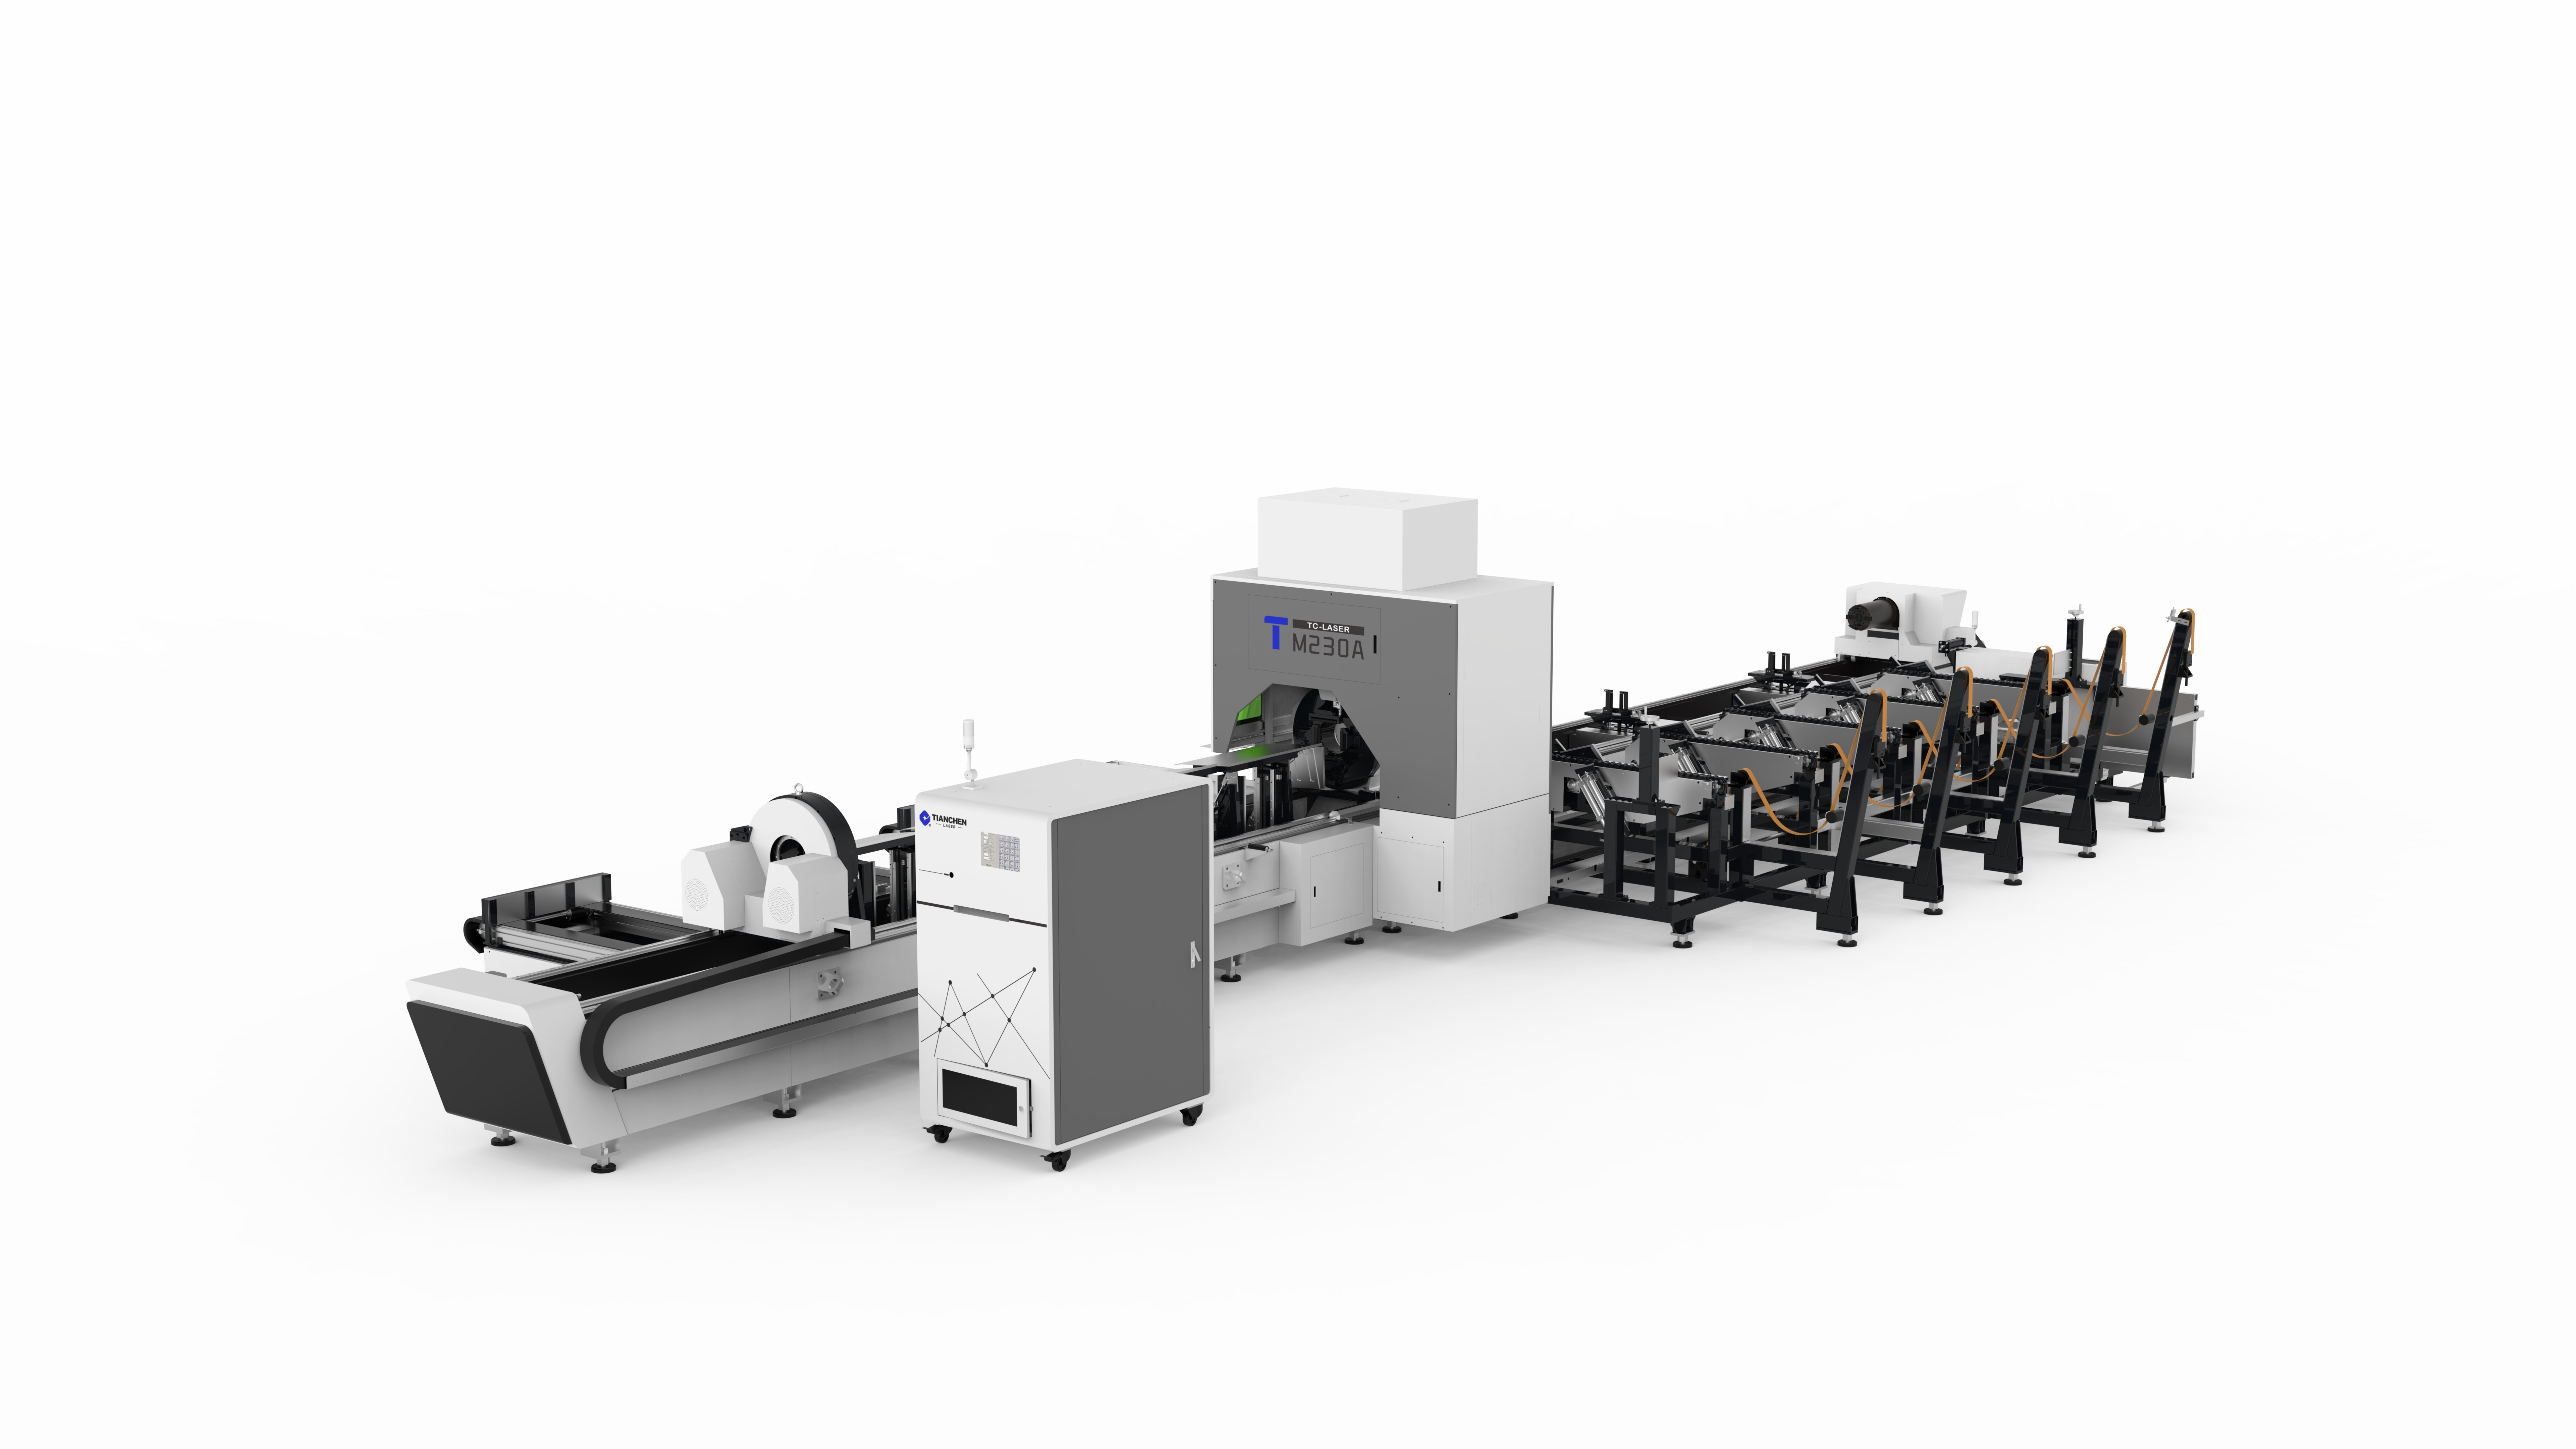
Современный станок с ЧПУ для лазерной резки металла режет листы быстрее, чем операторы могут их загружать. Такое несоответствие — самое частое узкое место в металлообработке: луч работает минутами, а станок ждёт следующий лист, и этот простой снижает коэффициент использования оборудования в каждую смену. Ручная загрузка добавляет вторую статью расходов, поскольку листы полного размера тяжёлые, имеют острые края и неудобны для многократного перемещения в течение смены. Предприятия, решающие эту проблему, рассматривают загрузку и выгрузку как часть технических характеристик станка, а не как второстепенную задачу; решения варьируются от простых транспортных столов до полностью автоматизированных роботизированных ячеек. Данные по конкретным случаям подтверждают значительность получаемых выгод и прозрачность расчёта срока окупаемости.
Пример из реальной практики отрасли / сценарий
Случай первый: сменщик поддонов удваивает время работы без участия оператора
Производственная компания, специализирующаяся на изготовлении металлоконструкций и использующая станок с ЧПУ для лазерной резки мощностью 12 кВт, обрабатывала листы размером 4 на 2 метра. Перед ней стояла знакомая задача: после завершения каждой раскладки станок останавливался, и два оператора тратили несколько минут на выгрузку готовых деталей и загрузку следующего листа-заготовки. На предприятии установили систему смены поддонов, способную удерживать два поддона и перемещать их в рабочую зону резки и обратно. Это позволяет выгружать готовый поддон вне станка, одновременно начиная резку следующего листа. Операция загрузки полностью исключена из критического пути, а станок продолжает работать без перерывов — в том числе во время перерывов и смены смен, поскольку листы уже подготовлены и ждут своей очереди.
Контрактный производитель с устойчивым спросом продвинул автоматизацию ещё дальше. Роботизированная загрузочная ячейка на вакуумной основе подаёт заготовки со стеллажа-накопителя на транспортный стол, а конвейер сортировки направляет готовые детали в контейнеры в соответствии с программой. Ячейка работает при минимальном надзоре во вторую и третью смены, выпуская детали, пока завод в остальном находится в тишине. Заявленные производителем преимущества имели последовательную закономерность: станок c ЧПУ для лазерной резки металла работал с высокой загрузкой без присутствия оператора, обработка готовых деталей полностью вышла за пределы резательной ячейки, а трудовые ресурсы переместились от загрузки к работам, добавляющим ценность, таким как зачистка и контроль.
Анализ рисков и типов отказов
Риски ручной обработки и потери цикла
Ручная обработка листов концентрирует риски в узком временном окне каждого цикла. Листы в полном размере весят сотни килограммов, их кромки настолько острые, что могут порезать перчатки, а многократное поднятие в течение смены вызывает травмы от перенапряжения, проявляющиеся постепенно. Загрузка с помощью крана снижает нагрузку, но создаёт зависимость от подъёмного оборудования и добавляет опасность травм от сдавливания при позиционировании. Помимо вопросов безопасности, каждый ручной цикл приводит к простою станка, а такие простои накапливаются в утраченную производственную мощность, которая редко отражается в отчётах. Количественная оценка этих простоев с помощью регистрации коэффициента использования обычно является первым шагом к обоснованию автоматизации.
Зоны загрузки — это места, где операторы и машины взаимодействуют наиболее тесно, поэтому ограждения и блокировки являются критически важным уровнем безопасности. Сканеры зоны, световые завесы и блокируемые панели доступа предотвращают движение станка, пока персонал находится в зоне загрузки, а система управления должна удерживать лазерный станок ЧПУ для резки металла в безопасном состоянии каждый раз, когда открывается доступ. Оборудование для вакуумного подъёма требует собственного режима проверки, поскольку отказ вакуума во время перемещения приводит к падению тяжёлого листа. Эти требования соответствуют стандартам ANSI Z136.1 по безопасности лазеров и ISO 11553-1 по безопасности лазерных технологических станков и применяются независимо от того, выполняется ли загрузка вручную, полуавтоматически или полностью роботизированно.
Технические принципы и соответствие стандартам
Варианты автоматизации и интеграция
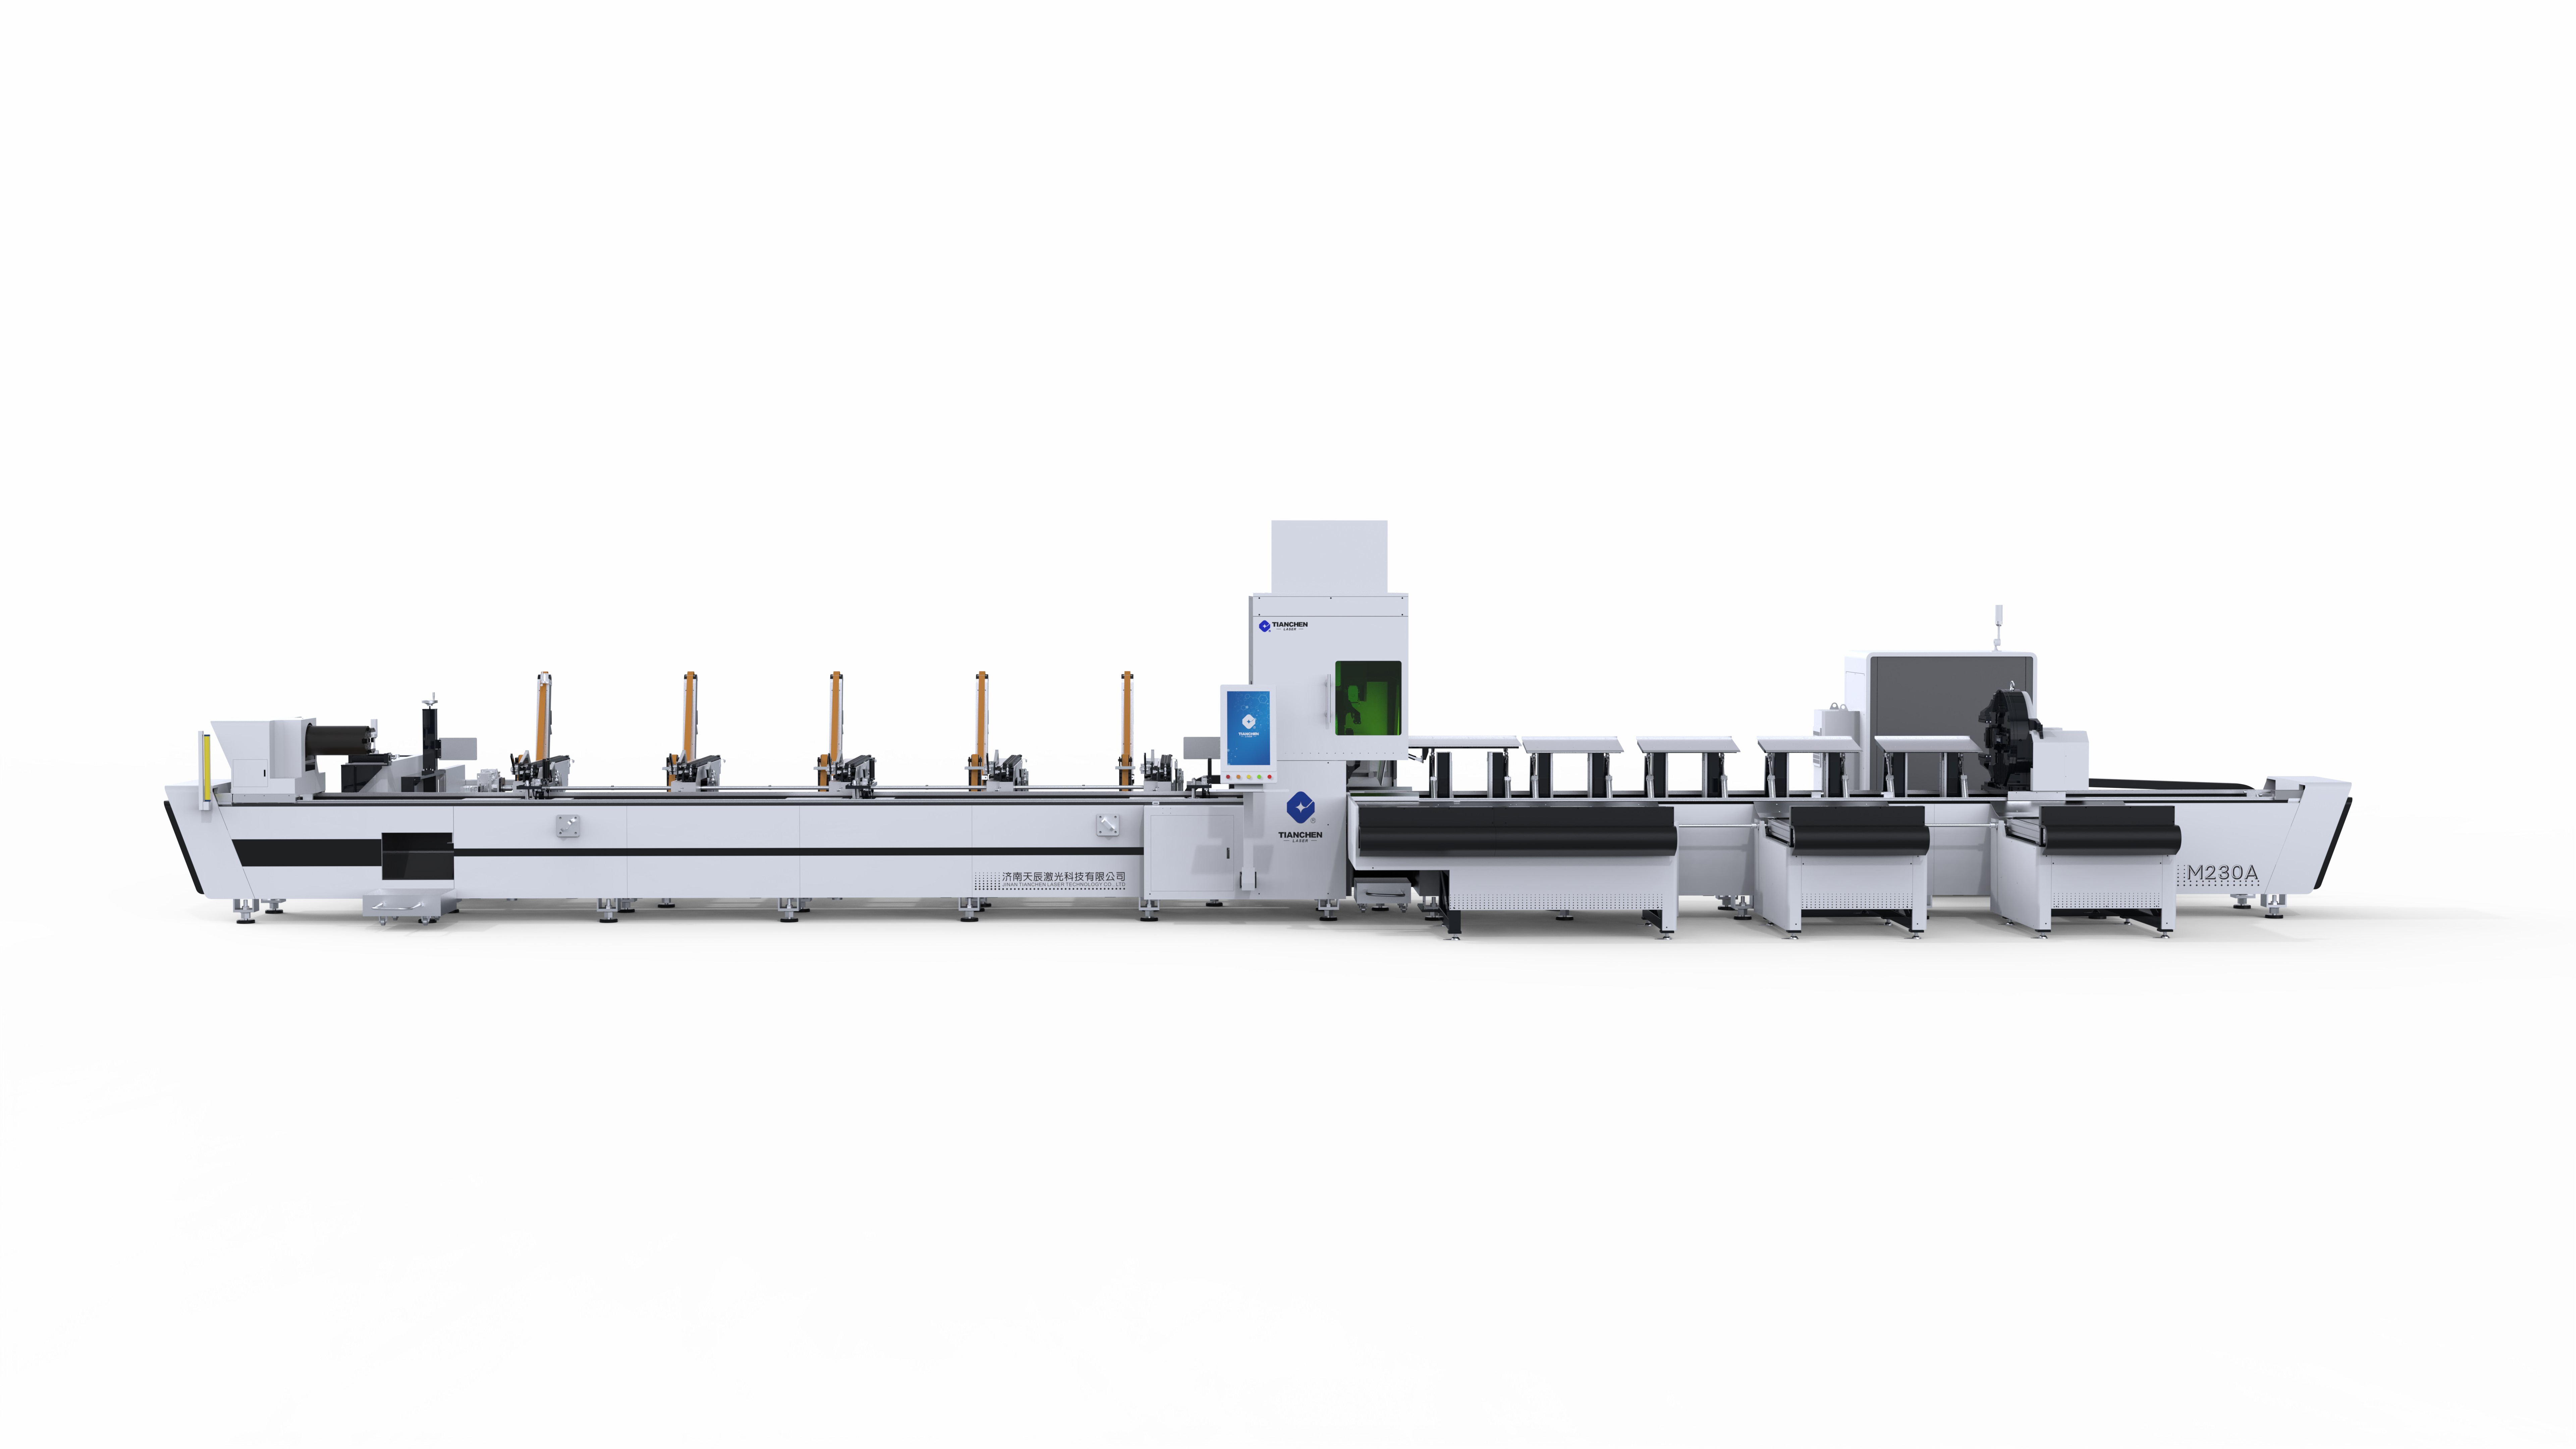
Автоматизация погрузки охватывает широкий диапазон уровней инвестиций. Транспортные столы разделяют процессы погрузки и резки при минимальной интеграции систем управления. Сменные поддоны позволяют одновременно готовить к обработке целые поддоны заготовок и готовых каркасов, что оптимально для высокопроизводительного выпуска схожих комплектов деталей. Конвейерные системы с вакуумным захватом обеспечивают непрерывную подачу листового материала при повторяющихся операциях. Роботизированные ячейки с вакуумными захватами способны обрабатывать разнородные заготовки и выполнять сортировку; они интегрируются с системой управления станком, обеспечивая автоматическую паузу, перемещение и возобновление работы лазерного станка с ЧПУ для металла без участия оператора. Каждый уровень автоматизации требует всё более глубокой интеграции между системами управления транспортировкой материалов и системой управления станком; выбор оптимального уровня зависит от объёма производства, стоимости рабочей силы и степени неоднородности набора заготовок.
Ограждения, блокировки и стандарты
Автоматическая загрузка не снимает обязательств по обеспечению безопасности; она лишь переносит их. Зона загрузки превращается в зону работы машины, оснащённую собственной защитой, сканерами и блокировками, а путь передачи должен быть защищён так, чтобы ни лист, ни робот не могли попасть в рабочую зону резки во время её работы. Система отвода дыма должна охватывать зону резки независимо от способа загрузки, а размещение материала на стадии подготовки не должно препятствовать эвакуации. Ссылки на нормативные документы остаются прежними: ANSI Z136.1 — для безопасного использования лазеров и ISO 11553-1 — для безопасности машин; установка ЧПУ-лазерного станка для резки металла должна проходить валидацию как единая система, а не как отдельно станок и отдельно аксессуары.
Практическое руководство для покупателей и служб технического обслуживания
Выбор подходящего уровня автоматизации
Решение принимается на основе анализа коэффициента использования оборудования. Если станок простаивает в ожидании материала в течение значительной части доступного времени, автоматизация окупается за счёт высвобожденных мощностей; если же коэффициент использования и так высок, то те же инвестиции в ЧПУ-лазерный резак для металла принесут незначительную отдачу. Стоимость и доступность рабочей силы имеют такое же значение, как и коэффициент использования, поскольку организация работы в третью смену зачастую является скрытым стимулом для внедрения автоматизации без участия персонала. Важна также изменчивость заготовок, поскольку роботизированные ячейки гибче справляются с деталями разного размера и толщины по сравнению с фиксированными конвейерами. Производители станков, например, базирующаяся в Цзинани Лазер Тянчен поддерживают такую оценку данными по применению: временем цикла загрузки и требованиями к интеграции, что позволяет подобрать ЧПУ-лазерный резак для металла точно под реальное узкое место производства.
Техническое обслуживание систем загрузки
Загрузочное оборудование имеет собственный профиль технического обслуживания. Вакуумные присоски и подъёмные балки требуют регулярного осмотра и замены по графику, поскольку потеря вакуума во время транспортировки приводит к падению тяжёлых листов. Шаттловые и поддонные механизмы нуждаются в проверке выравнивания и техническом обслуживании приводов; датчики положения, подтверждающие размещение листа, должны регулярно проходить поверку, поскольку неправильно расположенная заготовка образует брак ещё до первого реза. Интеграция систем управления загрузкой и управления станком должна периодически проверяться, включая блокировки, прекращающие резку при открытии зоны доступа. Фиксация простоев системы загрузки параллельно с простоями станка обеспечивает прозрачность эксплуатации лазерного ЧПУ-станка для резки металла и позволяет оценить, соответствует ли его фактическая загрузка заявленным целям приобретения.
Часто задаваемые вопросы
Вопрос 1: Какая система автоматизации загрузки является наиболее экономически эффективной для лазерного станка?
Ответ столы-шаттлы и устройства смены поддонов обеспечивают наибольший прирост эффективности на доллар инвестиций для большинства цехов, поскольку они выводят операцию загрузки из критического пути без необходимости глубокой интеграции в систему управления. Конвейерные и вакуумные системы подходят для повторяющегося производства одного типоразмера, тогда как роботизированные ячейки справляются со смешанными заготовками и сортировкой при более высоких капитальных затратах. Оптимальный уровень автоматизации для станка с ЧПУ для лазерной резки металла определяется расчётом загрузки, стоимостью рабочей силы и изменчивостью заготовок, а не рыночными тенденциями в области автоматизации.
Вопрос 2: Сколько времени работы станка теряется из-за ручной загрузки?
Ответ каждый ручной цикл вводит простой интервал, пока завершённый лист выгружается и следующая заготовка загружается и позиционируется. В цехах, где комплекты деталей обрабатываются часто, такие интервалы накапливаются и составляют значительную долю доступного времени; при регистрации коэффициента использования обычно выявляется больше простоев, чем оценивают операторы. Устранение загрузки из критического пути с помощью сменных поддонов или транспортных столов обычно позволяет восстановить существенную часть производственной мощности смены на станке cnc для лазерной резки металла.
Вопрос 3: Реалистична ли работа лазерного станка в режиме «света выключены»?
Ответ да — при стабильном спросе и автоматизированном потоке материалов. Роботизированные загрузочные ячейки с вакуумными захватами подают заготовки со складских стеллажей, а конвейеры сортировки удаляют готовые детали, что позволяет станку работать без присмотра во вторую и третью смены. Успех зависит от постоянной подачи материалов, надёжного оборудования для манипуляции с ними (с собственной системой контроля) и полного ограждения и блокировки зоны загрузки.
Вопрос 4: Какие меры безопасности применяются в зонах автоматической загрузки?
Ответ : В зонах загрузки требуются сканеры зоны, световые завесы или блокируемые панели доступа, предотвращающие движение оборудования при присутствии персонала; кроме того, система управления должна удерживать лазерный станок с ЧПУ для резки металла в безопасном состоянии каждый раз, когда открывается доступ. Оборудование для подъёма с помощью вакуума требует регламентированного осмотра, поскольку отказ вакуумной системы во время перемещения приводит к падению тяжёлых листов. Стандарты ANSI Z136.1 и ISO 11553-1 определяют нормативную основу, а вся установка должна быть проверена как единая система.
Содержание
- Пример из реальной практики отрасли / сценарий
- Анализ рисков и типов отказов
- Технические принципы и соответствие стандартам
- Практическое руководство для покупателей и служб технического обслуживания
-
Часто задаваемые вопросы
- Вопрос 1: Какая система автоматизации загрузки является наиболее экономически эффективной для лазерного станка?
- Вопрос 2: Сколько времени работы станка теряется из-за ручной загрузки?
- Вопрос 3: Реалистична ли работа лазерного станка в режиме «света выключены»?
- Вопрос 4: Какие меры безопасности применяются в зонах автоматической загрузки?