
 EN

W jaki sposób przemysłowe maszyny do cięcia laserowego oszczędzają energię w produkcji?
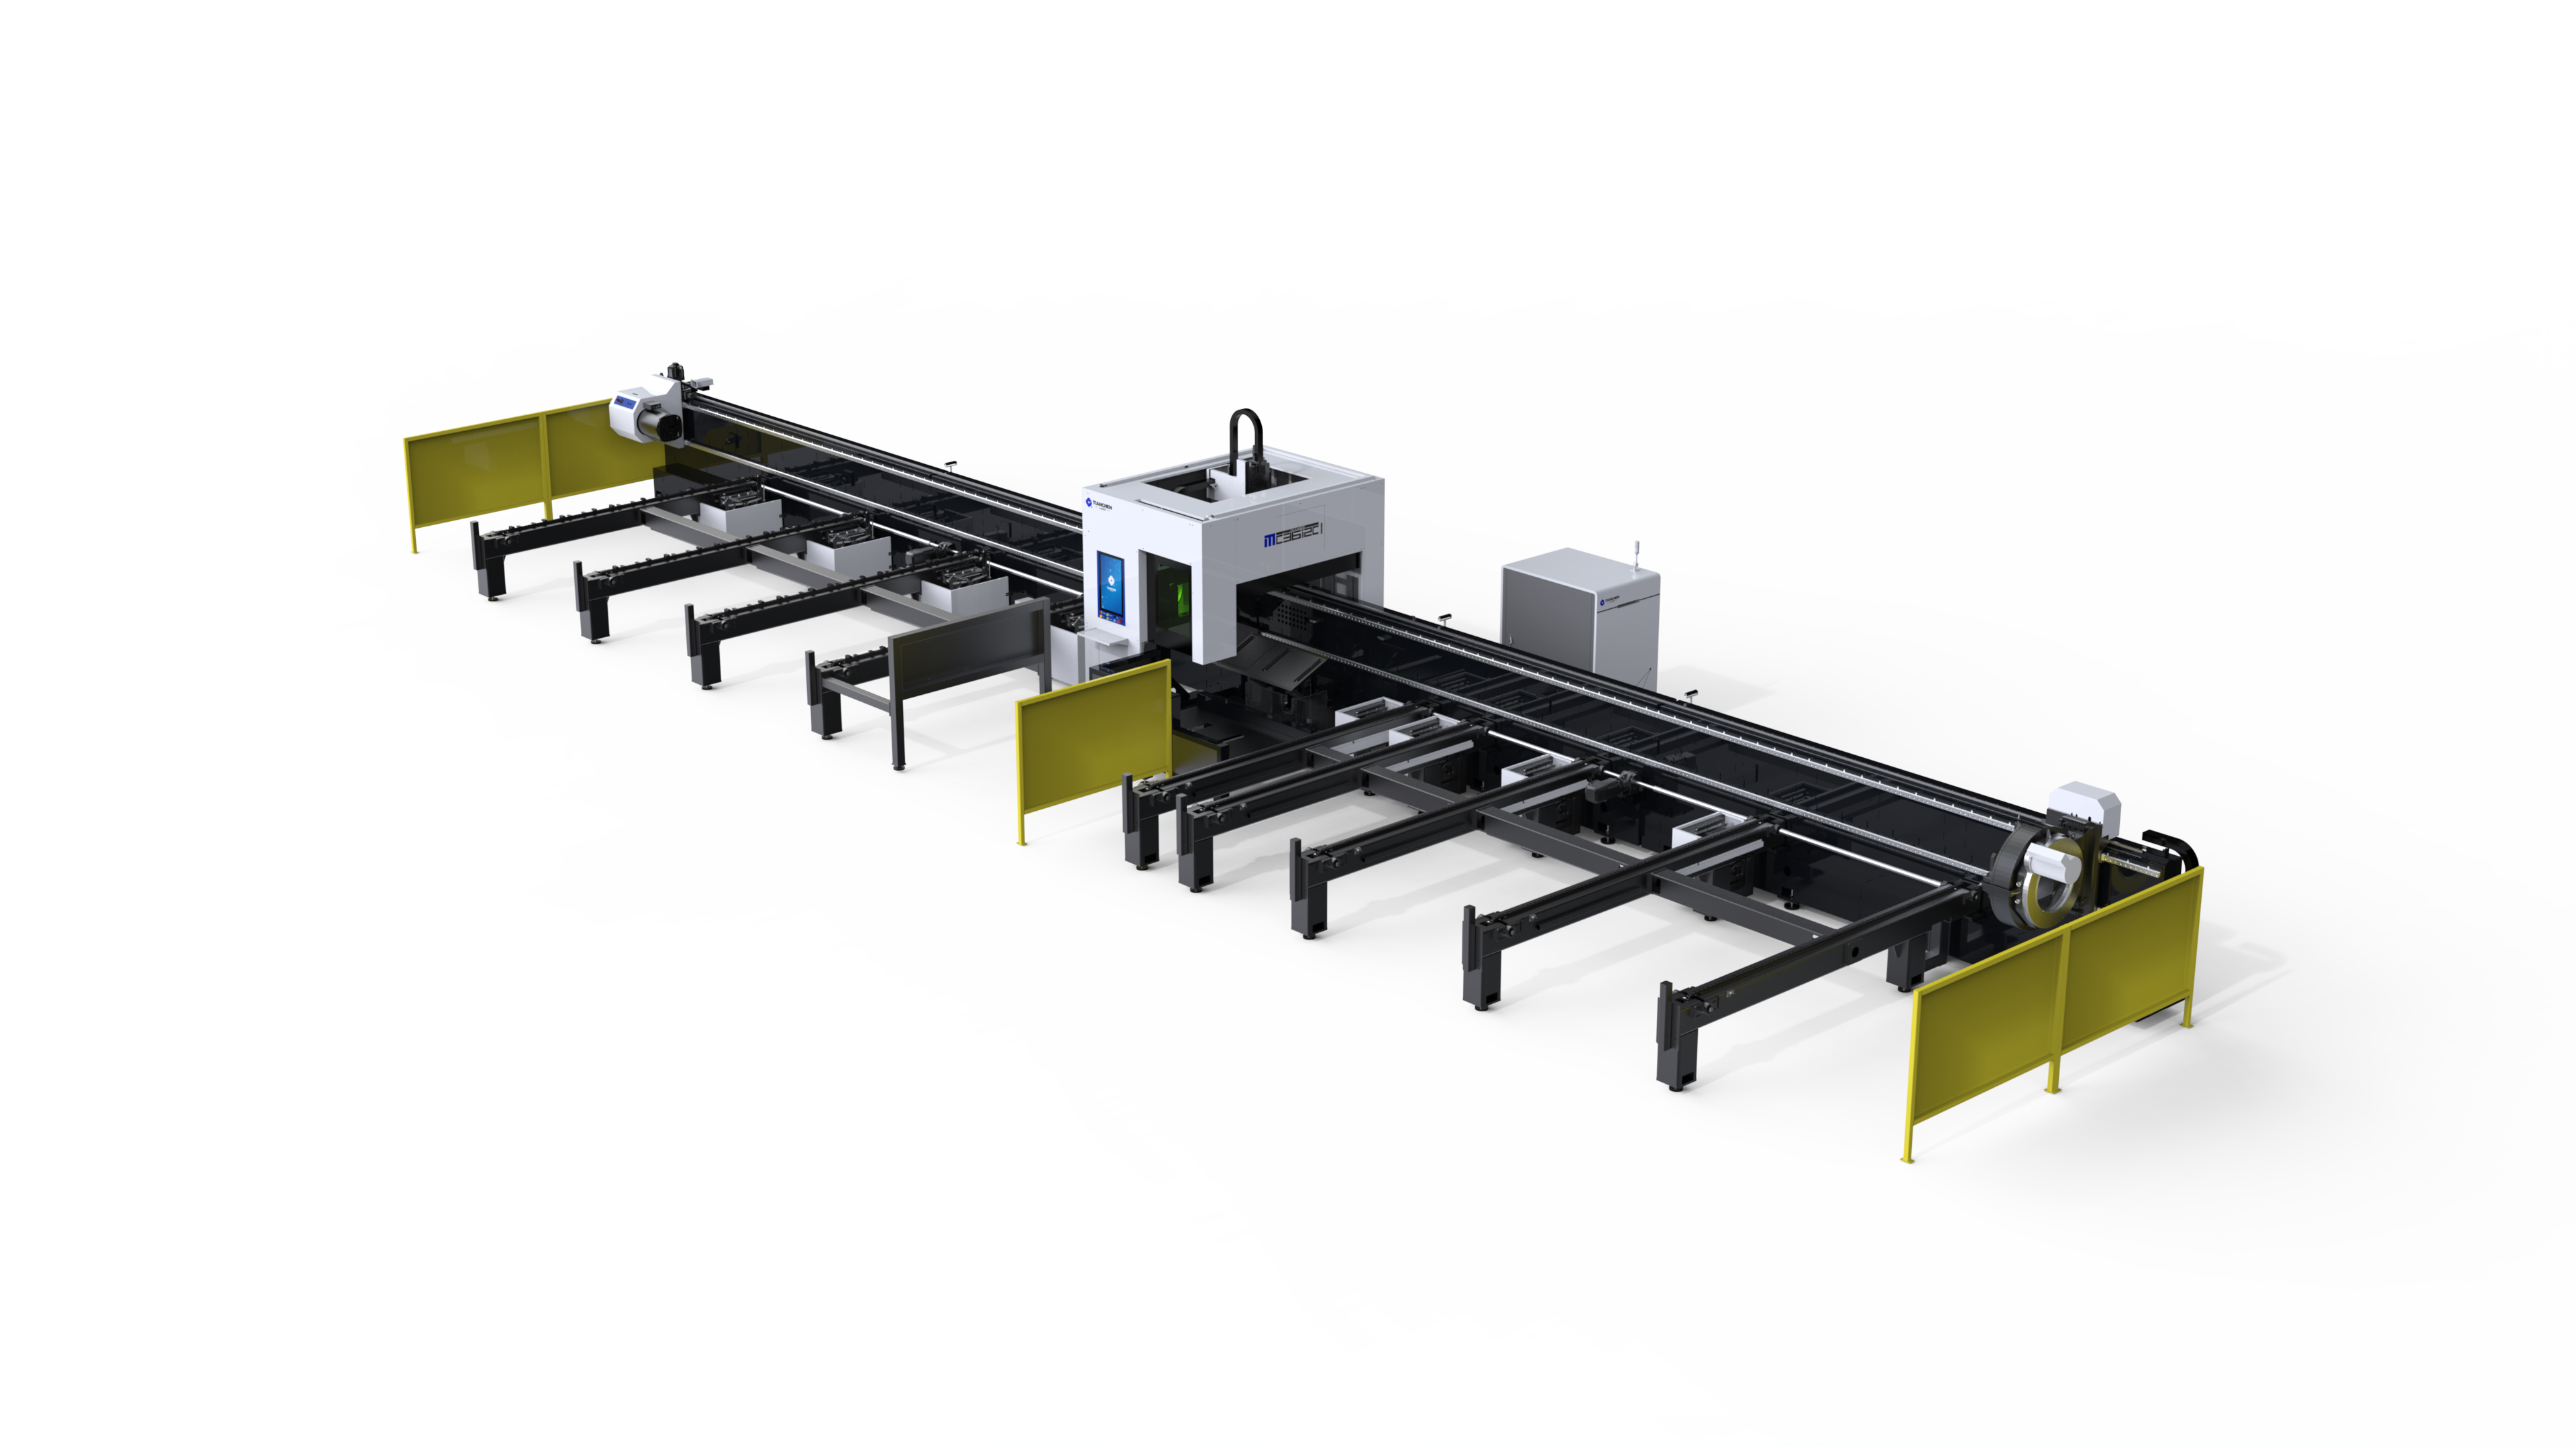
Tak, a oszczędności pochodzą z wielu źródeł – nie tylko od samego źródła promieniowania laserowego. Technologia laserów włókienkowych przekształca energię elektryczną w energię wiązki kilkukrotnie wydajniej niż zastąpione przez nią maszyny z laserem CO2, a ta jedna zmiana całkowicie zmieniła bilans energetyczny cięcia laserowego. Poza źródłem promieniowania, do całkowitego zużycia energii przyczaniają się napędy serwo, oprogramowanie do rozmieszczania części na arkuszu (nesting), zarządzanie poborem mocy w stanie postoju, wybór gazu roboczego oraz systemy usuwania dymów i oparów. Przemysłowa maszyna do cięcia laserowego eksploatowana z uwzględnieniem tych czynników zużywa znacznie mniej energii na pojedynczą część niż maszyna pracująca z ustawieniami domyślnymi i nieoptymalnym harmonogramem pracy – różnica ta pojawia się na rachunku za energię elektryczną znacznie wcześniej niż w jakikolwiek inny sposób.
Przypadek / scenariusz z rzeczywistej praktyki branżowej
Zakład usługowy mierzący zużycie energii na pojedynczą część
Przedsiębiorstwo zajmujące się przetwarzaniem zleceń, pracujące w dwóch zmianach, postanowiło mierzyć zużycie energii na jednostkę wyrobu zamiast miesięcznie. Zakład zainstalował liczniki pomocnicze na maszynach do cięcia przemysłowych laserów i przez trzy miesiące śledził zużycie kilowatogodzin w stosunku do liczby wyprodukowanych części. Pierwsze spostrzeżenie nie było zaskakujące: maszyny do cięcia przemysłowych laserów pozostawały w stanie postoju między zadaniami przy wysokim poborze mocy, ponieważ operatorzy pozostawiali źródła promieniowania i systemy odprowadzania odpadów włączonych podczas przygotowywania maszyn do pracy. Drugie spostrzeżenie okazało się bardziej interesujące: układanki (nesty) opracowane przez doświadczonych programistów zużywały o 8–12% mniej materiału i odpowiednio mniej energii potrzebnej do cięcia na jedną gotową część niż układanki tworzone z domyślnym odstępem, ponieważ cięcie po wspólnych krawędziach oraz gęstsze rozmieszczenie elementów skracały całkowitą długość przejazdu głowicy i długość cięcia.
Warsztat wprowadził trzy praktyki. Zarządzanie poborem mocy w stanie postoju polegało na przełączaniu źródeł, systemów ssących i chłodnic w stan czuwania między zadaniami zamiast pozostawianiu ich w stanie roboczym podczas przygotowania maszyn i manipulacji materiałami. Przegląd rozmieszczenia elementów (nestingu) stał się zaplanowanym etapem, a programiści musieli udokumentować wykorzystanie materiału na każdą blachę. Dobór gazu pomocniczego analizowano osobno dla każdego zadania, ponieważ dotychczas warsztat domyślnie stosował azot do cięcia części ze stali węglowej, choć cięcie tlenem pozwalałoby przetwarzać je szybciej i taniej. W ciągu dwóch kwartałów zużycie energii na jednostkę produktu na przemysłowych maszynach do cięcia laserowego zmniejszyło się o około jedną piątą, a wprowadzenie tych zmian nie wymagało żadnych inwestycji kapitałowych.

Analiza ryzyka i trybów awarii
Ukryty koszt pracy w stanie postoju
Maszyny laserowe pobierają znaczne ilości energii nawet wtedy, gdy nie przeprowadzają cięcia. Źródła pozostają w gotowości, chłodnice cyrkulują, a system usuwania oparów działa ciągle, chyba że są odpowiednio zarządzane. W warsztatach, w których przygotowanie maszyny, obsługa materiałów i programowanie zajmują dużą część czasu pracy maszyny, pobór mocy w stanie postoju może być porównywalny do poboru podczas cięcia. Zagrożeniem nie jest gwałtowny awaryjny przypadek, lecz cichy, niezauważalny marnotrawstwo energii – dlatego zarządzanie poborem mocy w stanie postoju, automatyczny tryb czuwania oraz dyscyplina planowania są kluczowe dla przemysłowej maszyny do cięcia laserowego. Pomiar zużycia energii w zależności od stanu maszyny, a nie w sposób zagregowany, ujawnia rzeczywiste kierunki przepływu energii.
Sprawność energetyczna stopniowo się pogarsza w miarę zużywania się komponentów. Zanieczyszczone optyka zmniejszają moc dostarczaną do obrabianego elementu, co zmusza przemysłowy laser do cięcia do pracy z większym obciążeniem lub wolniej, aby wykonać ten sam cięcie. Przepełnione filtry systemu usuwania dymów zwiększają obciążenie wentylatora, a przeciążony chłodnica podnosi temperaturę źródła, aż do spadku mocy wyjściowej lub wyłączenia maszyny. Każda z tych sytuacji przekształca czystą energię w ciepło i utratę produkcji zamiast w gotowe cięte elementy. Skutecznym rozwiązaniem jest konsekwentna konserwacja: regularne sprawdzanie optyki, wymiana filtrów po osiągnięciu określonego spadku ciśnienia oraz serwis chłodnicy – wszystko to zapewnia, że przemysłowy laser do cięcia działa z taką sprawnością, jaką zakłada jego projekt.
Zasady techniczne i zgodność ze standardami
Sprawność źródła światłowodowego i pobór mocy systemu
Źródła laserów włóknowych przekształcają energię elektryczną w światło o sprawności zasilania z sieci w zakresie około 25–35%, czyli kilkukrotnie wyższej niż technologia CO₂, którą zastąpiły. Ta przewaga sprawności stanowi podstawę oszczędności energii w nowoczesnym cięciu laserowym, ale całkowite zużycie energii przez maszynę obejmuje znacznie więcej niż tylko źródło: napędy ruchu, chłodzenie, usuwanie odpadów, systemy sterowania oraz generowanie gazów pomocniczych również zużywają energię. Dlatego zespoły inżynierskie oceniające przemysłową maszynę do cięcia laserowego pod kątem zużycia energii powinny porównywać całkowite zużycie energii na jednostkę wyrobu lub na kilogram przetwarzanego materiału, a nie tylko sprawność źródła.
Układanie części, strategia gazu oraz pomiary
Oprogramowanie do rozmieszczania elementów wpływa na zużycie energii przez przemysłowe maszyny do cięcia laserowego poprzez wykorzystanie materiału. Wyższe wykorzystanie oznacza mniejszą liczbę arkuszy na pojedynczy element, co przekłada się na krótszy czas cięcia, mniejszą długość przejazdu głowicy i krótszy czas postoju na każdy ukończony element. Strategia gazu wspomagającego stanowi drugi czynnik: cięcie tlenem stali węglowej dodaje energii egzoenergetycznej i zmniejsza zapotrzebowanie na energię elektryczną, podczas gdy cięcie azotem wiąże się z wyższymi kosztami związane z kompresją i zużyciem gazu. Pomiar czynników umożliwia obserwację działania obu tych czynników: pomiar szczegółowy zużycia energii dla każdej maszyny, rejestrowanie zużycia w odniesieniu do produkcji oraz raportowanie zużycia energii na pojedynczy element zapewnia zespołom operacyjnym informacje zwrotne niezbędne do utrzymywania oszczędności. Firmy, które publikują te dane wewnętrznie, traktują zużycie energii z taką samą dyscypliną jak odpad materiału.
Praktyczny przewodnik dla zakupujących i osób odpowiedzialnych za konserwację
Określanie parametrów przemysłowej maszyny do cięcia laserowego pod kątem zużycia energii
Zakupujący porównujący maszyny powinni żądać udokumentowanych danych zużycia energii w warunkach cięcia reprezentatywnych dla praktycznego zastosowania, a nie danych dotyczących zużycia w stanie postoju. Przydatnymi do porównań są m.in. zużycie w kilowatogodzinach na godzinę cięcia, na arkusz oraz na kilogram przetwarzanego materiału, a także pobór mocy w stanie czuwania i zachowanie się maszyny podczas wyjścia ze stanu czuwania. Funkcje wspierające niskie zużycie energii obejmują automatyczny tryb czuwania, napędy serwozasilane z odzyskiem energii, wydajne chłodzenie cieczy roboczej, systemy usuwania odpadów z kontrolą zależną od zapotrzebowania oraz oprogramowanie do rozmieszczania części (nesting), które raportuje wykorzystanie materiału. Dostawcy maszyn, tacy jak z Bazylowej w Jinanie Laser Tianchen udostępniają dane dotyczące wydajności oraz wsparcie aplikacyjne, umożliwiające porównywanie przemysłowych maszyn do cięcia laserowego na podstawie rzetelnych dowodów, a nie tylko deklaracji marketingowych.
Praktyki eksploatacyjne zmniejszające zużycie energii
Dyscyplina operacyjna przynosi oszczędności bez konieczności ponoszenia wydatków inwestycyjnych. Planowanie zadań w taki sposób, aby zminimalizować czas przygotowania i postoju, wymuszanie trybu czuwania przy niskim poborze mocy w czasie postoju między zadaniami, analiza układów cięcia pod kątem wykorzystania materiału oraz dobór gazu pomocniczego na podstawie rzeczywistych wymagań danej części – a nie zwyczaju – wszystko to zmniejsza zużycie energii na jedną część. Konserwacja zapewnia utrzymanie tych korzyści: czyste optyki przekazują moc źródłową bezpośrednio do obrabianej części zamiast traconej w postaci ciepła, a serwisowane systemy odprowadzania spalin i chłodzenia zapobiegają dodatkowemu obciążeniu prądowemu wynikającemu z degradacji komponentów. Śledzenie zużycia energii na jedną część w połączeniu z kosztem produkcji jednej części przekształca te praktyki w kontrolowaną metrykę, która pozostaje niezmienna mimo zmian personelu.
Najczęściej zadawane pytania
Pytanie 1: Ile energii zużywa maszyna do cięcia laserowego w ciągu godziny?
Odpowiedź : Zużycie energii różni się znacznie w zależności od mocy źródła, rodzaju materiału, gazu wspomagającego oraz stanu pracy. Maszyny z laserem włóknistym o wyższej mocy pobierają więcej energii podczas cięcia, ale przetwarzają materiał szybciej – dlatego istotnym wskaźnikiem porównawczym dla przemysłowej maszyny do cięcia laserowego jest zużycie energii na pojedynczą część lub na kilogram materiału. Istotne jest również zużycie energii w stanie postoju, ponieważ źródła promieniowania, chłodnice i systemy odprowadzania pyłu pozostają w gotowości; dlatego zarządzanie trybem czuwania między zadaniami ma istotny wpływ na całkowite zużycie energii w pracy w dwóch zmianach.
Pytanie 2: Czy cięciarki z laserem włóknistym są bardziej wydajne niż maszyny z laserem CO₂?
Odpowiedź : Tak. Źródła światła włóknistego przekształcają energię elektryczną w energię wiązki z efektywnością „wall-plug” na poziomie ok. 25–35 % – kilkukrotnie wyższą niż technologia CO₂; ponadto nie wymagają zużycia gazów roboczych ani intensywnego serwisu, jaki charakteryzuje systemy CO₂. Całkowita wydajność maszyny zależy jednak także od napędów ruchu, systemów chłodzenia, odprowadzania pyłu oraz gazu wspomagającego – dlatego przemysłową maszynę do cięcia laserowego należy oceniać pod kątem całkowitego zużycia energii na pojedynczą część, a nie wyłącznie pod kątem wydajności źródła.
Pytanie 3: W jaki sposób oprogramowanie do rozmieszczania wpływa na zużycie energii?
Odpowiedź rozmieszczanie wpływa na zużycie energii przez przemysłowe maszyny do cięcia laserowego poprzez wykorzystanie materiału i długość cięcia. Gęstsze rozmieszczenia z cięciem wspólną linią zmniejszają całkowitą długość przejazdu głowicy cięcia oraz zwiększają liczbę detali na arkuszu, co obniża zużycie energii przypadające na gotowy detal oraz koszty materiału. Firmy, które analizują rozmieszczenia i dokumentują wykorzystanie materiału, zwykle odnotowują mierzalne korzyści bez konieczności zmiany sprzętu; ta sama dyscyplina redukuje czas postoju przypadający na jeden detal w całym harmonogramie produkcji.
Pytanie 4: Jakie czynności konserwacyjne zapewniają energooszczędność maszyny do cięcia laserowego?
Odpowiedź inspekcja i czyszczenie optyki zgodnie z harmonogramem, ponieważ zabrudzona optyka przekształca moc źródła w ciepło i wymusza wolniejsze cięcie. Filtry systemu usuwania dymów należy wymieniać po osiągnięciu spadku ciśnienia, ponieważ obciążone filtry zwiększają pobór mocy przez wentylator. Konserwacja chłodnicy zapewnia stabilną temperaturę źródła oraz stałą moc wyjściową. Wspólne stosowanie tych praktyk pozwala przemysłowej maszynie do cięcia laserowego dostarczać do materiału nominalną moc, co jest kluczowym warunkiem zachowania wydajności – albo jej cichego utraty.
Spis treści
- W jaki sposób przemysłowe maszyny do cięcia laserowego oszczędzają energię w produkcji?
- Przypadek / scenariusz z rzeczywistej praktyki branżowej
- Analiza ryzyka i trybów awarii
- Zasady techniczne i zgodność ze standardami
- Praktyczny przewodnik dla zakupujących i osób odpowiedzialnych za konserwację
- Najczęściej zadawane pytania