
 EN
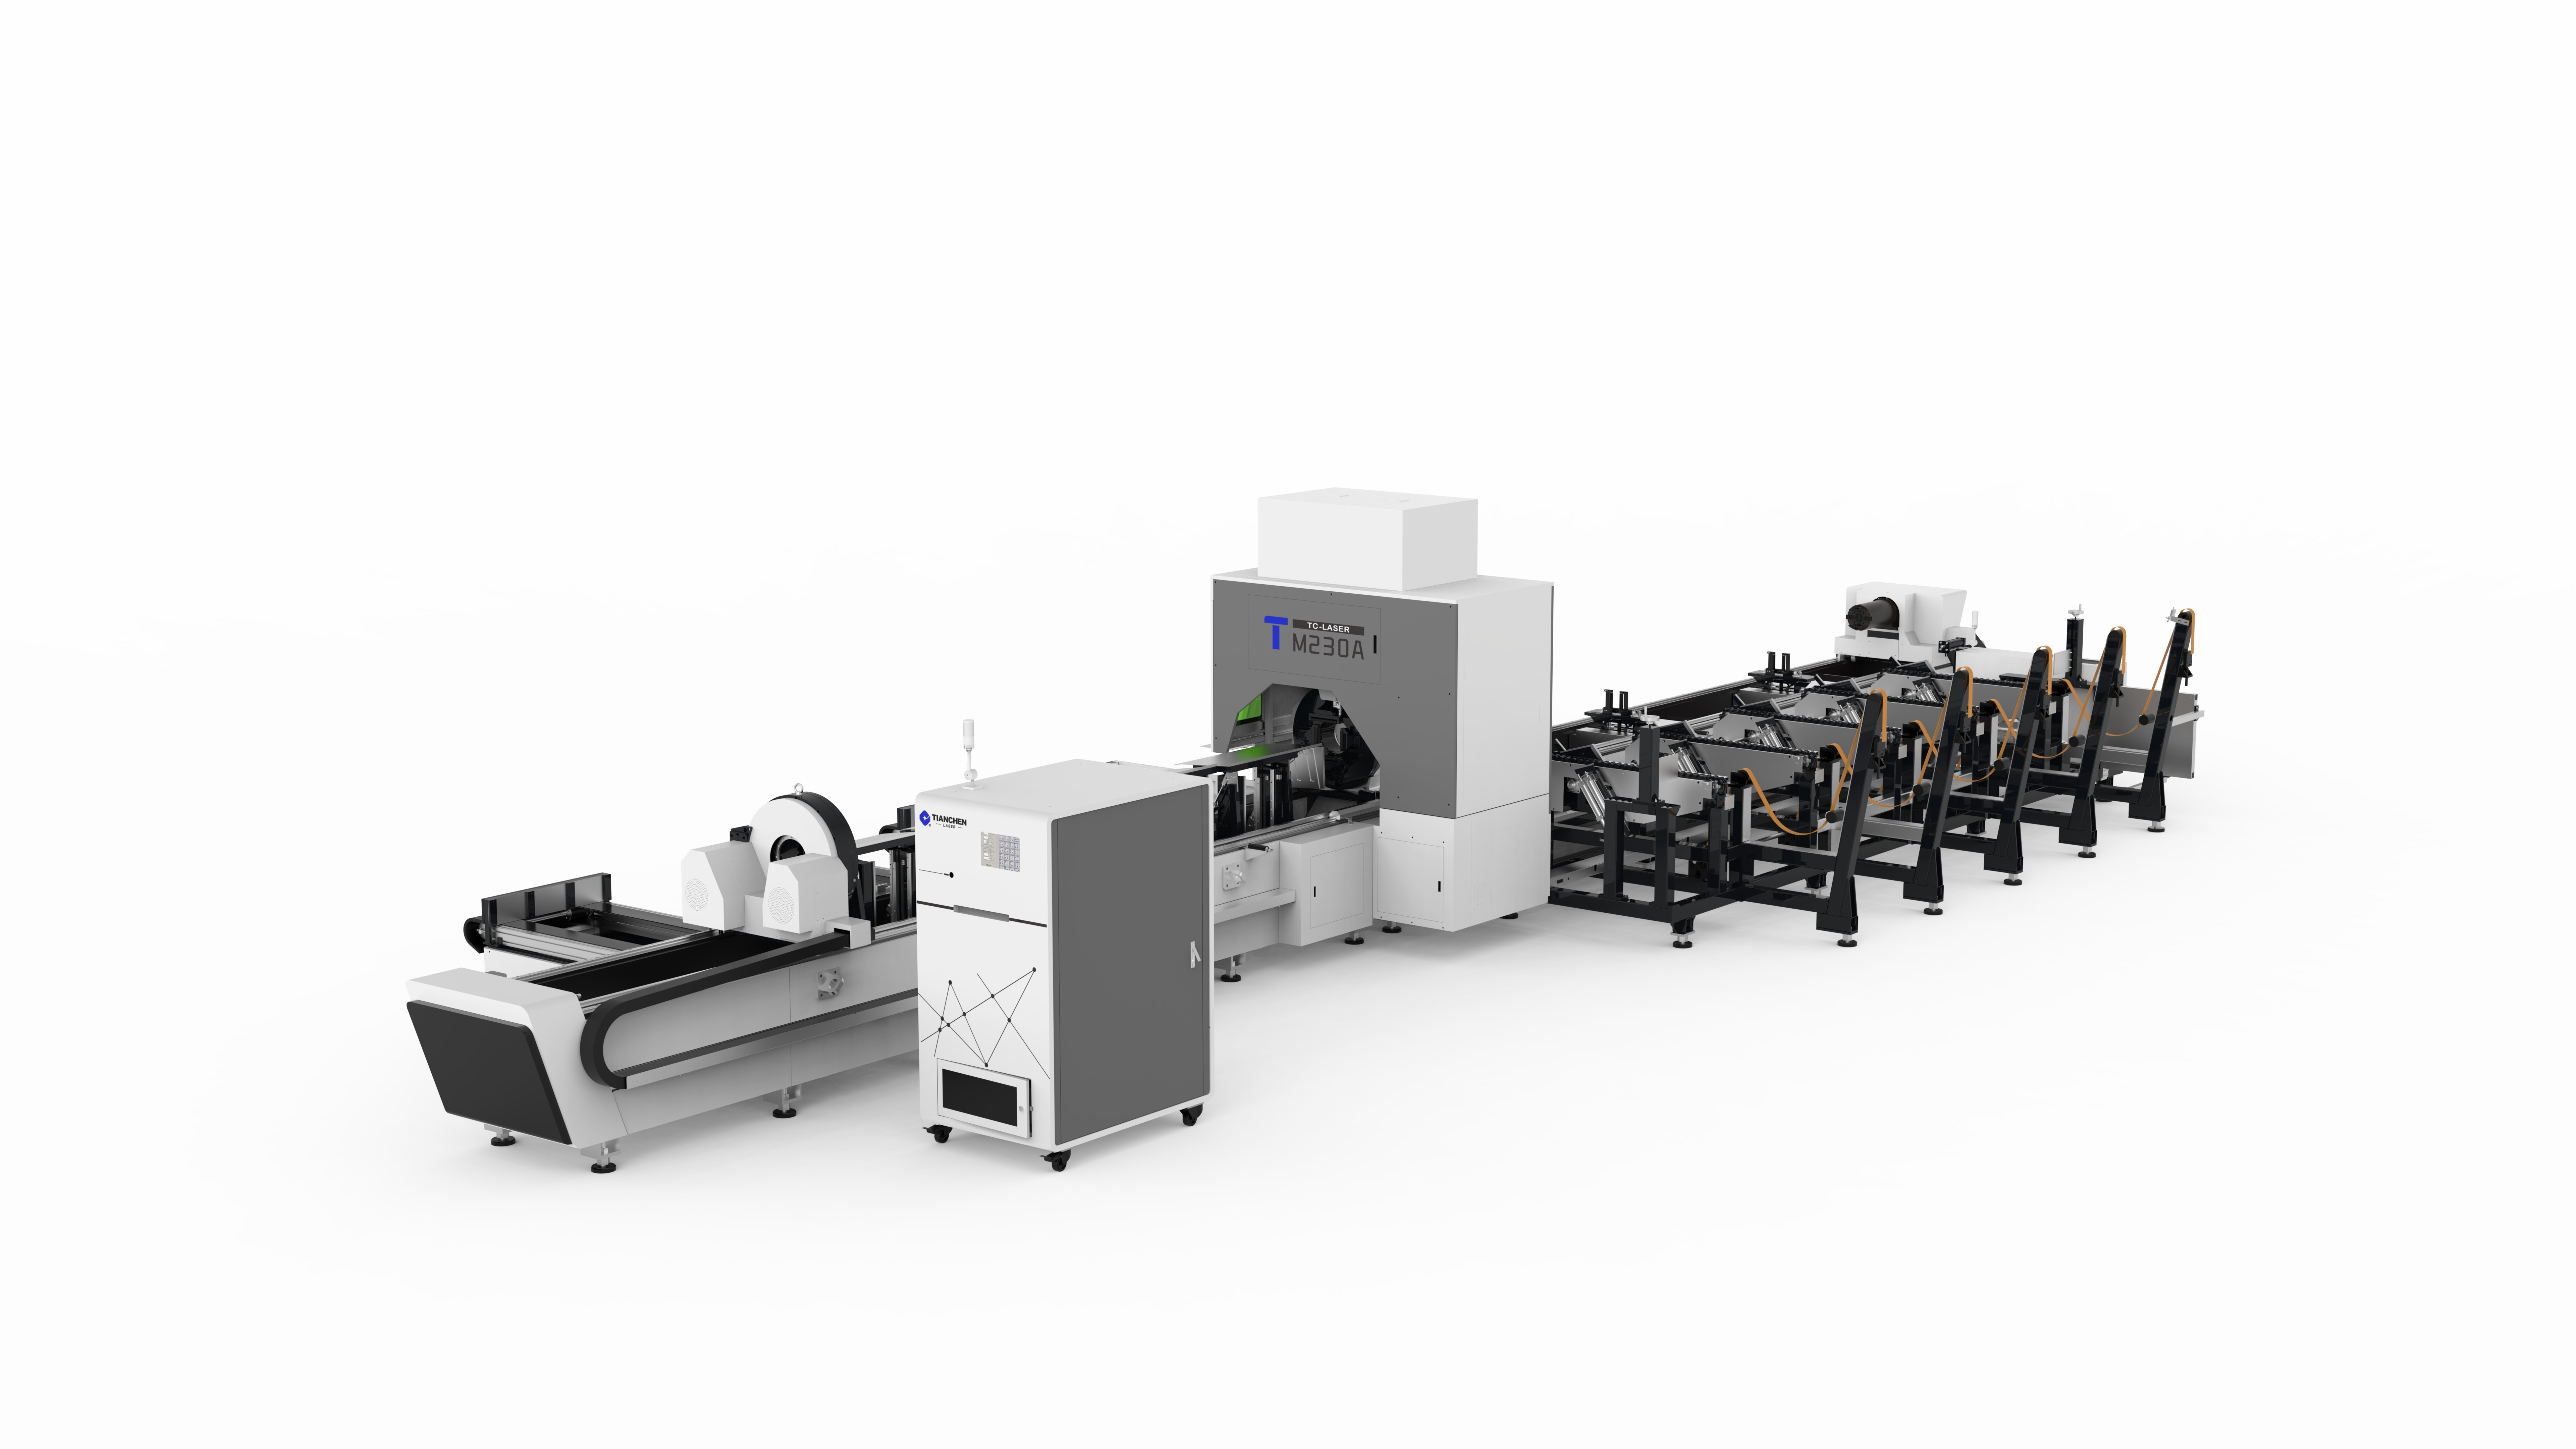
Nowoczesny maszynowy cnc laser do cięcia metalu przetwarza arkusze szybciej, niż operatorzy są w stanie je załadować. Ten niedopasowanie jest najczęstszym wąskim gardłem w obróbce metalu: wiązka pracuje przez minuty, podczas gdy maszyna czeka na kolejny arkusz, a ta przerwa obniża wykorzystanie maszyny w każdej zmianie. Ręczne ładowanie generuje dodatkowy koszt, ponieważ pełne arkusze są ciężkie, mają ostre krawędzie i są niewygodne w wielokrotnym obsłudze w trakcie jednej zmiany. Firmy, które rozwiązują ten problem, traktują załadunek i rozładunek jako integralną część specyfikacji maszyny, a nie jako element dodatkowy. Rozwiązania obejmują od prostych stołów przesuwnych po w pełni zautomatyzowane komórki robotyczne. Dane z przypadków użycia pokazują, że korzyści są znaczne, a logika zwrotu inwestycji jest prosta.
Przypadek / scenariusz z rzeczywistej praktyki branżowej
Przypadek pierwszy: Zmieniarka palet zwiększająca czas pracy bezobsługowej dwukrotnie
Producent elementów konstrukcyjnych, który wykorzystywał 12-kilowatowy CNC-owy laser do cięcia metali na arkuszach o wymiarach 4 na 2 metry, zetknął się z typowym problemem: po ukończeniu każdego układu (nestu) maszyna zatrzymywała się, a dwaj operatorzy spędzali kilka minut na usuwaniu gotowych części i załadunku kolejnego arkusza. W warsztacie zainstalowano system wymiany palet, który przechowuje dwie palety i przesuwa je w obszar cięcia oraz z niego, umożliwiając jednoczesne usuwanie ukończonych elementów poza maszyną i rozpoczęcie cięcia następnego arkusza. Załadunek został całkowicie usunięty z krytycznej ścieżki procesu, a maszyna pracowała bez przerwy – również w czasie przerw i zmian – przygotowując arkusze z wyprzedzeniem.
Producent zewnętrzny z stabilnym popytem poszedł dalej w zakresie automatyzacji. Komórka robota oparta na próżni załadowuje płyty z ustawionej półki na stół transportowy, a taśma sortująca usuwa gotowe elementy do pojemników zgodnie z programem. Komórka działa przy minimalnym nadzorze w drugiej i trzeciej zmianie, produkując części, gdy zakład jest w przeciwnym razie cichy. Zdobyte przez producenta korzyści miały spójny charakter: maszyna CNC do cięcia laserowego metali pracowała z wysokim wykorzystaniem bez obecności operatora, obsługa gotowych elementów całkowicie opuściła komórkę cięcia, a praca ręczna została przeniesiona z załadunku na zadania dodające wartość, takie jak usuwanie wykańczaków i inspekcja.
Analiza ryzyka i trybów awarii
Ryzyka związane z ręcznymi operacjami oraz utrata cyklu
Ręczne obsługiwane arkuszy koncentruje ryzyko w wąskim okienku każdego cyklu. Arkusze w pełnym rozmiarze ważą setki kilogramów, ich krawędzie są na tyle ostre, że mogą przeciąć rękawice, a powtarzane podnoszenie w trakcie zmiany powoduje urazy wynikające z nadmiernego obciążenia, które pojawiają się stopniowo. Ładowanie przy użyciu dźwigu zmniejsza obciążenie, ale zwiększa zależność od sprzętu podnośnikowego i wprowadza zagrożenia ucisku podczas pozycjonowania. Poza aspektami bezpieczeństwa każdy ręczny cykl powoduje przerwę, w której maszyna pozostaje bezczynna, a te przerwy kumulują się w utratę mocy produkcyjnej, która rzadko pojawia się w jakichkolwiek raportach. Ich ilościowe określenie – poprzez rejestrowanie wykorzystania – jest zazwyczaj pierwszym krokiem w uzasadnieniu zautomatyzowania procesu.
Strefy załadunku to miejsca, w których operatorzy i maszyny współpracują najściślej, co czyni zabezpieczenia i blokady warstwą bezpieczeństwa kluczową. Skanery obszarowe, kotary świetlne oraz blokowane panele dostępu zapobiegają ruchowi maszyny, gdy personel przebywa w strefie załadunku; system sterowania musi utrzymywać laserowy przecinak CNC do metalu w stanie bezpiecznym za każdym razem, gdy otwiera się dostęp. Sprzęt podnośnikowy próżniowy wymaga własnego trybu inspekcji, ponieważ awaria próżni podczas transportu powoduje upadek ciężkiej blachy. Wymagania te opierają się na normie ANSI Z136.1 dotyczącej bezpieczeństwa laserów oraz na normie ISO 11553-1 dotyczącej bezpieczeństwa maszyn do obróbki laserowej i obowiązują niezależnie od tego, czy załadunek jest wykonywany ręcznie, półautomatycznie czy w pełni robotycznie.
Zasady techniczne i zgodność ze standardami
Opcje automatyzacji i integracja
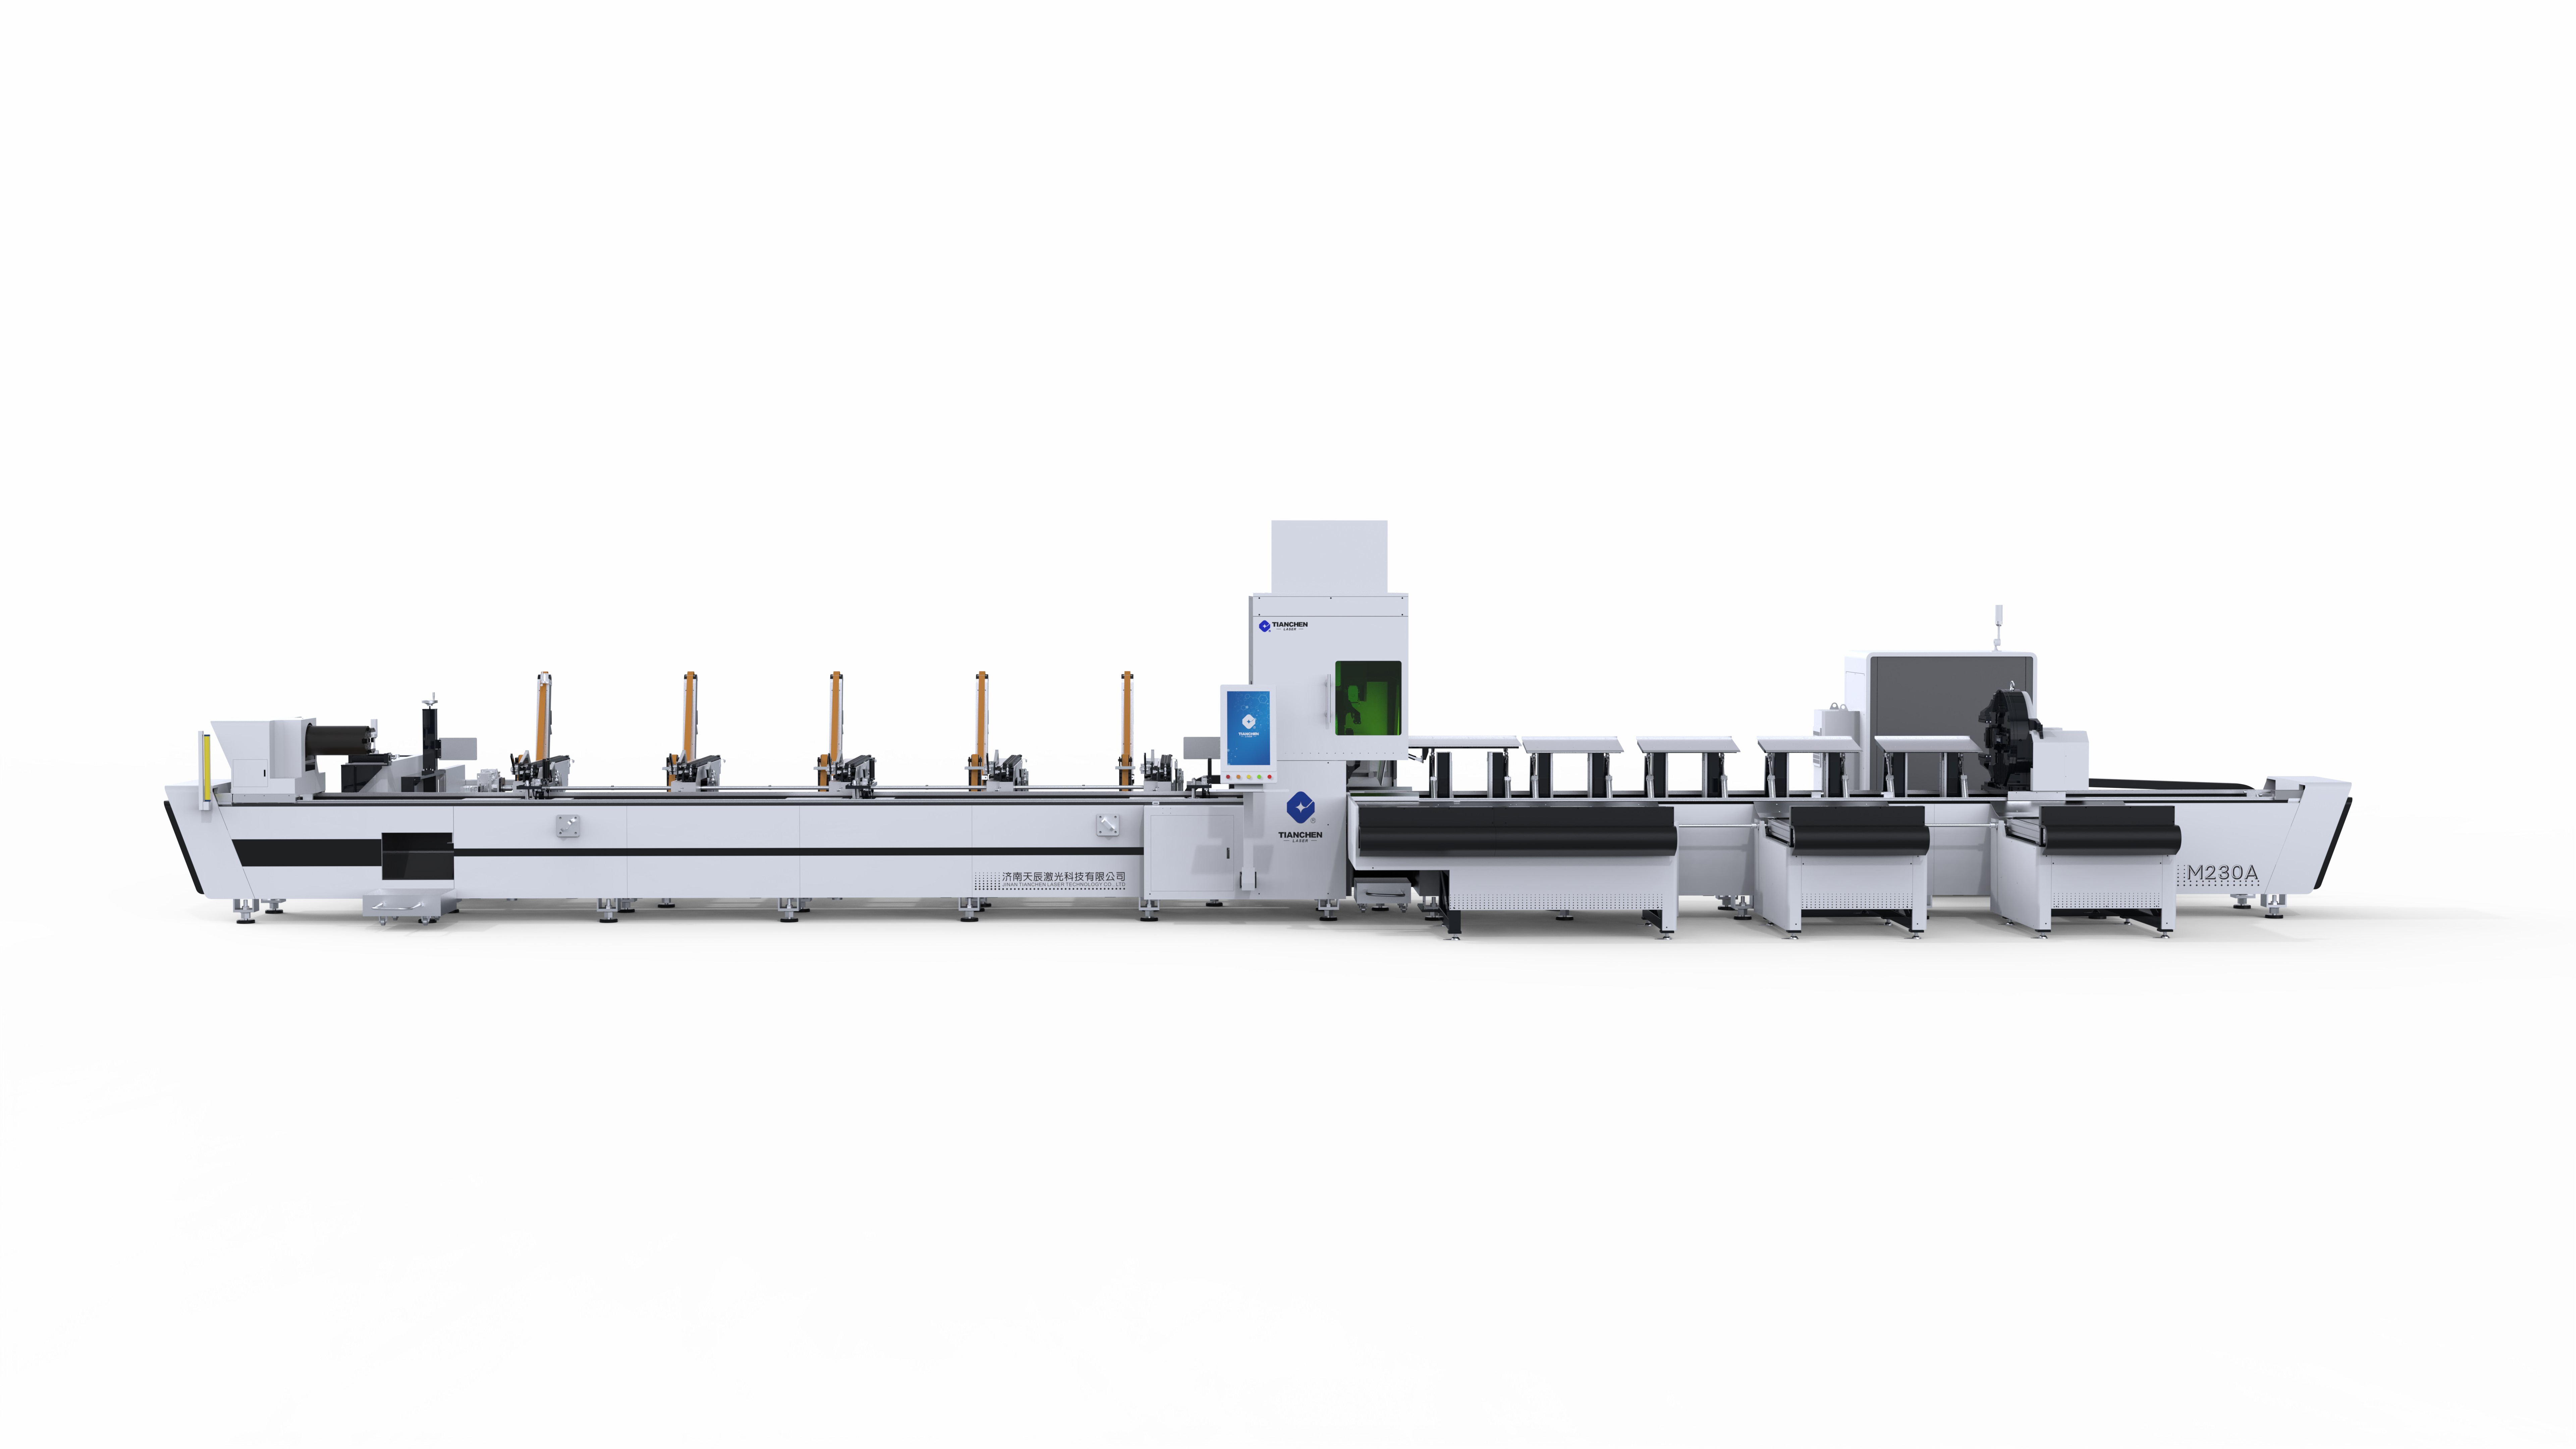
Automatyzacja załadunku obejmuje szereg poziomów inwestycji. Stoły transportowe oddzielają proces załadunku od cięcia przy minimalnej integracji sterowania. Zmieniarki paletowe pozwalają na przygotowanie całych palet surowców i gotowych elementów, co sprawdza się w produkcji masowej podobnych układów. Systemy taśmociągowe z podciśnieniowym podnoszeniem obsługują ciągłe zaopatrzenie arkuszy w przypadku powtarzalnych zadań. Komórki robotyczne z końcówkami podciśnieniowymi obsługują mieszane surowce i sortowanie oraz integrują się ze sterowaniem maszyny, dzięki czemu laserowy CNC do cięcia metali automatycznie zawiesza pracę, przesuwa się i wznawia ją bez udziału operatora. Każdy poziom wymaga coraz głębszej integracji między sterowaniem systemu ujęcia materiału a sterowaniem maszyny, a odpowiedni poziom zależy od wielkości produkcji, kosztów pracy oraz zmienności składu surowców.
Ochrona, blokady i normy
Automatyczne załadunek nie znosi obowiązku zapewnienia bezpieczeństwa; przenosi go. Obszar załadunku staje się strefą maszynową z własnymi urządzeniami ochrony, skanerami i blokadami bezpiecznymi, a ścieżka przesyłu musi być chroniona w taki sposób, aby ani blacha, ani robot nie mogły wejść do strefy cięcia podczas pracy. Usuwanie oparów musi obejmować obszar cięcia niezależnie od sposobu wykonywania załadunku, a magazynowanie materiałów nie może utrudniać ewentualnego ewakuowania się. Odnośniki prawne pozostają bez zmian: ANSI Z136.1 dla bezpiecznego użytkowania laserów oraz ISO 11553-1 dla bezpieczeństwa maszyn; instalację CNC do cięcia metalu laserem należy zweryfikować jako kompletny system, a nie jako maszynę wraz z dodatkowymi elementami.
Praktyczny przewodnik dla zakupujących i osób odpowiedzialnych za konserwację
Wybór odpowiedniego poziomu automatyzacji
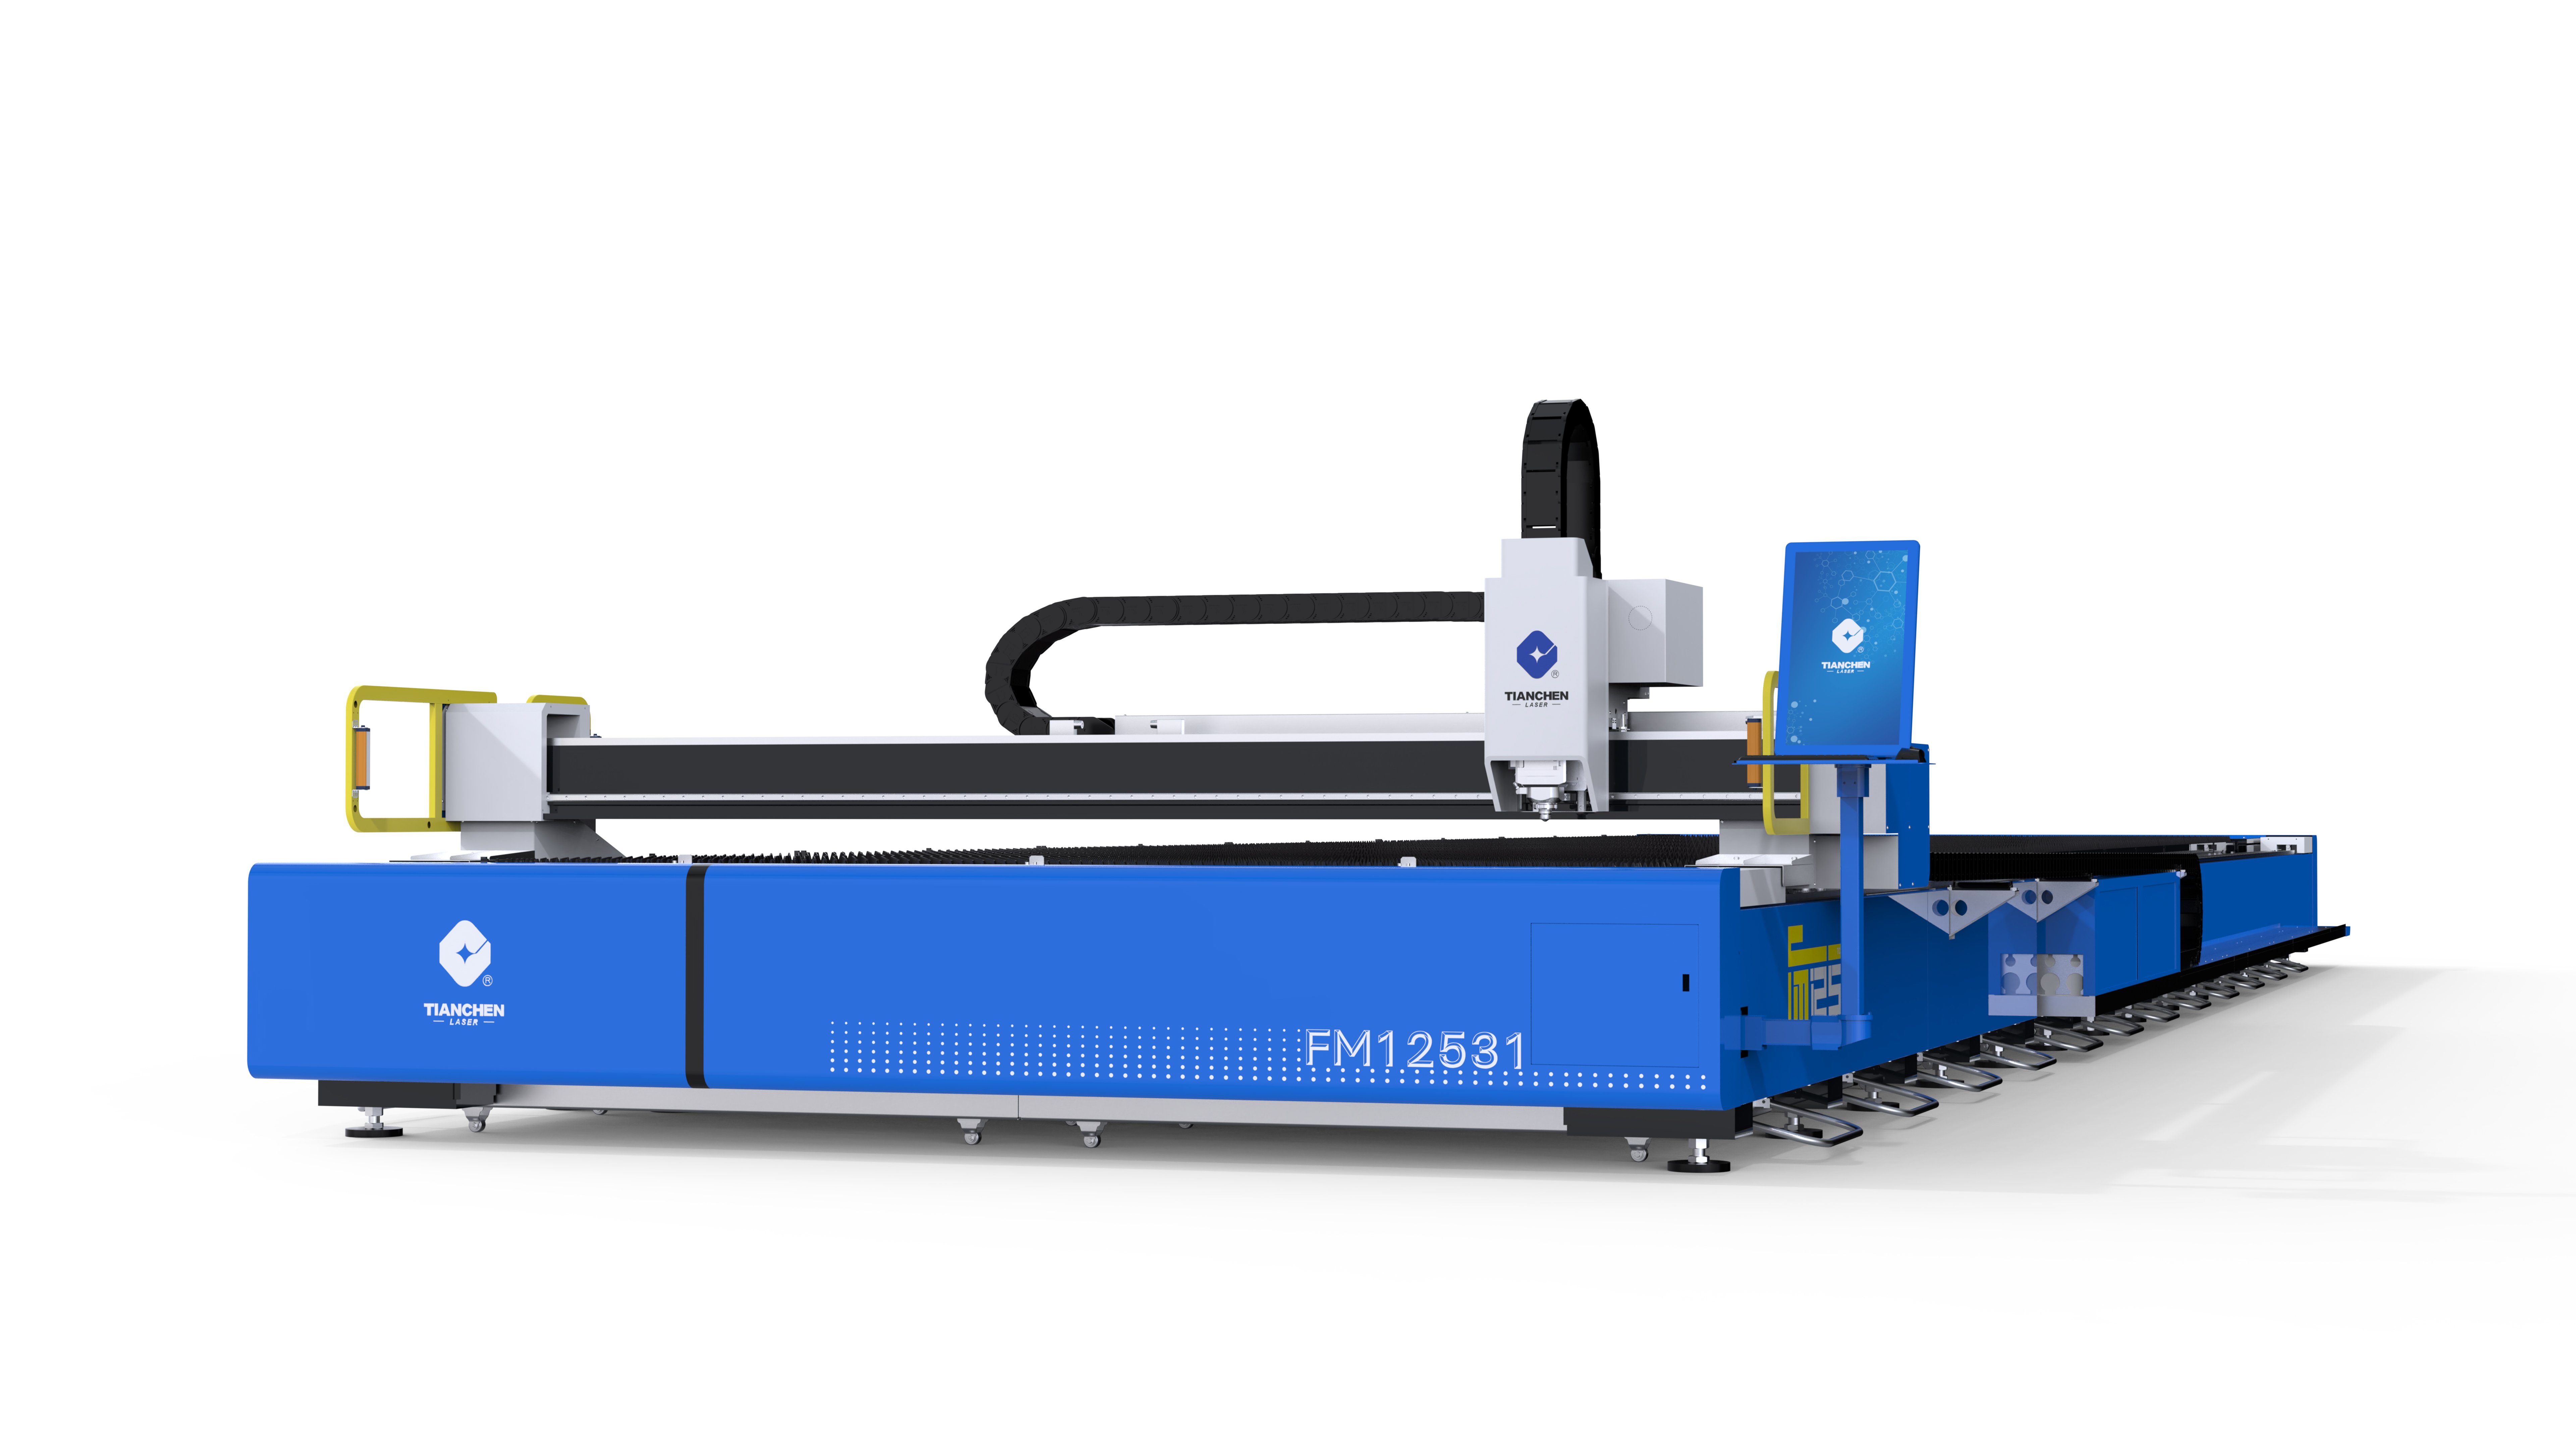
Decyzja opiera się na analizie wykorzystania. Jeśli maszyna pozostaje bezczynna, oczekując materiału przez istotną część dostępnego czasu, zautomatyzowanie procesu opłaca się dzięki odzyskanej zdolności produkcyjnej; jeśli zaś wykorzystanie jest już wysokie, inwestycja w cnc laser cutter for metal przynosi niewielki zwrot. Koszty i dostępność pracy mają takie samo znaczenie jak wykorzystanie, ponieważ zatrudnienie pracowników w trzeciej zmianie często stanowi ukryty czynnik napędzający automatyzację lights-out. Ważna jest również zmienność blach, ponieważ komórki robotyczne radzą sobie z mieszanką rozmiarów i grubości bardziej elastycznie niż stałe taśmy transportowe. Dostawcy maszyn, tacy jak z siedzibą w Jinan Laser Tianchen obsługują tę ocenę danymi aplikacyjnymi dotyczącymi czasów cyklu załadunku oraz wymagań integracyjnych, umożliwiając dobranie rozmiaru cnc laser cutter for metal do rzeczywistego ograniczenia warsztatu.
Konserwacja systemów załadunkowych
Urządzenia do załadunku mają własny harmonogram konserwacji. Przysłonki próżniowe i belki podnośne wymagają okresowych kontroli i wymiany, ponieważ utrata próżni podczas transportu powoduje spadanie ciężkich arkuszy. Mechanizmy transportera i palet wymagają sprawdzania ustawienia oraz konserwacji napędów, a czujniki pozycji potwierdzające umieszczenie arkusza muszą być regularnie weryfikowane, ponieważ nieprawidłowo ułożony półprodukt generuje odpad jeszcze przed pierwszym cięciem. Integrację między sterowaniem systemu załadunkowego a sterowaniem maszyny należy okresowo testować, w tym blokady bezpieczeństwa zatrzymujące cięcie przy otwarciu strefy dostępu. Rejestrowanie czasu przestoju systemu załadunkowego wraz z czasem przestoju maszyny zapewnia transparentność wykorzystania maszyny CNC do cięcia laserowego metali zgodnie z oczekiwaniami, dla których została zakupiona.
Najczęściej zadawane pytania
Pytanie 1: Jaki system automatyzacji załadunku jest najbardziej opłacalny dla maszyny do cięcia laserowego?
Odpowiedź : Stoły szczytowe i wymienniki palet zapewniają największą korzyść eksploatacyjną na dolar dla większości warsztatów, ponieważ przenoszą operację załadunku poza ścieżkę krytyczną bez konieczności głębokiej integracji z systemami sterowania. Systemy taśmociągowe i próżniowe nadają się do powtarzalnej produkcji jednorazowych rozmiarów, podczas gdy komórki robotyczne radzą sobie z mieszanką blach i sortowaniem przy wyższym nakładzie inwestycyjnym. Odpowiedni poziom automatyzacji dla maszyny CNC do cięcia laserowego metali zależy od obliczeń wykorzystania, kosztów pracy oraz zmienności rozmiarów blach – a nie od rynku rozwiązań automatyzacyjnych.
Pytanie 2: Ile czasu maszynowego kosztuje rzeczywista obsługa ręczna?
Odpowiedź każdy cykl ręczny wprowadza okno postoju podczas wyjmowania ukończonych arkuszy oraz załadunku i pozycjonowania kolejnego pustego arkusza. W warsztatach, w których zestawy (nests) kończą się często, te okna gromadzą się, stanowiąc znaczną część dostępnego czasu; rejestrowanie wykorzystania zwykle ujawnia więcej czasu postoju, niż szacują operatorzy. Usunięcie operacji załadunku z krytycznej ścieżki — dzięki wymiennym paletom lub stołom transportowym — pozwala zwykle odzyskać istotną część zdolności roboczej zmiany na frezarce CNC do cięcia laserowego metali.
Pytanie 3: Czy realistyczne jest bezobsługowe (lights-out) cięcie laserowe?
Odpowiedź tak — tam, gdzie zapotrzebowanie jest stałe, a przepływ materiału zautomatyzowany. Komórki załadunkowe z robotami wyposażone w efektory próżniowe pobierają puste arkusze z regałów magazynowych, a taśmy sortujące usuwają gotowe części, umożliwiając bezobsługową pracę maszyny w drugiej i trzeciej zmianie. Sukces zależy od stałej dostawy materiału, niezawodnego sprzętu do manipulacji — wyposażonego w własny system kontroli — oraz pełnego zabezpieczenia strefy załadunku i zastosowania wszystkich blokad bezpieczeństwa.
Pytanie 4: Jakie środki bezpieczeństwa obowiązują w strefach automatycznego załadunku?
Odpowiedź : Strefy załadunku wymagają skanerów obszarowych, kurtyn świetlnych lub zablokowanych paneli dostępu zapobiegających ruchowi maszyny w obecności personelu; system sterowania musi utrzymywać laserowy cnc do cięcia metali w stanie bezpiecznym za każdym razem, gdy otwiera się dostęp. Sprzęt podnośnikowy próżniowy wymaga okresowych inspekcji, ponieważ awaria próżni podczas transportu powoduje upadek ciężkich arkuszy. ANSI Z136.1 i ISO 11553-1 stanowią ramy odniesienia, a cała instalacja powinna zostać zweryfikowana jako kompletny system.
Spis treści
- Przypadek / scenariusz z rzeczywistej praktyki branżowej
- Analiza ryzyka i trybów awarii
- Zasady techniczne i zgodność ze standardami
- Praktyczny przewodnik dla zakupujących i osób odpowiedzialnych za konserwację
-
Najczęściej zadawane pytania
- Pytanie 1: Jaki system automatyzacji załadunku jest najbardziej opłacalny dla maszyny do cięcia laserowego?
- Pytanie 2: Ile czasu maszynowego kosztuje rzeczywista obsługa ręczna?
- Pytanie 3: Czy realistyczne jest bezobsługowe (lights-out) cięcie laserowe?
- Pytanie 4: Jakie środki bezpieczeństwa obowiązują w strefach automatycznego załadunku?