
 EN

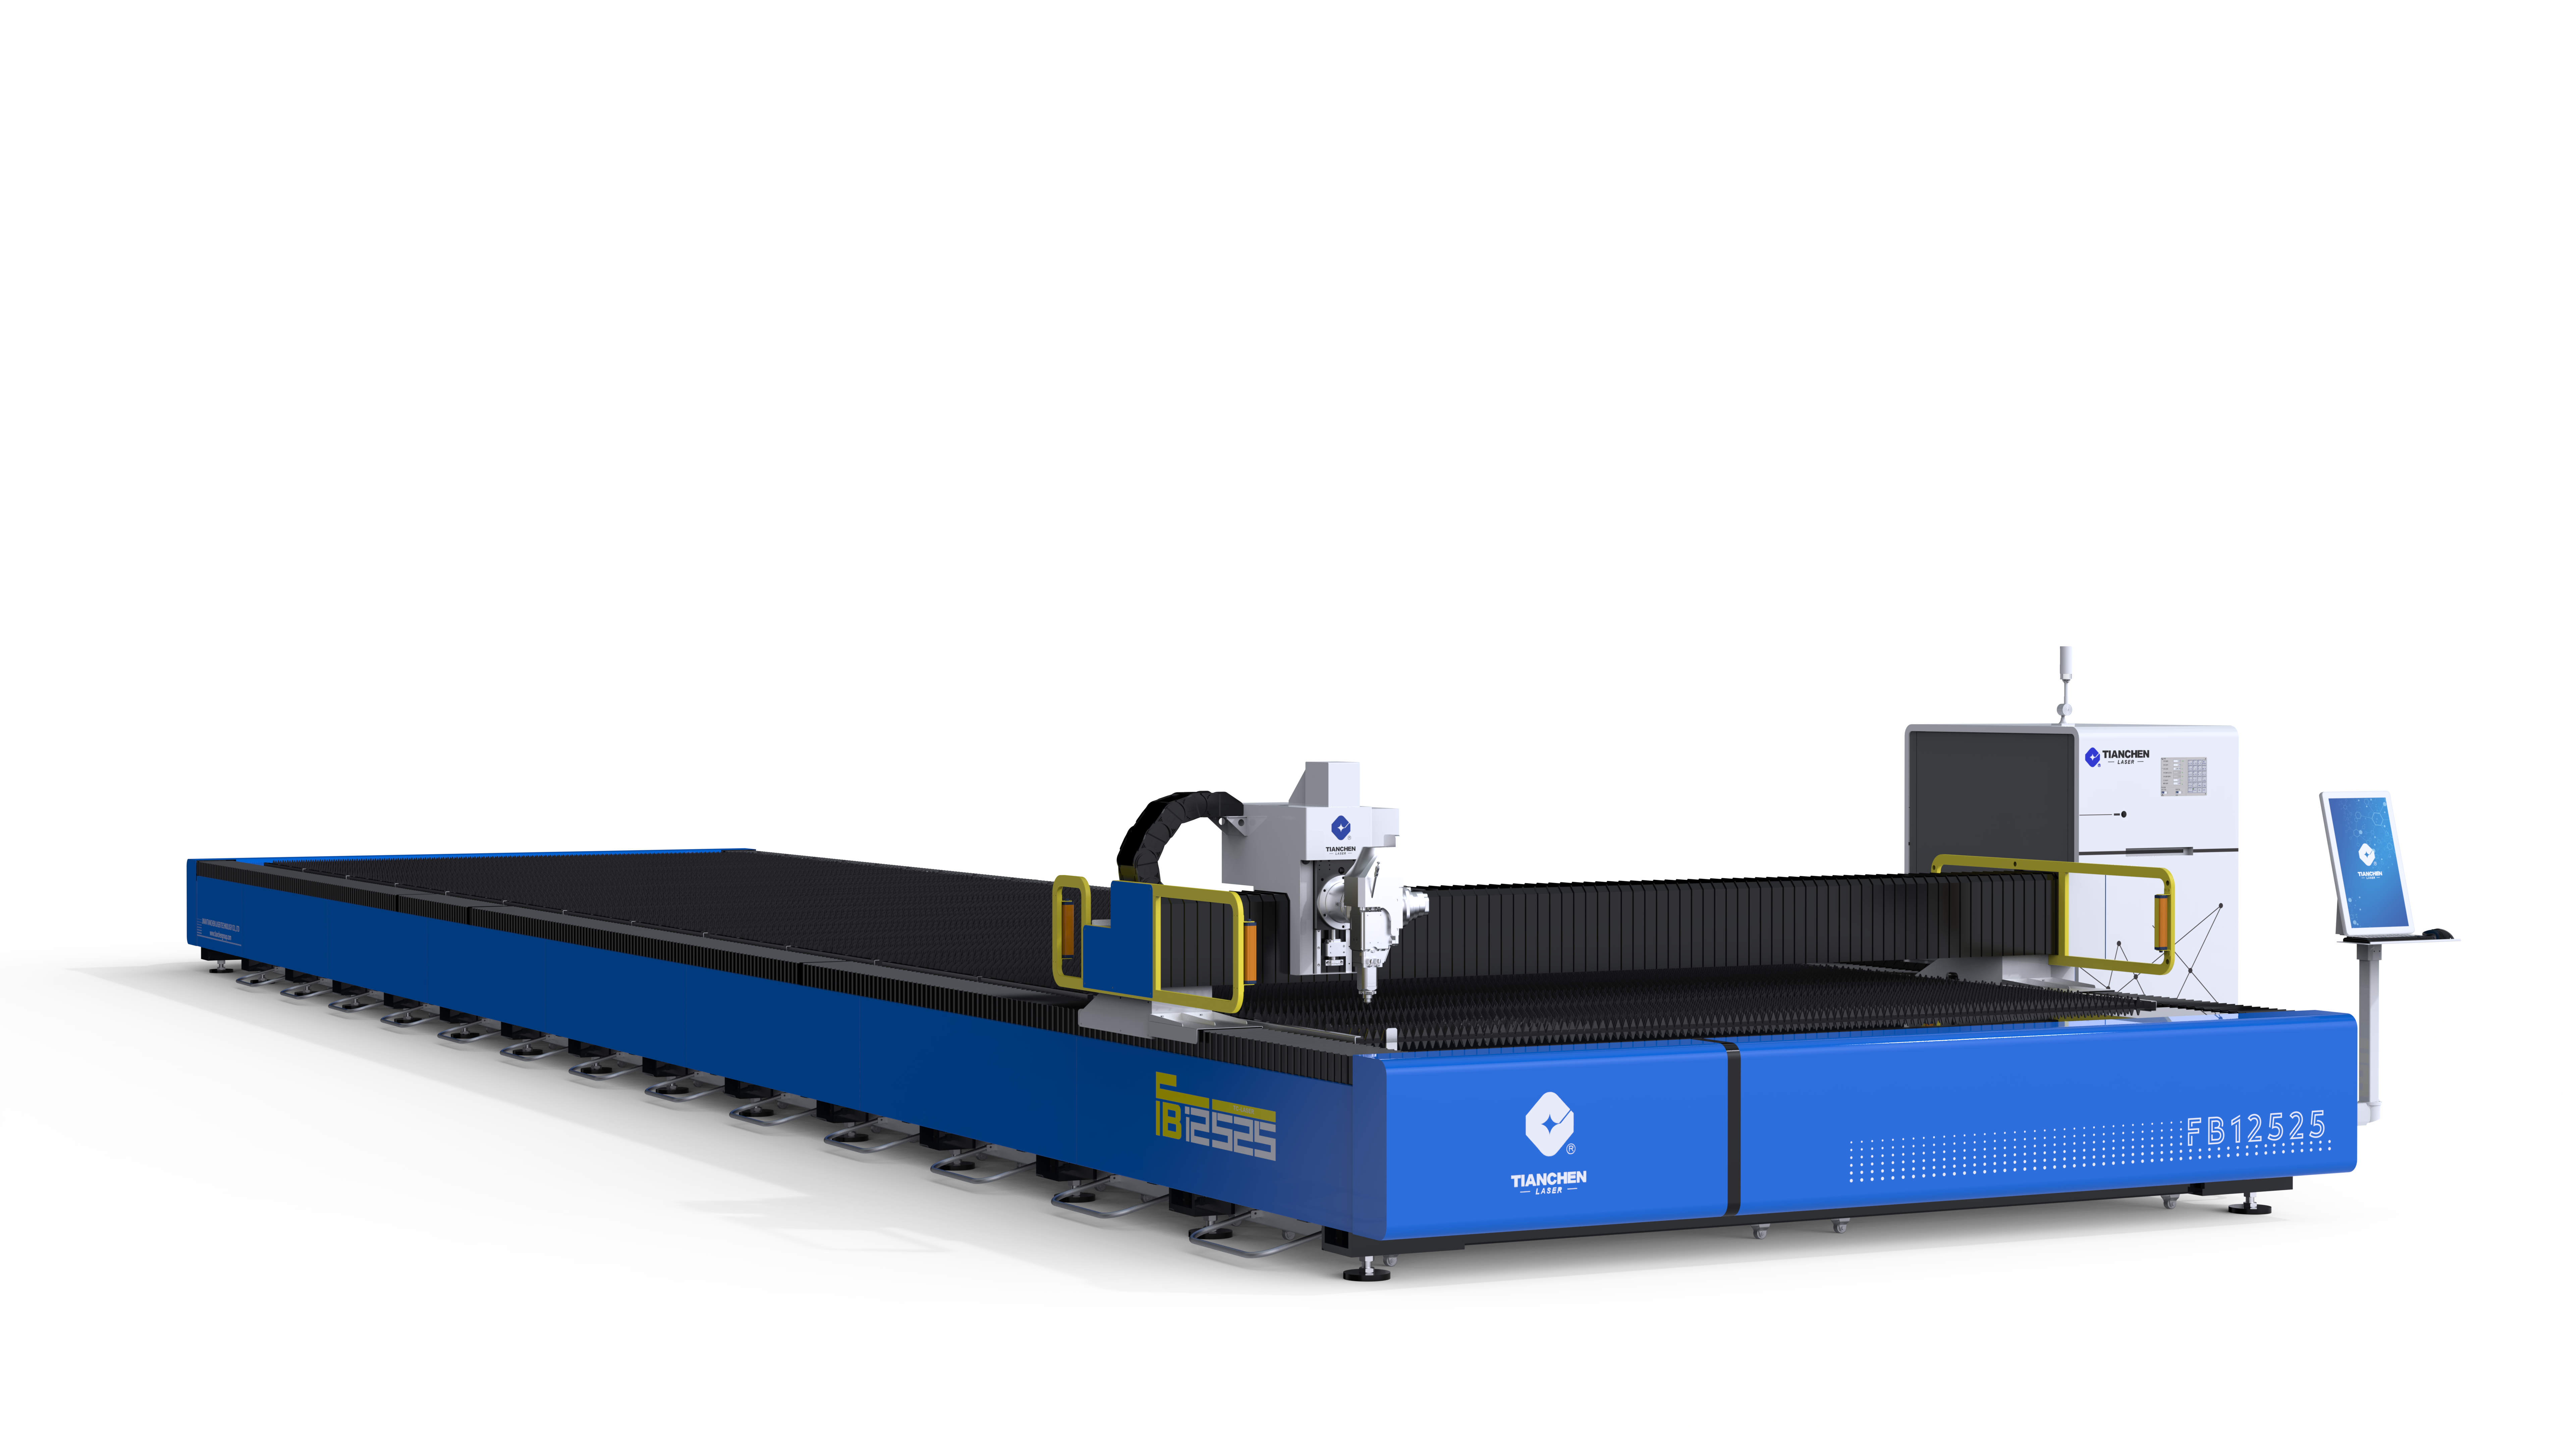
Przetwarzanie grubych blach metalowych to obszar, w którym maszyny do cięcia laserowego wykazują swoje inżynierskie możliwości. Cięcie stali węglowej o grubości 10 mm to zupełnie inna dziedzina niż przebijanie blachy o grubości 3 mm: wiązka musi przeniknąć głębiej, stopiony materiał musi być skutecznie usuwany, a gaz wspomagający musi utrzymać cięcie na całej grubości materiału, bez pozostawiania żużlu ani nadmiernego nachylenia krawędzi. Przemysłowa maszyna do cięcia laserowego zaprojektowana do cienkich materiałów nadal będzie mogła ciąć grube blachy, ale bardzo wolno i z niską jakością krawędzi. Dlatego też dobranie mocy maszyny do cięcia laserowego do grubości blachy jest pierwszą decyzją w każdej warsztatowej hali produkcyjnej zajmującej się ciężką obróbką metali – decyzja ta wpływa na wybór mocy źródła laserowego, strategii gazu wspomagającego, konstrukcji dyszy oraz cyklu przebijania chroniącego zużywalne elementy.
Przypadek / scenariusz z rzeczywistej praktyki branżowej
Producent konstrukcji stalowych cięjący uchwyty o grubości 20 mm
Producent konstrukcji stalowych wykonujący uchwyty ze stali węglowej o grubości 20 mm początkowo wykorzystywał maszynę o mocy 6 kW, pozostawioną po epoce cięcia blach. Czas cyklu był długi, a na dolnym brzegu około jednej trzeciej części elementów pojawiał się żużel; szlifowanie zużywało więcej czasu pracy niż samo cięcie. Producent przeprowadził test porównawczy z zastosowaniem przemysłowej maszyny do cięcia laserowego o mocy 20 kW na tym samym układzie części i materiale, przy parametrach procesu opracowanych wspólnie z dostawcą maszyny. Wyższa zdolność nowszej przemysłowej maszyny do cięcia grubszego blachy skróciła czas cyklu na jedną płytę o ponad połowę, a jakość krawędzi na sekcjach 20 mm spełniała wymagania kontroli jakości bez konieczności szlifowania w trakcie produkcji.
Porównanie wyizolowało zmienne mające znaczenie przy obróbce grubych płyt. Wyższa moc wiązki zapewniała stabilną kluczową otwartość (keyhole) na całej grubości materiału, a azot wspomagający pod wyższym ciśnieniem skutecznie usuwał stopiony materiał, dzięki czemu nie było konieczności szlifowania zalewów (dross). Strategia wiercenia miała takie samo znaczenie jak parametry cięcia: producent zastosował stopniową procedurę wiercenia z obniżoną początkową mocą oraz zwiększoną odległością dyszy od materiału w trakcie wiercenia, co całkowicie wyeliminowało rozpryskiwanie, uszkadzające dysze i soczewki ochronne. Przypadek ten pokazuje, że przemysłowa maszyna do cięcia laserowego działa przy obróbce grubych płyt jako zintegrowany system, w którym moc, gaz, dysza oraz procedura wiercenia są dostosowywane łącznie, a nie osobno.

Analiza ryzyka i trybów awarii
Zalewy (dross), nachylenie cięcia (taper) oraz jakość krawędzi przy dużych grubościach
Charakterystyczne tryby uszkodzeń przy cięciu grubych płyt są widoczne na elemencie. Żużel – zastygła masa stopiona przyczepiająca się do dolnej krawędzi – powstaje w wyniku niewystarczającej energii lub niewłaściwego usuwania stopionego materiału i wymaga szlifowania, którego czas może przekraczać czas cięcia w przypadku grubych przekrojów. Nachylenie (tzw. stożkowość), czyli różnica szerokości cięcia u góry i u dołu, wynika z charakterystyki wiązki oraz położenia jej ogniska; nadmierne nachylenie utrudnia montaż elementów w zespole spawanym. Przegrzanie narożników powoduje zaokrąglenie ostrych naroży wewnętrznych, gdzie wiązka zwalnia. Każdy z tych warunków można kontrolować poprzez odpowiednie parametry procesu, ale wyłącznie na przemysłowej maszynie do cięcia laserowego o wystarczającej mocy i stabilnej jakości wiązki dla danej grubości materiału.
Praca z grubymi płytami koncentruje ryzyko na optyce. Silnie odbijające materiały, takie jak miedź i stopy aluminium, odbijają energię wiązki w kierunku źródła; dlatego aplikacje związane z cięciem grubych płyt z tych materiałów wymagają przemysłowych maszyn do cięcia laserowego zaprojektowanych z ochroną przed odbiciem zwrotnym. Drugim punktem narażenia jest przebijanie: iskry i rozpryski powstające w miejscu przebicia poruszają się wzdłuż ścieżki wiązki i uszkadzają dysze oraz osłony ochronne, więc systematyczna procedura przebijania stanowi zarówno środek wydłużający żywotność części zużywalnych, jak i środek zapewniający bezpieczeństwo. Zgodność z przepisami bezpieczeństwa nie jest w tym środowisku opcją: norma ANSI Z136.1 określa zasady bezpiecznego użytkowania laserów, norma ISO 11553-1 dotyczy bezpieczeństwa maszyn do obróbki laserowej, a projekt obudowy, zabezpieczenia blokujące oraz system odprowadzania oparów muszą zostać zweryfikowane po montażu.
Zasady techniczne i zgodność ze standardami
Moc, gaz i wybór dyszy
Wybór mocy zależy od grubości materiału. Źródła laserowe włóknowe o długości fali 1070 nm są skutecznie pochłaniane przez większość metali inżynierskich; cięcie cienkich blach przebiega efektywnie przy mocy od 2 do 6 kW, podczas gdy blachy o grubości przekraczającej 10 mm korzystają z mocy 12 kW i wyższej, a grube przekroje często są obrabiane przy mocy 20 kW lub większej. Wybór gazu wspomagającego zmienia fizykę cięcia: tlen reaguje egzotermicznie ze stalą węglową, dostarczając dodatkowej energii i zwiększając prędkość cięcia, ale pozostawiając krawędź pokrytą tlenkiem; azot natomiast usuwa stopiony materiał bez reakcji chemicznej, zapewniając czyste krawędzie odpowiednie do stali nierdzewnej i aluminium, jednak przy wyższym koszcie zużycia gazu. Konstrukcja dyszy – pojedyncza lub podwójna – oraz średnica otworu muszą być dopasowane do rodzaju gazu, jego ciśnienia i grubości materiału, ponieważ dynamika przepływu gazu przez dyszę decyduje o tym, jak czysto stopiony materiał opuszcza szczelinę cięcia.
Kontrola procesu i wymagania maszynowe
Poza źródłem, zdolności przemysłowej maszyny do cięcia laserowego grubych płyt zależą od jakości ruchu i sterowania. Ramy maszyny o wystarczającej sztywności zapobiegają siłom przyspieszenia, które odchylają wiązkę na powierzchni płyty, a elementy napędowe muszą zachowywać dokładność pozycji przy prędkościach cięcia. Sterowanie ogniskowaniem ma większe znaczenie przy cięciu grubych materiałów, ponieważ głębokość ostrości jest wtedy węższa względem grubości materiału, a pojemnościowe czujniki wysokości zapewniają stałą odległość dyszy od powierzchni płyty mimo jej ugięcia. Usuwanie dymów musi radzić sobie z wyższym obciążeniem cząsteczkowym, a systemy bezpieczeństwa muszą spełniać wymagania norm ANSI Z136.1 oraz ISO 11553-1. Te wymagania określają różnicę między przemysłową maszyną do cięcia laserowego przeznaczoną do grubych płyt a maszyną jedynie zdolną do próby takiego cięcia.
Praktyczny przewodnik dla zakupujących i osób odpowiedzialnych za konserwację
Wybór przemysłowej maszyny do cięcia laserowego do grubych płyt
Zakupujący powinien określić najgrubszy materiał, mieszankę materiałów oraz akceptowalną jakość krawędzi przed porównaniem maszyn. Cele dotyczące wydajności produkcyjnej należy ustalać na podstawie własnego materiału zakupującego, a nie na podstawie ogólnych wykresów prędkości, ponieważ gaz wspomagający, skład chemiczny materiału oraz geometria detali wpływają na czas cyklu. Punkty weryfikacji obejmują stabilność mocy wiązki, procedury przebijania opracowane dla zakresu grubości materiału zakupującego, ochronę przed odbiciem zwrotnym w przypadku obecności materiałów odbijających światło oraz udokumentowane biblioteki parametrów procesowych. Dostawcy maszyn, tacy jak znaną firmę z Jinanu Laser Tianchen zwykle zapewniają testy aplikacyjne na materiale klienta, co pozwala ocenić maszynę na podstawie rzeczywistej wydajności, a nie wyłącznie na podstawie deklarowanej zdolności.
Praktyki konserwacyjne w ciężkich operacjach cięcia
Zarządzanie materiałami eksploatacyjnymi dominuje w konserwacji grubych blach. Dysze ulegają zużyciu z powodu rozprysków i powinny być wymieniane cyklicznie lub już przy pierwszych oznakach pogorszenia jakości cięcia; pokrywy ochronne oraz soczewki wymagają kontroli po zmianach charakteryzujących się intensywnym wykonywaniem otworów przebicia. Zanieczyszczenie optyki przez opary skraca jej żywotność i pogarsza jakość wiązki, dlatego filtry systemu odprowadzania oparów należy wymieniać zgodnie z rygorystycznym harmonogramem. Wydajność chłodnicy chroni źródło promieniowania, ponieważ odchylenia temperatury źródła prowadzą do obniżenia mocy wyjściowej i mogą spowodować wyłączenie maszyny. Optyka przesyłowa wiązki wymaga okresowej inspekcji i czyszczenia przez wykwalifikowany personel; każde pogorszenie jakości cięcia powinno wyzwolić sprawdzenie parametrów i materiałów eksploatacyjnych przed analizą możliwych przyczyn mechanicznych.
Najczęściej zadawane pytania
Pytanie 1: Jaka moc lasera jest potrzebna do cięcia grubych płyt metalowych?
Odpowiedź wybór mocy zależy od grubości i materiału. Płyty o grubości do ok. 6 mm są efektywnie cięte przy mocy 2–6 kW, materiały o grubości 10–15 mm zwykle wymagają mocy 12 kW i wyższej, a grube przekroje powyżej 20 mm są najczęściej przetwarzane przy mocy 20 kW lub wyższej. Materiały odbijające światło oraz cięcie wspomagane azotem dalszo zwiększają wymaganą moc. Przemysłową maszynę do cięcia laserowego należy oceniać na podstawie rzeczywistych materiałów zakupcy, a nie wybierać na podstawie ogólnych wykresów prędkości.
Pytanie 2: Dlaczego cięcie grubej płyty powoduje powstawanie żużlu na dolnej krawędzi?
Odpowiedź : Dross to stały materiał topienia, który nie został usunięty z szczeliny cięcia, zwykle z powodu niewystarczającej ilości dostarczonej energii lub zbyt niskiego ciśnienia gazu wspomagającego dla danej grubości materiału albo zbyt wysokiej prędkości cięcia w stosunku do warunków pracy. Standardowymi korektami są zwiększenie mocy, zoptymalizowanie ciśnienia gazu oraz obniżenie prędkości cięcia, a także inspekcja dyszy. Dobrze dobrana procedura przebijania również pomaga, zapobiegając uszkodzeniom dyszy i pogorszeniu jakości cięcia przez rozpryski podczas wykonywania zadania.
Pytanie 3: Kiedy należy używać tlenu jako gazu wspomagającego zamiast azotu?
Odpowiedź : Tlen reaguje egzotermicznie ze stalą węglową, dodając energii do procesu cięcia i znacznie zwiększając jego prędkość, ale pozostawiając krawędź pokrytą tlenkiem – co jest akceptowalne w zastosowaniach, gdzie krawędź będzie spawana, malowana lub inaczej obrabiana. Azot usuwa stopiony materiał bez reakcji chemicznej, zapewniając czyste krawędzie, odpowiednie do stali nierdzewnej i aluminium, ale jest droższy i pozwala na wolniejsze cięcie. Wybór zależy od wymagań dotyczących jakości krawędzi oraz rodzaju materiału, a nie preferencji maszyny.
Pytanie 4: W jaki sposób przebijanie wpływa na żywotność dyszy i optyki przy obróbce grubych płyt?
Odpowiedź : Przebijanie generuje iskry, które poruszają się wstecz wzdłuż ścieżki wiązki i niszczą dyszę oraz osłony ochronne; zatem niekontrolowane przebijanie szybko zużywa części zamienne. Stopniowe przebijanie z obniżoną początkową mocą, zwiększonym odstępem podczas fazy przebijania oraz odpowiednim gazem wspomagającym znacznie ogranicza te uszkodzenia. Monitorowanie stanu dyszy i jakości cięcia po zmianach charakteryzujących się intensywnym przebijaniem oraz wymiana dysz w ustalonym cyklu zapewnia stałą wydajność przemysłowego maszyn do cięcia laserowego.
Spis treści
- Przypadek / scenariusz z rzeczywistej praktyki branżowej
- Analiza ryzyka i trybów awarii
- Zasady techniczne i zgodność ze standardami
- Praktyczny przewodnik dla zakupujących i osób odpowiedzialnych za konserwację
-
Najczęściej zadawane pytania
- Pytanie 1: Jaka moc lasera jest potrzebna do cięcia grubych płyt metalowych?
- Pytanie 2: Dlaczego cięcie grubej płyty powoduje powstawanie żużlu na dolnej krawędzi?
- Pytanie 3: Kiedy należy używać tlenu jako gazu wspomagającego zamiast azotu?
- Pytanie 4: W jaki sposób przebijanie wpływa na żywotność dyszy i optyki przy obróbce grubych płyt?