
 EN

¿Cómo ahorran energía las máquinas industriales de corte por láser en la producción?
Sí pueden hacerlo, y los ahorros provienen de más factores que solo la fuente láser. La tecnología láser de fibra convierte la energía eléctrica en energía de haz varias veces más eficientemente que las máquinas de CO₂ que reemplazó, y ese único cambio transformó por completo el perfil energético del corte por láser. Alrededor de la fuente, los servomotores, el software de anidamiento, la gestión de la potencia en estado de reposo, la selección de gases y la extracción de humos contribuyen todos al consumo total. Una máquina industrial de corte por láser operada con atención a estas variables consume significativamente menos energía por pieza que una que funciona con configuraciones predeterminadas y programación poco rigurosa, y la diferencia se refleja en la factura de electricidad mucho antes de manifestarse en cualquier otro lugar.
Caso / Escenario Industrial del Mundo Real
Taller de trabajos por pieza que mide la energía por pieza
Un fabricante por contrato que operaba en dos turnos decidió medir el consumo energético por pieza en lugar de por mes. El taller instaló contadores secundarios en sus máquinas industriales de corte por láser y registró los kilovatios-hora consumidos frente al número de piezas producidas durante tres meses. El primer hallazgo no sorprendió: las máquinas industriales de corte por láser permanecían en espera entre trabajos con un alto consumo energético, ya que los operarios dejaban activadas las fuentes de energía y los sistemas de extracción durante la preparación. El segundo hallazgo resultó más interesante: los anidamientos generados por programadores experimentados utilizaron un 8 % a un 12 % menos de material y, por ende, menos energía de corte por pieza terminada que los anidamientos generados con el espaciado predeterminado, porque el corte en líneas comunes y una disposición más compacta de las piezas redujeron la distancia total recorrida y la longitud total de corte.
El taller introdujo tres prácticas. La gestión de la potencia en reposo colocaba las fuentes, los sistemas de extracción y los enfriadores en modo de espera entre trabajos, en lugar de mantenerlos en estado operativo durante la preparación y la manipulación de materiales. La revisión del anidamiento se convirtió en un paso programado, y se exigió a los programadores que documentaran el aprovechamiento del material por lámina. La selección del gas auxiliar se revisó trabajo por trabajo, ya que el taller había estado utilizando por defecto nitrógeno para piezas de acero al carbono, cuando el corte con oxígeno habría sido más rápido y económico. En el transcurso de dos trimestres, la energía consumida por pieza en las máquinas industriales de corte por láser disminuyó aproximadamente un quinto, y dichos cambios no requirieron ninguna inversión de capital.

Análisis de riesgos y modos de fallo
El costo oculto de la operación en reposo
Las máquinas láser consumen mucha energía incluso cuando no están cortando. Las fuentes permanecen listas, los enfriadores circulan y la extracción de humos funciona continuamente, a menos que se gestionen activamente. En talleres donde la preparación, la manipulación de materiales y la programación ocupan una gran parte del tiempo de máquina, el consumo en estado de espera puede ser comparable al consumo durante el corte. El riesgo no es un fallo espectacular, sino un desperdicio silencioso; por eso la gestión del consumo en estado de espera, la activación automática de modo de reposo y la disciplina en la programación son fundamentales para una máquina industrial de corte por láser. Medir el consumo según el estado de la máquina, en lugar de de forma agregada, revela exactamente dónde se destina realmente la energía.
La eficiencia energética disminuye de forma silenciosa a medida que los componentes se desgastan. Las ópticas contaminadas reducen la potencia entregada a la pieza de trabajo, lo que obliga a la máquina industrial de corte por láser a trabajar con mayor esfuerzo o a operar más lentamente para completar el mismo corte. Los filtros cargados del sistema de extracción de humos incrementan la demanda del ventilador, y un enfriador sobrecargado eleva la temperatura de la fuente hasta que la potencia de salida disminuye o la máquina se apaga por seguridad. Cada una de estas condiciones transforma energía limpia en calor y pérdida de producción, en lugar de convertirla en piezas cortadas. La disciplina correctiva es el mantenimiento: inspección programada de las ópticas, sustitución de los filtros según la caída de presión y servicio del enfriador, todo lo cual mantiene a la máquina industrial de corte por láser operando con la eficiencia prevista en su diseño.
Principios Técnicos y Cumplimiento de Normas
Eficiencia de la fuente de fibra y consumo del sistema
Las fuentes láser de fibra convierten la entrada eléctrica en salida óptica con eficiencias de conexión a la red del orden del 25 % al 35 %, varias veces mayor que la eficiencia de la tecnología CO₂ que sustituyeron. Esa ventaja de eficiencia constituye la base del ahorro energético en el corte láser moderno, pero el consumo total de la máquina abarca mucho más que la fuente: los accionamientos de movimiento, la refrigeración, la extracción, los sistemas de control y la generación de gases auxiliares también consumen energía. Por tanto, los equipos de ingeniería que evalúan una máquina industrial de corte láser desde el punto de vista del rendimiento energético deben comparar el consumo total por pieza o por kilogramo de material procesado, y no únicamente la eficiencia de la fuente.
Agrupamiento, estrategia de gas y medición
El software de anidamiento influye en el consumo energético de las máquinas industriales de corte por láser mediante la utilización del material. Una mayor utilización significa menos láminas por pieza, lo que implica menos corte, menos desplazamiento y menos tiempo inactivo por pieza terminada. La estrategia de gas auxiliar es la segunda palanca: el corte con oxígeno en acero al carbono aporta energía exotérmica y reduce la demanda eléctrica, mientras que el corte con nitrógeno resulta más costoso por la compresión y el consumo de gas. La medición hace visibles ambas palancas: la submedición por máquina, el registro del consumo frente a la producción y la emisión de informes sobre la energía consumida por pieza brindan a los equipos operativos la retroalimentación necesaria para mantener los ahorros. Las empresas que publican internamente estas cifras tratan la energía con la misma disciplina que el desperdicio de material.
Guía práctica para compradores y mantenimiento
Especificación de una máquina industrial de corte por láser para eficiencia energética
Los compradores que comparan máquinas deben solicitar datos documentados de consumo energético bajo condiciones de corte representativas, no valores en estado de reposo. Las comparaciones útiles incluyen kilovatios-hora por hora de corte, por lámina y por kilogramo de material procesado, junto con el consumo en modo de espera y el comportamiento de recuperación. Las características que favorecen un funcionamiento de bajo consumo energético incluyen modo de espera automático, accionamientos servo con recuperación de energía, diseño eficiente del sistema de refrigeración, extracción con control basado en la demanda y software de anidamiento que informa sobre la utilización del material. Los proveedores de máquinas, como los con sede en Jinan, Laser Tianchen. ¿ Qué haces? proporcionan datos de rendimiento y soporte técnico que permiten comparar una máquina industrial de corte por láser con base en evidencia, no en afirmaciones comerciales.
Prácticas operativas que reducen el consumo
La disciplina operativa genera ahorros sin gastos de capital. Programar los trabajos para minimizar los tiempos de preparación y de inactividad, aplicar el modo de espera con potencia reducida entre trabajos, revisar los patrones de corte (nests) para optimizar el aprovechamiento del material y seleccionar el gas auxiliar según los requisitos específicos de cada pieza —en lugar de por costumbre— reduce el consumo por pieza. El mantenimiento protege esos ahorros: ópticas limpias transmiten toda la potencia de la fuente a la pieza en vez de disiparla como calor, y los sistemas de extracción y refrigeración bien mantenidos evitan el consumo parasitario derivado de componentes degradados. Registrar la energía consumida por pieza junto con el costo por pieza convierte estas prácticas en una métrica gestionable que perdura incluso tras cambios de personal.
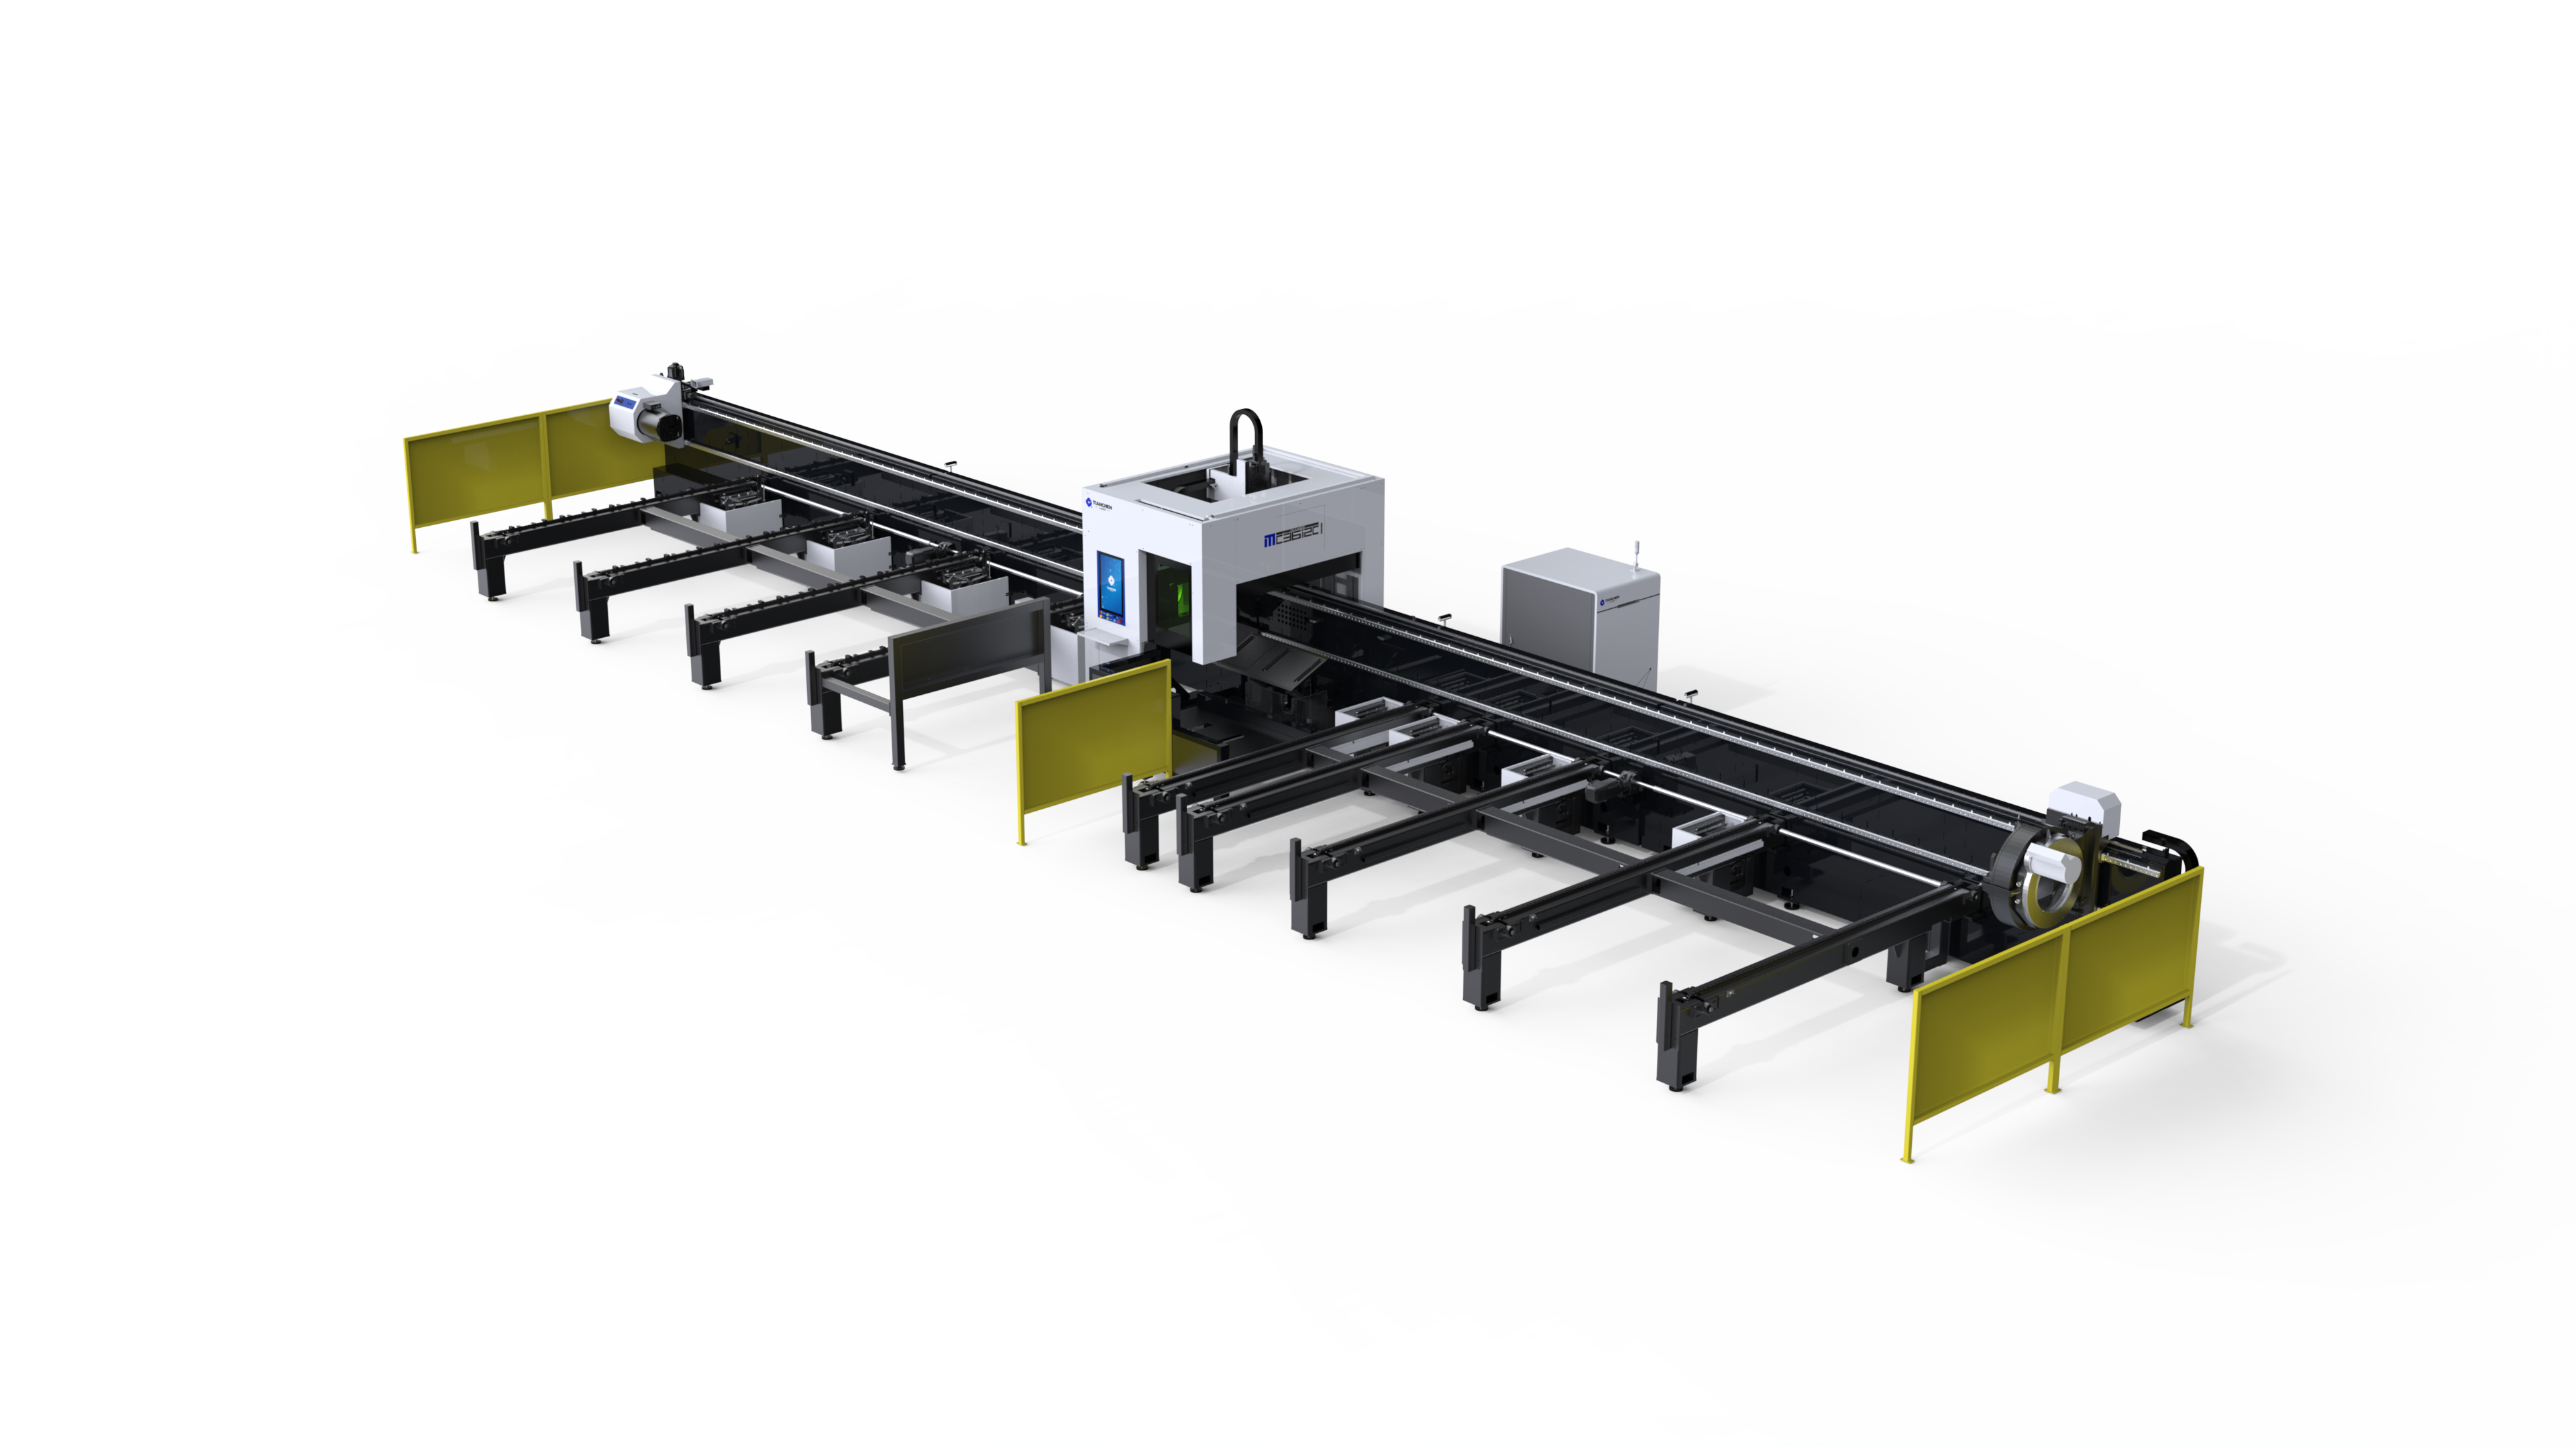
Preguntas frecuentes
Pregunta 1: ¿Cuánta energía consume una máquina de corte por láser por hora?
Respuesta : El consumo varía ampliamente según la potencia de la fuente, el material, el gas auxiliar y el estado de operación. Las máquinas láser de fibra de mayor potencia consumen más durante el corte, pero procesan el material más rápidamente; por tanto, la comparación significativa para una máquina industrial de corte láser es el consumo por pieza o por kilogramo. El consumo en espera también es considerable, ya que las fuentes, los enfriadores y los sistemas de extracción mantienen la máquina lista para operar; por eso, la gestión del modo de espera entre trabajos afecta materialmente el consumo energético total en una operación de dos turnos.
Pregunta 2: ¿Son los cortadores láser de fibra más eficientes que las máquinas de CO₂?
Respuesta : Sí. Las fuentes de fibra convierten la energía eléctrica de entrada en energía del haz con eficiencias en la toma de corriente del orden del 25 % al 35 %, varias veces superiores a las de la tecnología de CO₂, y evitan el consumo de gas y el mantenimiento que requieren los sistemas de CO₂. La eficiencia total de la máquina sigue dependiendo de los accionamientos de movimiento, el sistema de refrigeración, la extracción y el gas auxiliar; por tanto, una máquina industrial de corte láser debe evaluarse según la energía total consumida por pieza, y no únicamente según la eficiencia de la fuente.
Pregunta 3: ¿Cómo afecta el software de anidamiento al consumo energético?
Respuesta el anidamiento afecta la energía consumida por las máquinas industriales de corte láser mediante la utilización del material y la longitud del corte. Los anidamientos más ajustados, con corte en líneas comunes, reducen el recorrido total de corte y aumentan la cantidad de piezas por lámina, lo que disminuye la energía consumida por pieza terminada, así como el costo del material. Las empresas que revisan los anidamientos y registran la utilización suelen obtener mejoras cuantificables sin necesidad de modificar ningún equipo, y la misma disciplina reduce el tiempo de inactividad por pieza en todo el programa de producción.
Pregunta 4: ¿Qué mantenimiento mantiene un cortador láser eficiente desde el punto de vista energético?
Respuesta inspección y limpieza programadas de los ópticos, ya que los ópticos contaminados disipan la potencia de la fuente como calor y obligan a reducir la velocidad de corte. Los filtros de extracción de humos deben reemplazarse según la caída de presión, porque los filtros cargados incrementan la demanda del ventilador. El mantenimiento del enfriador protege la temperatura y la potencia de salida de la fuente. Estas prácticas, en conjunto, garantizan que una máquina industrial de corte por láser entregue su potencia nominal al material de trabajo, donde se conserva —o se pierde silenciosamente— la eficiencia.