
 EN
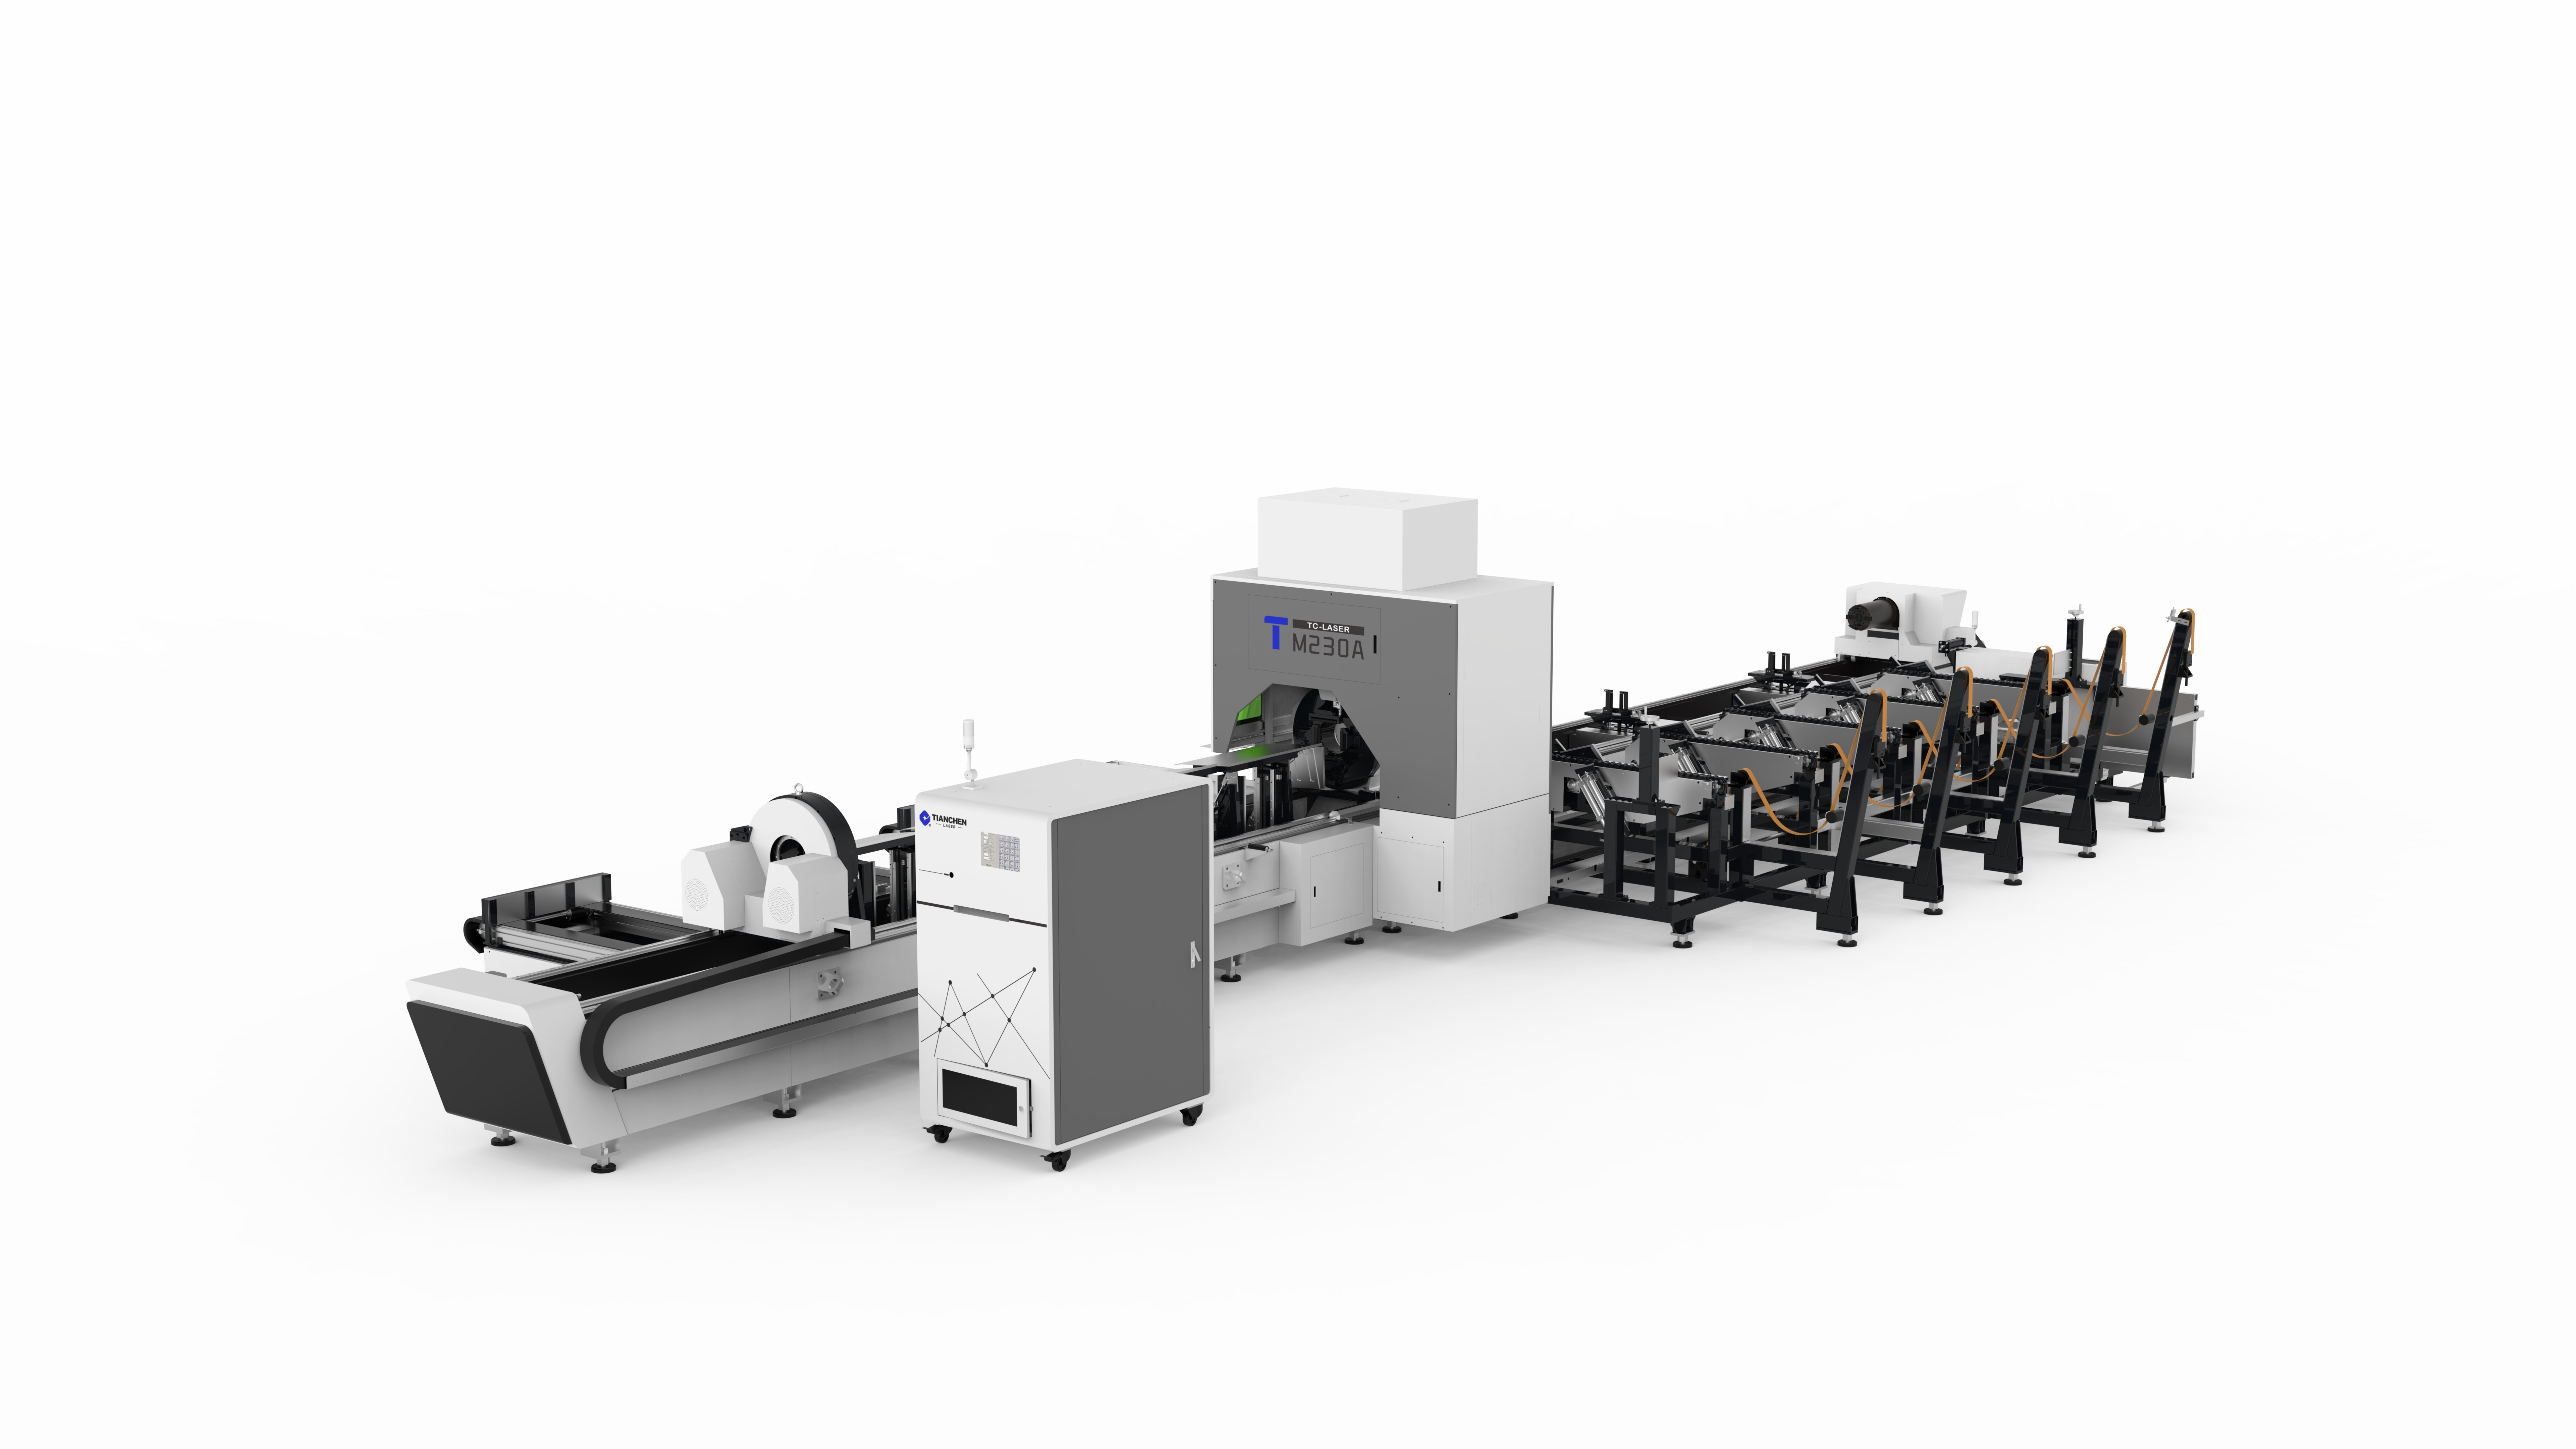
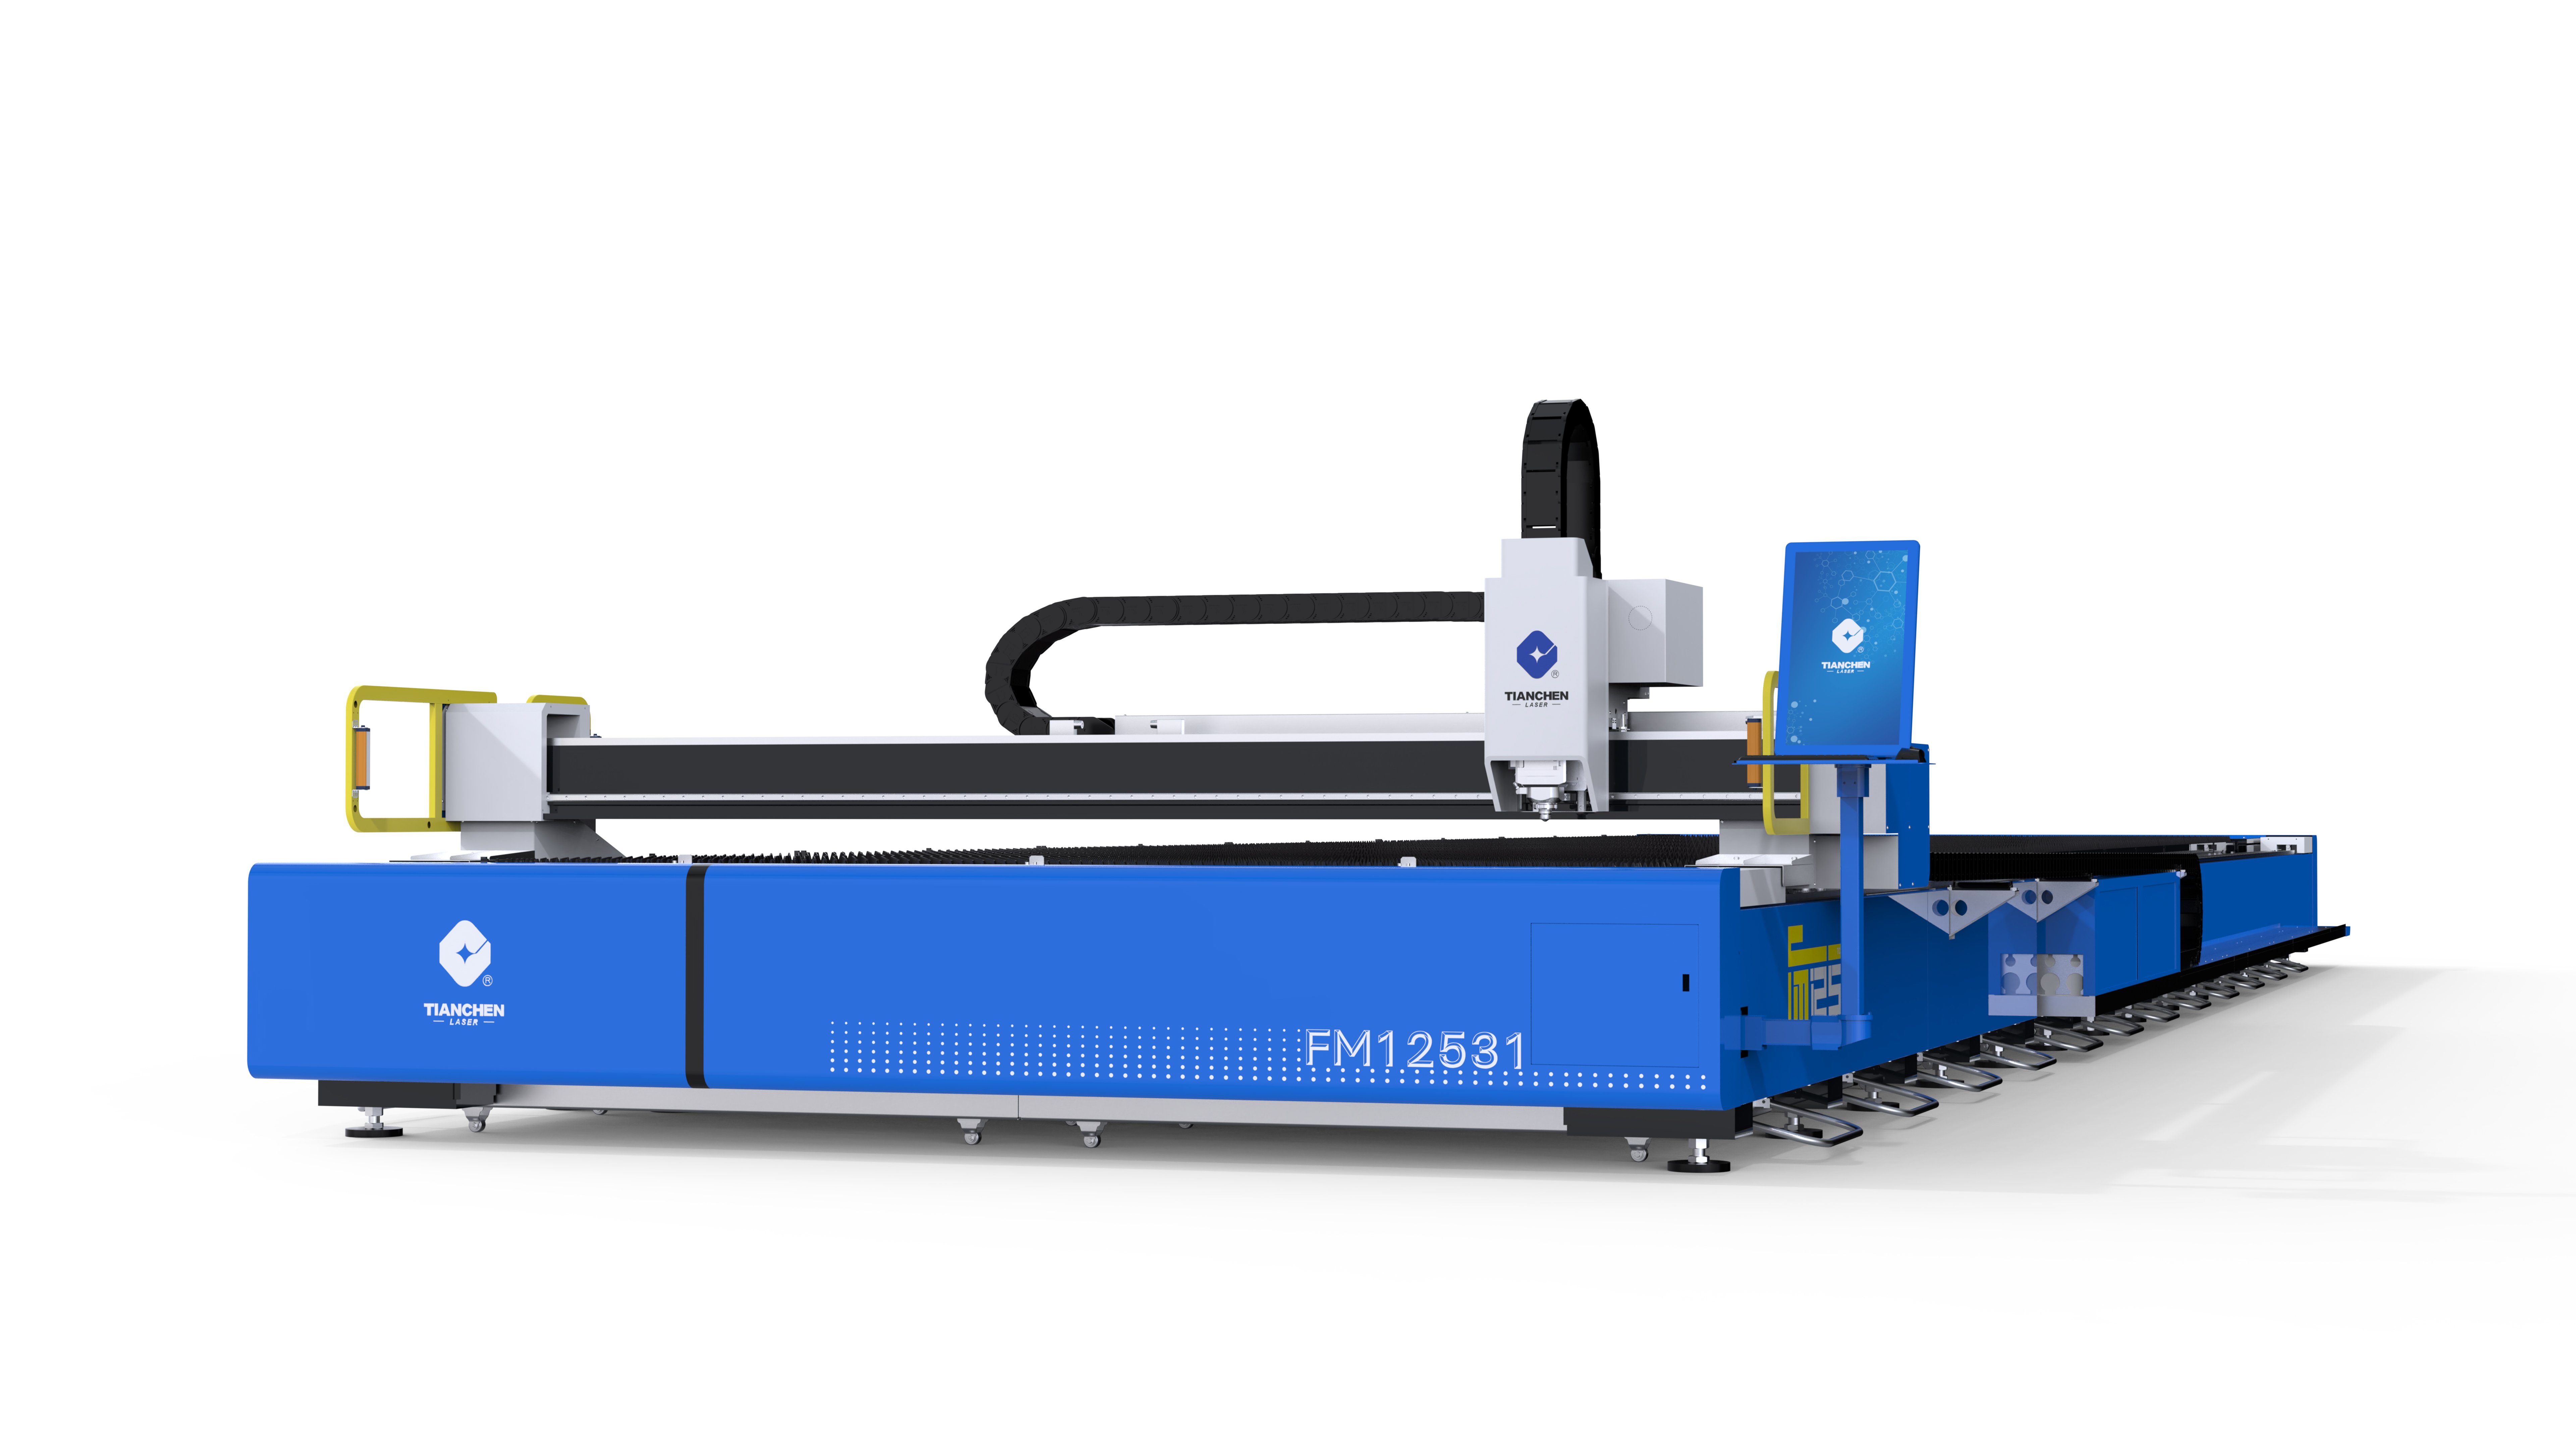
Una moderna cortadora láser CNC para metales corta láminas más rápido de lo que los operarios pueden cargarlas. Ese desajuste es el cuello de botella más común en la fabricación de metales: el haz trabaja durante minutos mientras la máquina espera la siguiente lámina, y esa brecha reduce la utilización en cada turno. La carga manual añade un segundo costo, ya que las láminas de tamaño completo son pesadas, tienen bordes afilados y resultan incómodas de manipular repetidamente durante un turno. Las empresas que resuelven este problema consideran la carga y descarga como parte integral de la especificación de la máquina, no como una idea posterior, y las soluciones van desde mesas intercambiables sencillas hasta células robóticas totalmente automatizadas. La evidencia de casos demuestra que las mejoras son sustanciales y que la lógica de retorno de la inversión es clara.
Caso / Escenario Industrial del Mundo Real
Caso Uno: Cambiador de paletas que duplica el tiempo sin supervisión
Un fabricante estructural que operaba un cortador láser CNC de 12 kW para metal en láminas de 4 por 2 metros enfrentaba un patrón habitual: cada vez que se completaba un anidamiento, la máquina se detenía y dos operarios pasaban varios minutos descargando las piezas terminadas y cargando la siguiente lámina en blanco. El taller instaló un sistema cambiador de paletas, que sostiene dos paletas y las traslada hacia dentro y fuera del área de corte, permitiendo descargar la paleta terminada fuera de la máquina mientras ya se está cortando la siguiente lámina. La carga quedó completamente excluida de la ruta crítica, y la máquina funcionó sin interrupciones durante los descansos y los cambios de turno, con las láminas previamente colocadas y listas.
Un fabricante por contrato con una demanda estable llevó la automatización un paso más allá. Una celda de carga robótica basada en vacío alimenta las piezas en bruto desde un bastidor de preparación hasta la mesa de traslado, y una cinta clasificadora retira las piezas terminadas y las coloca en contenedores según el programa. La celda funciona con supervisión mínima durante los turnos vespertino y nocturno, produciendo piezas mientras la planta permanece en silencio. Las mejoras reportadas por el fabricante siguieron un patrón constante: la cortadora láser CNC para metal operó con alta utilización sin presencia de operadores, la manipulación de piezas terminadas salió por completo de la celda de corte, y la mano de obra se desplazó desde la carga hacia tareas con valor añadido, como el desbaste y la inspección.
Análisis de riesgos y modos de fallo
Riesgos derivados de la manipulación manual y pérdida de ciclo
La manipulación manual de láminas concentra el riesgo en una ventana estrecha durante cada ciclo. Las láminas pesan cientos de kilogramos a su tamaño completo, sus bordes son lo suficientemente afilados como para rasgar guantes y la elevación repetida durante un turno provoca lesiones por esfuerzo que aparecen progresivamente. La carga asistida mediante grúas reduce la sobrecarga física, pero añade dependencia del equipo de elevación e introduce peligros de aplastamiento durante la colocación. Más allá de la seguridad, cada ciclo manual genera un intervalo en el que la máquina permanece inactiva, y esos intervalos se acumulan como capacidad perdida que rara vez aparece en ningún informe. Cuantificarlos, mediante el registro de la utilización, suele ser el primer paso para justificar la automatización.
Las zonas de carga son aquellas en las que los operadores y las máquinas interactúan más estrechamente, lo que convierte a las protecciones y los dispositivos de interbloqueo en la capa crítica de seguridad. Los escáneres de área, las cortinas de luz y los paneles de acceso con interbloqueo evitan el movimiento de la máquina mientras el personal se encuentra en la zona de carga, y el sistema de control debe mantener al cortador láser CNC para metales en un estado seguro cada vez que se abre el acceso. Los equipos de elevación por vacío requieren su propio régimen de inspección, ya que una falla del vacío durante la transferencia provoca la caída de una lámina pesada. Estos requisitos siguen la norma ANSI Z136.1 sobre seguridad láser y la norma ISO 11553-1 sobre seguridad de máquinas para procesamiento láser, y se aplican tanto si la carga es manual, semiautomática o totalmente robótica.
Principios Técnicos y Cumplimiento de Normas
Opciones de automatización e integración
La automatización de la carga abarca una gama de niveles de inversión. Las mesas transportadoras separan la carga del corte con una integración mínima de controles. Los cambiadores de paletizadores preparan paletas completas de planchas en bruto y esqueletos terminados, lo que resulta adecuado para la producción en alta volumetría de nidos similares. Los sistemas de transporte con elevación por vacío gestionan la alimentación continua de láminas para trabajos repetitivos. Las celdas robóticas con efectores finales de vacío manipulan planchas mixtas y clasificación, e integran el control de la máquina de modo que la cortadora láser CNC para metal se detenga, realice el traslado y reanude su operación sin intervención del operador. Cada nivel exige una integración progresivamente más profunda entre los controles de manejo de materiales y los controles de la máquina; el nivel adecuado depende del volumen, del costo laboral y de la variabilidad de la mezcla de planchas.
Protección, interbloqueos y normas
La carga automatizada no elimina la obligación de seguridad; la traslada. El área de carga se convierte en una zona de máquina con su propia protección, escáneres e interbloqueos, y la trayectoria de transferencia debe estar protegida para que ni la chapa ni el robot puedan ingresar al volumen de corte durante la operación. La extracción de humos debe cubrir el área de corte independientemente del método de carga empleado, y el almacenamiento previo de material no debe obstruir las salidas de emergencia. Las referencias normativas de cumplimiento siguen siendo ANSI Z136.1 para el uso seguro del láser e ISO 11553-1 para la seguridad de máquinas, y una instalación de cortadora láser CNC para metal debe validarse como un sistema completo, no como una máquina más accesorios.
Guía práctica para compradores y mantenimiento
Elegir el nivel adecuado de automatización
La decisión sigue la aritmética de la utilización. Si la máquina permanece inactiva esperando material durante una proporción significativa del tiempo disponible, la automatización se paga sola mediante la capacidad recuperada; si la utilización ya es alta, la misma cortadora láser CNC para metal genera escasos rendimientos. El costo y la disponibilidad de la mano de obra son tan importantes como la utilización, ya que el personal del tercer turno suele ser el impulsor oculto de la automatización sin operarios. La variabilidad de las piezas en bruto también importa, pues las celdas robóticas manejan tamaños y espesores mixtos con mayor flexibilidad que las bandas transportadoras fijas. Proveedores de máquinas como los con sede en Jinan Laser Tianchen. ¿ Qué haces? apoyan esta evaluación con datos de aplicación sobre los tiempos de ciclo de carga y los requisitos de integración, lo que permite dimensionar la cortadora láser CNC para metal según la restricción real del taller.
Mantenimiento de los sistemas de carga
El equipo de carga tiene su propio perfil de mantenimiento. Las ventosas y las vigas de elevación requieren inspección y reemplazo programados, ya que la pérdida de vacío durante la transferencia hace caer láminas pesadas. Los mecanismos de traslado y paletización necesitan verificaciones de alineación y mantenimiento del accionamiento, y los sensores de posición que confirman la colocación de la lámina deben verificarse periódicamente, porque una lámina mal posicionada genera desechos antes del primer corte. La integración entre los controles de manipulación y el control de la máquina debe probarse periódicamente, incluidos los enclavamientos que detienen el corte cuando se abre un acceso. Registrar el tiempo de inactividad del sistema de carga junto con el tiempo de inactividad de la máquina mantiene al cortador láser CNC para metales responsable del nivel de utilización para el que fue adquirido.
Preguntas frecuentes
Pregunta 1: ¿Cuál es la automatización de carga más rentable para un cortador láser?
Respuesta : Las mesas de traslado y los cambiadores de paletas ofrecen la mayor ganancia de utilización por dólar para la mayoría de los talleres, porque desplazan la carga fuera de la ruta crítica sin necesidad de una integración profunda con los controles. Los sistemas de transporte por cinta y por vacío son adecuados para la producción repetitiva de un solo tamaño, mientras que las celdas robóticas manejan láminas mixtas y clasificación con una inversión mayor. El nivel adecuado de automatización para una cortadora láser CNC para metal se determina mediante cálculos de utilización, costos laborales y variabilidad de las láminas, no según el mercado de automatización.
Pregunta 2: ¿Cuánto tiempo de máquina cuesta realmente la carga manual?
Respuesta cada ciclo manual introduce una ventana de inactividad mientras se descarga la lámina terminada y se carga y posiciona la siguiente en blanco. En talleres donde los anidamientos se completan con frecuencia, esas ventanas se acumulan hasta representar una parte considerable del tiempo disponible, y los registros de utilización suelen revelar más tiempo inactivo del que estiman los operadores. Eliminar la carga de la ruta crítica mediante cambiadores de paletas o mesas de traslado recupera habitualmente una porción significativa de la capacidad por turno en un cortador láser CNC para metal.
Pregunta 3: ¿Es realista la operación láser de corte sin personal presente (lights-out)?
Respuesta sí, siempre que la demanda sea estable y el flujo de material esté automatizado. Celdas de carga robóticas con efectores finales de vacío alimentan las piezas en blanco desde estantes de preparación, y transportadores clasificadores retiran las piezas terminadas, permitiendo que la máquina funcione sin supervisión durante los turnos vespertino y nocturno. El éxito depende de un suministro constante de material, equipos de manipulación fiables con su propio régimen de inspección y una cobertura completa de protecciones y sistemas de interbloqueo en la zona de carga.
Pregunta 4: ¿Qué medidas de seguridad se aplican a las zonas de carga automatizadas?
Respuesta : Las zonas de carga requieren escáneres de área, cortinas de luz o paneles de acceso interbloqueados que impidan el movimiento de la máquina mientras haya personal presente, y el sistema de control debe mantener la cortadora láser CNC para metal en un estado seguro cada vez que se abra el acceso. El equipo de elevación por vacío requiere inspección programada, ya que una pérdida de vacío durante la transferencia haría caer láminas pesadas. ANSI Z136.1 e ISO 11553-1 proporcionan el marco de referencia, y la instalación debe validarse como un sistema completo.
Tabla de Contenidos
- Caso / Escenario Industrial del Mundo Real
- Análisis de riesgos y modos de fallo
- Principios Técnicos y Cumplimiento de Normas
- Guía práctica para compradores y mantenimiento
-
Preguntas frecuentes
- Pregunta 1: ¿Cuál es la automatización de carga más rentable para un cortador láser?
- Pregunta 2: ¿Cuánto tiempo de máquina cuesta realmente la carga manual?
- Pregunta 3: ¿Es realista la operación láser de corte sin personal presente (lights-out)?
- Pregunta 4: ¿Qué medidas de seguridad se aplican a las zonas de carga automatizadas?