
 EN

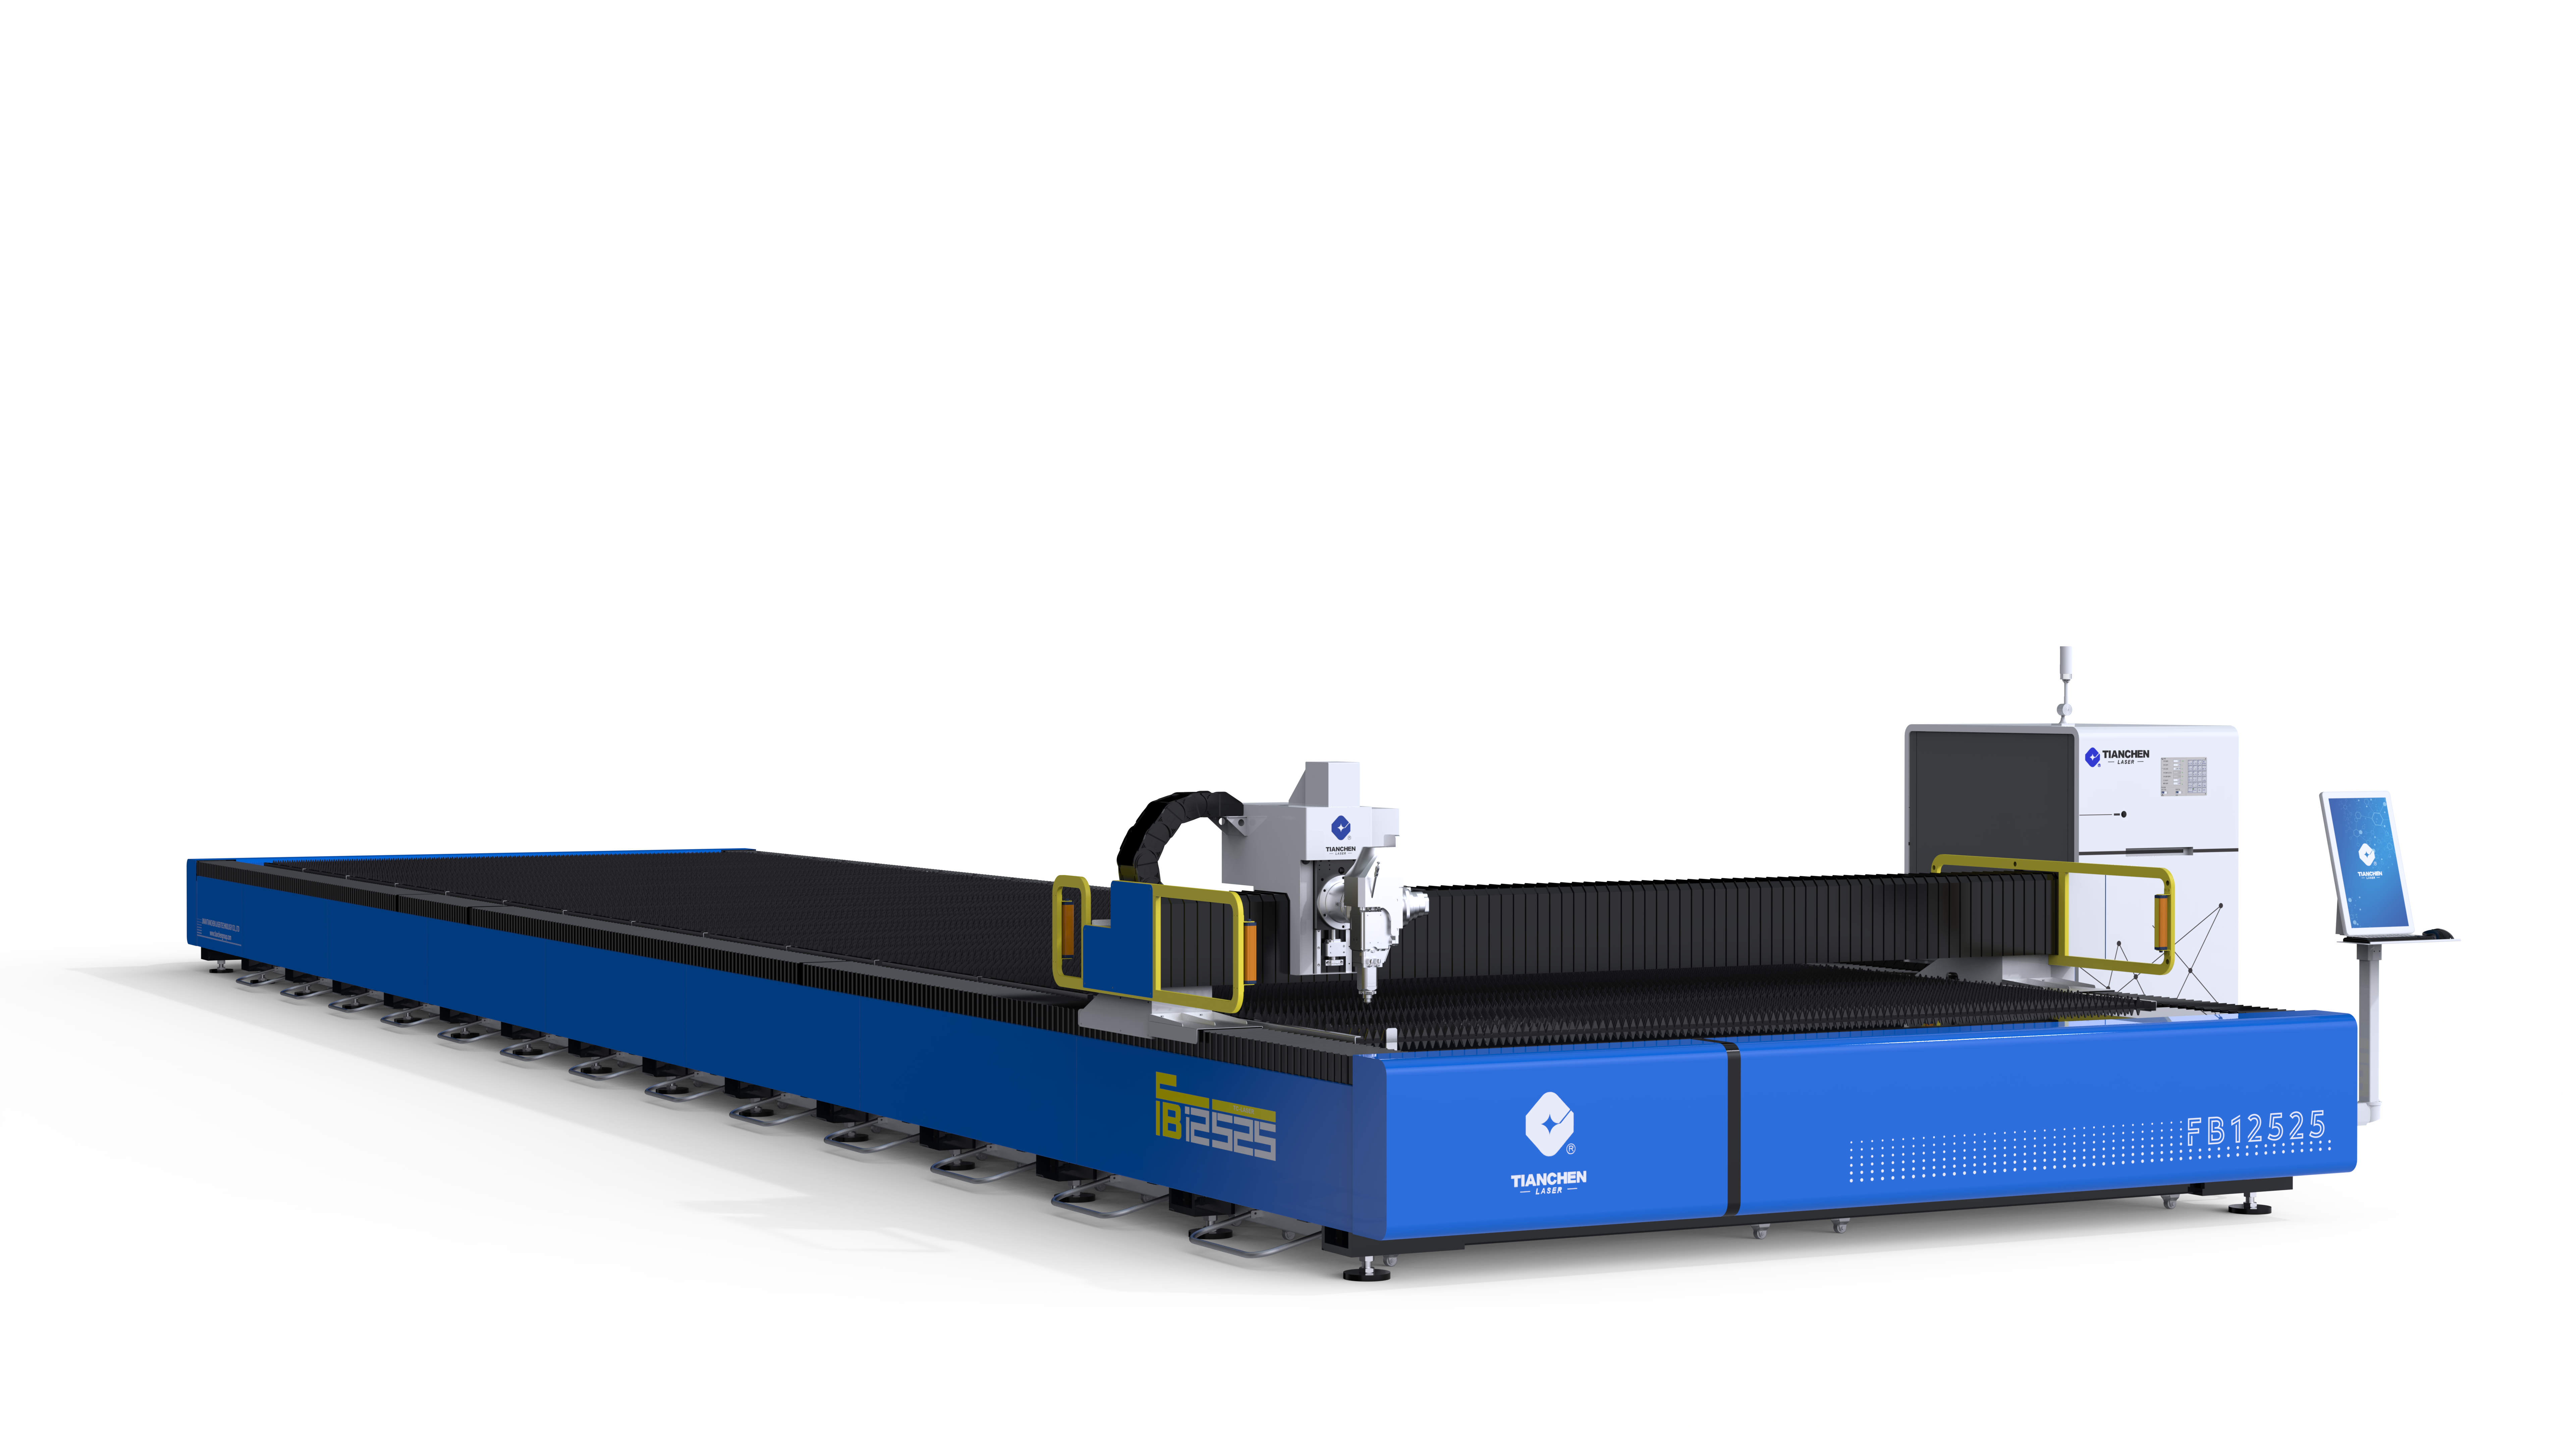
El procesamiento de chapas gruesas es donde las máquinas de corte por láser demuestran su ingeniería. Cortar acero al carbono de 10 mm es una disciplina distinta a la de perforar chapa de 3 mm: el haz debe penetrar más profundamente, la piscina fundida debe expulsarse de forma fiable y el gas auxiliar debe sostener el corte a través de todo el espesor sin dejar escoria ni conicidad excesiva. Una máquina industrial de corte por láser diseñada para trabajos ligeros aún podrá cortar chapas gruesas, pero lentamente y con bordes de baja calidad. Por tanto, adaptar la capacidad de la máquina industrial de corte por láser al espesor de la chapa es la primera decisión en cualquier taller de fabricación pesada, y determina la selección de potencia, la estrategia de gases, el diseño de la boquilla y la rutina de perforación que protege los consumibles.
Caso / Escenario Industrial del Mundo Real
Un fabricante que corta soportes estructurales de 20 mm
Un fabricante de estructuras de acero que producía soportes de acero al carbono de 20 mm inicialmente realizaba el trabajo en una máquina de 6 kW heredada de la era del corte de chapa. Los tiempos de ciclo eran largos, aparecía escoria a lo largo del borde inferior en aproximadamente un tercio de las piezas y el esmerilado consumía más mano de obra que el propio corte. El fabricante comparó el rendimiento de una máquina industrial de corte por láser de 20 kW con el mismo patrón de piezas y el mismo material, utilizando parámetros de proceso desarrollados conjuntamente con el proveedor de la máquina. La mayor capacidad de corte de chapas gruesas de la nueva máquina industrial de corte por láser redujo el tiempo de ciclo por lámina en más de la mitad, y la calidad del borde en las secciones de 20 mm superó la inspección sin necesidad de esmerilado durante la producción.
La comparación aisló las variables que importan en el trabajo con chapas gruesas. Una mayor potencia del haz mantuvo una cavidad estable a lo largo de todo el espesor, y el uso de nitrógeno como gas auxiliar a mayor presión expulsó limpiamente el material fundido, eliminando así las escorias que anteriormente requerían rectificado. La estrategia de perforación resultó tan importante como los parámetros de corte: el fabricante adoptó una rutina de perforación progresiva con potencia inicial reducida y un aumento de la distancia entre boquilla y pieza durante la perforación, lo que eliminó las salpicaduras que dañaban las boquillas y las lentes protectoras. Este caso demuestra que una máquina industrial de corte por láser opera sobre chapas gruesas como un sistema integrado, donde la potencia, el gas, la boquilla y la rutina de perforación se ajustan de forma conjunta, no de forma individual.

Análisis de riesgos y modos de fallo
Escorias, conicidad y calidad del borde en secciones gruesas
Los modos característicos de fallo en el corte de chapas gruesas son visibles en la pieza. La escoria —material fundido solidificado adherido al borde inferior— se produce por energía insuficiente o expulsión inadecuada del material fundido, y genera trabajo de esmerilado que puede superar al del propio corte en secciones gruesas. El bisel —diferencia entre los anchos de la ranura en la parte superior e inferior— se debe a las características del haz y a la posición del punto focal; un bisel excesivo complica el ajuste en ensambles soldados. El sobrecalentamiento en las esquinas provoca redondeo en las esquinas internas afiladas, donde el haz reduce su velocidad. Cada una de estas condiciones se puede controlar mediante parámetros del proceso, pero únicamente en una máquina industrial de corte por láser con potencia suficiente y calidad estable del haz para el espesor involucrado.
El trabajo con chapas gruesas concentra el riesgo en los componentes ópticos. Los materiales altamente reflectantes, como las aleaciones de cobre y aluminio, devuelven la energía del haz hacia la fuente; por lo tanto, las aplicaciones con chapas gruesas que implican estos materiales requieren máquinas industriales de corte por láser diseñadas con protección contra retroreflexión. El perforado constituye la segunda fuente de exposición: las salpicaduras generadas en el punto de perforación viajan de regreso a lo largo de la trayectoria del haz y dañan las boquillas y las cubiertas protectoras; así pues, una rutina disciplinada de perforado es tanto una medida para prolongar la vida útil de los consumibles como una medida de seguridad. El cumplimiento de las normas de seguridad no es opcional en este entorno: la norma ANSI Z136.1 rige el uso seguro del láser, la norma ISO 11553-1 aborda la seguridad de las máquinas de procesamiento por láser, y el diseño de la carcasa, los dispositivos de interbloqueo y la extracción de humos deben verificarse tras su instalación.
Principios Técnicos y Cumplimiento de Normas
Potencia, gas y selección de boquilla
La selección de potencia sigue el espesor. Las fuentes láser de fibra, con una longitud de onda de 1070 nm, son absorbidas eficientemente por la mayoría de los metales de ingeniería; los cortes en chapas finas funcionan eficientemente con potencias de 2 a 6 kW, mientras que las chapas de más de 10 mm se benefician de potencias de 12 kW o superiores, y las secciones gruesas suelen procesarse con 20 kW o más. La elección del gas auxiliar modifica la física del corte: el oxígeno reacciona exotérmicamente con el acero al carbono, aportando energía y aumentando la velocidad, aunque deja un borde oxidado; el nitrógeno, en cambio, expulsa el material fundido sin reaccionar, produciendo bordes limpios adecuados para acero inoxidable y aluminio, aunque con un costo mayor de gas. El diseño de la boquilla —simple o doble— y su diámetro interno deben coincidir con el tipo de gas, la presión y el espesor, ya que la dinámica del gas a través de la boquilla determina con qué limpieza el material fundido abandona la ranura de corte.
Control del proceso y requisitos de la máquina
Más allá de la fuente, la capacidad de una máquina industrial de corte por láser en chapas gruesas depende de la calidad y el control del movimiento. Un bastidor de máquina con rigidez suficiente resiste las fuerzas de aceleración que desvían el haz en la superficie de la chapa, y los componentes de accionamiento deben mantener la precisión de posición a velocidades de corte. El control del enfoque resulta más crítico en trabajos gruesos, donde la profundidad de enfoque es más estrecha en relación con el material, y los sensores capacitivos de altura mantienen una distancia constante entre la boquilla y la chapa, incluso ante deformaciones. La extracción de humos debe gestionar una mayor carga de partículas, y los sistemas de seguridad deben cumplir con las normas ANSI Z136.1 e ISO 11553-1. Estos requisitos definen la diferencia entre una máquina industrial de corte por láser calificada para chapas gruesas y otra simplemente capaz de intentarlo.
Guía práctica para compradores y mantenimiento
Selección de una máquina industrial de corte por láser para chapas gruesas
Los compradores deben definir el material más grueso, la mezcla de materiales y la calidad aceptable del borde antes de comparar las máquinas. Los objetivos de tasa de producción deben establecerse como referencia sobre el material propio del comprador, en lugar de basarse en tablas genéricas de velocidad, ya que el gas auxiliar, la composición del material y la geometría de la pieza influyen todos en el tiempo de ciclo. Los puntos de verificación incluyen la estabilidad de la potencia del haz, las rutinas de perforación desarrolladas para el rango de espesores del comprador, la protección contra reflexiones posteriores cuando se procesan materiales reflectantes y bibliotecas documentadas de parámetros de proceso. Los proveedores de máquinas, como los con sede en Jinan, Laser Tianchen. ¿ Qué haces? suelen ofrecer pruebas de aplicación con el material del cliente, lo que permite evaluar una máquina según su rendimiento demostrado, y no únicamente según su capacidad nominal.
Prácticas de mantenimiento para corte intensivo
La gestión de los consumibles domina el mantenimiento de placas gruesas. Las boquillas se desgastan debido a las salpicaduras y deben reemplazarse según un ciclo definido o al primer indicio de deterioro en la calidad del corte; además, las cubiertas protectoras y las lentes requieren inspección tras turnos con muchas perforaciones. La contaminación de las ópticas por humos acorta su vida útil y degrada la calidad del haz, por lo que los filtros de extracción de humos deben sustituirse según un calendario estricto. El rendimiento del enfriador protege la fuente láser, ya que las fluctuaciones de temperatura en la fuente reducen su potencia de salida y pueden provocar la desconexión automática de la máquina. Las ópticas de transmisión del haz requieren inspección y limpieza periódicas por personal capacitado, y cualquier cambio en la calidad del corte debe desencadenar una verificación de parámetros y consumibles antes de investigar causas mecánicas.
Preguntas frecuentes
Pregunta 1: ¿Qué potencia láser se necesita para cortar placas metálicas gruesas?
Respuesta : La selección de potencia sigue el espesor y el material. Las placas de hasta aproximadamente 6 mm se cortan de forma eficiente con potencias de 2 a 6 kW; los materiales de 10 a 15 mm suelen beneficiarse de potencias de 12 kW o superiores, y las secciones gruesas de más de 20 mm se procesan comúnmente con potencias de 20 kW o superiores. Los materiales reflectantes y el corte con asistencia de nitrógeno incrementan aún más el requisito de potencia. Una máquina industrial de corte por láser debe evaluarse según el material real del comprador, no seleccionarse a partir de tablas genéricas de velocidades.
Pregunta 2: ¿Por qué el corte de placas gruesas produce escoria en el borde inferior?
Respuesta : El escoria es material fundido solidificado que no fue expulsado de la ranura de corte, normalmente porque la energía aplicada o la presión del gas auxiliar fueron insuficientes para el espesor del material, o porque la velocidad de corte aumentó demasiado para las condiciones establecidas. Las correcciones estándar consisten en aumentar la potencia, optimizar la presión del gas y reducir la velocidad, además de inspeccionar la boquilla. Una rutina de perforación ajustada también ayuda, ya que evita los daños por salpicaduras que degradan las boquillas y la calidad del corte durante la operación.
Pregunta 3: ¿Cuándo debe usarse oxígeno como gas auxiliar en lugar de nitrógeno?
Respuesta : El oxígeno reacciona de forma exotérmica con el acero al carbono, aportando energía adicional al corte y aumentando notablemente la velocidad, aunque deja un borde oxidado adecuado para aplicaciones en las que dicho borde será soldado, pintado u otra forma de acabado. El nitrógeno, por su parte, expulsa el material fundido sin reaccionar, produciendo bordes limpios apropiados para acero inoxidable y aluminio, pero resulta más costoso y reduce la velocidad de corte. La elección depende del requisito de calidad del borde y del material a procesar, no de las preferencias de la máquina.
Pregunta 4: ¿Cómo afecta la perforación a la vida útil de la boquilla y de los ópticos en trabajos con chapas gruesas?
Respuesta : La perforación genera salpicaduras que viajan en sentido inverso por el recorrido del haz y erosionan las boquillas y las cubiertas protectoras; por tanto, una perforación poco controlada consume rápidamente los consumibles. Una perforación progresiva con potencia inicial reducida, distancia de trabajo aumentada durante la fase de perforación y gas auxiliar adecuado reduce considerablemente ese daño. Supervisar el estado de la boquilla y la calidad del corte tras turnos con mucha perforación, y sustituir las boquillas según un ciclo definido, mantiene una máquina industrial de corte por láser en producción constante.
Tabla de Contenidos
- Caso / Escenario Industrial del Mundo Real
- Análisis de riesgos y modos de fallo
- Principios Técnicos y Cumplimiento de Normas
- Guía práctica para compradores y mantenimiento
-
Preguntas frecuentes
- Pregunta 1: ¿Qué potencia láser se necesita para cortar placas metálicas gruesas?
- Pregunta 2: ¿Por qué el corte de placas gruesas produce escoria en el borde inferior?
- Pregunta 3: ¿Cuándo debe usarse oxígeno como gas auxiliar en lugar de nitrógeno?
- Pregunta 4: ¿Cómo afecta la perforación a la vida útil de la boquilla y de los ópticos en trabajos con chapas gruesas?