
 EN

Endüstriyel Lazer Kesim Makineleri Üretimde Nasıl Enerji Tasarrufu Sağlar?
Sağlayabilirler ve tasarruf, lazer kaynağının kendisinden çok daha fazla kaynaktan gelir. Lif lazer teknolojisi, yerini aldığı CO2 makinelerine kıyasla elektrik enerjisini ışın enerjisine birkaç kat daha verimli dönüştürür; bu tek değişiklik, lazer kesimin enerji profili üzerinde köklü bir dönüşüm yaratmıştır. Kaynağın çevresinde, servo sürücüler, yerleştirme (nesting) yazılımı, bekleme modu enerji yönetimi, gaz seçimi ve duman emme sistemi de toplam enerji tüketimine katkı sağlar. Bu değişkenlere dikkat edilerek işletilen bir endüstriyel lazer kesim makinesi, varsayılan ayarlarla ve gevşek üretim planlamasıyla çalıştırılan bir makineye kıyasla parça başına önemli ölçüde daha az enerji tüketir; bu fark, diğer herhangi bir yerde görünmeden çok önce elektrik faturanızda belirgin şekilde ortaya çıkar.
Gerçek Dünyadan Sektör Örneği / Senaryo
Parça Başına Enerjiyi Ölçen Bir Atölye
İki vardiyada çalışan bir sözleşme imalatçısı, enerji tüketimini aylık değil parça başına ölçmeye karar verdi. Atölye, endüstriyel lazer kesim makinelerine alt sayaçlar taktı ve üç ay boyunca üretilen parçalara karşılık kilovat-saat cinsinden tüketimi izledi. İlk bulgu şaşırtıcı değildi: Operatörler, hazırlık sırasında kaynakları ve emiş sistemlerini açık bırakmaya devam ettikleri için endüstriyel lazer kesim makineleri işler arası yüksek güç çekerek bekleme konumundaydı. İkinci bulgu daha ilginçti: Deneyimli programcılar tarafından oluşturulan yerleşim düzenleri, varsayılan aralıklarla oluşturulan yerleşim düzenlerine kıyasla %8 ila %12 daha az malzeme ve buna karşılık her bitmiş parça için daha az kesim enerjisi kullandı; çünkü ortak çizgi kesimi ve daha sıkı parça yerleşimi toplam hareket mesafesini ve kesim uzunluğunu azalttı.
Atölye, üç uygulamayı tanıttı. Boşta çalışma yönetimi, kaynakları, emiş sistemlerini ve soğutucuları, kurulum ve malzeme taşıma işlemleri sırasında çalışır durumda tutmak yerine, işler arasında bekleme moduna alıyordu. Parça yerleşim planlaması incelemesi, programcıların her levha için malzeme kullanım oranını belgelendirmeleri gereken zamanlanmış bir adım haline geldi. Yardımcı gaz seçimi, iş bazında yeniden değerlendirildi; çünkü atölye, oksijen kesim yöntemiyle daha hızlı ve daha ucuz işlenebilecek karbon çelik parçalar için varsayılan olarak azot kullanıyordu. İki çeyrek içinde, endüstriyel lazer kesim makinelerinde parça başına enerji tüketimi yaklaşık beşte bir oranında azaldı ve bu değişiklikler için herhangi bir sermaye harcaması gerekmedi.

Risk ve Arıza Modu Analizi
Boşta Çalışmanın Gizli Maliyeti
Lazer makineler, kesim yapmamalarına rağmen önemli miktarda güç çeker. Kaynaklar hazır tutulur, soğutucular sürekli dolaşım yapar ve duman emme sistemi, özel olarak yönetilmedikçe sürekli çalışır. Kurulum, malzeme taşıma ve programlama işlemlerinin makine zamanının büyük bir kısmını kapladığı atölyelerde, bekleme durumundaki enerji tüketimi, kesim sırasında gerçekleşen tüketimi eşleyebilir. Risk, çarpıcı bir arıza değil, sessiz bir israf şeklindedir; bu nedenle bir endüstriyel lazer kesim makinesi için bekleme durumundaki enerji yönetimine, otomatik beklemeye ve zamanlama disiplinine önem verilmesi gerekir. Enerji tüketiminin toplam olarak değil, makinenin durumuna göre ölçülmesi, enerjinin aslında nereye gittiğini ortaya çıkarır.
Enerji verimliliği, bileşenler aşındıkça sessizce düşer. Kirlenmiş optik sistemler, iş parçasına iletilen gücü azaltır; bu da endüstriyel lazer kesim makinesinin aynı kesimi tamamlayabilmek için daha fazla çaba harcamasına veya daha yavaş çalışmasına neden olur. Dolu duman emme filtreleri fanın çekim gücünü artırır ve yetersiz soğutucu kaynak sıcaklığını yükseltir; sonuçta çıkış gücü düşer ya da makine devreye girmez hâle gelir. Her bir bu durum, temiz enerjiyi kesilen parçalara dönüştürmek yerine ısıya ve üretim kaybına dönüştürür. Düzeltici disiplin bakım işlemidir: zamanında optik sistem denetimi, basınç düşüşüne göre filtre değiştirimi ve soğutucu bakımı; tüm bunlar, endüstriyel lazer kesim makinesinin tasarımında öngörülen verimle çalışmasını sağlar.
Teknik İlkeler ve Standart Uyumluluğu
Fiber Kaynak Verimliliği ve Sistem Tüketime
Lif boyutlu lazer kaynakları, elektrik girişini duvar-priz verimliliği açısından yaklaşık %25 ila %35 aralığında optik çıkışa dönüştürür; bu da yerlerini aldığı CO2 teknolojisinin verimliliğinden birkaç kat daha yüksektir. Bu verimlilik avantajı, modern lazer kesimde enerji tasarrufunun temelini oluşturur; ancak makinenin toplam enerji tüketimi yalnızca lazer kaynağını değil, aynı zamanda hareket tahrik sistemlerini, soğutma sistemlerini, emme sistemlerini, kontrol sistemlerini ve yardımcı gaz üretimi gibi diğer bileşenleri de kapsar. Dolayısıyla, mühendislik ekipleri bir endüstriyel lazer kesim makinesinin enerji performansını değerlendirirken yalnızca lazer kaynağının verimliliğini değil, parça başına veya işlenen malzemenin kilogramı başına toplam enerji tüketimini karşılaştırmalıdır.
Parça yerleşimi, gaz stratejisi ve ölçüm
Yerleştirme yazılımı, malzeme verimliliği aracılığıyla endüstriyel lazer kesim makinesinin enerji tüketimini etkiler. Daha yüksek verimlilik, parça başına daha az sac levha kullanılması anlamına gelir; bu da parça başına daha az kesim, daha az hareket ve daha az bekleme süresi demektir. Yardımcı gaz stratejisi ikinci koldur: karbon çelikte oksijen ile kesim ekzotermik enerji ekler ve elektrik talebini azaltır; buna karşılık azot ile kesim, gaz sıkıştırma ve tüketimi açısından daha fazla maliyet gerektirir. Her iki kolun da görünür hâle getirilmesini sağlayan şey ölçümlemedir: makine bazında alt ölçümleme, üretimle karşılaştırılarak tüketimin kaydedilmesi ve parça başına enerji raporlaması, operasyon ekiplerine tasarrufların sürdürülebilirliğini sağlayan geri bildirim sağlar. Bu rakamları iç ortamda yayımlayan atölyeler, enerjiyi malzeme hurdası ile aynı disiplinle ele alır.
Eyleme Dönüştürülebilir Alıcı ve Bakım Kılavuzu
Enerji Verimliliği İçin Endüstriyel Lazer Kesim Makinesi Belirtme
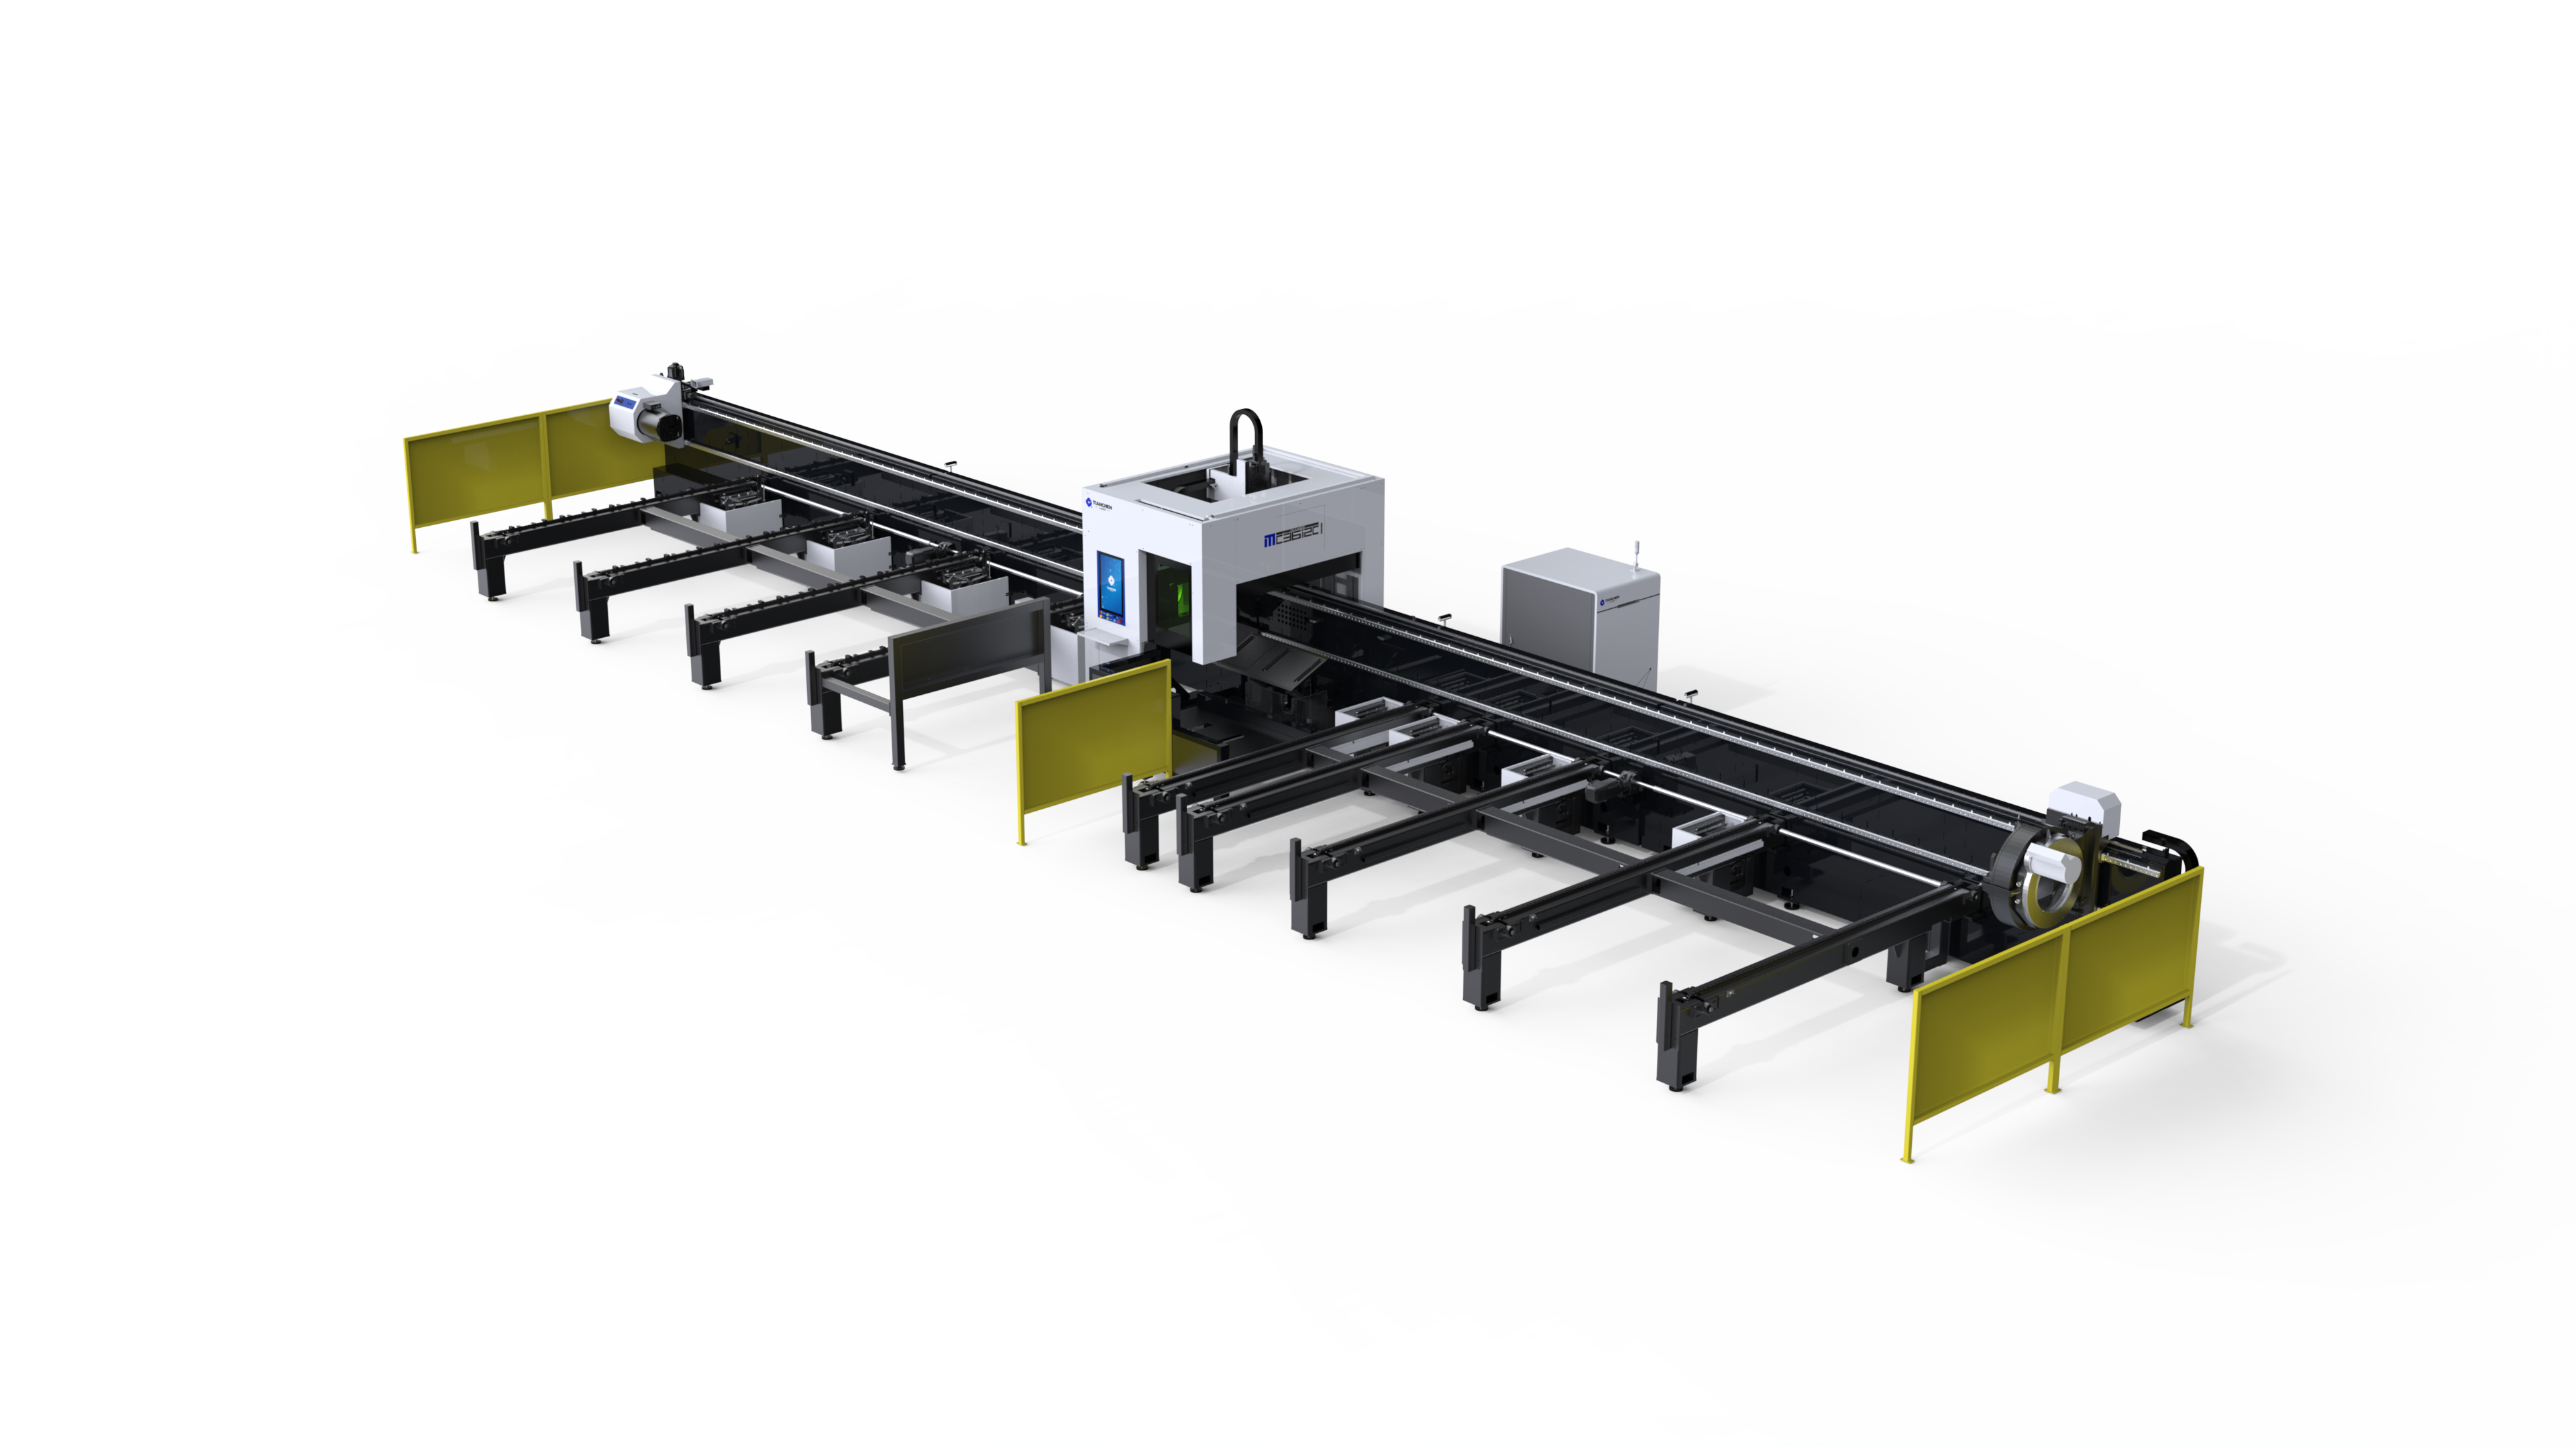
Makineleri karşılaştıran alıcılar, makine üreticilerinden temsili kesme koşulları altında belgelenmiş enerji tüketimi verilerini istemelidir; bu veriler, makinenin bekleme durumundaki (idle) güç tüketim değerleri değil, gerçek kesme koşullarına ait veriler olmalıdır. Yararlı karşılaştırma ölçütleri arasında saatlik kesme başına kilovat-saat, levha başına kilovat-saat ve işlenen malzeme başına kilogram başına kilovat-saat değerleri ile birlikte bekleme modundaki güç çekimi ve bu moddan çıkarkenki enerji geri kazanım davranışı yer alır. Düşük enerji tüketimini destekleyen özellikler arasında otomatik bekleme modu, enerji geri kazanımı sağlayan servo tahrik sistemleri, verimli soğutucu tasarımı, talebe dayalı kontrol ile çalışan emme sistemi ve malzeme kullanım oranını raporlayan döşeme (nesting) yazılımı bulunur. Jinan merkezli gibi makine tedarikçileri Tianchen lazer endüstriyel lazer kesme makinelerinin pazarlama iddiaları yerine kanıt temelli bir şekilde karşılaştırılabilmesini sağlayan performans verileri ve uygulama desteği sunar.
Tüketimi Azaltan İşletim Uygulamaları
Operasyonel disiplin, sermaye harcaması olmadan tasarruf sağlar. Kurulum ve bekleme sürelerini en aza indirmek için işleri planlamak, işler arası bekleme modunda enerji tasarruflu duruşu uygulamak, malzeme kullanımını artırmak amacıyla kesim düzenlemelerini (nest) gözden geçirmek ve parçaya göre yardımcı gaz seçimini alışkanlık yerine parça gereksinimine göre yapmak, parça başına tüketimi azaltır. Bakım bu kazanımları korur: temiz optik sistemler, lazer kaynağının gücünü ısı kaybı olarak değil, iş parçasına aktarır; bakımlı egzoz ve soğutma sistemleri ise performansı düşmüş bileşenlerin yarattığı ekstra enerji tüketimini önler. Parça başına enerji tüketimini parça başına maliyetle birlikte izlemek, bu uygulamaları personel değişikliklerinden etkilenmeyen yönetilebilir bir ölçüme dönüştürür.
Sıkça Sorulan Sorular
Soru 1: Bir lazer kesim makinesi saatte ne kadar enerji tüketir?
Cevap : Tüketim, kaynak gücüne, malzemeye, yardımcı gaza ve işletme durumuna bağlı olarak büyük ölçüde değişir. Daha yüksek güçteki fiber makineler kesme sırasında daha fazla enerji çeker ancak malzemeyi daha hızlı işler; bu nedenle bir endüstriyel lazer kesim makinesi için anlamlı karşılaştırma ölçütü, parça başına veya kilogram başına tüketimdir. Kaynaklar, soğutucular ve egzoz sistemleri hazır durumda kalabilmek için sürekli enerji çeker; bu nedenle iki vardiyalı bir işletmede işler arasında bekleme modu yönetimi, toplam enerji tüketimini önemli ölçüde etkiler.
Soru 2: Fiber lazer kesim makineleri, CO2 makinelerinden daha verimli midir?
Cevap : Evet. Fiber kaynaklar, elektrik girişini lazer ışını enerjisine %25 ila %35 arası duvar-priz verimliliğiyle dönüştürür; bu değer, CO2 teknolojisinin birkaç katıdır. Ayrıca CO2 sistemlerinin gerektirdiği gaz tüketimini ve bakım gereksinimini ortadan kaldırır. Toplam makine verimliliği, hareket tahrik sistemlerine, soğutma, egzoz ve yardımcı gaza da bağlıdır; bu nedenle bir endüstriyel lazer kesim makinesi, yalnızca kaynak verimliliğine değil, parça başına toplam enerji tüketimine göre değerlendirilmelidir.
Soru 3: İç içe yerleştirme yazılımı enerji tüketimini nasıl etkiler?
Cevap i̇ç içe yerleştirme, malzeme verimliliği ve kesim uzunluğu yoluyla endüstriyel lazer kesim makinelerinin enerji tüketimini etkiler. Ortak çizgi kesimiyle daha sıkı iç içe yerleştirmeler, toplam kesim mesafesini azaltır ve levha başına parça sayısını artırır; bu da bitmiş parça başına enerji tüketimini ve malzeme maliyetini düşürür. İç içe yerleştirmeleri inceleyen ve verimliliği belgeleyen işletmeler genellikle hiçbir ekipman değişikliği yapmadan ölçülebilir kazanımlar elde eder; aynı disiplin üretim programı boyunca parça başına bekleme süresini de azaltır.
Soru 4: Bir lazer kesiciyi enerji verimli tutmak için hangi bakım işlemleri gerekir?
Cevap optiklerin periyodik olarak kontrol edilmesi ve temizlenmesi gerekir; çünkü kirli optikler lazer kaynağının gücünü ısıya dönüştürür ve kesme hızını düşürür. Duman emme filtreleri, basınç düşüşüne göre değiştirilmelidir; çünkü dolu filtreler fanın çektiği gücü artırır. Soğutucu sisteminin bakımı, lazer kaynağının sıcaklığını ve çıkış gücünü korur. Bu uygulamalar bir araya gelerek endüstriyel bir lazer kesim makinesinin nominal gücünü iş parçasına aktarmasını sağlar; bu da verimliliğin korunduğu ya da sessizce kaybolduğu noktadır.