
 EN

Kalın plaka metal işleme, lazer kesim makinelerinin mühendislik yeteneklerini gösterdiği alandır. 10 mm karbon çeliğin kesilmesi, 3 mm sacın delinmesinden tamamen farklı bir disiplindir: ışın daha derine nüfuz etmelidir, erimiş bölge güvenilir şekilde dışarı atılmalıdır ve yardımcı gaz, döküntü veya aşırı koniklik bırakmadan kesimi tam kalınlık boyunca sürdürmelidir. İnce iş parçaları için belirlenmiş bir endüstriyel lazer kesim makinesi, kalın plakayı yine de keser ancak yavaş ve düşük kenar kalitesiyle. Dolayısıyla her ağır imalat atölyesinde ilk karar, endüstriyel lazer kesim makinesinin kapasitesini plaka kalınlığına uyumlandırmaktır; bu karar, güç seçimi, gaz stratejisi, memenin tasarımı ve tüketilebilir parçaları koruyan delme rutini gibi unsurları belirler.
Gerçek Dünyadan Sektör Örneği / Senaryo
20 mm Yapısal Bağlantı Elemanları Kesmekte Olan Bir İmalatçı
20 mm karbon çelik bağlantı parçaları üreten bir yapı çelik üreticisi, işe önceden sahip olduğu ve sac metal çağından kalan 6 kW’lık bir makineyle başladı. Döngü süreleri uzun sürmekteydi; parçaların yaklaşık üçte birinde alt kenarda dross oluşmaktaydı ve aşındırma işlemi kesme işleminin kendisinden daha fazla emek tüketmekteydi. Üretici, aynı parça yerleşimi (nest) ve malzeme üzerinde, makine tedarikçisiyle birlikte geliştirilen süreç parametreleriyle bir 20 kW endüstriyel lazer kesim makinesini karşılaştırmalı olarak değerlendirdi. Daha yeni olan bu endüstriyel lazer kesim makinesinin kalın plaka kapasitesi, her levha için döngü süresini yarıdan fazla azalttı ve üretim partisinde 20 mm kesitlerdeki kenar kalitesi, aşındırma işlemine gerek kalmadan muayeneyi başarıyla geçti.
Karşılaştırma, kalın plaka işlerinde önemli olan değişkenleri izole etti. Daha yüksek ışın gücü, tam kalınlık boyunca kararlı bir anahtar deliği (keyhole) oluşturmayı sürdürdü ve daha yüksek basınçta azot destek gazı ergimiş malzemeyi temiz bir şekilde dışarı attı; bu da zımpara ile temizlenmesi gereken dross'u ortadan kaldırdı. Delme stratejisi, kesme parametreleri kadar önemliydi: imalatçı, başlangıçta azaltılmış güç ve delme sırasında mesafenin artırıldığı kademeli bir delme rutini benimsedi; bu da nozulları ve koruyucu lensleri hasara uğratan sıçramayı ortadan kaldırdı. Bu örnek, endüstriyel lazer kesim makinesinin kalın plakalarda, güç, gaz, nozul ve delme rutini gibi unsurların ayrı ayrı değil, bir sistem olarak birlikte ayarlandığı bir süreçte çalıştığını göstermektedir.

Risk ve Arıza Modu Analizi
Dross, Koniklik ve Kalın Kesitlerde Kenar Kalitesi
Kalın plaka kesiminde karakteristik arıza modları parça üzerinde görünür. Dross, yani erimiş malzemenin alt kenara yapışması ve katılaşması, yetersiz enerji veya yetersiz erimiş malzeme atımı nedeniyle oluşur; bu durum, kalın kesitlerde kesme işçiliğini aşan taşlama işçiliğine neden olur. Eğim (taper), kesim yuvasının üst ve alt genişliklerinin farklı olmasıdır; bu, lazer ışınının özelliklerinden ve odak konumundan kaynaklanır; aşırı eğim, kaynaklı montajlarda parçaların birleştirilmesini zorlaştırır. Köşe aşırı ısınması, lazer ışını yavaşladığında keskin iç köşelerde yuvarlanmaya neden olur. Bu koşulların her biri işlem parametreleriyle kontrol edilebilir; ancak yalnızca ilgili kalınlık için yeterli güç ve kararlı ışın kalitesine sahip endüstriyel bir lazer kesim makinesinde mümkündür.
Kalın plaka işleri, riski optik sistem üzerine yoğunlaştırır. Bakır ve alüminyum alaşımları gibi yüksek yansıtma özelliğine sahip malzemeler, ışın enerjisini kaynak yönüne geri yansıtır; bu tür malzemelerle çalışan kalın plaka uygulamaları, geri yansımayı önleyecek şekilde tasarlanmış endüstriyel lazer kesim makineleri gerektirir. Delme işlemi ikinci maruziyettir: delme noktasından kopan sıçramalar, ışın yolunda geriye doğru ilerleyerek uçları ve koruyucu kapakları hasara uğratır; bu nedenle disiplinli bir delme rutini, hem tüketim malzemesi ömrünü uzatan hem de güvenlik açısından koruyucu bir önlemdir. Bu ortamda güvenlik uyumluluğu zorunludur: Güvenli lazer kullanımı ANSI Z136.1 standardı tarafından düzenlenir; lazer işleme makinelerinin güvenliği ISO 11553-1 standardı ile ele alınır; ayrıca muhafaza tasarımı, kilitleme mekanizmaları ve duman emme sistemi kurulum sonrası doğrulanmalıdır.
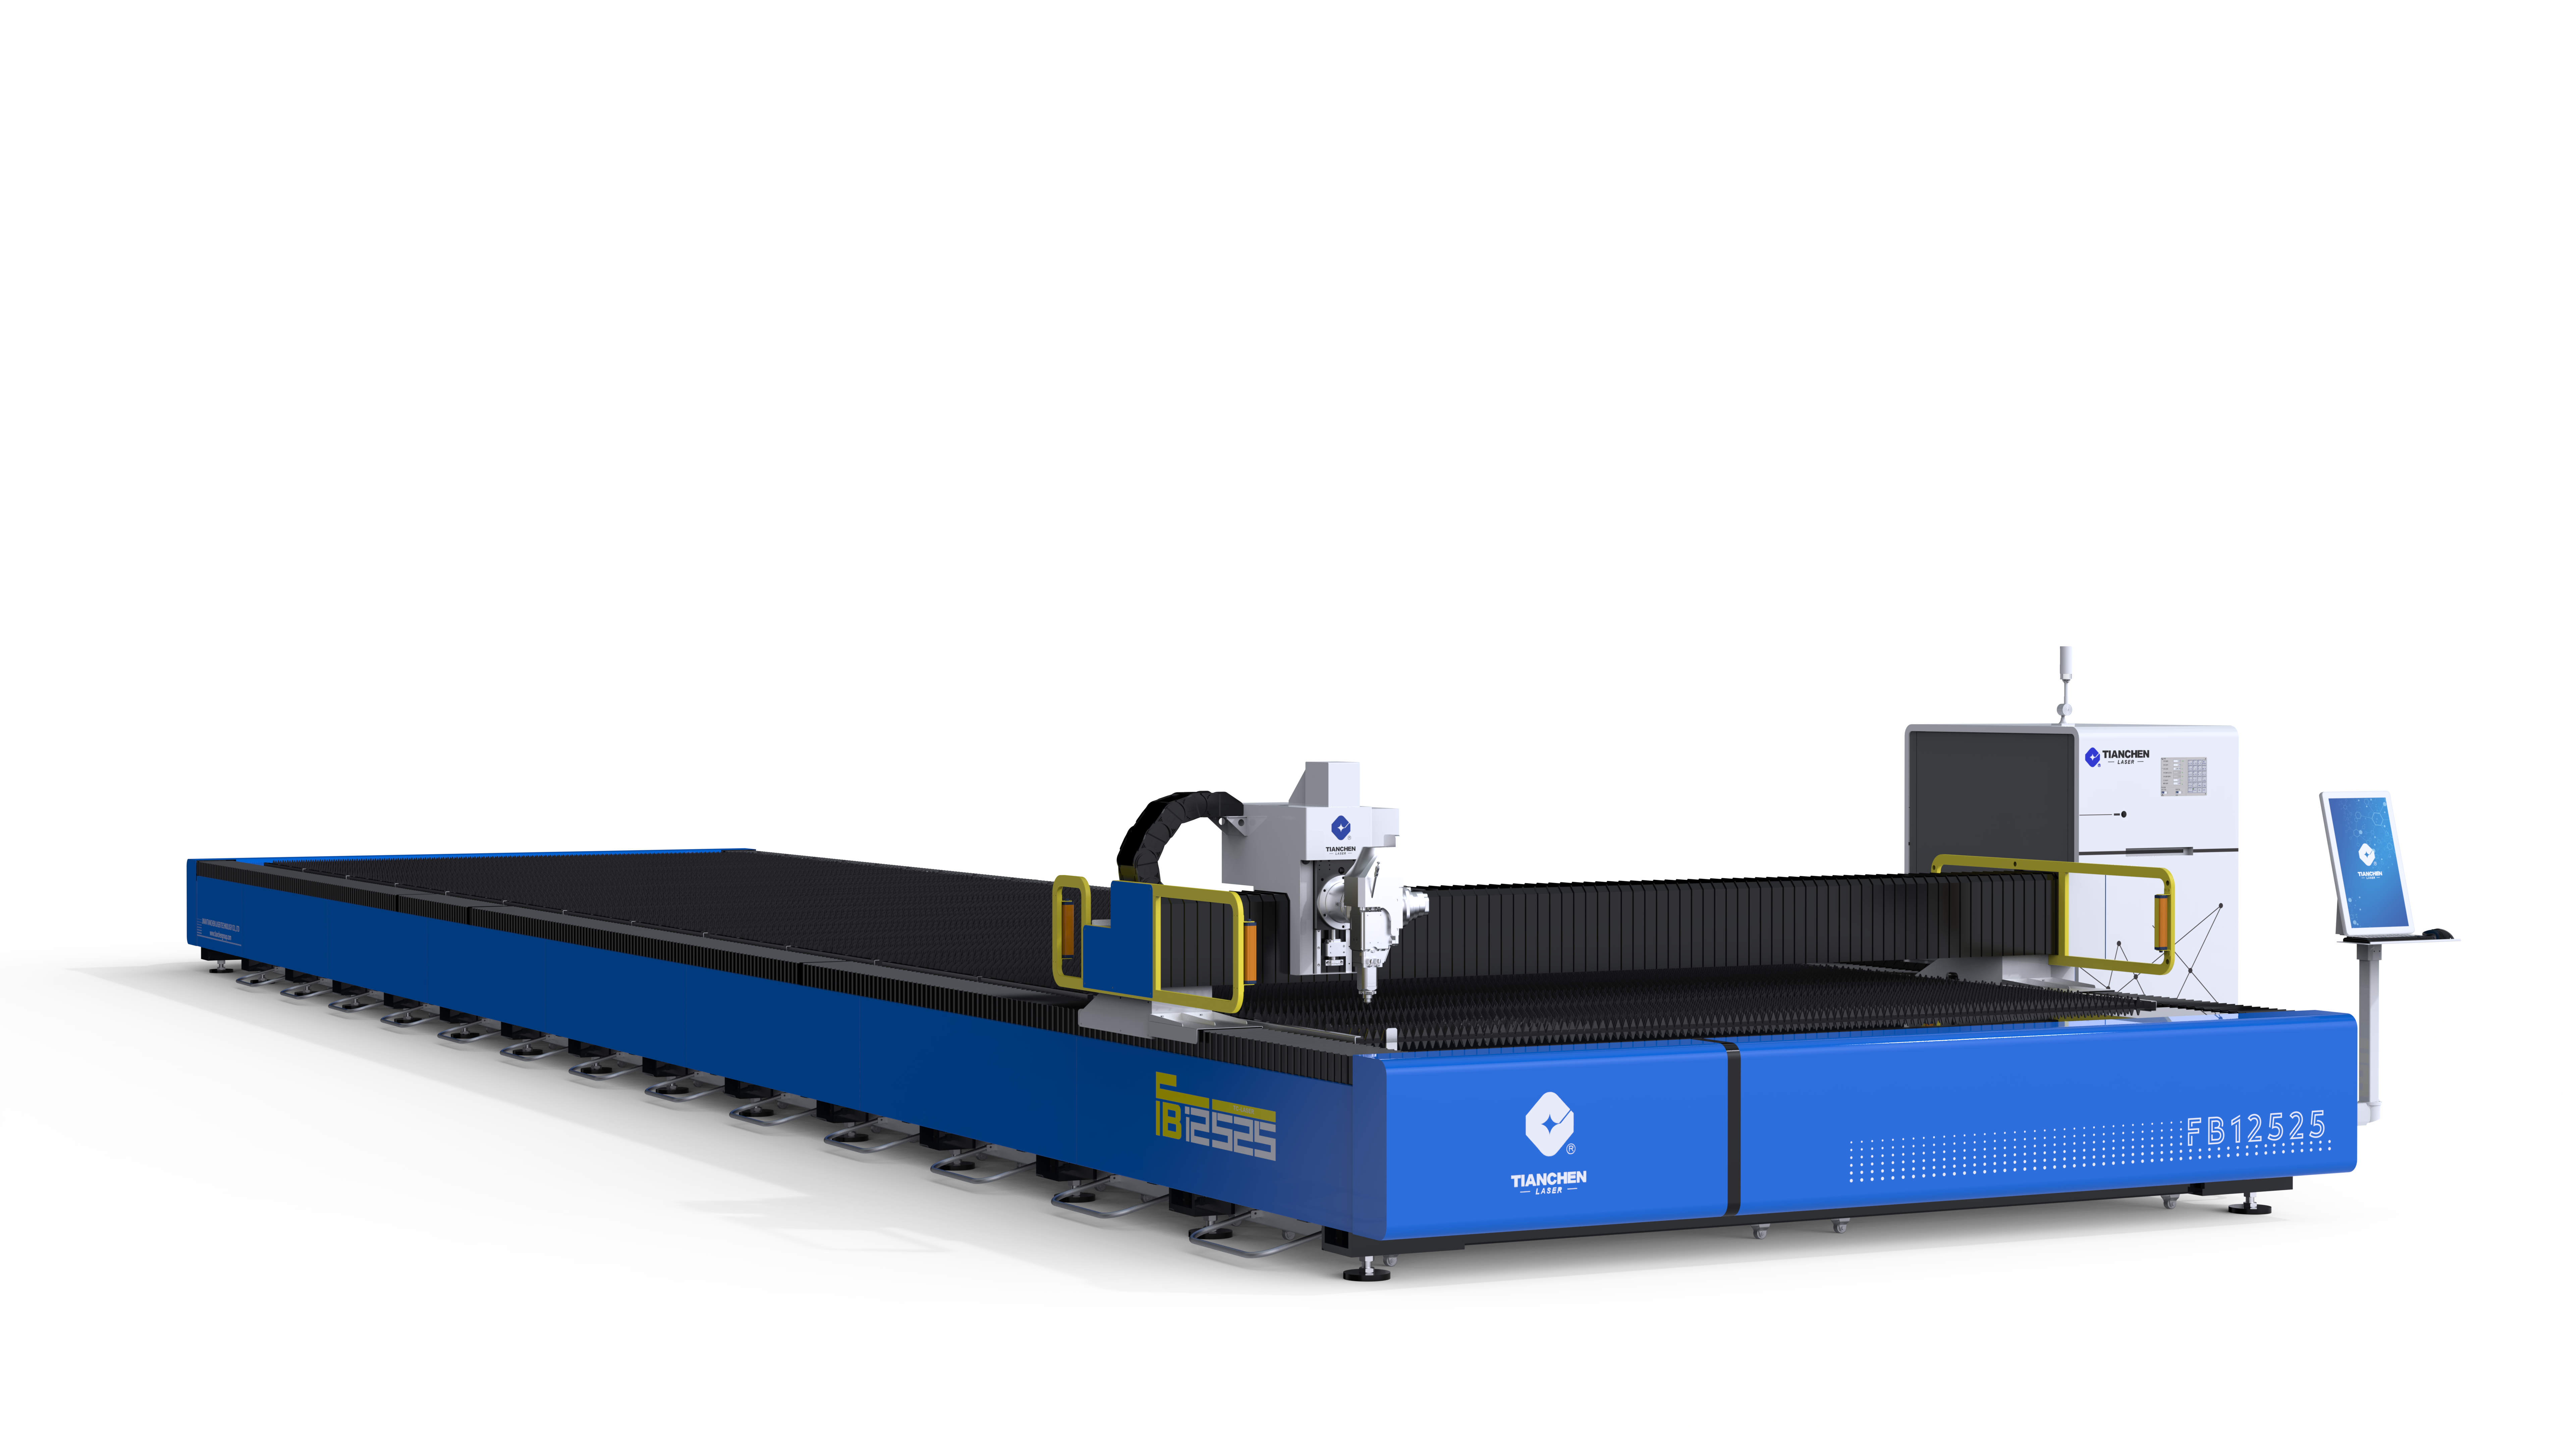
Teknik İlkeler ve Standart Uyumluluğu
Güç, Gaz ve Uç Seçimi
Güç seçimi kalınlığa göre yapılır. 1070 nm dalga boyundaki fiber lazer kaynakları, çoğu mühendislik metali tarafından verimli bir şekilde emilir; ince plakalar 2–6 kW aralığında verimli çalışır, 10 mm’den kalın plakalar ise 12 kW ve üzeri güçten yararlanır; ağır kesitler genellikle 20 kW veya daha yüksek güçte işlenir. Yardımcı gaz seçimi kesme fiziğini değiştirir: oksijen, karbon çeliğiyle ekzotermik olarak tepkimeye girer; bu, enerji ekler ve kesme hızını artırır ancak kenarda oksit oluşumuna neden olur; azot ise ergimiş malzemeyi reaksiyona girmeden dışarı iter ve paslanmaz çelik ile alüminyum için temiz kenarlar oluşturur; ancak bu işlem daha yüksek gaz maliyeti gerektirir. Nozul tasarımı (tek veya çift) ve delik çapı, kullanılan gaz türüne, basınca ve plaka kalınlığına uygun olmalıdır; çünkü nozuldan geçen gazın akış dinamiği, ergimiş malzemenin kesim yuvasından ne kadar temiz çıkacağını belirler.
İşlem Kontrolü ve Makine Gereksinimleri
Kaynağın ötesinde, kalın plaka üzerinde endüstriyel lazer kesim makinesinin yeteneği, hareket kalitesine ve kontrolüne bağlıdır. Yeterli rijitliğe sahip bir makine çerçevesi, ışının plaka yüzeyinde sapmasına neden olan ivme kuvvetlerine direnir ve tahrik bileşenleri, kesim hızlarında konum doğruluğunu korumalıdır. Kalın iş parçalarında odak kontrolü daha kritik hâle gelir; çünkü odak derinliği, malzemeye göre daha dar olur ve kapasitif yükseklik algılama sistemi, plakanın bükülmesi sırasında nozul mesafesinin tutarlı kalmasını sağlar. Duman emme sistemi, daha yüksek partikül yükünü karşılayabilmelidir ve güvenlik sistemleri ANSI Z136.1 ve ISO 11553-1 standartlarına uygun olmalıdır. Bu gereksinimler, kalın plaka için onaylanmış bir endüstriyel lazer kesim makinesi ile yalnızca bu işlemi denemeye çalışan bir makine arasındaki farkı belirler.
Eyleme Dönüştürülebilir Alıcı ve Bakım Kılavuzu
Kalın Plaka İçin Endüstriyel Lazer Kesim Makinesi Seçimi
Alıcılar, makineleri karşılaştırmadan önce en kalın malzemeyi, malzeme karışımını ve kabul edilebilir kenar kalitesini tanımlamalıdır. Üretim hızı hedefleri, yardımcı gaz, malzeme bileşimi ve parça geometrisi gibi tüm faktörlerin çevrim süresini etkilediği için genel hız grafikleri yerine alıcının kendi malzemesi üzerinde ölçülerek belirlenmelidir. Doğrulama noktaları arasında ışın gücü kararlılığı, alıcının kalınlık aralığı için geliştirilen delme rutinleri, yansıtıcı malzemelerin bulunduğu durumlarda geri yansıma koruması ve belgelenmiş süreç parametresi kütüphaneleri yer alır. Jinan merkezli Tianchen lazer gibi makine tedarikçileri genellikle müşteri malzemesi üzerinde uygulama testleri gerçekleştirir; bu da bir makinenin yalnızca nominal kapasitesi değil, kanıtlanmış performansı üzerinden değerlendirilmesine olanak tanır.
Ağır Kesim İçin Bakım Uygulamaları
Tüketilebilir malzeme yönetimi, kalın plaka bakımı üzerinde hakimdir. Püskürtme nedeniyle nozullar aşınır ve kesim kalitesinde herhangi bir sapma gözlemlendiğinde ya da önceden belirlenmiş bir periyotta değiştirilmelidir; koruyucu kapaklar ve lensler ise delme yoğunluğu yüksek vardiyalardan sonra kontrol edilmelidir. Dumanlardan kaynaklanan optik kirlenme, ömürleri kısaltır ve ışın kalitesini düşürür; bu nedenle duman emme filtreleri için katı bir bakım programı uygulanmalıdır. Soğutma cihazının performansı lazer kaynağını korur çünkü kaynak sıcaklığındaki dalgalanmalar çıkış gücünü azaltabilir ve makineyi devre dışı bırakabilir. Işın iletim optikleri, yetkili personel tarafından periyodik olarak kontrol edilip temizlenmelidir; kesim kalitesindeki herhangi bir değişiklik, mekanik nedenler araştırılmadan önce parametre ve tüketilebilir malzeme kontrolünü tetiklemelidir.
Sıkça Sorulan Sorular
Soru 1: Kalın metal plaka kesimi için hangi lazer gücü gereklidir?
Cevap güç seçimi, kalınlık ve malzeme türüne göre belirlenir. Yaklaşık 6 mm'ye kadar olan levhalar, 2 ila 6 kW aralığında verimli bir şekilde kesilir; 10 ila 15 mm aralığındaki malzemeler genellikle 12 kW ve üzeri güçten yararlanır; 20 mm’den kalın kesitler ise yaygın olarak 20 kW veya daha yüksek güçte işlenir. Yansıtıcı malzemeler ve azot destekli kesim, güç gereksinimini daha da artırır. Bir endüstriyel lazer kesim makinesi, genel hız tablolarına dayanarak değil, alıcının gerçek malzemesine göre değerlendirilmelidir.
Soru 2: Neden kalın levha kesimi alt kenarda dross (kül) oluşturur?
Cevap : Dross, genellikle kesim kalınlığı için yeterli olmayan enerji girdisi veya yardımcı gaz basıncı nedeniyle ya da kesim hızının koşullara göre aşırı yükselmesi nedeniyle kesim aralığından dışarı atılamayan katılaşmış erimiştir. Standart düzeltme yöntemleri arasında güç artırımı, gaz basıncının optimize edilmesi, hızın azaltılması ve nozulun kontrol edilmesi yer alır. Ayrıca, iş sırasında nozulları ve kesim kalitesini bozan sıçramaları önleyen ayarlanmış bir delme rutini de faydalıdır.
Soru 3: Oksijen yardımcı gazı, azot yerine ne zaman kullanılmalıdır?
Cevap : Oksijen, karbon çeliğiyle ekzotermik olarak tepkimeye girer; bu durum kesime ekstra enerji kazandırır ve kesim hızını önemli ölçüde artırır. Ancak bu durum, kenarın kaynaklanacağı, boyanacağı ya da başka şekilde işleneceği uygulamalara uygun olan bir oksit tabakasıyla sonuçlanır. Azot ise erimişi reaksiyona girmeden dışarı iter; bu sayede paslanmaz çelik ve alüminyum için uygun olan temiz kenarlar elde edilir. Ancak azot daha pahalıdır ve kesim hızı daha yavaştır. Seçim, makine tercihine değil, kenar kalitesi gereksinimine ve malzeme türüne göre yapılır.
Soru 4: Delme işlemi, kalın plaka işlerinde memenin ve optiklerin ömrünü nasıl etkiler?
Cevap : Delme işlemi, ışın yolunda geriye doğru seken sıçramalara neden olur ve bu da meme ile koruyucu kapakları aşındırır; dolayısıyla disiplinsiz bir delme işlemi tüketim maddelerini hızla tüketir. Başlangıçta azaltılmış güç, delme aşamasında artırılmış mesafe ve uygun yardımcı gaz ile gerçekleştirilen kademeli bir delme işlemi bu hasarı önemli ölçüde azaltır. Delme yoğunluğu yüksek vardiyalardan sonra memenin durumunu ve kesim kalitesini izlemek ile meme değişimlerini belirlenmiş bir periyoda göre gerçekleştirmek, endüstriyel lazer kesim makinesinin tutarlı üretimde kalmasını sağlar.