 EN
สองปีในปากีสถาน: เครื่องตัดแบบฟลาตเบดปี 2024 ยังคงตัดแผ่นรั้วลายเลื่อนได้อย่างต่อเนื่อง
เส้นโค้งที่หนาแน่นและรูเปิดขนาดเล็กทำให้ความต่อเนื่องของรอยตัด (kerf) เป็นปัจจัยหลักที่กำหนดว่าร้านจะสามารถรับคำสั่งซื้อใดได้บ้าง ลูกค้าระบุเจตนาชัดเจนว่าจะซื้อเครื่องจักรเพิ่มอีกหนึ่งเครื่องเมื่อความต้องการเพิ่มขึ้น
ในปี ค.ศ. 2024 ลูกค้าในประเทศปากีสถานซื้อเครื่องตัดด้วยเลเซอร์แบบโต๊ะเรียบ (flatbed laser cutting machine) จากบริษัทเทียนเฉิน เลเซอร์ ในการเยี่ยมติดตามตามปกติเมื่อเดือนตุลาคมที่ผ่านมา ลูกค้ารายงานว่าประสิทธิภาพการตัดยังคงเสถียรจนถึงปัจจุบัน และแสดงเจตนาชัดเจนว่าจะสั่งซื้อเครื่องจักรเพิ่มอีกหนึ่งเครื่องเมื่อความต้องการเพิ่มขึ้น อย่างไรก็ตาม ยังไม่มีการสั่งซื้อจริงแต่อย่างใด
ลูกค้าผลิตสิ่งกั้นพรมแดน (fencing) โดยสายการผลิตหลักประกอบด้วยแผงเจาะรูแบบลวดลายประดับ (ornamental scroll-pattern perforated panels) คำสั่งซื้อประเภทนี้มีลักษณะร่วมสามประการ ได้แก่ ลวดลายที่หนาแน่น รูเปิดขนาดเล็ก และเส้นโค้งที่ต่อเนื่องกันอย่างสม่ำเสมอ ความสมบูรณ์ของรอยตัด (kerf) จะเป็นตัวตัดสินว่าแผงนั้นสามารถใช้งานได้หรือไม่
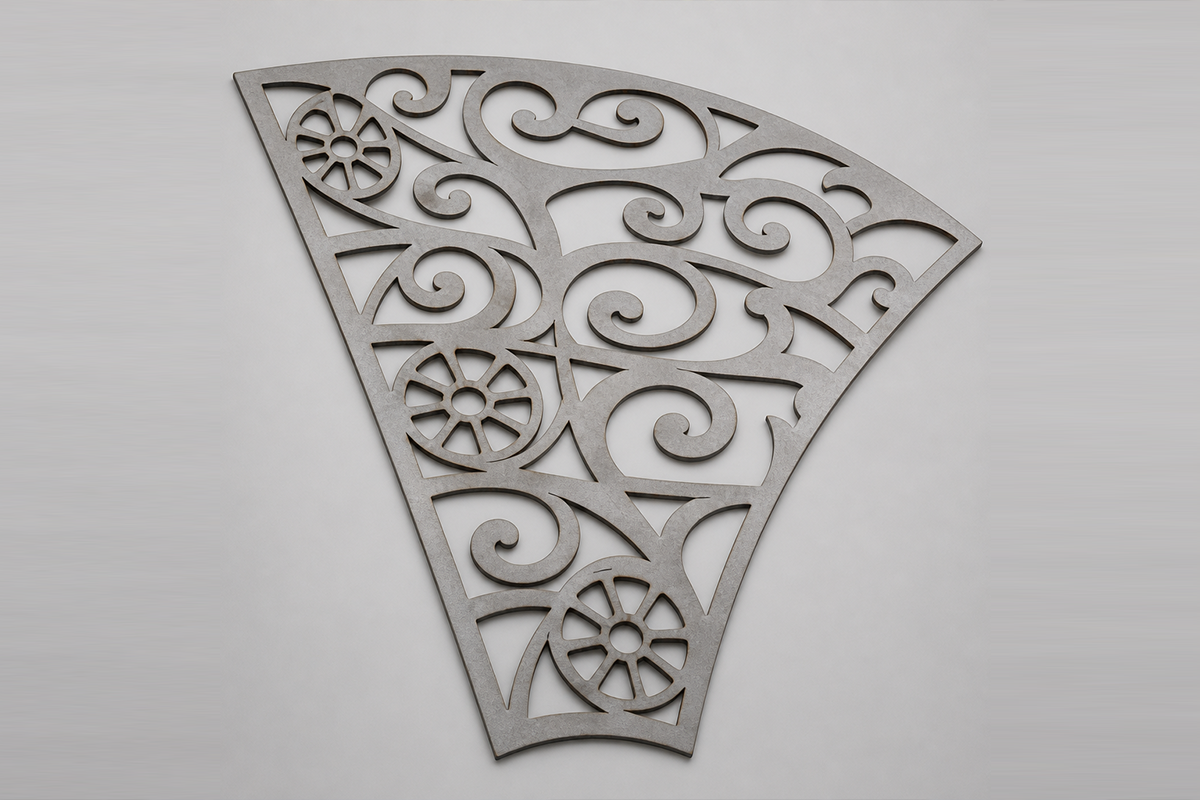
1. สิ่งที่เขาตัดนั้นไม่ใช่แผ่นโลหะธรรมดา แต่เป็นชิ้นงานตกแต่ง
แผงรั้วดูคล้ายกับการตัดแผ่นโลหะเรียบธรรมดา แต่ความจริงไม่ใช่เช่นนั้น ผลิตภัณฑ์นี้คือแผงตกแต่งที่เจาะรูแบบลวดลายฉลุ ประกอบด้วยลายม้วน รูปใบไม้ และเส้นโค้งต่อเนื่อง โดยมีรูปิดที่เจาะไว้หลายสิบรูถึงหนึ่งร้อยรูบนแผ่นเดียว โดยมีเนื้อโลหะบางๆ เหลืออยู่เพียงไม่กี่มิลลิเมตรระหว่างรูแต่ละรู
งานนี้ต่างจากงานตัดโครงเครื่องจักรหรือฟลานจ์อย่างสิ้นเชิง โครงเครื่องจักรจะประเมินจากความตรงและความเร็วในการผลิต ส่วนงานตกแต่งจะประเมินจากความต่อเนื่องของเส้นโค้งแต่ละส่วน—หากส่วนใดส่วนหนึ่งยังไม่ถูกตัดออกทั้งหมด ก็จะทำให้แผงทั้งแผ่นเสียหายทันที หากส่วนใดส่วนหนึ่งไหม้เกินไป ก็จะทิ้งรอยที่ยังคงปรากฏแม้หลังผ่านกระบวนการบำบัดพื้นผิวแล้ว
การต่อบนแผงรั้วยกระดับความยากขึ้นอีกขั้นหนึ่ง แผงรั้วแทบไม่เคยใช้เพียงแผงเดียว แต่มักนำหลายแผงมาต่อกันเป็นแนวต่อเนื่องเดียวกัน ดังนั้นลวดลายจึงต้องสอดคล้องกันข้ามรอยต่อทั้งหมด ซึ่งจำเป็นต้องควบคุมตำแหน่งรูให้สม่ำเสมอและควบคุมความคลาดเคลื่อนของรูปร่างให้เท่ากันทั่วทั้งชุด การรักษาระดับความแม่นยำสำหรับชิ้นส่วนชิ้นเดียวอาจไม่ยากนัก แต่การรักษาระดับความแม่นยำนั้นให้สม่ำเสมอทั่วทั้งชุดกลับเป็นเรื่องที่ท้าทายกว่ามาก
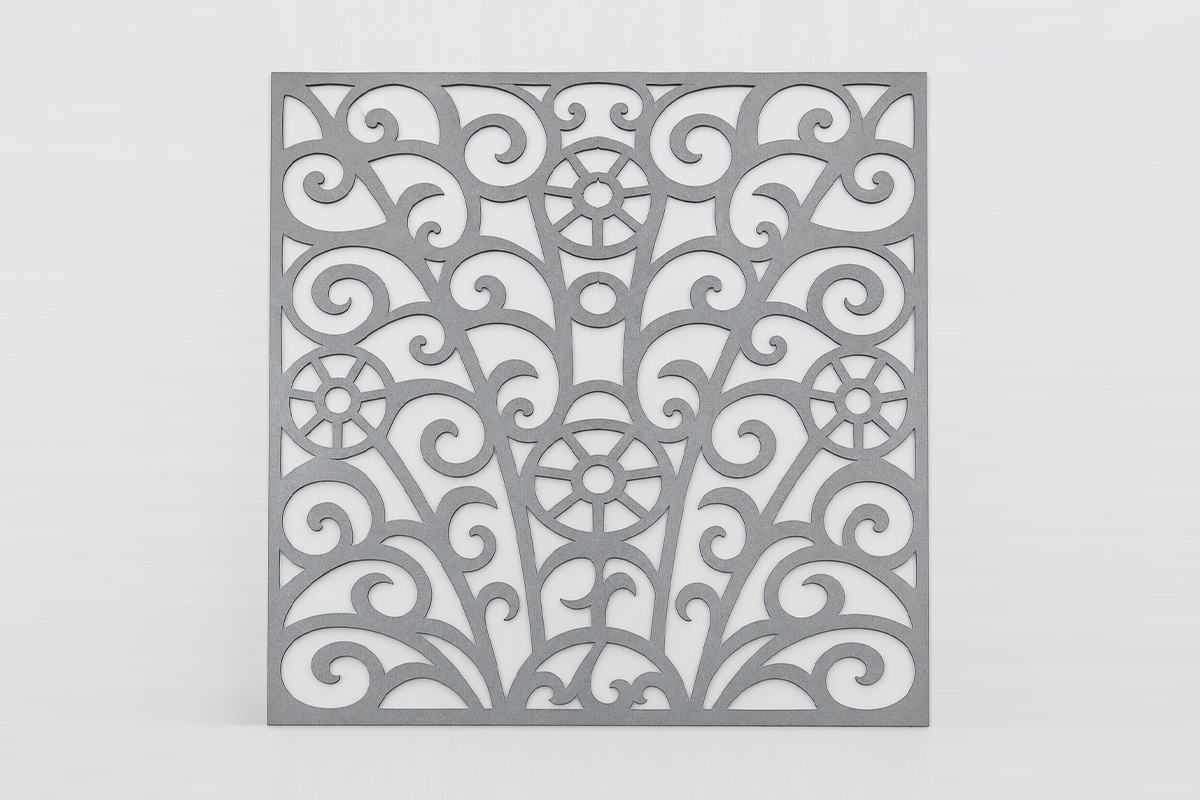
2. หกขั้นตอนจากไฟล์ต้นฉบับจนถึงแผงบรรจุพร้อมส่ง
จากกระบวนการที่ลูกค้าอธิบาย แผ่นวัสดุจะผ่านหกขั้นตอน ได้แก่ การร่างแบบและการอนุมัติตัวอย่าง การจัดวางชิ้นส่วน (nesting) และการวางแผนการตัด การตัดด้วยเลเซอร์ การกำจัดเศษคม (deburring) การบำบัดพื้นผิว (การชุบสังกะสีหรือการเคลือบผง) และการประกอบพร้อมบรรจุภัณฑ์
การตัดด้วยเลเซอร์อยู่ตรงกลางของกระบวนการ และทุกขั้นตอนที่ตามมาขึ้นอยู่กับมันโดยตรง หากตัดไม่ดี ทั้งห้าขั้นตอนที่เหลือก็สูญเปล่าไปทั้งหมด แต่หากตัดได้ดี ขั้นตอนที่เหลือก็จะง่ายขึ้น: รอยตัดที่สะอาดไม่จำเป็นต้องตกแต่งขอบเพิ่มเติม เศษโลหะที่เกิดขึ้นน้อยมากไม่จำเป็นต้องขัดออก และรูที่เจาะแม่นยำไม่จำเป็นต้องเจาะซ้ำในสถานที่จริง
นี่คือเหตุผลที่ผู้ซื้อในธุรกิจนี้ไม่ถามว่าเครื่องจักรทำงานเร็วแค่ไหน แต่ถามว่าชิ้นส่วนยังต้องสัมผัสหรือปรับแต่งเพิ่มเติมหลังจากนำออกจากแท่นตัดหรือไม่ ความสามารถในการผลิตที่แท้จริงถูกกำหนดโดยว่าชิ้นส่วนนั้นเสร็จสมบูรณ์แล้วหรือยังเมื่อออกจากเครื่อง
3. เหตุใดแผ่นบางจึงยากกว่าแผ่นหนา
ข้อเท็จจริงที่ขัดกับสามัญสำนึกในธุรกิจนี้คือ ความหนา 1.5 มิลลิเมตรสร้างปัญหามากกว่าความหนา 15 มิลลิเมตร
แผ่นหนาเป็นเรื่องของกำลังและก๊าซ — ว่าเครื่องจักรมีเพียงพอหรือไม่ แผ่นบางเป็นเรื่องของการควบคุม — ว่าสามารถรักษาความมั่นคงได้หรือไม่ แผ่นบางมีมวลความร้อนต่ำมาก ดังนั้นการให้ความร้อนเกินเล็กน้อยจึงทำให้บิดงอ หากพลังงานถูกควบคุมไม่ดีขณะเจาะรู แม้แต่รูเดียวที่เล็กมากก็อาจทำให้วัสดุรอบๆ เกิดการบิดเบี้ยว และแผ่นบางแทบไม่มีความแข็งแกร่งเลย: หากการยึดจับและการรองรับไม่สัมผัสอย่างสมบูรณ์ รูปร่างที่ตัดออกจะคลาดเคลื่อน
ดังนั้นผลผลิตจากการทำงานตกแต่งแบบแผ่นบางจึงขึ้นอยู่กับการตอบสนองต่อการเร่งความเร็ว กลยุทธ์การเจาะรู การควบคุมมุม และความแข็งแกร่งของฐานเครื่องจักรมากกว่าค่ากำลังเชิงนามธรรม
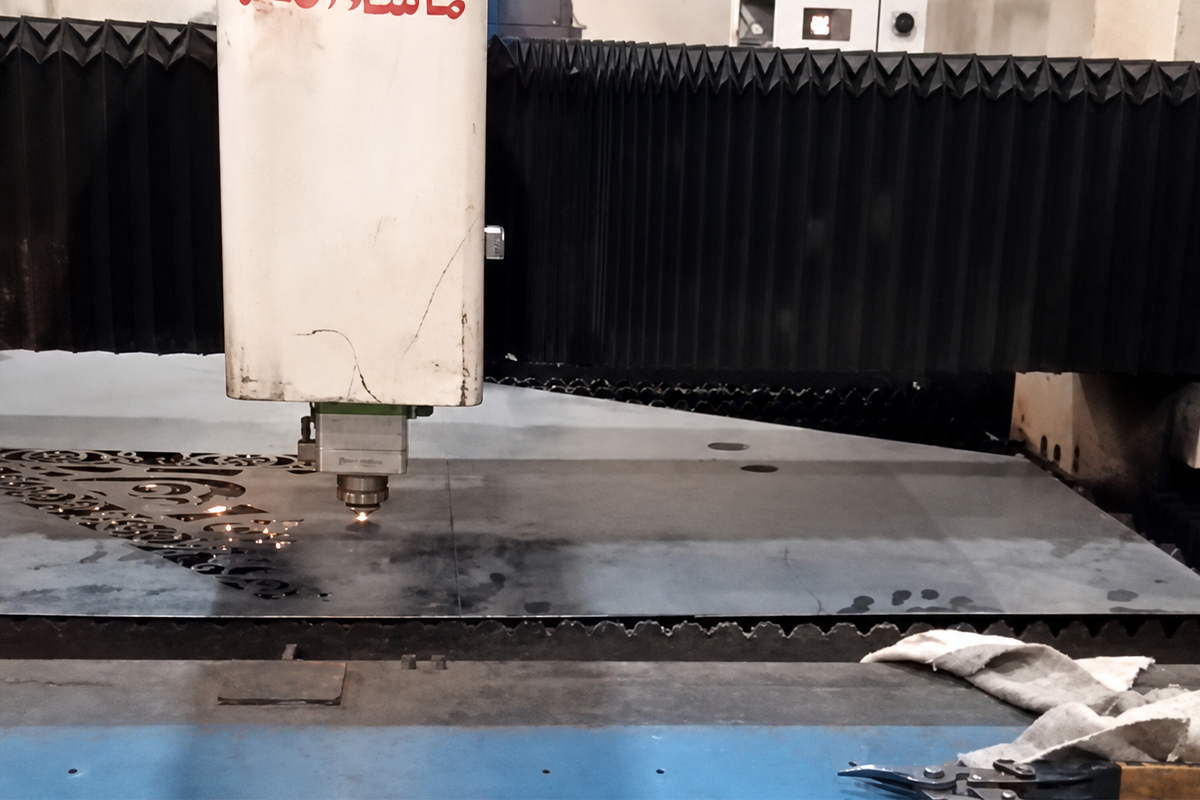
4. จุดที่ความยากลำบากที่แท้จริงอยู่
ในการทำงานลวดลายแบบม้วน (scroll-pattern) ข้อบกพร่องส่วนใหญ่เกิดจากสามจุด
จุดเริ่มต้นและจุดสิ้นสุด การโค้งที่แน่นหนาเท่าใด ก็ยิ่งทำให้หัวตัดเร่งและชะลอความเร็วบ่อยขึ้นเท่านั้น ทุกรูขนาดเล็กคือหนึ่งครั้งของการเจาะและหนึ่งครั้งของการสิ้นสุด การเจาะหลายครั้งสะสมความร้อนไว้ และแผ่นบางจะบิดงอ
เว็บที่แคบ ด้วยระยะห่างระหว่างรูเพียงไม่กี่มิลลิเมตร การตัดที่กว้างเกินเล็กน้อยจะทำให้ขอบข้างเคียงเสียหาย ในขณะที่การตัดที่แคบเกินเล็กน้อยจะก่อให้เกิดสิ่งสกปรก (dross) — และสิ่งสกปรกภายในรูเหล่านี้ไม่สามารถเข้าถึงได้ด้วยเครื่องมือใดๆ
มุม บริเวณที่เส้นโค้งเปลี่ยนทิศทาง การเร่งความเร็วที่ไม่สอดคล้องกันจะทำให้มุมกลมหรือเกิดรอยไหม้เฉพาะจุด งานรั้วเป็นผลิตภัณฑ์ที่มองเห็นได้ชัดเจน: มุมที่อ่อนตัวลงยังคงปรากฏให้เห็นหลังการเคลือบผิว
เมื่อพิจารณาทั้งสามประเด็นร่วมกัน จะเข้าใจได้ว่าเหตุใดในการเสนอราคาสำหรับงานตกแต่ง ‘จำเป็นต้องขัดแต่งด้วยมือหลังการตัดหรือไม่’ มักเป็นปัจจัยกำหนดอัตรากำไรมากกว่าค่าใช้จ่ายด้านก๊าซและไฟฟ้า
5. การจัดวางชิ้นงาน (Nesting): อัตรากำไรของงานนี้แฝงอยู่ในการจัดวางชิ้นงาน
แผ่นที่มีรูเจาะพร้อมกันโดยธรรมชาติแล้วสูญเสียวัสดุมาก บนแผ่นเดียวกัน ชิ้นส่วนโครงอาจให้อัตราการใช้วัสดุได้มากกว่าแปดสิบเปอร์เซ็นต์ ขณะที่แผ่นตกแต่งอาจให้อัตราการใช้วัสดุได้เพียงกว่าหกสิบเปอร์เซ็นต์เท่านั้น — ส่วนที่ถูกตัดทิ้งไปคือต้นทุน
ดังนั้น การจัดวางชิ้นส่วนจึงกลายเป็นกระบวนการหลัก: ชิ้นส่วนจะถูกหมุน ขยับตำแหน่ง และซ้อนทับกันเพื่อใช้พื้นที่ว่างของแต่ละชิ้นให้เกิดประสิทธิภาพสูงสุด อย่างไรก็ตาม การจัดวางแบบแน่นหนาเกินไปก็มีข้อเสีย วิธีการตัดแบบใช้ขอบร่วม (common-line cutting) ช่วยประหยัดวัสดุ แต่ลดความแม่นยำของรูปร่างชิ้นงาน และในชิ้นส่วนที่มีรูเปิดจำนวนมากและผนังบางมาก วิธีนี้อาจตัดผ่านผนังชิ้นงานโดยตรง
แนวทางของลูกค้าคือการจัดลำดับตามประเภทคำสั่งซื้อ: แผงที่ต้องการคุณภาพผิวด้านนอกสูงจะเว้นระยะขอบไว้ ส่วนชิ้นส่วนโครงสร้างภายในจะใช้การตัดแบบขอบร่วม ไม่มีเครื่องจักรใดสามารถตัดสินใจเรื่องนี้แทนเขาได้ — แต่ความสามารถของเครื่องจักรในการรองรับการตัดแบบขอบร่วม และความสามารถในการป้องกันการไหม้เมื่อระยะขอบแคบมาก จะเป็นตัวกำหนดว่าเขาสามารถนำกลยุทธ์นี้มาใช้งานได้จริงหรือไม่
6. สิ่งที่เปลี่ยนแปลงไปสามประการภายในระยะเวลาสองปี
งานกลับมาดำเนินการภายในองค์กรอีกครั้ง ลวดลายที่ซับซ้อนเคยต้องพึ่งผู้รับจ้างช่วง หรืออาศัยการตัดด้วยมือทีละชิ้น ซึ่งทำให้เวลาจัดส่งและคุณภาพอยู่นอกเหนือการควบคุมของเขา ขณะนี้แผงตกแต่งทั้งหมดถูกตัดภายในโรงงานของเขาเอง
การจัดตารางงานเปลี่ยนจากแบบตอบสนองต่อเหตุการณ์มาเป็นแบบควบคุมได้ การจ้างผู้รับเหมาช่วงหมายถึงการเข้าคิว และการเข้าคิวหมายถึงการรอการขนส่งหลังจากนั้น การตัดชิ้นส่วนภายในโรงงานทำให้เขาสามารถควบคุมจังหวะทั้งหมดตั้งแต่รับคำสั่งซื้อจนถึงจัดส่งได้ด้วยตนเอง สำหรับงานรั้วซึ่งกำหนดเวลาส่งมอบตามโครงการเป็นเรื่องปกติ ความได้เปรียบเช่นนี้มักมีค่ามากกว่าการประหยัดต้นทุนต่อชิ้น
ขั้นตอนการผลิตหนึ่งขั้นตอนหายไป รูเล็กๆ และร่องแคบๆ ไม่สามารถเจียรได้มาก่อน เพราะเครื่องมือไม่สามารถเข้าถึงได้ และการฝืนใช้งานจะทำให้แผ่นโลหะบางเกิดการบิดเบี้ยว ตอนนี้ชิ้นส่วนจึงผ่านไปยังขั้นตอนการบำบัดพื้นผิวโดยตรง สิ่งที่หายไปพร้อมกับขั้นตอนการเจียรคือแรงงาน ต้นทุนการจ้างผู้รับเหมาช่วง และเวลาที่ต้องรอ
7. เหตุใด "สองปี" จึงเป็นเกณฑ์วัด ไม่ใช่ข้อมูลจำเพาะในแผ่นข้อมูล
ตัวเลขประสิทธิภาพของเครื่องจักรที่ระบุไว้ในโรงงานแสดงให้เห็นว่าเครื่องจักรนั้นสามารถทำได้มากน้อยเพียงใด แต่สภาพของเครื่องจักรหลังผ่านไปสองปีจะแสดงให้เห็นว่ามันยังคงรักษาระดับประสิทธิภาพนั้นไว้ได้หรือไม่
สิ่งเหล่านี้ไม่ใช่สิ่งเดียวกัน อย่างแรกสามารถบรรลุได้ด้วยการตั้งค่าเครื่องอย่างระมัดระวังในวันนั้นๆ เท่านั้น แต่อย่างหลังขึ้นอยู่กับความแข็งแกร่งของโครงเครื่อง ความต้านทานการสึกหรอของรางนำทาง ความเสถียรของระบบออปติก และการบำรุงรักษาที่ดำเนินการตามกำหนดเวลา
การครบรอบสองปีนั้นคุ้มค่าที่จะบันทึกไว้ เพราะเป็นช่วงเวลาที่สิ่งต่าง ๆ ที่เปลี่ยนแปลงไปนั้นผ่านจุดหนึ่งไปแล้ว
เลนส์ แผ่นป้องกันเลนส์เสื่อมสภาพลงอย่างค่อยเป็นค่อยไปจากเศษโลหะกระเด็นและสิ่งสกปรก ทำให้อัตราการส่งผ่านแสงลดลง อาการแรกที่สังเกตได้คือการตัดแผ่นบางไม่ขาด และความเร็วไม่เพิ่มขึ้นตามที่ควร ไม่ว่าจะเปลี่ยนเลนส์ตามช่วงเวลาที่กำหนดหรือไม่ เครื่องจักรก็จะอยู่ในสภาพที่ต่างออกไปเมื่อผ่านไปสองปี
รางและราว สำหรับเครื่องจักรที่เร่งความเร็วสูง การสึกหรอของรางและการหล่อลื่นส่งผลโดยตรงต่อความแม่นยำในการตัดมุม การทำงานที่มีมุมถี่ ๆ จะแสดงอาการสึกหรอก่อนการตัดแนวตรงเสมอ
เส้นทางของลำแสง การเบี่ยงเบนของการจัดแนวลำแสง (collimation) และจุดโฟกัสเกิดขึ้นอย่างค่อยเป็นค่อยไป ไม่มีส่วนใดพังทลายทันที เพียงแต่ร่องตัด (kerf) กว้างขึ้นเท่านั้น หากไม่มีบันทึกอ้างอิงเริ่มต้น จะยากมากที่จะแยกแยะว่าความคลาดเคลื่อนนั้นเกิดจากเครื่องจักรเอง หรือเกิดจากการที่พารามิเตอร์ต้องปรับใหม่
ระบบจ่ายอากาศ ความผันผวนของแรงดันและความชื้นคือสาเหตุเงียบของข้อบกพร่องบนแผ่นบาง ซึ่งมักปรากฏเป็นลักษณะ “ส่วนหนึ่งไม่สามารถตัดทะลุได้” โดยตำแหน่งที่เกิดข้อบกพร่องนั้นจะเลื่อนไปเรื่อย ๆ
สิ่งเหล่านี้ทั้งหมดไม่ได้รวมอยู่ในการตรวจสอบจากโรงงาน แต่จะปรากฏขึ้นเฉพาะเมื่อเวลาผ่านไป
8. ทำไมการเยี่ยมติดตามจึงต้องมีบันทึก
เทียนเฉินดำเนินการติดตามลูกค้าเป็นประจำ และเก็บข้อมูลสามชุด ได้แก่ บันทึกการตัดทดสอบที่โรงงาน บันทึกการติดตั้งและปรับแต่งเครื่องจักร รวมถึงบันทึกการติดตามหลังการส่งมอบ
บันทึกจากโรงงานบันทึกสภาพของเครื่องจักรในขณะส่งมอบ — วัสดุที่ใช้ ความหนา พารามิเตอร์ที่ตั้งค่า และลักษณะของรอยตัดที่ได้ บันทึกการปรับแต่งบันทึกสภาพของเครื่องจักรเมื่อติดตั้งแล้ว ณ สถานที่จริง โดยเชื่อมต่อกับระบบอากาศและระบบไฟฟ้าของลูกค้าเอง ส่วนบันทึกการติดตามบันทึกสภาพของเครื่องจักรหลังจากใช้งานมาแล้วเป็นระยะเวลาหนึ่ง
มีเพียงข้อมูลทั้งสามชุดร่วมกันเท่านั้นที่สามารถตอบคำถามเฉพาะเจาะจงได้ว่า เครื่องจักรนี้อยู่ในสภาพใดในปัจจุบัน และเปลี่ยนแปลงไปมากน้อยเพียงใดตั้งแต่ช่วงส่งมอบ หากไม่มีสองบันทึกแรก บันทึกการติดตามจะกลายเป็นการสังเกตแบบแยกขาดจากบริบท แต่เมื่อมีครบสามบันทึกแล้ว ปัญหาการตัดไม่ผ่านสามารถวิเคราะห์ย้อนกลับไปยังสาเหตุที่แท้จริง เช่น เลนส์ ระบบจ่ายอากาศ เส้นทางแสง หรือพารามิเตอร์ แทนที่จะต้องคาดเดาอย่างไม่มีหลักฐาน
สำหรับลูกค้าต่างประเทศ คุณค่านี้ชัดเจนยิ่งขึ้น: สิ่งที่สามารถประเมินได้จากระยะไกล ก็ไม่จำเป็นต้องส่งวิศวกรไปยังสถานที่จริง
9. เจตจำนงในการซื้อซ้ำ และความหมายที่แฝงอยู่
ลูกค้าแสดงเจตนาที่จะซื้อเครื่องจักรเพิ่มเติมเมื่อความต้องการเพิ่มขึ้น ยังไม่มีการสั่งซื้อแต่อย่างใด
เจตนาดังกล่าวสื่อความหมายชัดเจนกว่าคำสั่งซื้อเสียอีก: เครื่องจักรที่ใช้งานมาแล้วสองปี คือเครื่องจักรที่ลูกค้ายินยอมเลือกซื้อซ้ำอีกครั้งเมื่อกิจการขยายตัว ในตลาดที่อุปกรณ์ใหม่ลดราคาลงเรื่อย ๆ และผู้จัดจำหน่ายที่คล้ายคลึงกันมีจำนวนเพิ่มขึ้นอย่างต่อเนื่อง การตัดสินใจเลือกนี้ไม่ได้ขึ้นอยู่กับราคา
สำหรับเทียนเฉิน คุณค่าของข้อเสนอแนะนี้ไม่ได้อยู่ที่มูลค่าคำสั่งซื้อแต่อย่างใด แต่ให้ตัวอย่างที่สามารถตรวจสอบได้: ที่ปากีสถาน ในการผลิตรั้ว บนลวดลายแบบเกลียวหนาแน่น เครื่องจักรทำงานต่อเนื่องมาแล้วสองปี
10. สามประเด็นสำหรับผู้ซื้อในสายอาชีพเดียวกัน
ประการแรก ให้พิจารณาความหนาแน่นของลวดลายก่อนกำลังเครื่องจักร ในการงานตกแต่ง ตัวแปรหลักคือขนาดรูเปิดและระยะห่างระหว่างเส้นลวด ไม่ใช่ความหนาสูงสุดที่สามารถตัดได้ การเร่งความเร็ว การควบคุมมุม และกลยุทธ์การเจาะรูขนาดเล็ก มีผลต่อผลผลิตมากกว่าค่ากำลังเครื่องจักร
ประการที่สอง ให้รวมต้นทุนของขั้นตอนหลังการตัดเข้าไปด้วย หากแผ่นยังจำเป็นต้องตกแต่งขอบและขัดด้วยมือหลังจากตัดแล้ว ต้นทุนดังกล่าวมักสูงกว่าค่าก๊าซและค่าไฟฟ้าเสียอีก ว่าร่องตัดจะสามารถนำไปสู่ขั้นตอนการบำบัดผิวได้โดยตรงหรือไม่ ต้องตรวจสอบจริงบนเครื่องจักร ไม่ใช่จากโบรชัวร์
ประการที่สาม ยืนยันว่าจะใช้แบบแปลนของท่านเองในการตัดเท่านั้น ส่วนตัวอย่างที่นำมาแสดงนั้นถูกคัดเลือกมาแล้ว โปรดนำแบบแปลนที่ท่านเห็นว่ายากที่สุดมา และพิจารณาที่มุมและร่องแคบ ๆ
การตรวจสอบสี่ข้อช่วยประเมินคุณภาพการตัดได้ทันทีในสถานที่จริง ได้แก่ (1) คราบเศษโลหะที่ก้นร่องตัดสามารถเช็ดออกได้ด้วยนิ้วมือ (2) ความกว้างของร่องตัดเท่ากันทั้งด้านบนและด้านล่าง (3) มุมทุกมุมมีรัศมีที่มองเห็นได้ชัดเจน (4) ชิ้นส่วนสามชิ้นที่ตัดติดกันสามารถวางซ้อนกันได้พอดีตามรูปทรงเดียวกัน ทั้งสี่ข้อนี้ไม่จำเป็นต้องใช้เครื่องมือวัดใด ๆ เลย — เพียงใช้เกจวัดความหนา ฝ่ามือ และสายตา ก็เพียงพอแล้ว
เกี่ยวกับเทียนเฉิน เลเซอร์
บริษัท จีหนาน เถียนเฉิน เลเซอร์ เทคโนโลยี จำกัด ผลิตเครื่องตัดด้วยเลเซอร์ไฟเบอร์ เครื่องเชื่อมด้วยเลเซอร์ และอุปกรณ์ตัดแผ่นโลหะและท่อแบบรวมไว้ในเครื่องเดียว ให้บริการแก่ภาคอุตสาหกรรมยานยนต์ การต่อเรือ โครงสร้างเหล็ก กลไกการก่อสร้าง รั้วและราวป้องกัน อุปกรณ์ทำครัว และงานแผ่นโลหะ