
 EN
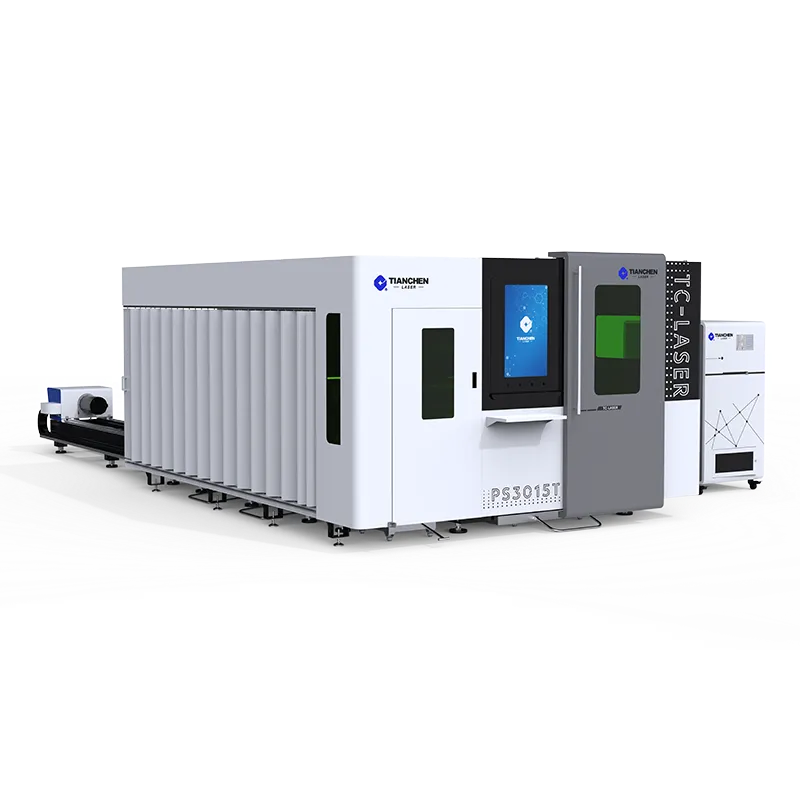
Завершающий участок, которому не хватало места
Мастерская по обработке заказов в Пенсильвании резала стальные рамы на плазменном станке, а затем отправляла каждую деталь на зачистку перед порошковым покрытием. Завершающий участок разрастался до тех пор, пока на нём не скапливался целый дневной объём деталей, ожидающих оператора с напильником. Переход на лазерную резку металла перенёс контроль качества кромок на более раннюю стадию: детали поступали уже достаточно чистыми для нанесения покрытия без ручной доработки, а очередь на зачистку сократилась с полного участка до одной рабочей тумбы. Мастерская приписала этот успех лазерной резке металла, а не увеличению мощности шлифовального оборудования.
Очередь на зачистку каждое утро
Каждое утро операторы сталкивались со стопками деталей, вырезанных плазмой, кромки которых требовали шлифовки перед нанесением краски. В напряжённый день это занимало три часа чистой подготовительной работы до того, как готовая к продаже деталь покидала участок. Лазерная резка металла обеспечивала минимальное образование шлака на кромках, поэтому те же детали миновали шлифовальный станок и сразу направлялись на покрытие, освобождая эти три часа для работ, добавляющих ценность и непосредственно изменяющих продукт, получаемый заказчиком.
Там, где исчезли часы
Исследования затрат времени показали, что 18 % трудозатрат на изготовление уходило на отделку кромок — без какого-либо вклада в прочность или функциональность. Затраты оставались скрытыми, поскольку шлифовка считалась просто частью общей работы. Переход на лазерную резку металла для профильных операций вернул эти часы в сварку и сборку — процессы, непосредственно влияющие на конечный продукт, за который платит заказчик, а не на заготовки, ожидающие зачистки в конце линии.
Риски, связанные с оставлением незачищенных кромок
Незачищенная кромка — это не только эстетический дефект; она провоцирует отказы, проявляющиеся уже после отгрузки детали, и такие отказы подрывают репутацию мастерской задолго до того, как причина будет прослежена до качества реза.
Отказы покрытий начинаются с кромки
Порошковое и лакокрасочное покрытия плохо сцепляются со шлаком и заусенцами, образуя тонкие участки, которые первыми начинают ржаветь. Покупатель вернул партию кронштейнов после появления ржавчины по краям спустя несколько месяцев. Лазерная резка металла обеспечивает гладкий край с контролируемым оксидным слоем, который равномерно покрывается защитным составом — это устранило данный тип дефекта из перечня брака цеха и связанных с ним затрат на возвраты, одновременно защищая клиентский аккаунт и соблюдая график.
Проблемы с подгонкой на последующих этапах
Заусенцы цепляются за сопрягаемые поверхности и нарушают сборку. Набор кронштейнов, который должен был собираться «с первого раза», требовал зачистки прямо на месте — это обошлось покупателю в потраченное время, а цеху — в ущерб репутации. Чистые края, полученные при лазерной резке металла, позволяют деталям точно садиться при первой попытке — особенно важно для комплектов, отправляемых бригадам на объекты, где нет мастерской и ожидается безупречная «вставная» сборка без использования станка для шлифовки.
Почему лазерная резка металла сокращает объём доработки
Лазерная резка металла обеспечивает высокое качество непосредственно в процессе резки, а не на вторичной операции, выполняемой позже; при этом параметры управления воспроизводимы по всему заказу, а не зависят от человека, управляющего инструментом.
Чистый рез при контролируемых параметрах
Ширина реза определяется лазерным лучом, вспомогательным газом и скоростью подачи. При лазерной резке металла эти параметры сохраняются на всём протяжении траектории, поэтому кромка остаётся стабильной, а не изменяется в зависимости от действий оператора. Правильный выбор газа обеспечивает почти голую металлическую кромку на нержавеющей стали, тогда как на углеродистой стали образуется тонкий, легко удаляемый оксидный слой — его можно снять за несколько секунд, а не за минуты шлифовки на верстаке после завершения резки.
Прямолинейность кромки и контроль шлака
Стабильный датчик фокуса и высоты обеспечивает ровный рез, благодаря чему ширина верхнего и нижнего краёв совпадает. Лазерная резка металла сохраняет совмещение этих двух ширин, а при правильном пробое исключает подвисающий шлак, который характерен для плазменной резки и требует последующей очистки. Ровные края без шлака не нуждаются в зачистке — это и есть конкретная причина сокращения площади отделочного участка после перехода на лазерную резку, и она осталась небольшой и впоследствии при обработке профилей.
Стандарты и фиксация экономии
Качество кромки оправдывает себя только в том случае, если деталь спроектирована и проверена с учётом её использования, а соответствующий параметр должен быть указан на чертеже, а не оцениваться оператором по субъективному признаку «достаточно ли хороша зачистка».
ISO 9013 и вентиляция по требованиям OSHA
Стандарт ISO 9013 классифицирует кромки, полученные термической резкой, по шероховатости и классу допусков. Указание класса на чертеже информирует производственное подразделение о требуемой чистоте кромки; лазерная резка металлов обеспечивает более высокие классы точности по сравнению с плазменной резкой при одинаковой толщине материала, поэтому указание класса позволяет точно удовлетворить требования к нанесению покрытий без необходимости угадывания. Стандарт OSHA 29 CFR 1910.94 требует удаления вредных паров непосредственно в месте их образования; лазерная резка металлов с правильно организованной системой отвода обеспечивает это условие и защищает операторов от вдыхания частиц в цехе.
Проектирование, контроль и сложные случаи
Конструкторы должны указывать радиусы скругления углов и размеры пазов, которые процесс лазерной резки металла обеспечивает чисто, избегая элементов, требующих дополнительной обработки. Скругление острого внутреннего угла устраняет концентрацию напряжений и необходимость шлифовки. Компания Tianchen и аналогичные предприятия рекомендуют указывать радиусы скругления углов, которые процесс лазерной резки металла обеспечивает чисто — это позволяет деталям полностью миновать участок отделочной обработки. Операторы должны проверять качество кромок на первой детали и после каждой замены линзы или газа, поскольку помутневшая линза увеличивает ширину реза и приводит к образованию шлака. Для очень толстого листа или сплавов с высокой отражательной способностью может по-прежнему потребоваться лёгкая шлифовка в углах; поэтому предприятия должны зарезервировать участок отделочной обработки исключительно для таких сложных случаев, а основную массу деталей выпускать в готовом виде.
Лазерная резка металла вознаграждает мастерские, которые проектируют детали с учётом этой технологии уже на первом чертеже. Указание радиусов, которые процесс удерживает чисто и точно, и прямое указание класса ISO 9013 позволяют лазерной резке металла достигать кромки без дополнительной операции, поэтому деталь минует участок отделки. Проверка качества кромки на первой детали и после каждой замены линзы обеспечивает стабильность лазерной резки металла в течение длительных серий и сохраняет экономию, ради которой и осуществлялся переход на этот метод.
Часто задаваемые вопросы
Как лазерная резка металла сокращает объём отделочных работ?
Лазерная резка металла точно управляет лучом, газом и подачей, поэтому рез остаётся чистым и перпендикулярным, а количество шлака и заусенцев — минимальным. Детали поступают непосредственно на покраску или сборку без шлифовки, необходимой для кромок, полученных плазменной резкой. Качество кромки закладывается непосредственно в процессе резки, а не добавляется позже, поэтому участок отделки сокращается сразу после перехода на лазерную резку и остаётся компактным при обработке контурных деталей.
Готова ли кромка к порошковому окрашиванию?
Да, для большинства нержавеющих и тонких углеродистых сталей. Лазерная резка металла с использованием подходящего газа обеспечивает гладкий край с контролируемым оксидным слоем, который порошковое покрытие равномерно перекрывает. На углеродистой стали может присутствовать тонкий оксидный слой, который удаляется за несколько секунд при лёгком соскабливании. Для очень толстого или отражающего материала перед покраской иногда требуется лёгкая доработка углов, однако основная часть профильных деталей выходит из станка готовой к нанесению покрытия.
Повышает ли более чистая резка стоимость одной детали?
Часто — нет, общая стоимость снижается. Лазерная резка металла обходится дороже плазменной на этапе формирования луча, но исключает трудозатраты на зачистку кромок по всему заказу. Предприятия, отслеживавшие совокупную себестоимость, установили, что сэкономленное время на финишной обработке компенсирует более высокую стоимость резки, особенно при профильных деталях, направляемых напрямую на покрытие без ручной доработки, не добавляющей ценности.
Какой стандарт определяет качество резаного края?
Стандарт ISO 9013 классифицирует кромки, полученные термической резкой, по шероховатости и классу допусков. Указание класса на чертеже информирует цех о требуемой чистоте кромки. Лазерная резка металла обеспечивает более высокие классы точности по сравнению с плазменной резкой при одинаковой толщине материала, поэтому стандарт направляет выбор технологического процесса, а не оставляет качество кромки на усмотрение оператора или на последующую зачистку абразивным инструментом.
Могут ли грубые кромки вызывать возвраты?
Да. Шлак и заусенцы приводят к истончению защитного покрытия и возникновению коррозии по кромке; кроме того, они мешают правильному сопряжению деталей при сборке. Лазерная резка металла устраняет эти причины отказов: после её внедрения цех сократил количество возвратов кронштейнов. Чистые кромки защищают как само изделие, так и заказчика, которому оно поставляется в строго установленные сроки.
Когда вторичная отделка всё ещё необходима?
Для очень толстых листов, сплавов с комбинированным отражением или элементов, которые лазерная резка не может аккуратно вырезать, остаётся лёгкая шлифовка. Лазерная резка металла обеспечивает резкое удаление объёма, но не доводит его до нуля для каждого материала. Цехам следует зарезервировать участок финишной обработки только для таких сложных случаев, а основной объём профильных работ должен полностью миновать этот этап, чтобы сэкономить трудовые ресурсы для операций, добавляющих ценность.