
 EN
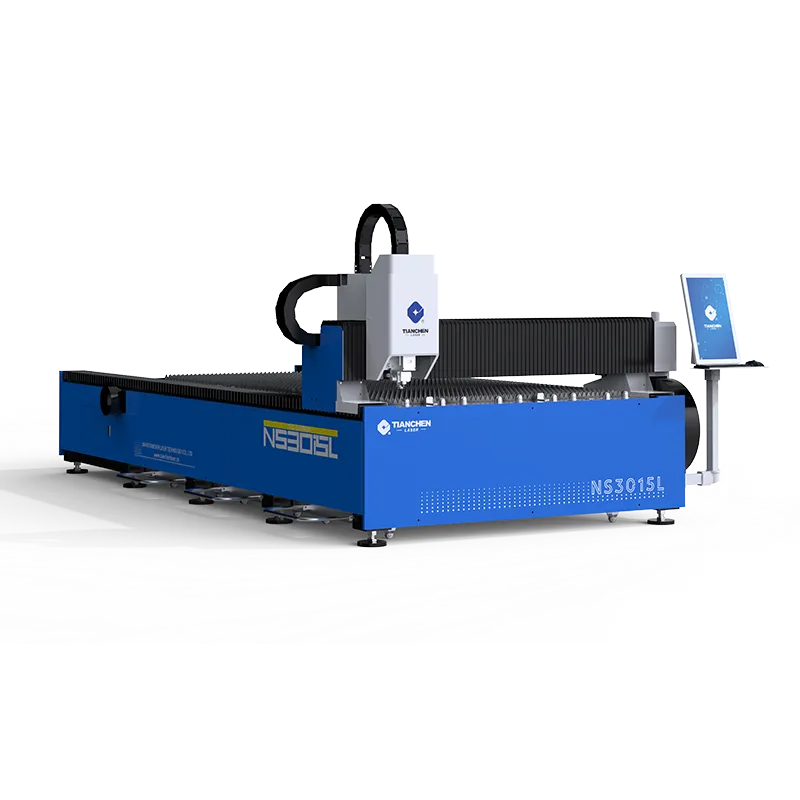
Узкое место, которое выглядело как проблема с персоналом
Цех по обработке металла в Среднем Западе США объяснял срывы поставок нехваткой персонала. Пресс-тормоз и сварочные участки работали нормально, но заказы всё равно задерживались. Картирование производственного потока показало, что лазерный станок сам по себе — не самое медленное звено: главной задержкой было ожидание его освобождения. Заготовки простаивали в очереди, пока один оператор переключался между загрузкой, резкой и очисткой. Добавление второго станка с ЧПУ и простого загрузочного устройства в ячейку позволило увеличить выпуск готовых деталей в день с 1100 до 2600 без введения дополнительной смены. Станок с ЧПУ стал «якорем», благодаря которому остальная часть ячейки получила возможность работать без перегрузок.
Вечерняя смена, которая не могла угнаться за темпами
Вечерние смены отставали, поскольку единственный оператор обслуживал как лазерный ЧПУ-станок, так и последующую зачистку. По мере роста очереди на резку зачистка прекращалась, а заготовки накапливались в неразрезанном виде. Разделение ролей — запуск лазерного ЧПУ-станка в работу и одновременное выполнение зачистки кромок вторым сотрудником — позволило загрузить обе станции и устранить вечерние задержки, которые изначально выглядели как проблема нехватки персонала, а не как нарушение потока.
Что на самом деле показали данные
Анализ временных меток за неделю выявил, что время резки составляло лишь 38 % рабочего времени станции; остальное приходилось на загрузку, выгрузку и перемещения. Лазерный ЧПУ-станок простаивал дольше, чем работал. Решение заключалось в оптимизации подачи материала, а не в ускорении лазерного луча. На предприятиях, где фиксируют время работы станций до приобретения дополнительных мощностей, обычно выявляется тот же паттерн, и им удаётся избежать излишних затрат на повышение мощности лазерного ЧПУ-станка, который всё равно не получит достаточного объёма заготовок для полной загрузки в течение целого рабочего дня.
Почему пропускная способность снижается ещё до станка
Пропускная способность падает на краях процесса, а не на луче. Сама резка зачастую является самой быстрой операцией в ячейке, поэтому обвинение лазера уводит от сути и тратит бюджет на неправильное решение.
Время ожидания превышает время резки
Плита, ожидающая свободного оператора, теряет больше минут, чем тратит лазерный ЧПУ-станок на её резку. Размер партии имеет значение: крупные стопки задерживают следующую деталь, тогда как небольшие, частые загрузки обеспечивают постоянную работу стола. Сбалансированный размер партии относительно цикла лазерного ЧПУ-станка поддерживает короткую очередь и реалистичные сроки поставки, что защищает счёт заказчика сильнее, чем более высокое значение мощности в технических характеристиках.
Налог на переделку объёма
Каждая бракованная деталь требует собственной резки плюс трудозатраты на её выявление и замену. При 1100 деталях в день показатель брака 4 % означал 44 переделки и связанное с этим время контроля. Повторяемый траекторный путь лазерного ЧПУ-станка снизил брак до менее чем 1 %, вернув эти часы в реальное производство вместо поиска ошибок, которые стабильный процесс изначально не создал бы.
Как на самом деле масштабируется пропускная способность
Больше деталей получается благодаря стабильной работе, а не просто за счёт большего числа в технической спецификации; при этом выигрыш накапливается, когда вся ячейка сбалансирована, а не когда одна станция работает на пределе в одиночку.
Стратегия пробивки и цикловое время
Пробивка задаёт нижний предел циклового времени при резке толстого листа. Лазерный ЧПУ-станок с контролируемой импульсной пробивкой избегает длительного ожидания, которое добавляется к каждой детали. Точная настройка параметров пробивки под материал и использование быстрых режущих перемещений (fly-cut) при резке тонкого листа сокращают время обработки каждой детали на секунды — а эти секунды суммируются в часы реального, готового к отгрузке объёма продукции за неделю, который больше не скрывается в очереди.
Автономная работа без участия оператора при повторяющихся задачах
Для стабильных, повторяющихся заказов лазерный станок с ЧПУ может работать без присмотра оператора при использовании загрузчика и системы контроля дыма. Предприятие, запускавшее еженедельную программу изготовления кронштейнов в ночную смену, получило полную смену дополнительной продукции без привлечения дополнительной рабочей силы. Режим «с выключенным светом» требует чистых управляющих программ и надёжной раскладки деталей, однако приборный рост производственной мощности действительно достигается для предсказуемых объёмов, которые лазерный станок с ЧПУ способен повторять без постоянного контроля оператора.
Стандарты и сохранение достигнутого результата
Приобретение производственной мощности — простая часть задачи; её поддержание требует дисциплины, а правила, обеспечивающие приёмку деталей, одновременно поддерживают бесперебойную работу цеха, предотвращая простои, которые нивелируют достигнутый прирост.
Требования OSHA и ISO 9013
Стандарт OSHA 29 CFR 1910.212 требует защиты движущихся частей и лучевых траекторий; лазерный ЧПУ-станок, построенный в соответствии с этим стандартом, обеспечивает безопасность операторов при длительных циклах работы, предотвращая простои, вызванные травмами или расследованиями неисправностей. Стандарт ISO 9013 устанавливает допуски и шероховатость реза; указание класса точности позволяет лазерному ЧПУ-станку работать на максимальной скорости, допустимой заданными допусками, а не выполнять избыточную обработку «на всякий случай».
Подбор мощности, техническое обслуживание и реальная производительность
Покупатели должны подбирать лазерный ЧПУ-станок исходя из реального ассортимента деталей и прогнозируемого роста объёмов, а не из гипотетических пиковых нагрузок. Избыточная мощность на 30 % приводит к перерасходу электроэнергии и неоправданному использованию площади; недостаточная мощность на 30 % оставляет те же накопленные заказы. Компании Tianchen и аналогичные поставщики публикуют данные по скорости пробоя и резки для различных материалов — это делает расчёт необходимой мощности конкретным и обоснованным. Ежедневная проверка линз, расхода газа и состояния решётчатого стола защищает производительность; участки должны отслеживать количество годных деталей в час, а не только время работы станка, чтобы реальный прирост от внедрения лазерного ЧПУ-станка оставался наглядным на производственной площадке.
Станции, которые еженедельно проверяют цифры, а не только тогда, когда срок выполнения заказа сдвигается, выявляют отклонения до того, как они приведут к просрочке. Показатели «хороших деталей в час», процента брака и времени загрузки дают более ясную картину, чем лишь время работы оборудования. Краткое ежедневное совещание вокруг этих трёх показателей поддерживает всю ячейку в режиме честности и позволяет дополнительные мощности проявиться там, где это ощущает клиент — на грузовике для доставки и вовремя.
Лазерный станок с ЧПУ, работающий в балансе с ячейкой, а не по заявленной пиковой мощности в ваттах, обеспечивает тот объём выпуска, который был обещан в коммерческом предложении. Совместный анализ этих трёх показателей сохраняет стабильность выпуска при изменении заказов — от толстого листа к тонкому, где больше всего меняются время цикла и параметры пробоя.
Часто задаваемые вопросы
Как лазерный станок с ЧПУ повышает выпуск?
Лазерный станок с ЧПУ повышает производительность за счёт сокращения очереди и переделок, а не просто ускорения резки. В паре с загрузчиком и оптимальным размером партии он работает в то время, как последующие операции завершают обработку деталей. Повторяющиеся траектории движения снижают количество брака, высвобождая часы для производства. Эффект проявляется в увеличении количества годных деталей в день, а не в росте показателя на техническом описании, который остаётся неиспользованным по краям.
Что эффективнее — второй станок или загрузчик?
Это зависит от узкого места. Если лазерный станок с ЧПУ простаивает в ожидании загрузки и выгрузки, загрузчик и подготовка к работе в условиях дымоудаления добавляют мощность недорого. Если же два разных заказа весь день конкурируют за одну рабочую зону, может потребоваться второй лазерный станок с ЧПУ. Сначала следует зафиксировать время простоя на станции — это покажет, какое решение действительно требуется для потока, прежде чем капитал будет потрачен не на ту сторону.
Может ли лазерный станок с ЧПУ работать без оператора?
Да, для стабильных повторяющихся заказов. С погрузчиком, закрытым оптическим трактом и системой отвода отходов лазерный ЧПУ-станок способен работать в полностью автоматическом режиме «без участия оператора» и добавлять одну дополнительную смену выпуска. Успех требует чистых управляющих программ и надёжной раскладки деталей — чтобы ни одна деталь не потребовала коррекции в процессе резки. Для разовых, неповторяющихся задач лучше подходит ручное управление, при котором оператор может вносить коррективы на месте.
Что снижает производительность больше всего?
Очереди и переделка, а не скорость резки. Простой лазерного ЧПУ-станка из-за ожидания заготовок или роста количества брака приводит к большим потерям, чем незначительно более медленный лазерный луч. Предприятия, отслеживающие время загрузки и процент брака, обычно обнаруживают реальное узкое место на периферии производственной ячейки — там, где расположены операции обработки и контроля, похищающие те самые минуты, которые в совокупности формируют существенные простои.
Как рассчитать производственную мощность?
Подберите лазерный станок с ЧПУ по реальному ассортименту деталей и прогнозируемому росту объёмов, используя опубликованные скорости пробивки и резки для каждого материала. Избыточная мощность приводит к неоправданным затратам на площадь цеха и электроэнергию; недостаточная — к накоплению заказов в очереди. Компании Tianchen и аналогичные производители указывают точные технические характеристики, что превращает подбор оборудования в расчёт, а не в угадывание, обеспечивая защиту инвестиций с самого начала планирования.
Снижает ли повышенная скорость резки качество кромки?
Да, если скорость превышает допустимый класс точности. Лазерный станок с ЧПУ, работающий со скоростью выше пределов стандарта ISO 9013, формирует более грубую или зашлакованную кромку, требующую дополнительной отделки. Правильный выбор скорости в соответствии с заявленным классом точности обеспечивает приемлемое качество кромки и достоверность цикла обработки, поэтому повышение темпа не приводит к переделке, которая сводит на нет выигрыш в производственной мощности.