
 EN
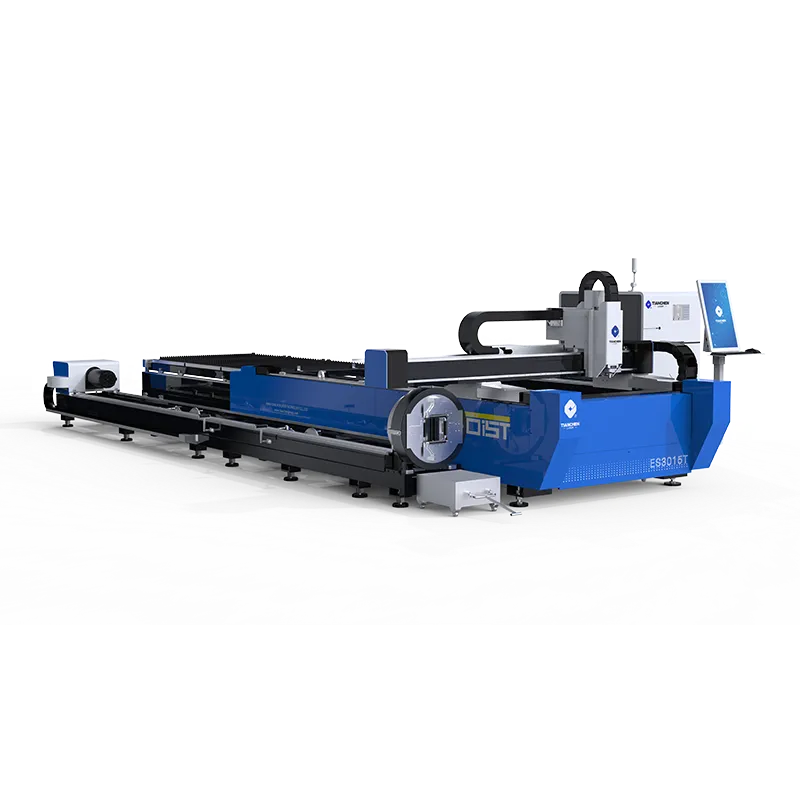
Задача раскладки, приведшая к полной потере смены
Изготовитель принял заказ на 300 деталей разного размера и вручную выполнил их раскладку на листах длиной 2 м. Оператор оставил припуски на безопасность и располагал детали «на глаз», завершив выполнение заказа на девяти листах, хотя семь листов были бы достаточны. Переход на лазерный станок для резки листового металла с автоматической раскладкой позволил уместить тот же заказ на шести листах. Три освободившихся листа стали резервом для заказа, который изначально казался предельно напряжённым, а производство завершило работу на одну смену раньше, чем это позволял ручной метод.
Неудачная ручная раскладка
Ручная раскладка размещает детали с запасом, чтобы избежать ошибок, однако такой запас редко бывает оптимальным. Оператор удвоил зазор на криволинейном контуре и потерял место для четырёх небольших кронштейнов. Лазерный станок для резки листового металла считывает точные контуры деталей и укладывает их вплотную друг к другу с мостиками, восстанавливая пространство, которое при ручной раскладке было потрачено впустую, без риска пропустить рез или сместить деталь в процессе обработки.
Что изменила автоматическая раскладка
Программное обеспечение поворачивало, отражало и сдвигало детали для максимизации выхода годного материала, после чего экспортировало траекторию реза за секунды. Лазерный станок для резки листового металла выполнил раскладку без необходимости повторного рисования контуров оператором. Время переналадки между заказами сократилось, поскольку раскладка теперь выполнялась одним щелчком мыши, а не требовала получасового решения головоломки; в результате цех принял больше заказов за ту же неделю при том же штате и том же бюджете на сырой стальной прокат.
Риск неэффективного расхода материала
Материал является самой крупной переменной статьей расходов по большинству заказов на листовой прокат, а небольшие потери повторяются при обработке каждого листа, что создаёт устойчивую «утечку», незаметную при выполнении одного заказа.
Потери от обрезков по всему портфелю заказов
Несколько процентов неиспользованного листа кажутся незначительными в рамках одного заказа, однако за месяц они суммируются в объём, равный целому контейнеру стали. Лазерный станок для резки листового металла повышает выход годного продукта с примерно 70 % до почти 90 % при обработке разнородных деталей, и эта разница представляет собой «тихую» прибыль, которую многие цеха оставляют на полу, выполняя раскладку вручную и полагаясь на глаз оператора, а не на алгоритм.
Давление затрат при тонких маржах
При конкурентном ценообразовании тот цех, который тратит меньше материала, может предложить более выгодную цену и при этом сохранить прибыль. Лазерный станок для резки листового металла с автоматической раскладкой превращает эффективность использования материала в конкурентное преимущество при подаче коммерческих предложений, а не просто в экономию. При работе с товарной продукцией с узкими маржами именно выход годного продукта зачастую определяет, какой цех получит повторный заказ: обычно побеждает тот, кто теряет меньше стали в отходы.
Принцип работы автоматической раскладки
Укладка — это геометрия, а не приблизительная оценка; алгоритм превосходит визуальную оценку при укладке неправильных форм, где прямые края оставляют зазоры, которые человек никогда не заполнит.
Геометрическая укладка и мостовые разрезы
Программное обеспечение размещает детали по точному контуру, поворачивая и укладывая криволинейные элементы в зазоры, оставшиеся после прямых краёв. Лазерный станок для резки листового металла соединяет детали микроскопическими мостиками, которые легко отламываются после резки, поэтому ни одна деталь не остаётся свободно плавающей в процессе обработки. Правильное размещение мостиков также стабилизирует тонкие детали, предотвращая их деформацию при полной изоляции и обеспечивая плоскость листа и точность траектории согласно программе.
Учёт остатков для повторяющихся заданий
Умная укладка фиксирует остаточный полосовой материал с каждого листа и использует его в следующем небольшом заказе. Лазерный станок для резки листового металла может начать обработку на остатке, сохраняя целый лист для последующего использования. Со временем повторное использование остатков сокращает закупку исходного материала без изменения сроков поставки, что усиливает прирост выхода от укладки в дополнение к уже достигнутому и превращает обрезки в запланированные запасы вместо отходов.
Правила и получение максимальной отдачи от системы
Повышение выхода не должно происходить за счёт резки, которую заказчик не сможет использовать, а процедура работы на рабочем столе имеет такое же значение, как и кнопка укладки, когда заказы различаются, а материалы меняются в течение недели.
ISO 9013 и ANSI B11.21 — требования безопасности
ISO 9013 определяет, насколько близко разрез должен соответствовать контуру, указанному на чертеже. Плотная укладка деталей, при которой они располагаются вплотную друг к другу, может вызвать перегрузку зон термического влияния, если допустить чрезмерное сближение. Станок для лазерной резки листового металла должен выполнять раскладку деталей в соответствии с заявленным классом точности, обеспечивая соблюдение допусков по кромкам даже при минимальных расстояниях между деталями, чтобы выход годных изделий никогда не приводил к отказу в приёмке на складе заказчика. Стандарт ANSI B11.21 регламентирует требования к ограждениям и доступу к системам резки; станок с автоматической загрузкой также должен иметь полностью закрытый лазерный луч и блокировочные устройства. Увеличение количества деталей на одном листе означает удлинение цикла обработки, поэтому зона безопасности должна сохраняться в течение всего необслуживаемого периода работы, а не только при обработке первого листа под наблюдением оператора.
Соответствие листов, техническое обслуживание и реальный выход
Покупатели должны подбирать стандартный размер листа в соответствии с ассортиментом деталей, чтобы алгоритм размещения имел достаточное пространство для работы. Лазерный станок для резки листового металла плохо размещает нестандартные обрезки; использование однородного исходного материала позволяет алгоритму эффективно упаковывать детали. Поставщики, такие как Tianchen, рекомендуют согласовывать размер рабочего стола и листа одновременно, чтобы повышение выхода продукции отражалось в реальных заказах, а не только в демонстрационных примерах. Изношенные планки или устаревшая библиотека размещения незаметно снижают выход продукции, поэтому система требует регулярной проверки планок и обновления программного обеспечения — это обеспечивает правильное расположение мостиков и сохранение высокой плотности упаковки. Предприятиям следует отслеживать количество годных деталей на один лист, а не просто количество использованных листов: даже при визуальной загрузке рабочего стола выход продукции может снижаться для одного из материалов; анализ реального использования выявляет возможности повышения эффективности размещения или повторного использования остатков для снижения затрат.
Рассмотрение размещения деталей как рутинной задачи, а не единовременной операции, позволяет еженедельно видеть прирост эффективности. Стойка, библиотека и объём запасов напрямую влияют на один и тот же результат, а краткая проверка количества деталей на листе позволяет выявить ошибки до потери стали. Предприятия, регулярно анализирующие этот показатель, превращают однократную экономию в устойчивое конкурентное преимущество перед теми, кто по-прежнему выполняет размещение визуально.
Часто задаваемые вопросы
Как автоматическое размещение деталей экономит листовой металл?
Автоматическое размещение деталей точно укладывает контуры деталей вплотную друг к другу с мостиками, восстанавливая пространство, которое ручные компоновки теряют из-за полей и зазоров. Лазерный станок для резки листового металла преобразует компоновку в траекторию реза за считанные секунды, повышая выход годного с примерно 70 % до почти 90 % при выполнении заказов с различными деталями. Экономия листов напрямую увеличивает маржу на тонких заказах, где каждый процент имеет значение.
Является ли резка деталей при компоновке столь же точной, как и резка размещённых с интервалами деталей?
Да, при размещении в пределах указанного класса ISO 9013. Станок для лазерной резки листового металла сохраняет заданные допуски даже при близком расположении деталей, поскольку лазерный луч следует программе, а не зазору между деталями. Чрезмерное сближение деталей за пределы указанного класса повышает риск термических воздействий; поэтому грамотное размещение учитывает допустимую зону отклонений, одновременно безопасно обеспечивая максимальную плотность укладки по всей поверхности листа.
Можно ли автоматически повторно использовать остатки?
Да. Программное обеспечение для размещения фиксирует оставшиеся полосы и включает их в следующий небольшой выпуск. Станок для лазерной резки листового металла может начать работу с остатка, экономя целый лист. Со временем повторное использование остатков повышает общий выход продукции за счёт укладки и сокращает закупки первичной стали без изменения сроков поставки готовой продукции заказчику.
Требуется ли для размещения более крупный станок?
Нет. Выход зависит от программного обеспечения и дисциплины в работе со складскими запасами, а не от размера рабочей зоны. Лазерный станок для резки листового металла с постоянными размерами листов эффективно выполняет раскладку независимо от типичных габаритов рабочей зоны. Важнее подобрать стандартные заготовки под ассортимент деталей, чем приобрести станок с более крупной рабочей зоной, который по-прежнему будет получать нестандартные обрезки, плохо умещающиеся в компактную и аккуратную раскладку.
Какое техническое обслуживание сохраняет выход при раскладке?
Проверка реек и обновление библиотеки раскладок обеспечивают правильное размещение мостиков и высокую плотность укладки. Лазерный станок для резки листового металла с изношенными рейками или устаревшим программным обеспечением теряет выход незаметно. Еженедельный анализ количества деталей на лист позволяет выявить отклонения на ранней стадии — до того, как за месяц на полу накопится неучтённая сталь, а маржа исчезнет из коммерческого предложения.
Безопасна ли автоматическая раскладка для длительных серий?
Да, если система соответствует стандарту ANSI B11.21 с закрытым лучом и блокировками. Большее количество деталей на листе означает более длительные автоматизированные циклы обработки, поэтому лазерный станок для резки листового металла должен обеспечивать соблюдение требований к безопасности на протяжении всего цикла. Правильная защита позволяет выполнять плотную, полностью автоматизированную резку в рамках тех же правил, что и ручное наблюдение за листом при коротком пробном запуске.