
 EN
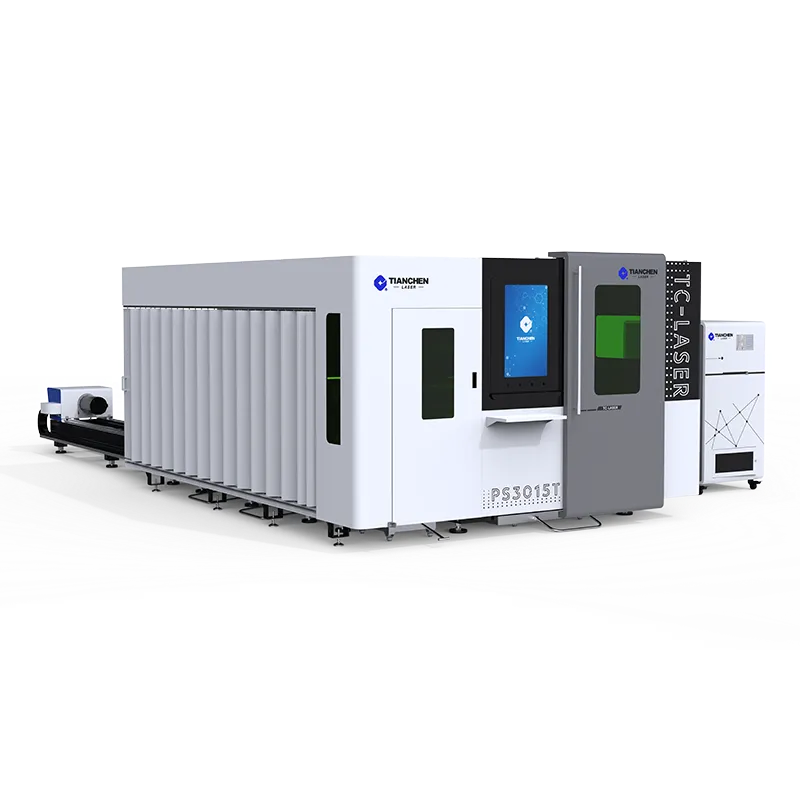
Strefa wykończenia, która zabrakło jej miejsca
Zakład przetwarzania na zamówienie w Pensylwanii cięł stalowe ramy za pomocą stołu plazmowego, a następnie wysyłał każdą część do usuwania wykańczania przed naniesieniem powłoki proszkowej. Strefa wykończenia rozrosła się tak bardzo, że pomieściła zapas części na cały dzień oczekujących na operatora z ręcznym pilnikiem. Przełączenie obróbki profili na cięcie laserem metalowym przeniosło kontrolę jakości krawędzi na wcześniejszy etap procesu: części docierały już na tyle czyste, że mogły być natychmiast powlekane bez konieczności ręcznej obróbki, a kolejka do usuwania wykańczania zmniejszyła się z pełnej strefy do jednej tylko ławki. Zakład przypisał ten przełom technologii cięcia laserem metalowym, a nie zakupowi większego szlifierki.
Kolejka do usuwania wykańczania każdego ranka
Każdego ranka operatorzy mieli do przetworzenia stosy krawędzi ciętych plazmowo, które wymagały szlifowania przed nałożeniem farby. W dniu intensywnej pracy było to trzy godziny czystej pracy przygotowawczej przed opuszczeniem strefy przez pierwszą gotową do sprzedaży część. Cięcie laserem metalowym dawało krawędzie z minimalnymi osadami (dross), więc te same części omijały szlifierkę i trafiały od razu do komory powlekania, zwalniając te trzy godziny na pracę dodającą wartość – rzeczywistą zmianę produktu, który otrzymuje klient.
Gdzie zniknęły godziny
Badania czasu wykazały, że 18% pracy produkcyjnej zużywano na wykańczanie krawędzi – żadna z tych czynności nie zwiększała wytrzymałości ani funkcjonalności. Koszt pozostawał ukryty, ponieważ szlifowanie było po prostu częścią zadania. Przejście na cięcie profili za pomocą lasera metalowego umożliwiło przeznaczenie tych godzin na spawanie i montaż – etapy, które rzeczywiście zmieniały produkt, za który klient zapłacił, a nie stos materiału oczekującego na szlifowanie na końcu linii.
Ryzyko pozostawiania niedoszlifowanych krawędzi
Niedoszlifowana krawędź to nie tylko brzydki element; powoduje ona awarie, które ujawniają się dopiero po wysyłce części, a te awarie szkodzą reputacji warsztatu zanim ktoś zidentyfikuje ich przyczynę jako niedoszlifowaną krawędź.
Awaria powłoki zaczyna się od krawędzi
Proszek i farba słabo przyczepiają się do żużlu i wyrostków, tworząc cienkie miejsca, które pierwsze zaczynają rdzewieć. Klient zwrócił partię uchwytów po wystąpieniu rdzy na krawędziach po kilku miesiącach. Cięcie metalu laserem zapewnia gładką krawędź z kontrolowaną warstwą tlenków, którą powłoka pokrywa równomiernie – usunięto w ten sposób ten typ wad z listy defektów warsztatu oraz kosztów zwrotów, chroniąc jednocześnie relację z klientem i harmonogram.
Problemy z dopasowaniem w dalszej części procesu
Wyrostki zakleszczają się na powierzchniach styku i zaburzają montaż. Zestaw uchwytów, który powinien się składać bez dodatkowego dopasowywania, wymagał szlifowania już na miejscu – to kosztowało klienta czas, a warsztat reputację. Gładkie krawędzie uzyskane dzięki cięciu metalu laserem pozwalają na prawidłowe osadzenie elementów przy pierwszej próbie – co ma szczególne znaczenie dla zestawów wysyłanych do zespołów terenowych, które nie posiadają warsztatu i oczekują bezproblemowego, natychmiastowego montażu bez konieczności stosowania szlifierki stołowej.
Dlaczego cięcie metalu laserem eliminuje konieczność prac dodatkowych
Cięcie metalu laserem zapewnia wysoką jakość wzdłuż ścieżki cięcia, a nie w dodatkowej operacji wykonywanej później; ponadto kontrola procesu jest powtarzalna w całym zamówieniu, a nie zależy od osoby obsługującej narzędzie.
Czysta szczelina dzięki kontrolowanym parametrom
Ściana cięcia (kerf) jest określana przez wiązkę laserową, gaz wspomagający oraz prędkość posuwu. Cięcie metalu laserem utrzymuje te parametry stałe wzdłuż całej ścieżki cięcia, dzięki czemu krawędź pozostaje jednolita, a nie zmienia się w zależności od dotyku operatora. Poprawny wybór gazu zapewnia niemal pozbawioną warstwy oksydów krawędź na stali nierdzewnej, podczas gdy na stali węglowej powstaje cienka, łatwo usuwalna warstwa tlenków – usuwana w ciągu kilku sekund zamiast minut szlifowania na warsztatowym stole po zakończeniu cięcia.
Prostopadłość krawędzi i kontrola gruzu
Stabilny czujnik położenia i wysokości zapewnia prosty przekrój cięcia, dzięki czemu szerokości górna i dolna są identyczne. Cięcie metalu laserem utrzymuje te dwie szerokości w odpowiedniej pozycji, a przy zastosowaniu odpowiedniego punktu przebicia unika się zalegających grudek żużla, które charakteryzują proces oczyszczania po cięciu plazmowym. Prostokątne krawędzie bez grudek żużla nie wymagają szlifowania – to konkretny powód, dla którego strefa wykańczania zmniejszyła się po przejściu na nową technologię i pozostała mała przy obróbce profili.
Normy oraz rejestrowanie oszczędności
Jakość krawędzi przynosi korzyści tylko wtedy, gdy część została zaprojektowana i zweryfikowana pod kątem jej wykorzystania; pomiar ten powinien znaleźć się na rysunku, a nie opierać się na subiektywnej ocenie operatora, czy szlifowanie jest wystarczająco dobre.
ISO 9013 oraz wentylacja wg OSHA
Klasy ISO 9013 określają jakość krawędzi uzyskanych metodą cięcia termicznego na podstawie chropowatości i klasy dokładności. Wskazanie klasy na rysunku informuje zakład, jak czysta musi być krawędź; cięcie laserem metalu osiąga wyższe klasy dokładności niż cięcie plazmowe przy tej samej grubości materiału, więc podanie klasy pozwala dobrać proces tak, aby spełniał wymagania dotyczące powłok bez konieczności zgadywania. Norma OSHA 29 CFR 1910.94 wymaga odprowadzania oparów bezpośrednio w miejscu ich powstawania; cięcie laserem metalu z odpowiednim systemem odprowadzania zapewnia tę ochronę, chroniąc operatorów przed cząstkami zawieszonymi w strefie pracy.
Projektowanie, kontrola i trudne przypadki
Projektanci powinni określać promienie zaokrągleń narożników i rozmiary wycięć, które proces wykonuje bezbłędnie, unikając cech wymuszających dodatkową obróbkę. Zaokrąglenie ostrego narożnika wewnętrznego usuwa punkt skupienia naprężeń oraz konieczność szlifowania. Tianchen i podobne zakłady zalecają określanie promieni zaokrągleń narożników, które proces cięcia laserowego metali wykonuje bezbłędnie – dzięki temu detal może całkowicie ominąć strefę wykańczania. Operatorzy powinni sprawdzać jakość krawędzi przy pierwszym detalu oraz po każdej wymianie soczewki lub gazu, ponieważ zabrudzona soczewka powoduje poszerzenie szczeliny cięcia i powstawanie grudek. W przypadku bardzo grubej blachy lub stopów o mieszanej odbijalności może nadal być konieczne lekkie szlifowanie narożników, dlatego zakłady powinny przeznaczyć strefę wykańczania wyłącznie na te trudne przypadki, pozwalając większości detali opuścić zakład w gotowej do użycia formie.
Cięcie laserem metalu nagradza warsztaty, które projektują z myślą o tej metodzie już od pierwszego rysunku. Określenie promieni, które proces zachowuje bez problemu, oraz podanie klasy ISO 9013 na wstępie umożliwia cięciu laserowemu metalu osiągnięcie krawędzi bez konieczności drugiej operacji – dzięki czemu detal omija warsztat wykańczania. Sprawdzanie jakości krawędzi przy pierwszym egzemplarzu oraz po każdej wymianie soczewki zapewnia spójność cięcia laserowego metalu w trakcie długich serii i chroni oszczędności, jakie miał przynieść przejście na tę technologię.
Najczęściej zadawane pytania
W jaki sposób cięcie laserem metalu zmniejsza zakres prac wykańczających?
Cięcie laserem metalu kontroluje wiązkę, gaz i posuw, dzięki czemu szczelina pozostaje czysta i prostopadła, a ilość odpadów (dross) i wyprasek (burr) jest minimalna. Detale mogą trafić bezpośrednio do powlekania lub montażu, bez konieczności szlifowania, jakie wymagają krawędzie uzyskane metodą plazmową. Jakość krawędzi jest wbudowana w sam proces cięcia, a nie dodawana później – dlatego warsztat wykańczania kurczy się po przejściu na tę metodę i pozostaje mały przy obróbce profili.
Czy krawędź jest gotowa do powlekania proszkowego?
Tak, w przypadku większości stali nierdzewnej i cienkiej stali węglowej. Cięcie metalu laserem z odpowiednim gazem daje gładki, kontrolowany pod względem tlenków brzeg, który farba proszkowa pokrywa równomiernie. Stal węglowa może posiadać cienką warstwę tlenków, którą można usunąć w kilka sekund. Bardzo grube lub odbijające materiały mogą wymagać lekkiego dopracowania narożników przed malowaniem, ale większość profili opuszcza maszynę gotowych do natychmiastowego lakierowania.
Czy czystsze cięcie jest droższe na jednostkę?
Zazwyczaj tańsze łącznie. Cięcie metalu laserem jest droższe niż cięcie plazmowe przy samej wiązce, ale eliminuje godziny pracy potrzebne do usuwania wykańczania (np. zaśladów) w całym zamówieniu. Firmy, które śledziły całkowity koszt, stwierdziły, że zaoszczędzony czas na wykańczaniu przewyższa wyższy koszt cięcia – szczególnie w przypadku profili przeznaczonych bezpośrednio do lakierowania bez dodatkowej ręcznej obróbki, która nie wnosiła żadnej wartości.
Który standard definiuje dobry brzeg cięcia?
Standard ISO 9013 klasyfikuje krawędzie cięte termicznie według chropowatości i klasy dokładności. Określenie klasy na rysunku informuje warsztat, jak czysta musi być krawędź. Cięcie metalu laserem osiąga wyższe klasy dokładności niż cięcie plazmowe przy tej samej grubości materiału, więc standard kieruje wyborem procesu zamiast pozostawiać jakość krawędzi do oceny subiektywnej lub do szlifowania po fakcie.
Czy chropowate krawędzie mogą powodować zwroty?
Tak. Żużel i wypryski powodują cienienie się powłoki ochronnej i powstawanie rdzy na krawędzi, a także utrudniają montaż przez zakleszczanie się na powierzchniach stykających się. Cięcie metalu laserem eliminuje te punkty awarii – po przejściu na tę technologię jeden z warsztatów odnotował spadek liczby zwrotów wsporników. Czyste krawędzie chronią zarówno produkt, jak i klienta, który otrzymuje go w ustalonym terminie.
Kiedy nadal potrzebne jest ukończenie wtórne?
Dla bardzo grubej blachy, stopów o mieszanej odbijającości lub elementów, których cięcie nie zachowuje czystych krawędzi, pozostaje lekkie szlifowanie. Cięcie metalu laserem dokonuje ostrego cięcia objętościowego, ale nie zawsze do zera dla każdego materiału. Firmy powinny przeznaczyć strefę wykańczania wyłącznie na te trudne przypadki, pozwalając większości prac profilowych całkowicie jej uniknąć i oszczędzając czas pracy na etapy dodające wartości.