
 EN
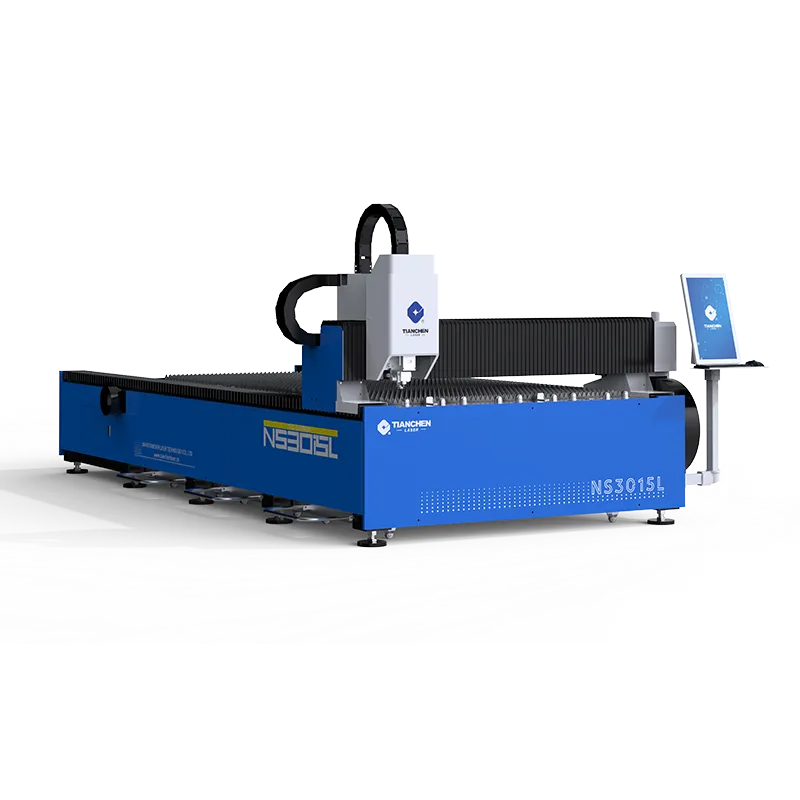
Wąskie gardło, które wyglądało na problem z zapasem pracowników
Warsztat produkcyjny w środkowym zachodzie USA winił brak personelu za opóźnienia w wysyłkach. Obszary gięcia i spawania działały bez zarzutu, ale zamówienia nadal się gromadziły. Analiza przepływu wykazała, że laser nie był najwolniejszym etapem — problemem było oczekiwanie na niego. Płyty leżały w kolejce, podczas gdy jeden operator przełączał się między załadunkiem, cięciem i usuwaniem odpadów. Dodanie drugiego maszynowego centrum CNC do komórki produkcyjnej wraz z prostym załadownikiem zwiększyło liczbę gotowych części dziennie z 1100 do 2600 bez konieczności wprowadzania dodatkowej zmiany. Maszynowe centrum CNC stało się punktem odniesienia, który pozwolił reszcie komórki „oddychać”.
Zmiana wieczorna, która nie nadążała
Zmiany wieczorne spóźniły się, ponieważ jedyny operator obsługiwał zarówno maszynę CNC z laserem, jak i kolejny etap – usuwanie wykańczania. Gdy kolejka na cięcie rosła, usuwanie wykańczania ustało, a części gromadziły się w nieprzeciętym stanie. Podział obowiązków i umożliwienie maszynie CNC z laserem ciągłej pracy podczas gdy druga osoba zajmowała się wykańczaniem krawędzi zapewnił pełne wykorzystanie obu stanowisk i wyeliminował zapasowe zadania wieczorne, które początkowo wydawały się problemem liczby pracowników, a nie przepływu pracy.
Co dane rzeczywiście ujawniły
Tydzień zapisów znaczników czasu wykazał, że czas cięcia stanowił 38% czasu pracy stanowiska; resztę stanowiły czasy załadunku, rozładowania i przemieszczania się. Maszyna CNC z laserem pozostawała bezczynna częściej niż pracowała. Rozwiązaniem był transport materiału, a nie szybszy promień. Zakłady, które rejestrują czas pracy stanowisk przed zakupem dodatkowej mocy, zwykle odkrywają ten sam wzorzec i unikają wydatków na moc, której maszyna CNC z laserem nie może wykorzystać w pełni przez cały dzień ze względu na niewystarczające zasilanie materiałami.
Dlaczego moc robocza ustaje jeszcze przed maszyną
Przepustowość zawodzi na krawędziach procesu, a nie na wiązce. Sam cięcie jest często najszybszą czynnością w komórce, więc obwinianie lasera przesuwa uwagę od prawdziwego problemu i marnuje budżet na błędne rozwiązanie.
Czas oczekiwania przewyższa czas cięcia
Płyta czekająca na wolnego operatora traci więcej minut niż maszyna CNC z laserem spędza na jej cięciu. Wielkość partii ma znaczenie: ogromne stosy opóźniają rozpoczęcie kolejnego zadania, podczas gdy małe, częste partie zapewniają ciągłą pracę stołu roboczego. Dostosowanie wielkości partii do cyklu maszyny CNC z laserem skraca kolejkę i sprawia, że termin dostawy pozostaje rzeczywisty – co chroni klienta bardziej niż wyższa moc w specyfikacji.
Podatek ponownej obróbki od objętości
Każda wadliwa część kosztuje nie tylko własne cięcie, ale także czas pracy potrzebny na jej wykrycie i wymianę. Przy 1100 częściach dziennie współczynnik odrzutów wynoszący 4% oznaczał 44 powtórne cięcia oraz czas inspekcji związany z nimi. Powtarzalna ścieżka cięcia maszyny CNC z laserem zmniejszyła odrzuty poniżej 1%, co odzyskało te godziny dla rzeczywistej produkcji zamiast poświęcania ich na usuwanie błędów, których stabilniejszy proces w ogóle by nie wygenerował.
Jak rzeczywiście skaluje się przepustowość
Więcej części pochodzi z bardziej stabilnej pracy maszyny, a nie tylko z wyższej liczby podanej w specyfikacji technicznej; korzyści się kumulują, gdy cała komórka produkcyjna jest zrównoważona, a nie tylko jedna stacja pracuje z maksymalną prędkością.
Strategia przebijania i czas cyklu
Przebijanie określa minimalny możliwy czas cyklu przy cięciu grubych blach. Maszyna CNC z laserem, która stosuje kontrolowane impulsy przebijania, unika długiego czasu postoju, który wydłuża czas produkcji każdej części. Dostosowanie parametrów przebijania do rodzaju materiału oraz zastosowanie ruchów tnących bez postoju (fly-cut) przy cienkich materiałach skraca czas produkcji każdej części o kilka sekund; te sekundy sumują się w ciągu tygodnia przy tysiącach cięć do kilku godzin rzeczywistej, gotowej do wysyłki produkcji, której wcześniej nie było widać ze względu na zapas w kolejce.
Bezobsługowa praca w trybie powtarzalnym
Dla stabilnych, powtarzalnych zamówień maszyna CNC z laserem może pracować bez nadzoru dzięki załadowniku i systemowi kontrolującemu opary. Warsztat realizujący tygodniowy program produkcji wsporników w trybie nocnym uzyskał pełną zmianę dodatkowej produkcyjności bez konieczności zatrudnienia dodatkowych pracowników. Praca w trybie „bez świateł” wymaga czystych programów i niezawodnego rozmieszczania części, ale zysk mocy produkcyjnej jest rzeczywisty przy przewidywalnych objętościach, które maszyna CNC z laserem potrafi powtarzać bez obecności operatora przy panelu.
Standardy i utrzymywanie osiągniętego zysku
Zakup mocy produkcyjnej to łatwa część; jej utrzymanie wymaga dyscypliny, a zasady zapewniające akceptację części zapewniają również ciągłość pracy na hali bez przerw, które kasują osiągnięty zysk.
Ochrona zgodnie z przepisami OSHA i normą ISO 9013
Norma OSHA 29 CFR 1910.212 wymaga zabezpieczenia ruchomych części i ścieżek wiązki laserowej; maszyna CNC z laserem zbudowana zgodnie z tą normą zapewnia bezpieczeństwo operatorów podczas długotrwałych cykli pracy, co zapobiega przestojom spowodowanym urazami lub dochodzeniami w sprawie usterek.
Dobór rozmiaru, konserwacja i rzeczywista wydajność
Zakupujący powinni dobrać maszynę CNC z laserem na podstawie rzeczywistego asortymentu części i prognozowanego wzrostu, a nie na podstawie nierzeczywistych szczytowych założeń. Przekroczenie specyfikacji o 30% powoduje marnowanie energii i powierzchni podłogi; niedospecyfikowanie o 30% prowadzi do takiego samego zapasu roboczego. Tianchen i podobni dostawcy publikują dane dotyczące czasów przebijania i cięcia dla poszczególnych materiałów, co ułatwia rzetelny dobór rozmiaru maszyny. Codzienne sprawdzanie soczewek, gazu i listew zabezpiecza osiągi; stacje powinny monitorować liczbę poprawnych części na godzinę, a nie tylko czas pracy maszyny, aby korzyści wynikające z zastosowania maszyny CNC z laserem były widoczne na hali produkcyjnej.
Stacje, które sprawdzają liczby co tydzień, a nie tylko wtedy, gdy zadanie się opóźnia, wykrywają odchylenia zanim przekszczącą się w przeterminowane dostawy. Dobre części na godzinę, wskaźnik odrzutów oraz czas załadunku dają bardziej przejrzysty obraz niż same godziny pracy maszyny. Krótkie spotkanie operacyjne skupione na tych trzech wskaźnikach zapewnia uczciwość całej komórki produkcyjnej i pozwala na wykorzystanie dodatkowej mocy produkcyjnej tam, gdzie klient jej najbardziej potrzebuje – na ciężarówce dostawczej i dokładnie na czas.
Laserowa maszyna CNC pracująca zrównoważenie z komórką produkcyjną, a nie zgodnie z deklarowaną mocą szczytową, zapewnia wydajność obiecana w ofercie. Analiza tych trzech wskaźników razem utrzymuje tę wydajność na stałym poziomie nawet przy zmianach zamówień – od grubych płyt do cienkich, gdzie najbardziej zmieniają się czas cyklu i ustawienia przebicia.
Często zadawane pytania
W jaki sposób laserowa maszyna CNC zwiększa wydajność?
Maszyna CNC z laserem zwiększa wydajność, skracając kolejkę i ilość prac korekcyjnych, a nie tylko przyspieszając cięcie. Po połączeniu z załadownikiem oraz dobraniem odpowiedniej wielkości partii maszyna działa w trakcie, gdy procesy w dół linii kończą obróbkę elementów. Powtarzalne ścieżki zmniejszają liczbę odrzuconych elementów, odzyskując godziny pracy dla produkcji. Efekt widać w postaci większej liczby poprawnych elementów produkowanych codziennie, a nie w wyższej liczbie na arkuszu specyfikacji, która pozostaje bezużyteczna na marginesie.
Czy lepszym rozwiązaniem jest druga maszyna, czy załadowniki?
Wszystko zależy od wąskiego gardła. Jeśli maszyna CNC z laserem pozostaje bezczynna, czekając na załadowanie i rozładowanie, montaż załadownika oraz przygotowanie stanowiska do odprowadzania oparów tanio zwiększy jej zdolność produkcyjną. Jeśli natomiast dwie różne operacje cały dzień rywalizują o jedno pole robocze, druga maszyna CNC z laserem może być uzasadniona. Najpierw należy zarejestrować czas pracy poszczególnych stanowisk, aby określić, który z tych dwóch rozwiązań rzeczywiście poprawi przepływ – zanim inwestycja zostanie dokonana w niewłaściwym miejscu.
Czy maszyna CNC z laserem może pracować bez nadzoru?
Tak, dla stabilnych powtarzalnych zamówień. Dzięki załadowniku, zamkniętej ścieżce wiązki oraz systemowi odprowadzania odpadów maszyna CNC z laserem działa w trybie bezobsługowym i zwiększa wydajność o jedną zmianę pracy. Kluczem do sukcesu są czyste programy oraz niezawodne rozmieszczanie elementów – żaden detal nie może wymagać korekty w trakcie realizacji. Zmienne, jednorazowe zadania lepiej nadają się do obsługi przez operatora, który może dokonywać natychmiastowych dostosowań.
Co najbardziej obniża przepustowość?
Kolejka oczekujących elementów oraz prace korekcyjne – nie zaś prędkość cięcia. Bezczynność maszyny CNC z laserem podczas oczekiwania na płyty lub wzrostu liczby odrzuconych elementów powoduje większe straty niż nieznacznie wolniejsza wiązka. Firmy śledzące czas ładowania oraz wskaźnik odrzuceń zwykle ustalają, że prawdziwym ograniczeniem jest obszar brzegowy komórki produkcyjnej – tam, gdzie odbywa się manipulacja materiałami i kontrola jakości, a które pochłaniają minuty, które w skali dnia sumują się znacznie.
Jak dobrze dobrać moc produkcyjną?
Dobierz rozmiar maszyny CNC laserowej do rzeczywistego asortymentu części oraz realistycznego wzrostu, wykorzystując opublikowane prędkości przebijania i cięcia dla poszczególnych materiałów. Nadmierne specyfikacje marnują powierzchnię podłogi i moc; zbyt niskie prowadzą do gromadzenia się zapasów roboczych. Tianchen oraz porównywalni producenci podają dane dotyczące prędkości, które przekształcają doboru rozmiaru w obliczenie, a nie w próbę zgadywania – co od samego początku planowania chroni inwestycję.
Czy szybsze cięcie pogarsza jakość krawędzi?
Może tak być, jeśli prędkość przekracza dopuszczalną klasę tolerancji. Maszyna CNC laserowa ustawiona powyżej granic określonych w normie ISO 9013 pozostawia chropowatą lub pokrytą żużlem krawędź wymagającą dodatkowej obróbki. Dobranie prędkości odpowiednio do deklarowanej klasy zapewnia akceptowalną jakość krawędzi oraz rzetelność czasu cyklu, dzięki czemu dodatkowa prędkość nie generuje prac korekcyjnych, które anulują korzyści wynikające z zwiększonej wydajności.