
 EN

Le traitement des tôles épaisses constitue le domaine d’excellence des machines de découpe au laser. Découper de l’acier au carbone de 10 mm d’épaisseur relève d’une discipline différente de la perforation de tôles de 3 mm : le faisceau doit pénétrer plus profondément, la flaque de fusion doit être évacuée de façon fiable, et le gaz auxiliaire doit maintenir la coupe sur toute l’épaisseur sans laisser de bavures ni un conicité excessive. Une machine industrielle de découpe au laser conçue pour les matériaux minces parviendra toutefois à découper des tôles épaisses, mais lentement et avec des bords de mauvaise qualité. Le choix adapté de la capacité de la machine industrielle de découpe au laser en fonction de l’épaisseur de la tôle constitue donc la première décision à prendre dans tout atelier de fabrication lourde ; cette décision détermine la puissance requise, la stratégie relative au gaz, la conception de la buse et la séquence de perforation destinée à protéger les pièces consommables.
Cas ou scénario industriel tiré de la pratique réelle
Un fabricant qui découpe des supports structurels de 20 mm
Un fabricant de structures en acier produisant des supports en acier au carbone de 20 mm utilisait initialement une machine laser de 6 kW, héritée de l’ère de la tôle. Les temps de cycle étaient longs, des bavures apparaissaient le long du bord inférieur d’environ un tiers des pièces, et le meulage nécessitait plus de main-d’œuvre que la découpe elle-même. Le fabricant a comparé les performances d’une machine industrielle de découpe laser de 20 kW sur le même agencement (nest) et le même matériau, avec des paramètres de procédé développés conjointement avec le fournisseur de la machine. La capacité accrue de cette nouvelle machine industrielle de découpe laser à traiter des tôles plus épaisses a réduit le temps de cycle par tôle de plus de moitié, et la qualité des bords sur les sections de 20 mm a satisfait aux critères d’inspection sans nécessiter de meulage lors de la production en série.
La comparaison a isolé les variables essentielles dans le travail des tôles épaisses. Une puissance de faisceau plus élevée a permis de maintenir une clé d’ouverture stable sur toute l’épaisseur, tandis qu’un gaz d’assistance à base d’azote, à une pression supérieure, a évacué proprement le matériau fondu, éliminant ainsi les bavures qui nécessitaient un dégrossissage. La stratégie de perçage était tout aussi importante que les paramètres de découpe : le fabricant a adopté une séquence de perçage progressive, avec une puissance initiale réduite et une augmentation de la distance buse-pièce pendant le perçage, ce qui a éliminé les projections endommageant les buses et les lentilles de protection. Ce cas montre qu’une machine industrielle de découpe laser fonctionne sur des tôles épaisses comme un système intégré, où la puissance, le gaz, la buse et la séquence de perçage sont ajustés conjointement, et non individuellement.

Analyse des risques et des modes de défaillance
Bavures, conicité et qualité du bord sur les sections épaisses
Les modes de défaillance caractéristiques découpés sur plaque épaisse sont visibles sur la pièce. Les bavures — matière fondue solidifiée adhérente au bord inférieur — résultent d’une énergie insuffisante ou d’une évacuation imparfaite de la matière fondue, et génèrent des opérations de meulage dont la durée peut dépasser celle de la découpe elle-même sur les sections épaisses. L’effet de conicité — différence entre les largeurs de la fente en haut et en bas — découle des caractéristiques du faisceau et de la position du point focal ; une conicité excessive complique l’ajustement des pièces dans les assemblages soudés. La surchauffe aux angles provoque un arrondi des angles intérieurs vifs, là où le faisceau ralentit. Chacune de ces conditions peut être maîtrisée par l’ajustement des paramètres du procédé, mais uniquement sur une machine industrielle de découpe laser disposant d’une puissance suffisante et d’une qualité de faisceau stable pour l’épaisseur concernée.
Le travail des tôles épaisses concentre les risques sur l’optique. Les matériaux fortement réfléchissants, tels que les alliages de cuivre et d’aluminium, renvoient l’énergie du faisceau vers la source ; ainsi, les applications sur tôles épaisses impliquant ces matériaux exigent des machines industrielles de découpe laser conçues avec une protection contre les réflexions arrière. Le perçage constitue la deuxième exposition : les projections issues du point de perçage remontent le trajet du faisceau et endommagent les buses ainsi que les couvercles de protection ; par conséquent, un protocole rigoureux de perçage est à la fois une mesure destinée à prolonger la durée de vie des consommables et une mesure de sécurité. La conformité aux normes de sécurité n’est pas facultative dans ce contexte : la norme ANSI Z136.1 régit l’utilisation sécurisée des lasers, la norme ISO 11553-1 traite de la sécurité des machines de traitement laser, et la conception de l’enceinte, les dispositifs de verrouillage (interlocks) et l’extraction des fumées doivent être vérifiés sur site.
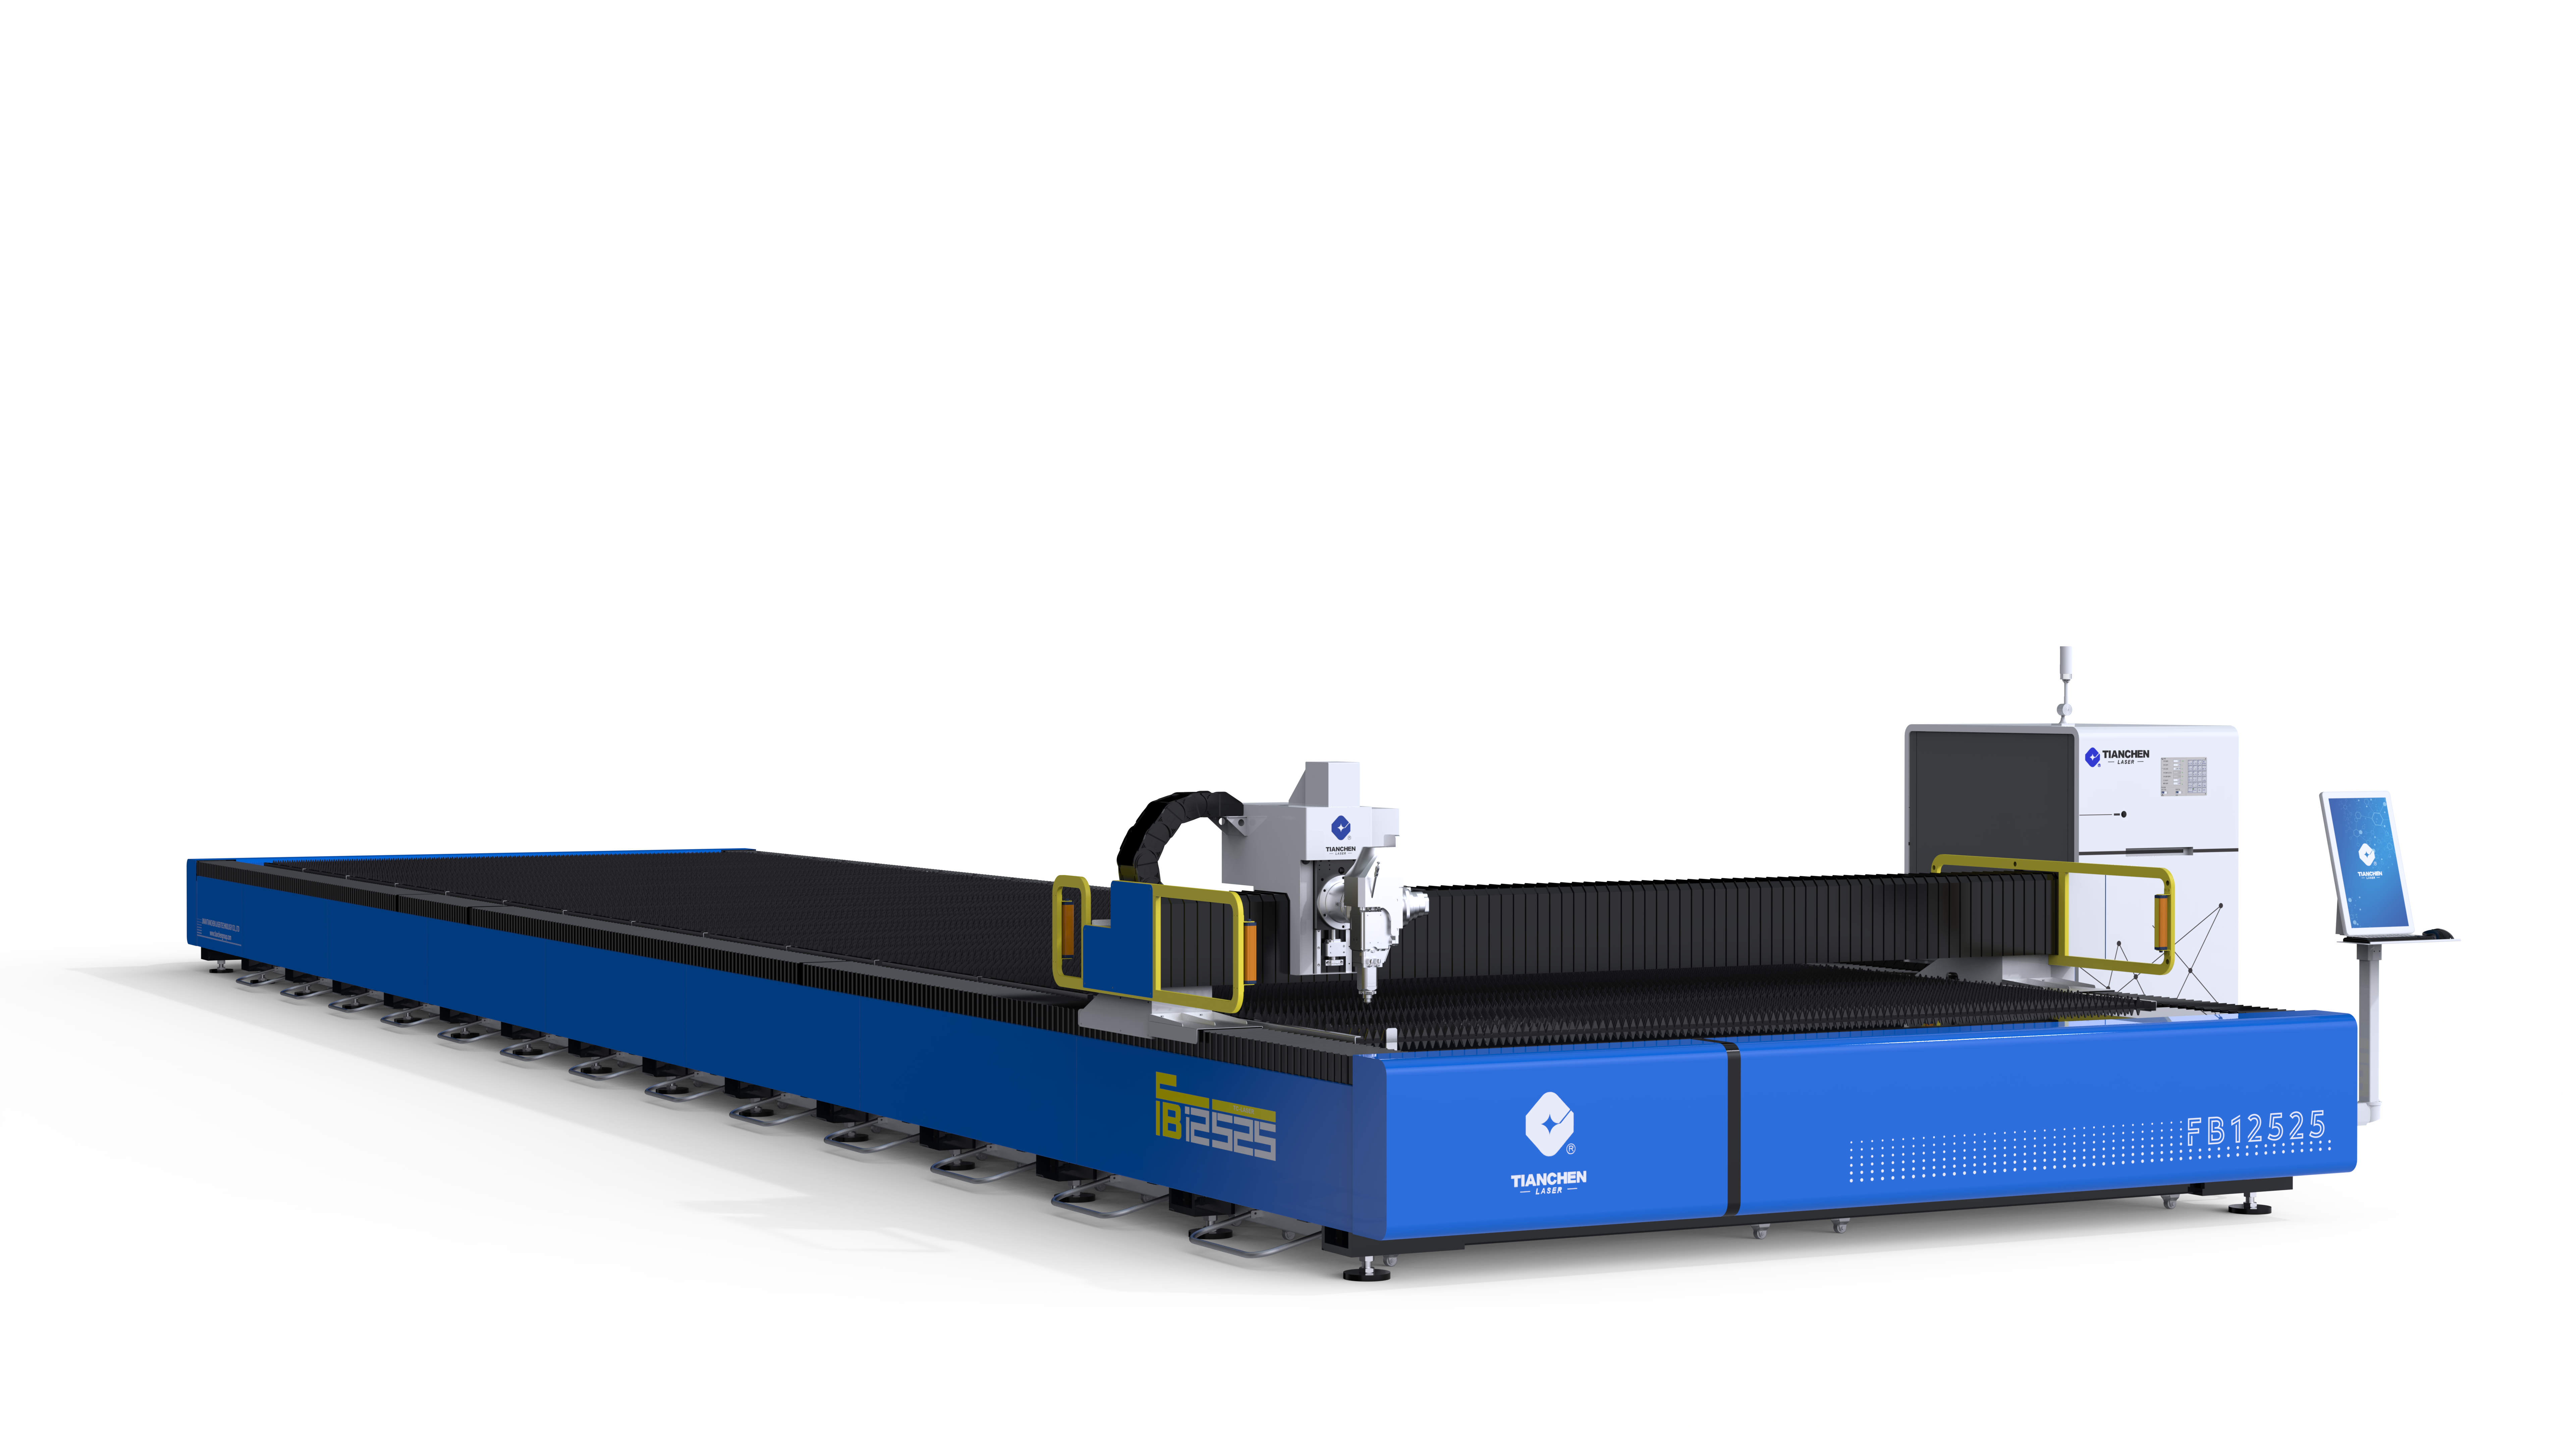
Principes techniques et conformité aux normes
Puissance, gaz et choix de la buse
Le choix de la puissance suit l’épaisseur. Les sources laser à fibre, dont la longueur d’onde est de 1070 nm, sont efficacement absorbées par la plupart des métaux destinés à l’ingénierie ; les tôles minces sont découpées efficacement avec une puissance comprise entre 2 et 6 kW, tandis que les tôles d’épaisseur supérieure à 10 mm profitent d’une puissance de 12 kW ou plus, les sections massives étant souvent traitées à 20 kW ou davantage. Le choix du gaz auxiliaire modifie la physique de la découpe : l’oxygène réagit de façon exothermique avec l’acier au carbone, ce qui ajoute de l’énergie et augmente la vitesse, mais produit un bord oxydé ; l’azote, quant à lui, évacue le matériau fondu sans réagir, offrant des bords propres adaptés à l’acier inoxydable et à l’aluminium, bien qu’à un coût supérieur en gaz. La conception de la buse — simple ou double — ainsi que son diamètre intérieur doivent être adaptées au gaz utilisé, à sa pression et à l’épaisseur de la pièce, car la dynamique du gaz à travers la buse détermine dans quelle mesure le matériau fondu est évacué proprement de la fente de coupe.
Contrôle du procédé et exigences relatives à la machine
Au-delà de la source, les performances d’une machine industrielle de découpe au laser sur des tôles épaisses dépendent de la qualité du mouvement et de la précision du contrôle. Un bâti de machine suffisamment rigide résiste aux forces d’accélération qui dévient le faisceau à la surface de la tôle, et les composants d’entraînement doivent maintenir une précision de positionnement même à des vitesses de découpe élevées. Le contrôle du point focal revêt une importance accrue lors de la découpe de pièces épaisses, car la profondeur de champ est alors plus étroite par rapport à l’épaisseur du matériau ; par ailleurs, la détection capacitive de hauteur garantit un écart constant entre la buse et la pièce, même en cas de gauchissement de la tôle. L’extraction des fumées doit être capable de traiter un flux accru de particules, et les systèmes de sécurité doivent satisfaire aux exigences des normes ANSI Z136.1 et ISO 11553-1. Ces critères définissent la différence entre une machine industrielle de découpe au laser spécifiquement conçue et homologuée pour les tôles épaisses, et une machine simplement capable d’essayer cette opération.
Guide pratique destiné aux acheteurs et aux responsables de la maintenance
Choix d’une machine industrielle de découpe au laser pour tôles épaisses
Les acheteurs doivent définir l’épaisseur maximale du matériau, le mélange de matériaux et la qualité acceptable des bords avant de comparer les machines. Les objectifs de débit de production doivent être établis en référence au matériau propre à l’acheteur plutôt que sur la base de tableaux génériques de vitesses, car le gaz d’assistance, la composition du matériau et la géométrie des pièces influencent tous le temps de cycle. Les points de vérification comprennent la stabilité de la puissance du faisceau, les procédures de perçage adaptées à la gamme d’épaisseurs de l’acheteur, la protection contre les réflexions arrière lorsque des matériaux réfléchissants sont utilisés, ainsi que des bibliothèques de paramètres de procédure documentées. Les fournisseurs de machines tels que Laser Tianchen basé à Jinan, fournissent généralement des essais d’application sur le matériau du client, ce qui permet d’évaluer une machine en fonction de ses performances démontrées plutôt que de sa capacité nominale uniquement.
Pratiques d’entretien pour la découpe lourde
La gestion des consommables domine la maintenance des tôles épaisses. Les buses s’usent à cause des projections et doivent être remplacées selon un cycle défini ou dès les premiers signes d’une dégradation de la qualité de coupe ; les capots de protection et les lentilles nécessitent un contrôle après les postes de travail comportant de nombreux perçages. La contamination des optiques par les fumées réduit leur durée de vie et dégrade la qualité du faisceau ; les filtres d’extraction des fumées doivent donc être entretenus selon un calendrier strict. Les performances du groupe frigorifique protègent la source, car des écarts de température de la source réduisent sa puissance de sortie et peuvent provoquer l’arrêt de la machine. Les optiques de transmission du faisceau exigent des inspections et des nettoyages périodiques effectués par du personnel qualifié ; toute variation de la qualité de coupe doit déclencher un contrôle des paramètres et des consommables avant d’envisager des causes mécaniques.
Questions fréquemment posées
Question 1 : Quelle puissance laser est nécessaire pour couper des tôles métalliques épaisses ?
Répondre : La sélection de la puissance suit l'épaisseur et le matériau. Les tôles jusqu’à environ 6 mm sont découpées efficacement à une puissance comprise entre 2 et 6 kW ; les matériaux dont l’épaisseur se situe dans la fourchette de 10 à 15 mm bénéficient généralement d’une puissance de 12 kW ou plus ; enfin, les sections épaisses dépassant 20 mm sont couramment traitées à une puissance de 20 kW ou plus. Les matériaux réfléchissants et la découpe assistée par azote augmentent encore davantage la puissance requise. Une machine industrielle de découpe laser doit être évaluée sur la base du matériau réel de l’acheteur, plutôt que d’être choisie à partir de tableaux génériques de vitesses.
Question 2 : Pourquoi la découpe de tôles épaisses produit-elle des bavures sur le bord inférieur ?
Répondre : Les résidus sont des matériaux fondus solidifiés qui n’ont pas été éjectés de la fente de coupe, généralement parce que l’apport d’énergie ou la pression du gaz auxiliaire était insuffisant pour l’épaisseur traitée, ou parce que la vitesse de découpe a augmenté excessivement par rapport aux conditions en vigueur. Les corrections standard consistent à augmenter la puissance, à optimiser la pression du gaz et à réduire la vitesse, ainsi qu’à inspecter la buse. Une routine de perçage bien réglée contribue également à prévenir les projections qui détériorent les buses et la qualité de coupe pendant l’opération.
Question 3 : Dans quels cas utiliser de l’oxygène comme gaz auxiliaire plutôt que de l’azote ?
Répondre : L’oxygène réagit de façon exothermique avec l’acier au carbone, ce qui ajoute de l’énergie à la découpe et augmente nettement la vitesse, mais produit une bordure oxydée adaptée aux applications où cette bordure sera soudée, peinte ou traitée ultérieurement. L’azote, quant à lui, évacue le matériau fondu sans réagir, produisant des bords propres adaptés à l’acier inoxydable et à l’aluminium, mais il coûte plus cher et permet une découpe plus lente. Le choix dépend des exigences relatives à la qualité de la bordure et du matériau traité, et non des préférences liées à la machine.
Question 4 : Comment la perforation affecte-t-elle la durée de vie de la buse et des optiques lors du travail sur des tôles épaisses ?
Répondre : La perforation génère des projections qui remontent le long du trajet du faisceau et érodent les buses et les couvercles de protection ; ainsi, une perforation non maîtrisée consomme rapidement les pièces consommables. Une perforation progressive, avec une puissance initiale réduite, une distance plus grande entre la buse et la pièce pendant la phase de perforation, et un gaz auxiliaire adapté réduit considérablement ces dommages. Le suivi régulier de l’état de la buse et de la qualité de la coupe après des postes comportant beaucoup de perforations, ainsi que le remplacement systématique des buses selon un cycle défini, permettent de maintenir une machine industrielle de découpe laser en production constante.
Table des matières
- Cas ou scénario industriel tiré de la pratique réelle
- Analyse des risques et des modes de défaillance
- Principes techniques et conformité aux normes
- Guide pratique destiné aux acheteurs et aux responsables de la maintenance
-
Questions fréquemment posées
- Question 1 : Quelle puissance laser est nécessaire pour couper des tôles métalliques épaisses ?
- Question 2 : Pourquoi la découpe de tôles épaisses produit-elle des bavures sur le bord inférieur ?
- Question 3 : Dans quels cas utiliser de l’oxygène comme gaz auxiliaire plutôt que de l’azote ?
- Question 4 : Comment la perforation affecte-t-elle la durée de vie de la buse et des optiques lors du travail sur des tôles épaisses ?