 EN
D’un atelier surchargé à un sol calme
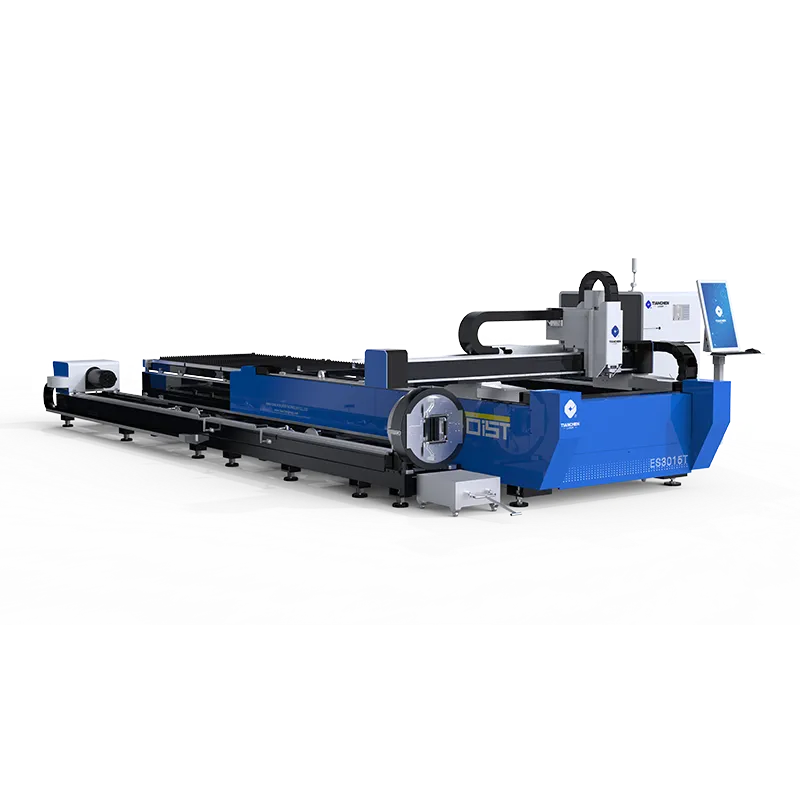
Un sous-traitant spécialisé dans la fabrication de pièces métalliques dans l’Ohio exploitait trois postes manuels pour la production de supports : un opérateur effectuait les mesures, un second réalisait les points de soudure, et un troisième achevait la pièce à la scie à ruban. La production stagnait à environ 180 pièces par poste, et les bacs à déchets du vendredi racontaient la véritable histoire — environ 9 % des tôles étaient hors spécifications. L’atelier a installé une machine à commande numérique par laser conçue pour la découpe fibre à 1,5 kW et a reconfiguré l’îlot autour d’un seul opérateur et d’un programme de découpe en nidification. En six semaines, le même poste produisait 520 supports avec un taux de déchets inférieur à 2 %. La machine à commande numérique par laser n’a pas ajouté de main-d’œuvre ; elle a supprimé les étapes où l’incohérence humaine pénétrait le processus.
Ce que la première semaine a réellement révélé
La première semaine a révélé combien de temps était perdu en raison des opérations de fixation. Auparavant, chaque support nécessitait un serrage manuel et une vérification à l’aide d’un gabarit papier. La nouvelle machine à commande numérique par ordinateur (CNC) laser lisait directement la géométrie à partir du fichier CAO et découpait sur un lit à lattes équipé de broches de positionnement pneumatiques. Le temps de préparation, qui prenait 14 minutes, est tombé à moins de 90 secondes. Les opérateurs ont consacré le temps ainsi gagné à l’inspection et à l’emballage, plutôt qu’à manipuler manuellement les matériaux, et la machine CNC laser a permis de maintenir une rotation continue du lit entre les chargements, sans nécessiter une deuxième personne sur la ligne.
Là où l’ancienne méthode masquait ses coûts
La découpe manuelle semblait peu coûteuse, car la machine était déjà amortie. Le coût caché résidait dans les retouches : une bride mal découpée entraînait un ensemble soudé qui ne s’ajustait pas correctement chez le client. Le suivi des travaux retournés sur un trimestre a révélé que 23 % des réclamations liées à des problèmes d’ajustement étaient attribuables à une précision insuffisante de la découpe, et non à la soudure. Une machine laser CNC comble cet écart en suivant systématiquement le même parcours à chaque exécution du programme, si bien que la 500e pièce sort de la cellule identique à la première. La machine laser CNC transforme ce coût caché en un chiffre visible et maîtrisable dans le registre des défauts.
Pourquoi les réglages manuels comportent-ils un risque réel
Les procédés manuels dérivent pour des raisons que les opérateurs ne perçoivent pas toujours. Un gabarit usé, une lame émoussée ou une main fatiguée déplacent la ligne de coupe de fractions de millimètre, et ces fractions se traduisent par des jeux à l’assemblage que le client remarque en premier lieu.
Dérive des tolérances due à l’alignement manuel
L’alignement manuel dépend de la personne et de l’heure. Des découpes effectuées le matin et le soir par le même opérateur peuvent différer de 0,4 mm, ce qui suffit à bloquer un ajustement glissant. Une machine laser CNC intègre la tolérance dans son programme, de sorte que la quarantième pièce correspond exactement à la première. Pour les pièces destinées à s’emboîter ou à tourner, cette reproductibilité fait la différence entre un assemblage propre et une intervention technique coûteuse pour le client.
Les pertes de matière s’accumulent discrètement
Les chutes issues du travail manuel s’imbriquent rarement efficacement. Les marges de sécurité laissées se transforment en chutes définitives qui ne deviendront jamais des produits finis. La machine laser CNC exécute un logiciel d’imbrication qui place les pièces bord à bord, portant le taux d’utilisation de la tôle brute de 68 % à 88 % sur des commandes mixtes. Sur une année d’achats d’acier inoxydable, cette amélioration couvre une part significative du coût de l’équipement et libère de l’espace au sol autrefois occupé par des bacs à chutes.
Le fonctionnement réel d’une machine laser CNC
Le système intègre un contrôleur de mouvement, un portique à entraînement servo et une source laser à fibre au sein d’une seule boucle de commande. Une machine à commande numérique par ordinateur (CNC) laser dont la boucle est adaptée au type de pièces à traiter fonctionne plus efficacement qu’une machine choisie uniquement en fonction de sa puissance en watts ; comprendre le fonctionnement de cette boucle aide les acheteurs à sélectionner la spécification appropriée plutôt que le chiffre le plus élevé mentionné dans la brochure.
Boucle de commande du mouvement et du faisceau
Le contrôleur convertit le parcours de découpe en commandes pas à pas destinées aux axes servo. Un capteur capacitif de hauteur maintient la lentille de focalisation à une distance constante au-dessus de la tôle, corrigeant en temps réel les déformations dues à la courbure ou au gauchissement. La machine CNC laser conserve ainsi une qualité constante du faisceau, même sur des tôles imparfaitement planes, ce qui préserve la perpendicularité des bords sur les matériaux épais et évite l’effet de conicité souvent observé sur les pièces découpées manuellement.
Régulation du gaz d’assistance et de la puissance
L’oxygène, l’azote ou l’air comprimé évacuent la fente fondue. L’oxygène permet une découpe rapide de l’acier au carbone, mais laisse un bord oxydé ; l’azote procure un bord propre, prêt à être peint, à un coût plus élevé. La machine laser CNC permet à l’opérateur d’adapter le gaz et la puissance au matériau traité : ainsi, un panneau décoratif mince et une plaque structurelle de 12 mm utilisent des paramètres distincts tirés de la même bibliothèque de fichiers, sans changement de matériel.
Normes et valeur sur le terrain
Une machine laser CNC justifie pleinement son coût uniquement lorsqu’elle est adaptée aux travaux à réaliser et entretenue selon un calendrier rigoureux ; les règles régissant les découpes sûres et acceptées doivent donc figurer dans la décision d’achat, et non dans l’audit qui suit une réclamation.
OSHA, ANSI et ISO 9013 en pratique
La réglementation OSHA 29 CFR 1910.212 exige la protection contre les parties mobiles exposées et les contacts non intentionnels ; un laser de classe 4 nécessite un trajet de faisceau entièrement clos, équipé de dispositifs de verrouillage. La norme ANSI B11.21 s’applique aux systèmes de découpe et exige un accès contrôlé pendant le fonctionnement. La norme ISO 9013 définit les classes de tolérance et de rugosité pour la découpe thermique : ainsi, une pièce spécifiée en classe 2 respecte une plage de tolérance plus étroite qu’une pièce en classe 4. Une machine à commande numérique par ordinateur (CNC) à laser conçue conformément à ces exigences est livrée avec une enceinte, des rideaux photoélectriques et une logique d’arrêt d’urgence déjà intégrées ; la classe indiquée sur le plan précise à l’opérateur la vitesse et le gaz à utiliser.
Vérifications avant achat et maintenance quotidienne
Les acheteurs doivent confirmer la taille maximale de la tôle, le temps de perforation sur le matériau le plus épais prévu et la compatibilité du contrôleur avec le format réel de CAO utilisé en atelier. Une machine laser CNC nécessitant une conversion de fichier à chaque opération érode discrètement le gain de temps qu’elle était censée procurer. Des fournisseurs tels que Tianchen fournissent un échantillon découpé sur le matériau réel et indiquent le temps de perforation en fonction de l’épaisseur, ce qui rend la comparaison concrète. Les opérateurs doivent vérifier, au début de chaque poste, la propreté des lentilles, la pression du gaz auxiliaire et l’état des lames ; quinze minutes d’entretien quotidien sur une machine laser CNC évitent l’arrêt imprévu qui coûte une journée entière de production.
Questions fréquemment posées
Comment une machine laser CNC améliore-t-elle la régularité ?
Une machine à commande numérique par ordinateur (CNC) à laser stocke le parcours de découpe sous forme de programme, de sorte que chaque pièce suit les mêmes coordonnées, quel que soit le poste de travail ou l’opérateur. Le contrôleur de mouvement et le capteur de hauteur maintiennent le faisceau stable, garantissant des bords droits et des dimensions conformes aux tolérances définies dans le fichier. Cela élimine les légères variations introduites par le marquage manuel et la découpe à la main sur une série de production de n’importe quelle longueur.
Quels matériaux conviennent à une machine CNC à laser à fibre ?
Une machine CNC à laser à fibre découpe l’acier au carbone, l’acier inoxydable, l’aluminium et la plupart des alliages, jusqu’à l’épaisseur maximale indiquée dans ses spécifications. Les métaux réfléchissants nécessitent des paramètres adaptés et un gaz auxiliaire approprié afin d’éviter les problèmes de réflexion arrière. Les tôles minces destinées aux pliages ou aux panneaux décoratifs sont découpées proprement, tandis que les tôles structurelles exigent une vitesse d’avance plus lente et une perforation vérifiée. Adapter le matériau aux caractéristiques techniques de la machine permet d’obtenir des bords nets et protège la source laser contre les dommages.
Une machine CNC à laser est-elle sûre à faire fonctionner dans un atelier animé ?
Oui, lorsque l’enceinte, les verrous de sécurité et l’extraction respectent les normes OSHA 29 CFR 1910.212 et ANSI B11.21. Le faisceau reste entièrement confiné, les portes d’accès coupent l’alimentation électrique à l’ouverture, et l’extraction des fumées élimine les vapeurs générées par la découpe. Les opérateurs doivent toutefois porter des protections oculaires et suivre une formation adéquate ; toutefois, les dispositifs de protection intégrés à la machine laser CNC maîtrisent les principaux risques durant le fonctionnement normal, même lorsqu’elle est installée sur un sol partagé.
Quelle surface au sol le système nécessite-t-il ?
L’encombrement dépend des dimensions des tôles à traiter et du niveau d’automatisation. Une machine laser CNC destinée à des tôles de 1,5 m nécessite approximativement l’espace occupé par le lit de la machine, plus une zone suffisante pour le chargement et l’évacuation des chutes. L’ajout d’un chargeur ou d’une table de tri augmente l’enveloppe globale. Les ateliers doivent prévoir un accès aux chariots élévateurs ainsi qu’une allée de service, car un positionnement trop serré ralentit le chargement et empêche l’entretien quotidien indispensable au maintien de la précision de la machine.
Quel entretien permet de conserver une qualité de coupe stable ?
Vérifications quotidiennes de la lentille et des lames, inspection hebdomadaire de la conduite de gaz et étalonnage mensuel du capteur de hauteur protègent la qualité des bords. Une machine à commande numérique par laser perd de sa précision lorsque la lentille se trouble ou que les lames s’usent ; ainsi, une procédure courte et régulière vaut mieux qu’un entretien approfondi occasionnel. Tenir un registre aide également à démontrer le contrôle du processus aux clients qui évaluent les normes de fabrication avant de passer des commandes répétées.
À quel moment l’achat d’une machine à commande numérique par laser devient-il rentable ?
Le retour sur investissement est le plus rapide là où le volume, la variété des pièces et le taux de rebuts sont élevés. Une machine à commande numérique par laser qui augmente le rendement des tôles de 68 % à 88 % et réduit les retouches permet de récupérer son coût grâce aux économies sur les matériaux et la main-d’œuvre seules. Les ateliers à faible volume et à pièces simples peuvent préférer faire appel à un bureau de services jusqu’à ce que la profondeur des commandes justifie l’investissement initial et la formation de l’opérateur nécessaire pour exploiter la machine en toute sécurité.