
 EN
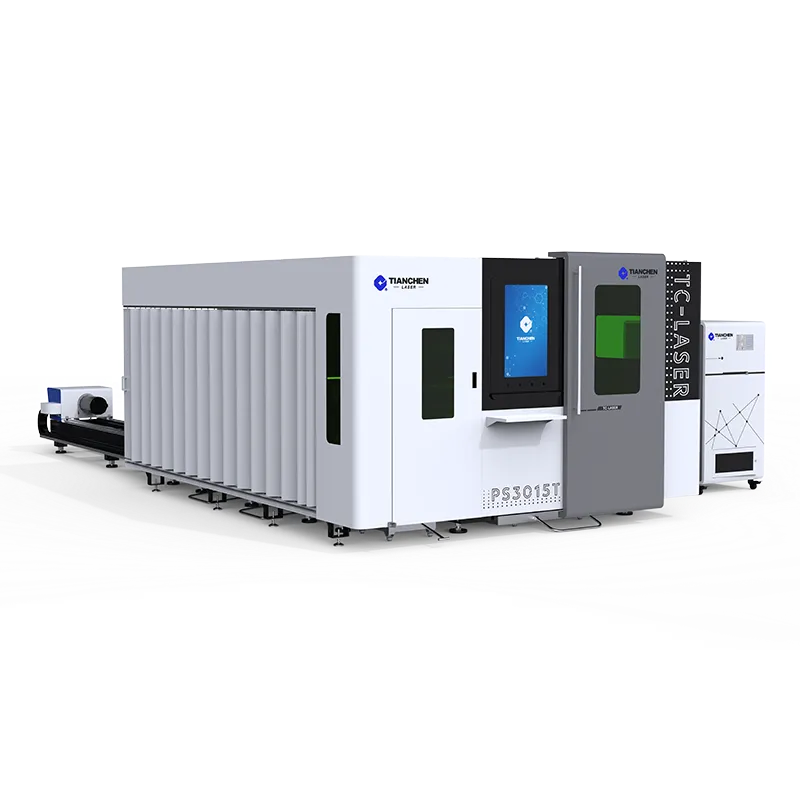
Une zone de finition qui manquait d’espace
Un atelier spécialisé en Pennsylvanie découpait des cadres en acier sur une table à plasma, puis envoyait chaque pièce vers le débourrage avant la peinture poudre. La zone de finition s’étendit progressivement jusqu’à contenir une journée entière de pièces en attente d’un opérateur munis d’une lime. Le passage du travail de profilés à la découpe laser métallique a déplacé la qualité des bords en amont : les pièces arrivaient suffisamment propres pour être peintes sans intervention manuelle, et la file d’attente de débourrage a rétréci, passant d’une zone entière à un simple établi. L’atelier a attribué ce retournement de situation à la découpe laser métallique, et non à l’acquisition d’une meuleuse plus grande.
La file d’attente de débourrage chaque matin
Chaque matin, les opérateurs faisaient face à des piles de bords découpés au plasma nécessitant un meulage avant que la peinture n’adhère correctement. En période d’activité soutenue, cela représentait trois heures consécutives de nettoyage pur avant qu’une pièce commercialisable ne quitte la zone. La découpe laser métallique produisait des bords présentant un laitier minimal, si bien que ces mêmes pièces évitaient totalement la meuleuse et allaient directement vers le poste de peinture, libérant ainsi ces trois heures pour des tâches à valeur ajoutée qui modifient effectivement le produit reçu par le client.
L’endroit où les heures ont disparu
Des études sur le temps de travail ont révélé que 18 % de la main-d’œuvre consacrée à la fabrication était dédiée à la finition des bords, sans apporter aucune résistance ni fonction supplémentaire. Ce coût restait caché, car le meulage faisait simplement partie de la tâche. Le passage au découpage laser métallique pour les travaux de profil a permis de réaffecter ces heures au soudage et à l’assemblage, là où elles modifiaient effectivement le produit payé par le client, plutôt que de s’accumuler dans une pile en attente d’un traitement final en bout de ligne.
Le risque lié au maintien de bords rugueux
Un bord rugueux n’est pas seulement disgracieux ; il déclenche des défaillances qui apparaissent après l’expédition de la pièce, et ces défaillances nuisent à la réputation de l’atelier avant même que quiconque n’identifie leur origine dans le procédé de découpe.
Les défaillances de revêtement commencent au niveau du bord
La poudre et la peinture adhèrent mal sur les scories et les bavures, laissant des zones minces qui rouillent en premier. Un client a renvoyé une série de supports après l’apparition de rouille sur les bords, quelques mois plus tard. La découpe laser des métaux produit un bord lisse, avec un oxyde maîtrisé, que le revêtement recouvre uniformément ; cela a éliminé ce mode de défaillance de la liste des défauts de l’atelier ainsi que le coût des retours, protégeant à la fois le compte client et le calendrier.
Problèmes d’ajustement ultérieurs
Les bavures accrochent les faces d’assemblage et perturbent le montage. Un kit de supports, censé s’emboîter sans effort, a nécessité un limage sur site, ce qui a coûté du temps au client et entamé la réputation de l’atelier. Les bords propres issus de la découpe laser des métaux permettent aux pièces de s’ajuster dès la première tentative — un avantage décisif pour les kits expédiés aux équipes sur site, qui ne disposent d’aucun atelier et attendent un ajustement parfait sans avoir besoin d’une meuleuse.
Pourquoi la découpe laser des métaux réduit les interventions complémentaires
La découpe laser des métaux intègre la qualité directement dans le trajet de coupe, sans nécessiter une opération secondaire ultérieure, et le contrôle est reproductible sur l’ensemble de la commande, indépendamment de la personne manipulant l’outil.
Fente propre grâce à des paramètres maîtrisés
Le faisceau, le gaz auxiliaire et la vitesse d’avance définissent la fente. La découpe laser des métaux maintient ces paramètres constants tout au long du trajet, garantissant ainsi une uniformité du bord, contrairement à une variation liée au contact manuel de l’opérateur. Le choix approprié du gaz produit un bord quasi nu sur l’acier inoxydable, tandis que l’acier au carbone présente une fine couche d’oxyde facilement éliminable en quelques secondes, plutôt qu’après plusieurs minutes de meulage manuel postérieur.
Rectitude du bord et maîtrise des bavures
Un capteur stable de focalisation et de hauteur maintient la coupe droite, de sorte que les largeurs supérieure et inférieure correspondent. La découpe laser sur métal maintient l’alignement des deux largeurs et, avec un perçage adapté, évite les bavures pendantes qui caractérisent le nettoyage plasma. Des bords droits et exempts de bavures ne nécessitent aucun rodage, ce qui constitue la raison concrète pour laquelle la zone de finition s’est réduite après le passage à cette technologie, et est restée petite par la suite pour les travaux de profilés.
Normes et mesure des économies
La qualité du bord n’apporte un bénéfice que si la pièce est conçue et vérifiée pour en tirer pleinement parti, et si la tolérance correspondante figure sur le plan plutôt que de reposer sur l’appréciation subjective de l’opérateur quant à la suffisance d’un rodage.
ISO 9013 et ventilation OSHA
La norme ISO 9013 classe les bords découpés par procédé thermique selon leur rugosité et leur classe de tolérance. La spécification de cette classe sur le plan indique à l’atelier le niveau de propreté requis pour le bord ; la découpe laser sur métaux atteint des classes plus fines que la découpe plasma à épaisseur égale, ce qui permet, en indiquant la classe, de s’assurer que le procédé répond aux exigences de revêtement sans avoir recours à des estimations. La réglementation OSHA 29 CFR 1910.94 exige l’extraction des fumées à la source, ce que permet la découpe laser sur métaux équipée d’un système d’extraction adéquat, protégeant ainsi les opérateurs contre les particules présentes dans l’atelier.
Conception, inspection et cas complexes
Les concepteurs doivent spécifier les rayons de raccordement des angles et les dimensions des fentes que le procédé permet de réaliser proprement, en évitant les caractéristiques qui imposent un travail secondaire. L’arrondissement d’un angle interne vif élimine le point de concentration de contraintes ainsi que l’opération de meulage. Tianchen et des ateliers comparables recommandent de spécifier des rayons de raccordement des angles compatibles avec la précision du procédé de découpe laser sur métal, ce qui permet de faire sortir la pièce directement sans passer par l’atelier de finition. Les opérateurs doivent vérifier la qualité des bords sur la première pièce et après tout changement de lentille ou de gaz, car une lentille embuée élargit la fente de coupe et provoque l’apparition de bavures. Des tôles très épaisses ou des alliages réfléchissants mixtes peuvent encore nécessiter un léger meulage aux angles ; les ateliers doivent donc réserver cet atelier aux cas difficiles et laisser la majorité des pièces sortir prêtes à l’emploi.
La découpe laser des métaux récompense les ateliers qui conçoivent dès le premier croquis en tenant compte de ce procédé. Spécifier des rayons que le procédé respecte proprement et indiquer dès l’offre la classe ISO 9013 permettent à la découpe laser des métaux d’atteindre le bord sans opération secondaire, si bien que la pièce évite le bac de finition. Examiner la qualité du bord sur la première pièce et après chaque changement de lentille garantit une constance de la découpe laser des métaux sur de longues séries et préserve les économies attendues de ce changement de procédé.
Questions fréquemment posées
Comment la découpe laser des métaux réduit-elle les opérations de finition ?
La découpe laser des métaux contrôle le faisceau, le gaz et l’avance afin que la fente reste propre et droite, laissant peu ou pas de bavure ni de bourrelet. Les pièces peuvent ainsi passer directement au revêtement ou à l’assemblage, sans meulage nécessaire pour les bords découpés au plasma. La qualité du bord est intégrée à la découpe elle-même, et non ajoutée ultérieurement, ce qui explique pourquoi le bac de finition se réduit après le passage à ce procédé — et reste réduit pour les travaux de profilés.
Le bord est-il prêt pour la peinture poudre ?
Oui, pour la plupart des aciers inoxydables et des aciers au carbone minces. La découpe laser des métaux avec le bon gaz produit un bord lisse et contrôlé en oxyde, que la peinture en poudre recouvre uniformément. L’acier au carbone peut présenter une fine couche d’oxyde qui s’efface en quelques secondes par raclage. Les matériaux très épais ou réfléchissants peuvent nécessiter un léger retouchage des angles avant la peinture, mais la majeure partie des profilés sort prête à être revêtue directement de la table de découpe.
Une découpe plus propre coûte-t-elle davantage par pièce ?
Souvent moins dans l’ensemble. La découpe laser des métaux coûte davantage au niveau du faisceau que la découpe plasma, mais élimine les heures de main-d’œuvre consacrées à l’ébavurage sur toute la commande. Les ateliers ayant suivi le coût total ont constaté que le temps gagné en finition compensait largement le tarif unitaire plus élevé de la découpe, notamment pour les profilés envoyés directement au revêtement sans intervention manuelle ajoutant aucune valeur.
Quelle norme définit un bon bord découpé ?
La norme ISO 9013 classe les bords découpés thermiquement selon leur rugosité et leur classe de tolérance. La spécification de cette classe sur le plan indique à l’atelier le niveau de propreté requis au bord. La découpe laser des métaux atteint des classes plus fines que la découpe plasma pour une épaisseur identique, ce qui fait de cette norme un guide du procédé plutôt qu’un critère laissé à l’appréciation subjective ou au ponçage postérieur.
Des bords rugueux peuvent-ils entraîner des retours ?
Oui. Les résidus de laitier et les bavures provoquent un amincissement du revêtement et l’apparition de la rouille au niveau du bord ; en outre, ils s’accrochent aux surfaces d’assemblage. La découpe laser des métaux élimine ces points de défaillance, ce qui a réduit les retours de supports dans un atelier après le passage à ce procédé. Des bords propres protègent à la fois le produit et le client qui le reçoit dans les délais impartis.
Quand un finissage secondaire est-il encore nécessaire ?
Pour les tôles très épaisses, les alliages réfléchissants mixtes ou les pièces dont la découpe ne peut pas être réalisée proprement, un léger ponçage subsiste. La découpe laser des métaux permet de sectionner le volume de façon nette, mais pas jusqu’à zéro pour tous les matériaux. Les ateliers doivent réserver la zone de finition à ces cas difficiles et laisser la majeure partie des travaux de profilage en être totalement dispensée, afin de consacrer la main-d’œuvre à des étapes à valeur ajoutée.