
 EN
Un goulot d’étranglement qui ressemblait à un problème de main-d’œuvre
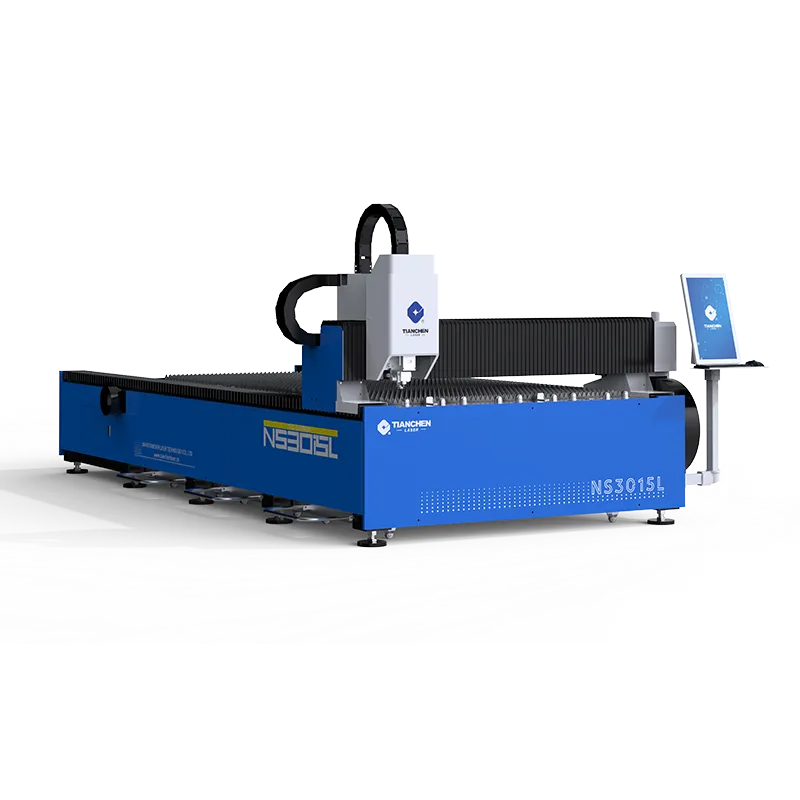
Un atelier de fabrication du Midwest accusait des retards dans les livraisons en raison d’un manque de personnel. Les zones de pliage et de soudage fonctionnaient correctement, mais les commandes prêtes à expédier continuaient de glisser. L’analyse du flux a révélé que la découpe laser n’était pas l’étape la plus lente — c’était l’attente devant celle-ci. Des tôles s’accumulaient dans une file d’attente tandis qu’un seul opérateur basculait entre le chargement, la découpe et le dégagement. L’ajout d’une deuxième machine CNC laser dans la cellule, couplée à un chargeur simple, a fait passer la production quotidienne de pièces finies de 1 100 à 2 600, sans ajout de poste ni de tour de travail. La machine CNC laser est devenue l’élément central qui a permis au reste de la cellule de respirer.
Le poste du soir qui ne parvenait pas à suivre
Les productions du soir ont accusé du retard parce que l'opérateur unique assurait à la fois le fonctionnement de la machine laser CNC et l’opération en aval de débourrage. Lorsque la file d’attente des pièces à découper s’est allongée, le débourrage s’est arrêté et les pièces sont restées empilées sans avoir été découpées. La séparation des rôles — la machine laser CNC continuant à fonctionner tandis qu’une deuxième personne terminait les bords — a permis de maintenir les deux postes actifs et d’éliminer l’arriéré du soir, qui semblait au départ un problème de nombre d’employés plutôt qu’un problème de flux.
Ce que les données révélaient réellement
Une semaine de relevés horaires a montré que le temps de découpe représentait 38 % du temps total du poste ; le reste était consacré au chargement, au déchargement et aux déplacements. La machine laser CNC était à l’arrêt plus souvent qu’en marche. La solution résidait dans la manutention des matériaux, non dans un faisceau plus rapide. Les ateliers qui enregistrent le temps passé par poste avant d’acheter de la capacité constatent généralement ce même schéma et évitent ainsi de dépenser inutilement pour une puissance que la machine laser CNC ne peut pas exploiter pleinement sur une journée entière.
Pourquoi la capacité stagne avant même la machine
Le débit échoue aux extrémités du processus, pas au niveau du faisceau. La découpe elle-même est souvent l’activité la plus rapide dans la cellule ; ainsi, accuser le laser manque de cibler le problème réel et gaspille le budget en corrigeant ce qui n’est pas la cause première.
Le temps d’attente dépasse le temps de découpe
Une plaque en attente d’un opérateur disponible perd davantage de minutes que la machine à commande numérique par ordinateur (CNC) ne passe de temps à la découper. La taille des lots a de l’importance : des piles volumineuses retarde la prochaine commande, tandis que de petits lots fréquents maintiennent la table en rotation continue. Adapter la taille des lots au cycle de la machine CNC laser permet de limiter la longueur de la file d’attente et de respecter les délais de livraison réalistes — ce qui protège bien davantage le compte qu’un chiffre plus élevé de puissance (en watts) indiqué dans les spécifications.
La taxe de reprise sur volume
Chaque pièce défectueuse coûte non seulement sa propre découpe, mais aussi la main-d’œuvre nécessaire pour la détecter et la remplacer. À raison de 1 100 pièces par jour, un taux de rebut de 4 % signifiait 44 reprises, ainsi que le temps d’inspection associé. Le chemin répétable du laser CNC réduit les rebuts à moins de 1 %, libérant ainsi ces heures pour une production réelle plutôt que pour traquer des erreurs qu’un processus plus stable n’aurait jamais générées.
Comment le débit s’échelonne réellement
Plus de pièces proviennent d’un fonctionnement plus stable, pas seulement d’un chiffre plus élevé sur la fiche technique, et les gains s’accumulent lorsque l’ensemble de la cellule est équilibré plutôt qu’une seule station qui fonctionne à plein régime.
Stratégie de perçage et temps de cycle
Le perçage fixe le seuil minimal du temps de cycle pour les tôles épaisses. Une machine à commande numérique par laser dotée d’un perçage par impulsions contrôlé évite les longues pauses qui alourdissent chaque pièce. Ajuster le perçage en fonction du matériau et utiliser des déplacements en vol (fly-cut) sur les tôles minces permet de gagner plusieurs secondes par pièce ; ces secondes se multiplient sur des milliers de découpes hebdomadaires, générant des heures de production réelle, expédiable, que la file d’attente ne masque plus.
Fonctionnement sans opérateur sur des travaux répétitifs
Pour des commandes stables et répétitives, la machine laser CNC peut fonctionner sans surveillance grâce à un chargeur et à un système de contrôle des fumées. Un atelier exécutant un programme hebdomadaire de supports pendant la nuit a gagné une journée complète de production sans main-d’œuvre supplémentaire. Le fonctionnement « sans lumière » exige des programmes propres et un nesting fiable, mais le gain de capacité est réel pour des volumes prévisibles que la machine laser CNC peut reproduire sans opérateur vigilant devant le panneau.
Normes et pérennisation du gain
L’acquisition de capacité est la partie facile ; sa préservation exige de la discipline, et les règles qui garantissent l’acceptation des pièces assurent également le bon fonctionnement de l’atelier, sans arrêts qui annuleraient ce gain.
Protections OSHA et ISO 9013
La norme OSHA 29 CFR 1910.212 exige la protection des pièces mobiles et des trajets du faisceau laser ; une machine à commande numérique par laser conforme à cette norme garantit la sécurité des opérateurs pendant les longues séries, évitant ainsi les arrêts liés aux blessures ou aux enquêtes sur les pannes. La norme ISO 9013 définit les tolérances et la rugosité exigées pour une découpe : citer une classe précise permet à la machine à commande numérique par laser de fonctionner à la vitesse autorisée par la tolérance, plutôt que de procéder à une découpe excessive par précaution.
Dimensionnement, maintenance et rendement réel
Les acheteurs doivent dimensionner la machine à commande numérique par laser en fonction du mix réel de pièces et de la croissance prévue, et non d’un scénario idéal ponctuel. Un surdimensionnement de 30 % gaspille de l’énergie et de l’espace au sol ; un sous-dimensionnement de 30 % entraîne le même arriéré de production. Tianchen et d’autres fournisseurs similaires publient les vitesses de perçage et de découpe selon le matériau, ce qui rend le dimensionnement concret. Des vérifications quotidiennes des lentilles, des gaz et des lames assurent le débit optimal ; les postes de travail doivent suivre le nombre de pièces conformes produites par heure, et non seulement le temps de fonctionnement de la machine, afin que les gains apportés par la machine à commande numérique par laser restent visibles sur le terrain.
Les postes qui examinent les chiffres chaque semaine, et non seulement lorsqu’un travail prend du retard, détectent les écarts avant qu’ils ne se transforment en retards de livraison. Un bon nombre de pièces par heure, un taux de rejets et un temps de chargement donnent une image plus claire que les seules heures de fonctionnement de la machine. Une brève réunion debout autour de ces trois indicateurs maintient toute la cellule dans une dynamique d’honnêteté et permet que la capacité supplémentaire se manifeste là où le client la ressent vraiment : sur le camion de livraison, et à l’heure prévue.
Une machine laser CNC qui fonctionne en équilibre avec la cellule — et non pas selon une puissance nominale affichée — délivre la production promise dans le devis. L’analyse conjointe de ces trois indicateurs maintient cette production stable, même lorsque les commandes passent de tôles épaisses à des tôles fines, où les temps de cycle et les paramètres de perçage varient le plus.
Questions fréquemment posées
Comment une machine laser CNC augmente-t-elle la production ?
Une machine laser CNC augmente la production en réduisant les files d’attente et les retouches, pas seulement en découpant plus vite. Associée à un chargeur et à une taille de lot équilibrée, elle fonctionne pendant que les postes en aval terminent les pièces. Des trajectoires reproductibles réduisent les rebuts, rendant des heures à la production. Le gain se traduit par davantage de pièces conformes par jour, et non par un chiffre plus élevé sur la fiche technique qui reste inutilisée aux extrémités du processus.
Un deuxième appareil ou un chargeur est-il préférable ?
Cela dépend du goulot d’étranglement. Si la machine laser CNC reste inoccupée en attendant le chargement et le déchargement, l’ajout d’un chargeur et d’une configuration prête pour l’extraction des fumées augmente la capacité à moindre coût. Si deux travaux distincts se font concurrence toute la journée sur une même table de travail, un deuxième appareil laser CNC peut s’avérer pertinent. Enregistrer d’abord les temps passés à chaque poste permet de déterminer quelle solution répond réellement aux besoins du flux, avant d’engager des capitaux du mauvais côté.
La machine laser CNC peut-elle fonctionner sans surveillance ?
Oui, pour les commandes répétitives stables. Avec un chargeur, un trajet de faisceau clos et une extraction, la machine laser à commande numérique fonctionne sans surveillance et ajoute un poste de production supplémentaire. Pour réussir, les programmes doivent être propres et le nesting fiable, afin qu’aucune pièce ne nécessite de correction en cours d’exécution. Les travaux variables unitaires conviennent mieux à un fonctionnement assisté, où l’opérateur peut intervenir sur place.
Qu’est-ce qui réduit le plus le débit ?
L’attente en file d’attente et les retouches, pas la vitesse de découpe. Une machine laser à commande numérique à l’arrêt pendant que les tôles attendent ou que le taux de rebuts augmente entraîne une perte supérieure à celle causée par un faisceau légèrement plus lent. Les ateliers qui suivent le temps de chargement et le taux de rebuts identifient généralement la contrainte réelle aux limites de la cellule, là où les opérations de manutention et d’inspection se produisent et consomment les minutes qui s’accumulent.
Comment dimensionner la capacité ?
Dimensionner la machine laser CNC en fonction du mix réel des pièces et d’une croissance réaliste, en utilisant les taux de perçage et de découpe publiés par matériau. Une surdimensionnement gaspille de l’espace au sol et de l’énergie ; une sous-dimensionnement entraîne un arriéré. Tianchen et d’autres fabricants comparables indiquent des taux qui transforment le dimensionnement en un calcul précis plutôt qu’en une simple supposition, ce qui protège l’investissement dès la phase de planification.
Une découpe plus rapide nuit-elle à la qualité du bord ?
Cela peut être le cas si la vitesse dépasse la classe de tolérance. Une machine laser CNC réglée au-delà des limites ISO 9013 produit un bord plus rugueux ou recouvert de laitier, nécessitant un finissage ultérieur. Adapter correctement la vitesse à la classe spécifiée permet de maintenir une qualité de bord acceptable et un cycle fiable, afin que l’augmentation de vitesse ne génère pas de reprises annulant le gain de capacité attendu.