
 EN
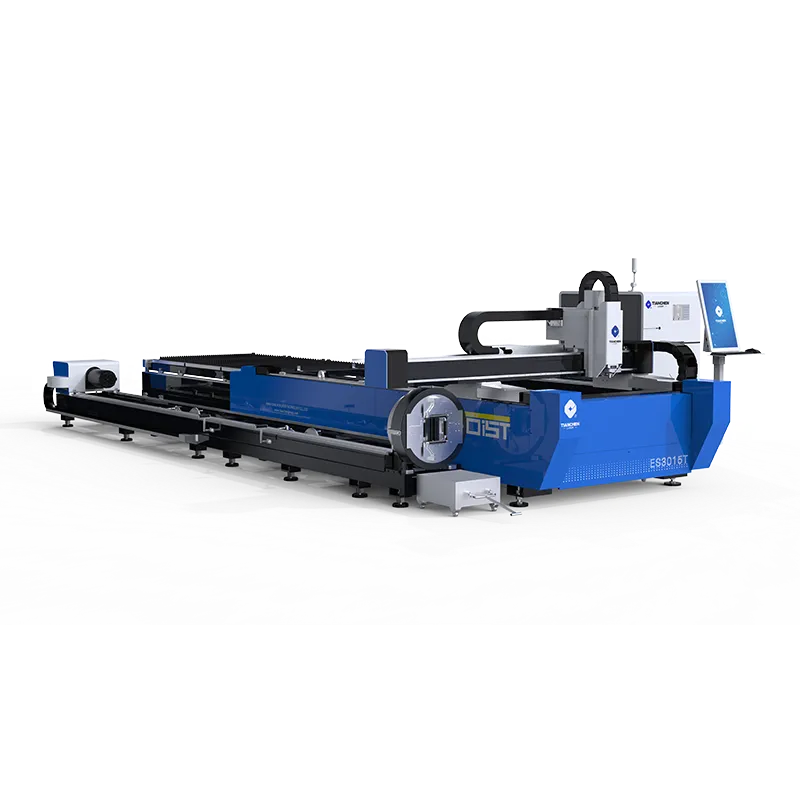
Un problème d’agencement qui a gaspillé un poste entier
Un fabricant a accepté une commande de 300 pièces de tailles variées et l’a disposée manuellement sur des tôles de 2 m. L’opérateur a laissé des marges de sécurité et espacé les pièces à l’estime, terminant la commande sur neuf tôles alors que sept auraient suffi. Le passage à une machine de découpe laser pour tôles avec agencement automatique a permis de regrouper la même commande sur six tôles seulement. Les trois tôles restantes sont devenues la marge bénéficiaire sur un chantier qui semblait serré, et l’atelier a achevé le travail un poste plus tôt que ne le permettait la méthode manuelle.
La disposition manuelle qui a échoué
Le positionnement manuel des pièces étale celles-ci pour éviter les erreurs, mais l’étalement obtenu est rarement optimal. L’opérateur a doublé l’espacement sur une découpe courbe et a perdu de la place pour quatre petites brides. Une machine à découper au laser pour tôles métalliques lit les contours réels des pièces et les dispose bord à bord avec des ponts, récupérant ainsi l’espace gaspillé par le positionnement manuel, sans risquer ni une découpe manquée ni un déplacement des pièces pendant l’usinage.
Ce que le positionnement automatique a changé
Le logiciel a fait pivoter, retourné et glissé les pièces afin de maximiser le rendement, puis a exporté le parcours de découpe en quelques secondes. La machine à découper au laser pour tôles métalliques a exécuté la disposition sans qu’aucun redessin manuel ne soit requis de la part de l’opérateur. Le temps de changement entre deux commandes s’est réduit, car le positionnement est désormais effectué d’un simple clic, et non plus après une demi-heure de résolution d’un casse-tête. Ainsi, l’atelier a pu traiter davantage de commandes la même semaine, avec le même personnel et le même budget en acier brut.
Le risque d’une mauvaise utilisation des matériaux
La matière première représente le coût variable le plus élevé pour la plupart des commandes de tôles, et même de petites pertes se répètent sur chaque tôle traitée par l’atelier, s’accumulant progressivement en une fuite continue que personne ne remarque sur un seul chantier.
Pertes dues aux chutes sur l’ensemble du carnet de commandes
Quelques pourcents de tôle gaspillée semblent négligeables sur une seule commande, mais sur un mois de commandes, cela équivaut à une benne entière d’acier. La machine de découpe laser pour tôles métalliques fait passer le rendement de l’ordre de 70 % à près de 90 % sur des travaux variés, et cet écart constitue le profit silencieux que la plupart des ateliers laissent au sol lorsqu’ils réalisent le nesting manuellement et font confiance à l’œil de l’opérateur plutôt qu’à l’algorithme.
Pression sur les marges étroites
Dans un contexte concurrentiel de devis, l’atelier qui gaspille moins peut proposer des prix plus agressifs tout en conservant sa marge. Une machine de découpe laser pour tôles métalliques dotée d’un logiciel de nesting transforme l’efficacité matière en avantage concurrentiel lors des appels d’offres, et non pas seulement en économie. Sur des travaux standard à faible marge, le rendement détermine souvent quel atelier remporte la commande renouvelée, car le soumissionnaire le moins cher est généralement celui qui perd le moins d’acier dans la benne à chutes.
Fonctionnement du nesting automatique
L’emboîtement repose sur la géométrie, non sur l’estimation intuitive, et l’algorithme surpasse l’œil humain pour les formes irrégulières compactées, là où des bords droits laissent des espaces que personne ne remplirait jamais.
Emboîtement géométrique et découpes pontées
Le logiciel positionne les pièces selon leur contour exact, en faisant pivoter et en emboîtant les courbes dans les espaces laissés par les bords droits. La machine à découper au laser pour tôles relie les pièces par de minuscules ponts qui se cassent après la découpe, afin qu’aucune pièce ne flotte librement en cours d’exécution. Un positionnement judicieux des ponts stabilise également les pièces fines, qui risqueraient de se déformer si elles étaient entièrement isolées, ce qui maintient la tôle à plat et le trajet conforme au programme.
Suivi des chutes pour les travaux répétés
L’emboîtement intelligent enregistre la bande restante de chaque plaque et l’intègre à la commande suivante de petite taille. La machine à découper au laser pour tôles peut démarrer une série sur un reste, économisant ainsi une plaque entière pour une utilisation ultérieure. À long terme, la réutilisation des restes réduit les achats de matière première sans modifier les délais de livraison, ce qui amplifie le gain de rendement obtenu par le seul empaquetage et transforme les chutes en stocks planifiés plutôt qu’en déchets.
Règles et conseils pour tirer le meilleur parti du système
Un rendement accru ne doit pas se faire au détriment d’une découpe inutilisable par le client, et la procédure appliquée sur la table de découpe est tout aussi importante que le bouton d’empaquetage lorsque les commandes varient et que les matériaux changent au cours de la semaine.
ISO 9013 et norme de sécurité ANSI B11.21
L’ISO 9013 définit la précision requise entre la ligne découpée et la ligne dessinée. Un agencement trop serré des pièces peut solliciter excessivement les zones affectées thermiquement. La machine de découpe laser pour tôles doit réaliser un agencement conforme à la classe spécifiée, en maintenant les bords dans les tolérances prescrites même lorsque les pièces sont disposées très rapprochées, afin que le rendement n’entraîne jamais un refus à l’arrivée chez le client. L’ANSI B11.21 traite des dispositifs de protection et des accès aux systèmes de découpe ; ainsi, même une machine dotée d’un chargement automatique exige une enceinte fermée pour le faisceau laser et des verrous de sécurité. Agencer davantage de pièces par tôle implique des cycles plus longs : l’enveloppe de sécurité doit donc rester effective pendant les périodes non surveillées, et pas uniquement lors du premier cycle suivi en direct.
Conformité des tôles, entretien et rendement réel
Les acheteurs doivent adapter la taille standard des tôles au mélange de pièces afin que le logiciel d’imbrication dispose d’un espace suffisant pour fonctionner. Une machine à découper au laser alimentée en chutes irrégulières imprime mal l’imbrication ; des matériaux standards permettent à l’algorithme de densifier efficacement le placement. Tianchen et des fournisseurs similaires recommandent de dimensionner conjointement la surface de travail et la tôle, afin que les gains de rendement soient visibles sur les vrais bons de commande, et non seulement lors d’une démonstration. Un support usé ou une bibliothèque d’imbrication obsolète réduisent discrètement le rendement : le système nécessite donc des vérifications régulières des supports et des mises à jour logicielles, afin que les ponts soient correctement positionnés et que la densité d’imbrication soit maintenue. Les ateliers doivent suivre le nombre de pièces conformes par tôle, et non seulement le nombre de tôles utilisées, car la surface de travail peut sembler fortement sollicitée tandis que le rendement chute sur un matériau donné ; surveiller l’utilisation réelle met en évidence les opportunités d’optimisation de l’imbrication ou de réutilisation des chutes pour récupérer des coûts.
Traiter l’imbrication comme une tâche courante plutôt que ponctuelle permet de maintenir les gains visibles semaine après semaine. Le lit de coupe, la bibliothèque de pièces et la taille des stocks contribuent tous au même résultat, et un rapide contrôle du nombre de pièces par plaque permet de détecter les erreurs avant toute perte d’acier. Les ateliers qui examinent régulièrement ce chiffre transforment une économie ponctuelle en un avantage durable face aux concurrents qui continuent encore à imbriquer à l’œil.
Questions fréquemment posées
Comment l’imbrication automatique permet-elle d’économiser du tôle ?
L’imbrication automatique place les contours réels des pièces bord à bord, avec des ponts, récupérant ainsi l’espace que les mises en page manuelles gaspillent sur les marges et les intervalles. Une machine à découper au laser pour tôle transforme cette disposition en trajectoire de découpe en quelques secondes, faisant passer le rendement d’environ 70 % à près de 90 % sur des commandes mixtes. Les plaques ainsi économisées se traduisent directement par une marge supplémentaire sur les travaux fins, où chaque point de pourcentage compte.
La découpe imbriquée est-elle aussi précise que la découpe de pièces espacées ?
Oui, lorsqu’il est imbriqué dans la classe ISO 9013 citée. La machine de découpe au laser pour tôles maintient la tolérance même avec des pièces rapprochées, car le faisceau suit le programme, et non l’écart entre les pièces. Un regroupement trop serré au-delà de cette classe risque d’entraîner des effets thermiques ; une bonne imbrication respecte donc la bande de tolérance tout en maximisant, de façon sûre, la densité d’emballage sur l’ensemble de la tôle.
Les chutes peuvent-elles être réutilisées automatiquement ?
Oui. Les logiciels d’imbrication enregistrent les bandes restantes et les intègrent automatiquement dans la prochaine petite série. Une machine de découpe au laser pour tôles peut démarrer sur une chute, ce qui permet d’économiser une tôle entière. À long terme, la réutilisation des chutes augmente le rendement obtenu par imbrication, réduisant ainsi l’achat de tôle brute sans modifier ni la livraison ni la date promise au client.
L’imbrication nécessite-t-elle une machine plus grande ?
Non. Le rendement provient du logiciel et de la discipline en matière de stock, pas de la taille de la table de travail. Une machine à découper au laser pour tôles fonctionne efficacement avec des formats de tôle standardisés, quel que soit l’encombrement courant. Adapter le stock standard au mélange de pièces est plus déterminant que d’acquérir une table plus grande qui continuera toutefois à recevoir des chutes aux dimensions irrégulières, impossibles à disposer de façon serrée et propre.
Quelle maintenance préserve le rendement du nesting ?
Les vérifications des lames de support (slats) et les mises à jour de la bibliothèque de nesting garantissent un positionnement optimal des ponts et une densité de disposition maximale. Une machine à découper au laser pour tôles équipée de lames usées ou d’un logiciel obsolète voit son rendement diminuer discrètement. Un examen hebdomadaire du nombre de pièces par tôle permet de détecter rapidement toute dérive, avant qu’un mois entier de tôles ne s’écoule sans être comptabilisé sur le sol ni reflété dans la marge du devis.
Le nesting automatique est-il fiable pour les grandes séries ?
Oui, si le système respecte la norme ANSI B11.21 avec faisceau entouré et verrous de sécurité. Un plus grand nombre de pièces par tôle signifie des cycles sans surveillance plus longs ; ainsi, la machine de découpe laser pour tôles doit maintenir son enveloppe de sécurité pendant tout le cycle. Une protection adéquate permet d’assurer une découpe automatisée (« lights-out ») en toute sécurité, conformément aux mêmes règles qu’une tôle surveillée manuellement lors d’un essai court.