
 EN
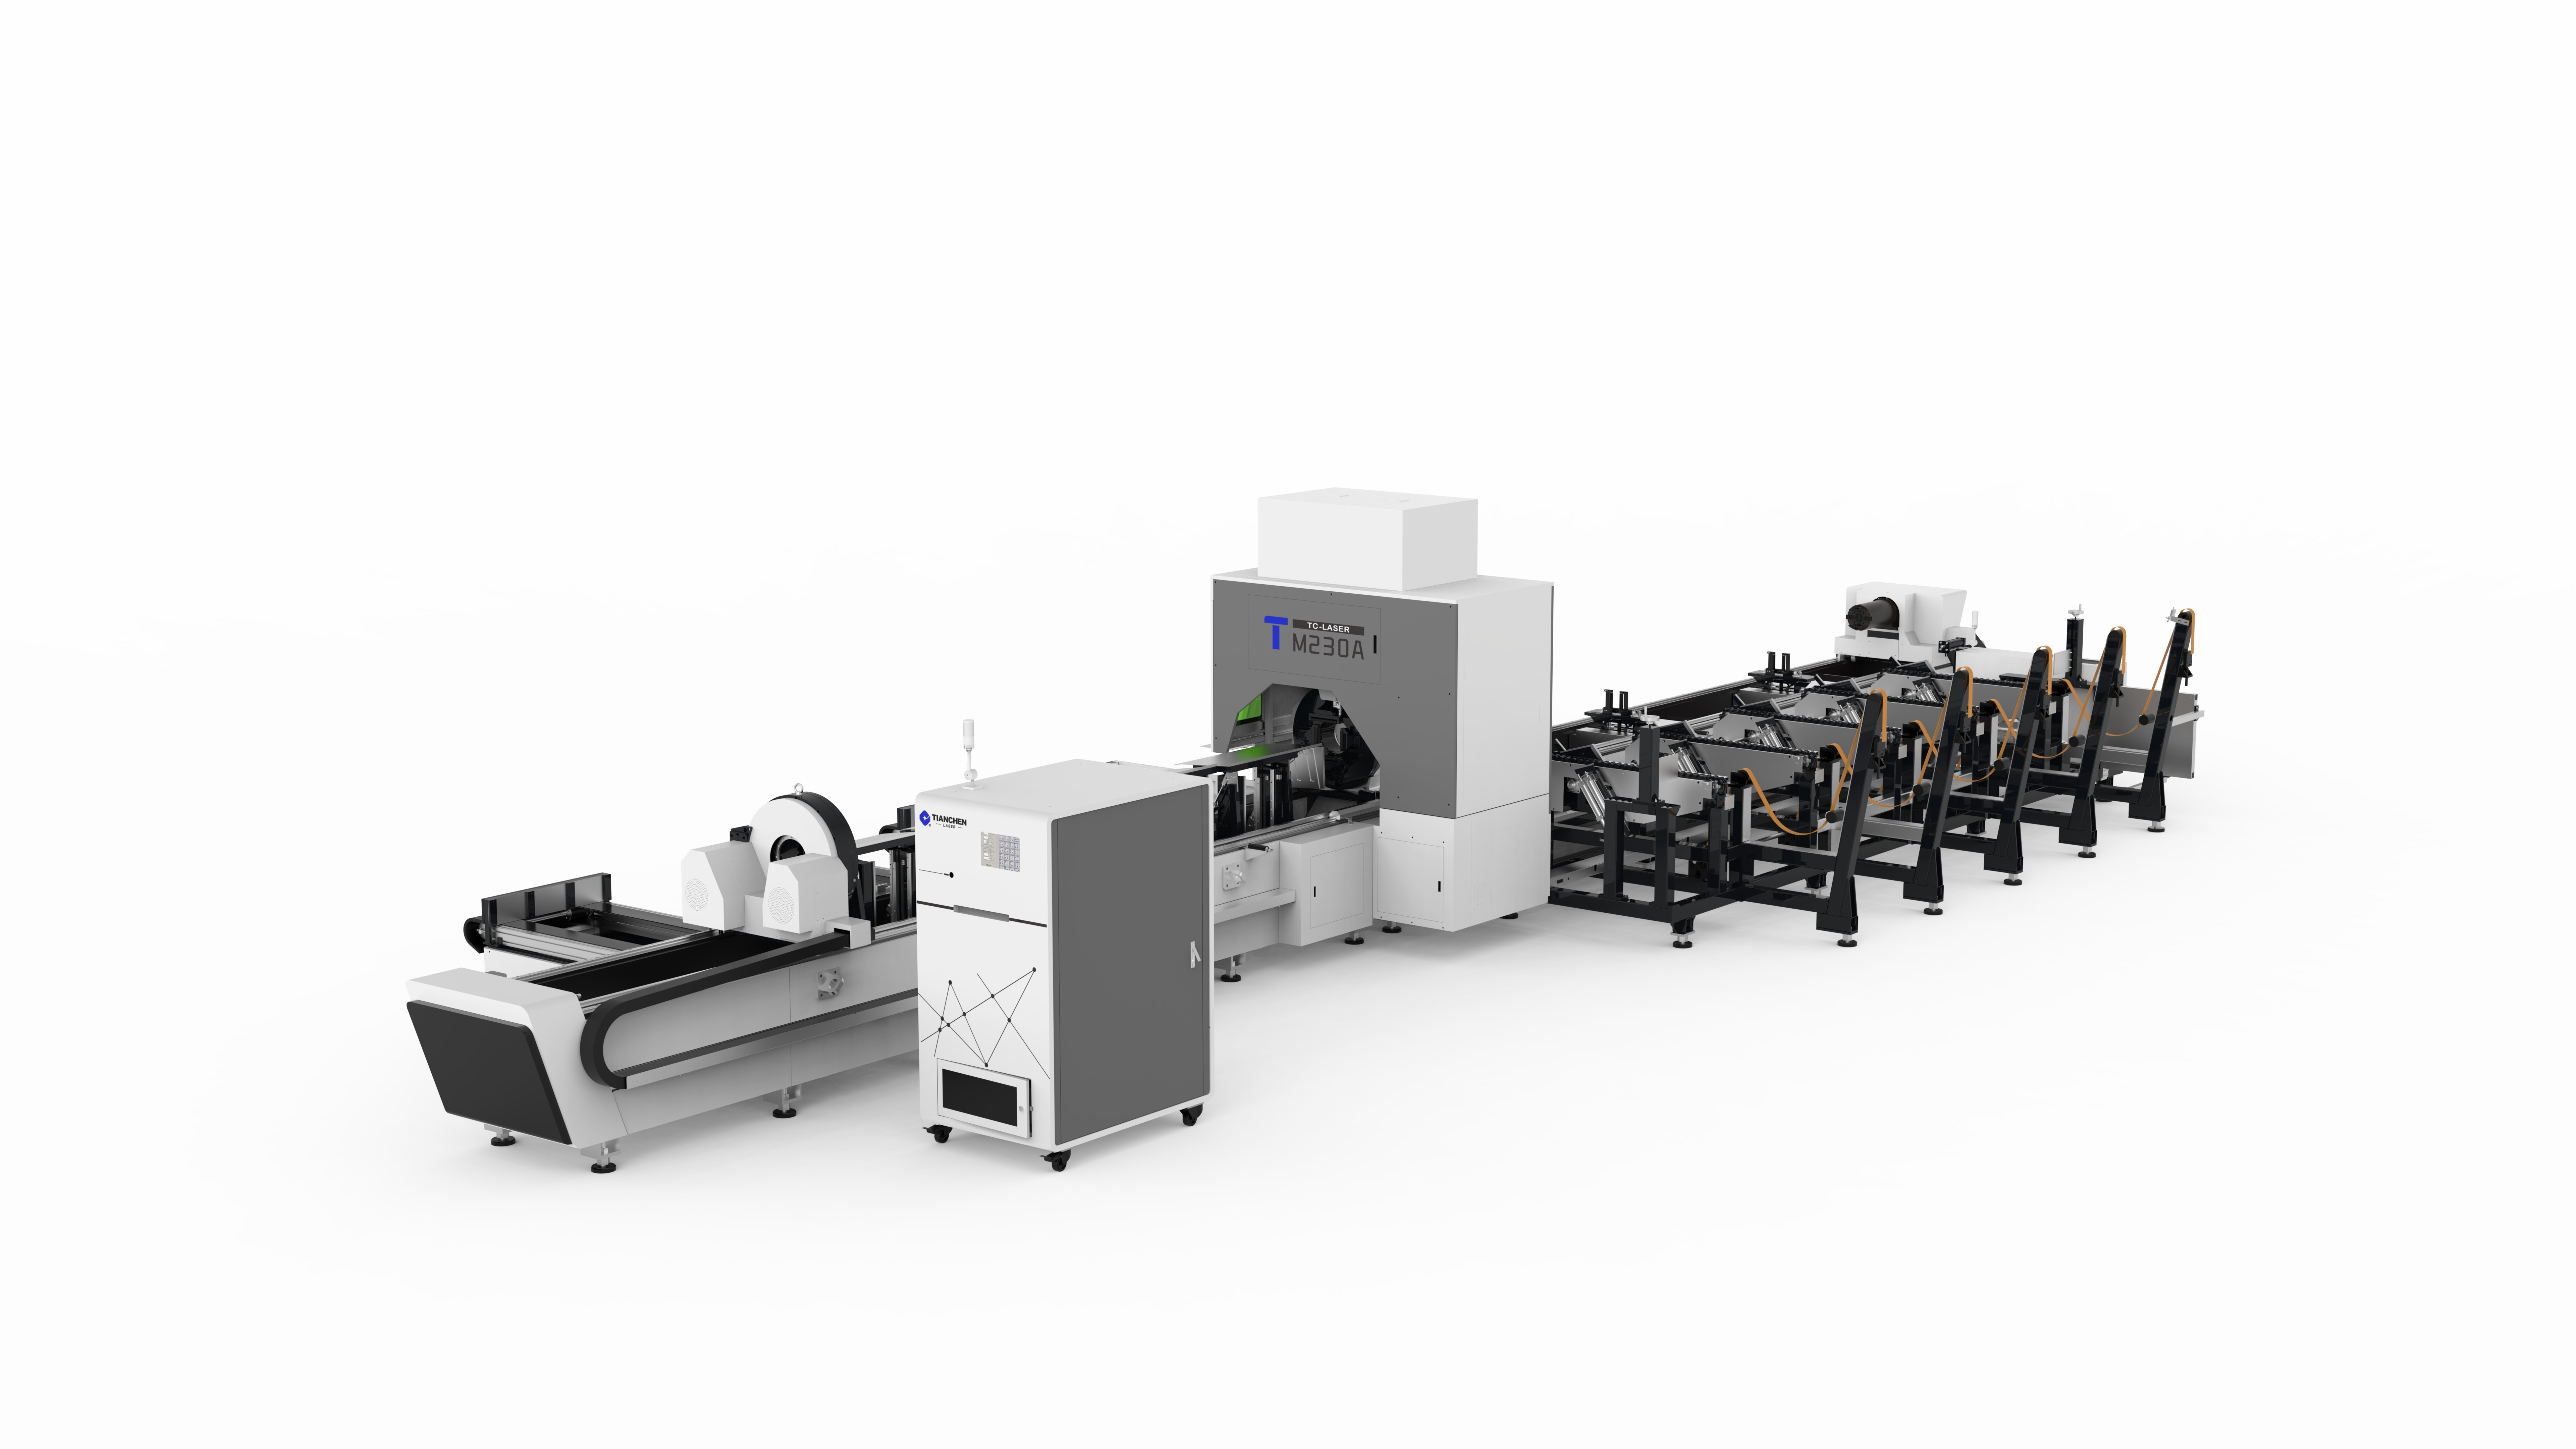
Une découpeuse laser CNC moderne pour métaux coupe les tôles plus rapidement que les opérateurs ne peuvent les charger. Ce décalage constitue le goulot d’étranglement le plus courant dans la fabrication métallique : le faisceau travaille pendant plusieurs minutes tandis que la machine attend la tôle suivante, et cet intervalle réduit l’occupation de la machine à chaque poste. Le chargement manuel entraîne un second coût, car les tôles de format complet sont lourdes, présentent des bords tranchants et sont malaisées à manipuler de façon répétée sur un poste. Les ateliers qui résolvent ce problème considèrent le chargement et le déchargement comme une composante intégrée de la spécification de la machine, plutôt que comme une simple réflexion a posteriori ; les solutions vont de simples tables à transfert à des cellules robotisées entièrement automatisées. Les études de cas montrent que les gains sont substantiels et que le calcul du retour sur investissement est direct.
Cas ou scénario industriel tiré de la pratique réelle
Cas n° 1 : Changeur de palettes doublant le temps de fonctionnement sans surveillance
Un fabricant de structures utilisant une découpeuse laser CNC de 12 kW pour métaux sur des tôles de 4 mètres sur 2 mètres faisait face à un schéma familier : dès qu’un agencement (nest) était terminé, la machine s’arrêtait, et deux opérateurs passaient plusieurs minutes à décharger les pièces finies et à charger la tôle suivante. L’atelier a installé un système de changeur de palettes, capable de contenir deux palettes et de les faire entrer et sortir automatiquement de la zone de découpe, permettant ainsi de décharger la palette terminée en dehors de la machine pendant que la tôle suivante est déjà en cours de découpe. Le chargement a été entièrement retiré du chemin critique, et la machine a pu fonctionner sans interruption pendant les pauses et les changements d’équipe, les tôles étant pré-positionnées et prêtes à l’emploi.
Un sous-traitant spécialisé dans la fabrication, bénéficiant d’une demande stable, a poussé l’automatisation plus loin. Une cellule de chargement robotisée fonctionnant sous vide alimente des tôles depuis un présentoir vers une table à chariot, tandis qu’un convoyeur de tri achemine les pièces finies vers des bacs selon un programme prédéfini. Cette cellule fonctionne avec une surveillance minimale pendant les deuxièmes et troisièmes postes, produisant des pièces alors que l’usine est autrement silencieuse. Les gains rapportés par le fabricant ont suivi un schéma cohérent : la découpeuse laser CNC pour métaux fonctionnait à haut rendement sans présence d’opérateur, la manutention des pièces finies s’est entièrement dissociée de la cellule de découpe, et la main-d’œuvre s’est recentrée sur des tâches à valeur ajoutée telles que le débourrage et l’inspection.
Analyse des risques et des modes de défaillance
Risques liés à la manutention manuelle et pertes de cycle
La manipulation manuelle des tôles concentre les risques sur une fenêtre temporelle étroite à chaque cycle. Les tôles pèsent des centaines de kilogrammes à leur taille maximale, leurs bords sont assez tranchants pour déchirer des gants, et le soulèvement répété tout au long d’un poste de travail provoque des lésions par surcharge qui apparaissent progressivement. Le chargement assisté par pont roulant réduit la surcharge physique, mais augmente la dépendance à l’égard des équipements de levage et introduit des risques d’écrasement lors du positionnement. Au-delà de la sécurité, chaque cycle manuel crée un temps d’arrêt pendant lequel la machine est inactive, et ces interruptions s’accumulent en une perte de capacité qui n’apparaît presque jamais sur aucun rapport. Leur quantification, via l’enregistrement de l’utilisation, constitue généralement la première étape pour justifier l’automatisation.
Les zones de chargement sont les endroits où les opérateurs et les machines interagissent le plus étroitement, ce qui rend les dispositifs de protection et les verrous d’accès la couche de sécurité essentielle. Les scanners de zone, les rideaux lumineux et les panneaux d’accès verrouillés empêchent tout mouvement de la machine tant que du personnel se trouve dans la zone de chargement, et le système de commande doit maintenir la découpeuse laser CNC pour métaux dans un état sûr chaque fois qu’un accès est ouvert. Les équipements de levage sous vide exigent leur propre régime d’inspection, car une défaillance du vide pendant le transfert entraîne la chute d’une tôle lourde. Ces exigences suivent la norme ANSI Z136.1 en matière de sécurité laser et la norme ISO 11553-1 relative à la sécurité des machines de traitement laser, et s’appliquent que le chargement soit manuel, semi-automatisé ou entièrement robotisé.
Principes techniques et conformité aux normes
Options d’automatisation et d’intégration
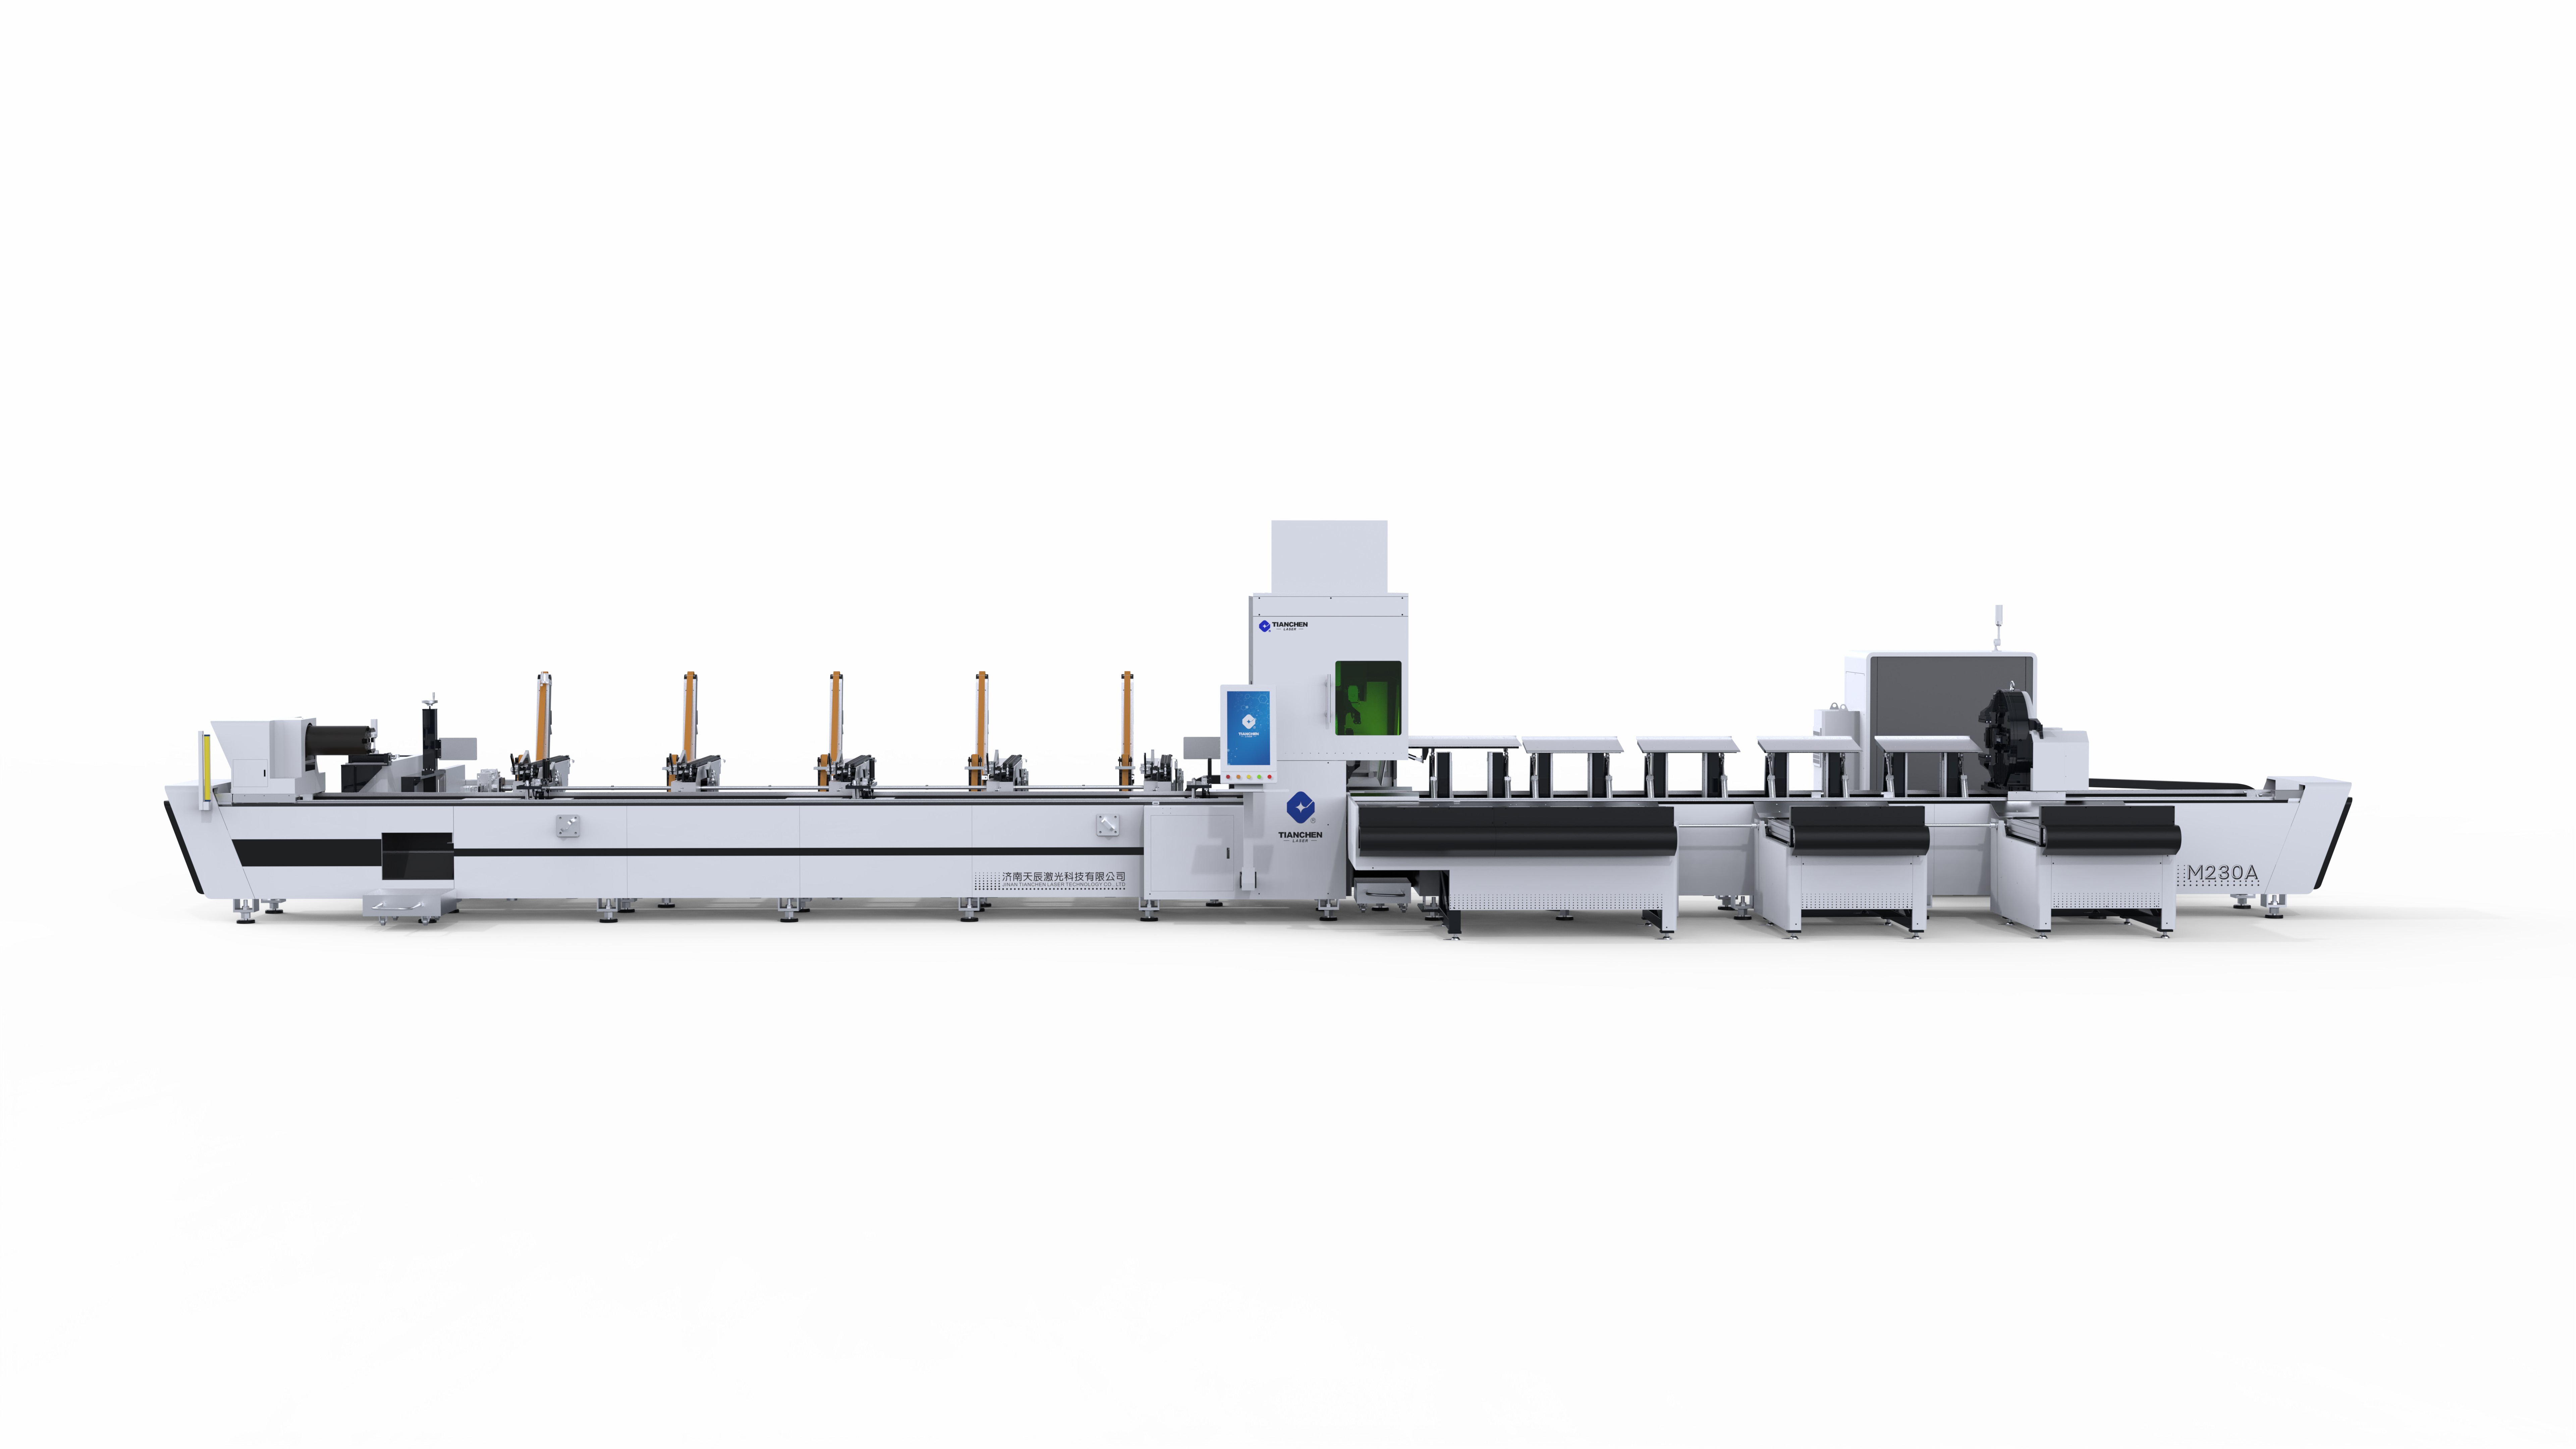
L’automatisation du chargement couvre une gamme variée de niveaux d’investissement. Les tables convoyeuses séparent le chargement de la découpe, avec une intégration minimale des systèmes de commande. Les changeurs de palettes pré-positionnent des palettes entières de tôles brutes et de pièces découpées finies, ce qui convient à une production à haut volume de nids similaires. Les systèmes de convoyage équipés de ventouses assurent l’alimentation continue en tôles pour des tâches répétitives. Les cellules robotisées dotées d’effecteurs terminaux à ventouse manipulent des tôles hétérogènes et effectuent le tri ; elles s’intègrent au système de commande de la machine, de sorte que la découpeuse laser CNC pour métaux s’arrête, effectue le transfert et reprend automatiquement, sans intervention d’un opérateur. Chaque niveau exige une intégration de plus en plus poussée entre les systèmes de commande de manutention des matériaux et ceux de la machine ; le choix du bon niveau dépend du volume de production, du coût de la main-d’œuvre et de la variabilité de la composition des tôles brutes.
Protection, dispositifs de verrouillage et normes
Le chargement automatisé n’élimine pas l’obligation de sécurité ; il la déplace. La zone de chargement devient une zone machine dotée de ses propres dispositifs de protection, de scanners et de verrous de sécurité, et le trajet de transfert doit être protégé afin qu’aucune tôle ni aucun robot ne puisse pénétrer dans l’enveloppe de découpe pendant le fonctionnement. L’extraction des fumées doit couvrir la zone de découpe, quel que soit le mode de chargement utilisé, et la mise en attente des matériaux ne doit pas entraver les issues de secours. Les références réglementaires applicables restent la norme ANSI Z136.1 pour l’utilisation sécurisée des lasers et la norme ISO 11553-1 pour la sécurité des machines, et l’installation d’une découpeuse laser CNC pour métaux doit être validée comme un système complet plutôt que comme une machine plus ses accessoires.
Guide pratique destiné aux acheteurs et aux responsables de la maintenance
Choisir le bon niveau d'automatisation
Cette décision suit une analyse de l’utilisation. Si la machine reste à l’arrêt en attendant des matériaux pendant une part significative du temps disponible, l’automatisation se rentabilise grâce à la capacité récupérée ; si le taux d’utilisation est déjà élevé, le même investissement dans une découpeuse laser CNC pour métaux génère peu de retour. Le coût et la disponibilité de la main-d’œuvre comptent autant que le taux d’utilisation, car le recours à un troisième poste est souvent le moteur caché de l’automatisation « sans lumière ». La variabilité des pièces brutes compte également, car les cellules robotisées gèrent des dimensions et épaisseurs mixtes avec plus de souplesse que les convoyeurs fixes. Des fournisseurs de machines tels que celui basé à Jinan Laser Tianchen appuient cette évaluation avec des données techniques sur les temps de cycle de chargement et les exigences d’intégration, permettant ainsi de dimensionner l’investissement dans une découpeuse laser CNC pour métaux selon la contrainte réelle de l’atelier.
Entretien des systèmes de chargement
L’équipement de chargement possède son propre profil d’entretien. Les ventouses et les poutres de levage nécessitent des inspections et des remplacements planifiés, car une perte de vide pendant le transfert entraîne la chute de tôles lourdes. Les mécanismes de navette et de palette exigent des vérifications d’alignement ainsi que de l’entretien des entraînements, et les capteurs de position qui confirment le placement des tôles doivent être contrôlés régulièrement, car une tôle mal positionnée génère des rebuts avant même la première découpe. L’intégration entre les commandes de manutention et le système de commande de la machine doit être testée périodiquement, y compris les verrous de sécurité qui arrêtent la découpe dès qu’un accès est ouvert. Enregistrer les temps d’arrêt du système de chargement en parallèle avec ceux de la machine permet de tenir la découpeuse laser CNC pour métaux responsable de l’utilisation pour laquelle elle a été acquise.
Questions fréquemment posées
Question 1 : Quelle est l’automatisation de chargement la plus rentable pour une découpeuse laser ?
Répondre les tables de transfert et les changeurs de palettes offrent le gain d’utilisation le plus élevé par dollar pour la plupart des ateliers, car ils déplacent la charge hors du chemin critique sans nécessiter une intégration approfondie des systèmes de contrôle. Les convoyeurs et les systèmes à vide conviennent à une production répétitive de pièces d’une seule taille, tandis que les cellules robotisées gèrent des découpes mixtes et le tri à un investissement plus élevé. Le niveau d’automatisation approprié pour une machine de découpe laser CNC pour métaux dépend des calculs d’utilisation, du coût de la main-d’œuvre et de la variabilité des découpes, et non du marché de l’automatisation.
Question 2 : À combien s’élève, en temps-machine, le coût réel du chargement manuel ?
Répondre chaque cycle manuel introduit une période d’inactivité pendant laquelle la tôle terminée est déchargée et la suivante, vierge, est chargée et positionnée. Dans les ateliers où les découpes s’enchaînent fréquemment, ces périodes s’accumulent et représentent une part substantielle du temps disponible ; les relevés d’utilisation révèlent généralement plus de temps d’inactivité que ne l’estiment les opérateurs. Supprimer le chargement du chemin critique à l’aide de changeurs de palettes ou de tables à chariot permet couramment de récupérer une part significative de la capacité horaire d’une découpeuse laser CNC pour métaux.
Question 3 : Une exploitation « sans lumière » de la découpe laser est-elle réaliste ?
Répondre oui, là où la demande est stable et le flux de matériaux automatisé. Des cellules de chargement robotisées équipées d’effecteurs terminaux à vide alimentent les tôles depuis des rayonnages de préparation, tandis que des convoyeurs de tri évacuent les pièces finies, permettant ainsi un fonctionnement non surveillé de la machine pendant les deuxième et troisième postes. La réussite dépend d’un approvisionnement en matériaux constant, d’équipements de manutention fiables dotés de leur propre régime d’inspection, ainsi que d’une protection complète et d’un système de verrouillage interverrouillé couvrant intégralement la zone de chargement.
Question 4 : Quelles mesures de sécurité s’appliquent aux zones de chargement automatisées ?
Répondre : Les zones de chargement exigent des détecteurs de zone, des rideaux lumineux ou des panneaux d’accès verrouillés qui empêchent tout mouvement de la machine en présence de personnel, et le système de commande doit maintenir la découpeuse laser CNC pour métaux dans un état sûr chaque fois qu’un accès s’ouvre. Les équipements de levage sous vide doivent faire l’objet d’inspections planifiées, car une défaillance du vide pendant le transfert entraîne la chute de tôles lourdes. Les normes ANSI Z136.1 et ISO 11553-1 constituent le cadre de référence, et l’installation doit être validée en tant que système complet.
Table des matières
- Cas ou scénario industriel tiré de la pratique réelle
- Analyse des risques et des modes de défaillance
- Principes techniques et conformité aux normes
- Guide pratique destiné aux acheteurs et aux responsables de la maintenance
-
Questions fréquemment posées
- Question 1 : Quelle est l’automatisation de chargement la plus rentable pour une découpeuse laser ?
- Question 2 : À combien s’élève, en temps-machine, le coût réel du chargement manuel ?
- Question 3 : Une exploitation « sans lumière » de la découpe laser est-elle réaliste ?
- Question 4 : Quelles mesures de sécurité s’appliquent aux zones de chargement automatisées ?