
 EN
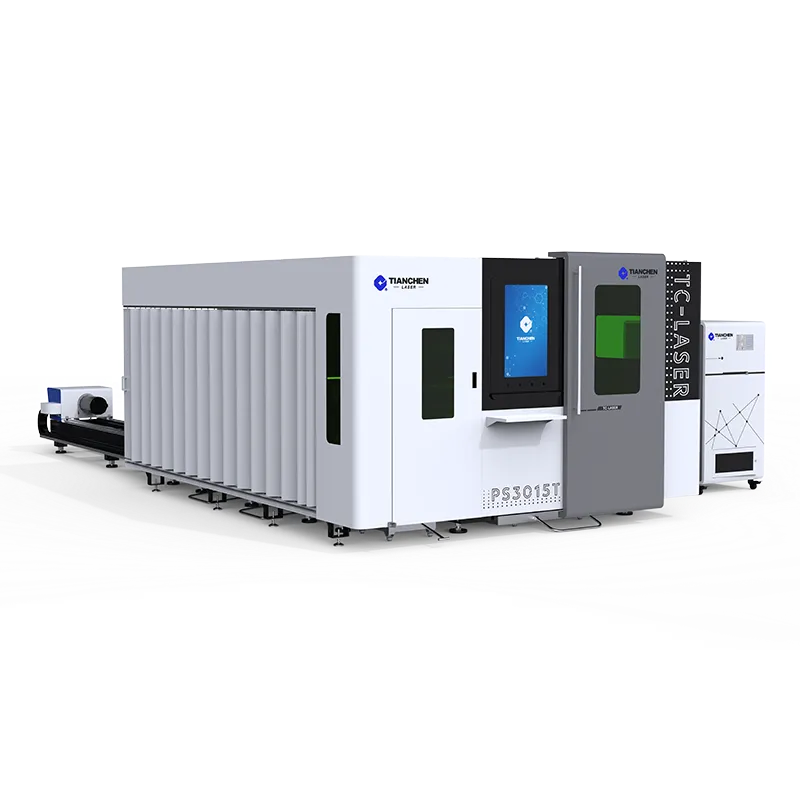
Una cabina de acabado que se quedó sin espacio
Un taller de trabajos especiales en Pensilvania cortaba estructuras de acero en una mesa de plasma y luego enviaba cada pieza al desbarbado antes del recubrimiento en polvo. La cabina de acabado creció hasta albergar la producción de un día entero de piezas a la espera de un operario con una lima. Al cambiar el trabajo de perfiles al corte láser de metales, la calidad del borde se mejoró desde la etapa inicial: las piezas llegaban lo suficientemente limpias para el recubrimiento sin necesidad de trabajo manual, y la cola de desbarbado se redujo de ocupar una cabina completa a ocupar únicamente un banco. El taller atribuyó esta mejora al corte láser de metales, no a una esmeriladora más grande.
La cola de desbarbado cada mañana
Cada mañana, los operarios se enfrentaban a montones de bordes cortados con plasma que necesitaban amolado antes de que la pintura se adheriera. En un día ajetreado, eso suponía tres horas puras de limpieza antes de que una pieza comercializable saliera del taller. El corte láser de metal producía bordes con escasa escoria, por lo que esas mismas piezas pasaban directamente al recubrimiento sin necesidad de amolado, liberando esas tres horas para tareas con valor añadido que realmente modifican el producto que recibe el cliente.
Donde desaparecieron las horas
Los estudios de tiempos mostraron que el 18 % de la mano de obra en fabricación se destinaba al acabado de bordes, sin aportar ninguna mejora en resistencia ni funcionalidad. El coste pasaba desapercibido porque el amolado formaba simplemente parte de la tarea habitual. Al pasar al corte láser de metal para los trabajos de perfiles, esas horas se reasignaron a soldadura y ensamblaje, donde sí modifican efectivamente el producto por el que el cliente pagó, y no la pila de piezas que esperan ser limadas al final de la línea.
El riesgo de dejar bordes rugosos
Un borde irregular no solo es feo; inicia fallos que aparecen después de que la pieza se envía, y esos fallos afectan la reputación del taller antes de que nadie identifique su causa en el corte.
Los fallos de recubrimiento comienzan en el borde
El polvo y la pintura se adhieren mal sobre escorias y rebabas, dejando zonas delgadas que oxidan primero. Un cliente devolvió un lote de soportes tras aparecer óxido en los bordes a los pocos meses. El corte láser de metal produce un borde liso y con control de óxidos, lo que permite que el recubrimiento se aplique de forma uniforme; esto eliminó dicho modo de fallo de la lista de defectos del taller y de sus costos por devoluciones, protegiendo al mismo tiempo la cuenta y el cronograma.
Problemas de ajuste posteriores
Las rebabas se enganchan en las superficies de acoplamiento y desalinean el ensamblaje. Un kit de soportes que debía encajar sin esfuerzo requirió limado in situ, lo que supuso una pérdida de tiempo para el cliente y dañó la reputación del taller. Los bordes limpios del corte láser de metal permiten que las piezas se asienten correctamente desde el primer intento, lo cual resulta fundamental para los kits enviados a equipos de campo que no llevan taller consigo y esperan un ajuste perfecto sin necesidad de amolar sobre una bancada.
Por qué el corte láser de metal elimina las operaciones posteriores
El corte láser de metal incorpora la calidad directamente en la trayectoria de corte, no en una segunda operación añadida posteriormente; además, el control es repetible en todo el pedido, en lugar de depender de la persona que manipula la herramienta.
Kerf limpio gracias a parámetros controlados
El haz láser, el gas auxiliar y la velocidad de avance determinan el kerf. El corte láser de metal mantiene estos parámetros constantes a lo largo de la trayectoria, por lo que el borde permanece consistente, en lugar de variar según el tacto del operario. La elección correcta del gas deja un borde de acero inoxidable casi desnudo, mientras que el acero al carbono presenta una fina capa de óxido fácil de eliminar en segundos, en vez de requerir minutos de esmerilado sobre la bancada tras la operación.
Perpendicularidad del borde y control de escoria
Un sensor estable de enfoque y altura mantiene el corte recto, de modo que los anchos superior e inferior coincidan. El corte láser de metal mantiene alineados ambos anchos y, con la perforación adecuada, evita las escorias colgantes que caracterizan la limpieza por plasma. Los bordes rectos y libres de escorias no requieren limado, lo cual es la razón concreta por la que la zona de acabado se redujo tras el cambio y permaneció pequeña desde entonces en trabajos de perfiles.
Normas y captura del ahorro
La calidad del borde solo resulta rentable si la pieza está diseñada y verificada para aprovecharla, y la medición debe figurar en el plano, no en la valoración subjetiva del operario sobre cuándo un pulido es suficiente.
ISO 9013 y ventilación OSHA
Las calificaciones ISO 9013 clasifican los bordes cortados térmicamente según su rugosidad y su clase de tolerancia. Especificar la clase en el plano indica al taller qué tan limpio debe ser el borde; además, el corte láser de metales alcanza clases más finas que el corte por plasma a igual espesor, por lo que indicar la clase permite que el proceso satisfaga los requisitos de recubrimiento sin necesidad de conjeturas. La norma OSHA 29 CFR 1910.94 exige la extracción de humos en su origen, lo cual proporciona el corte láser de metales con extracción adecuada, protegiendo así a los operadores frente a partículas suspendidas en la zona de trabajo.
Diseño, inspección y casos difíciles
Los diseñadores deben especificar radios de esquina y tamaños de ranura que el proceso mantenga con precisión, evitando características que obliguen a operaciones secundarias. Redondear una esquina interna aguda elimina el punto de tensión y el rectificado. Tianchen y talleres similares recomiendan especificar radios de esquina que el proceso de corte por láser en metal mantenga con precisión, lo que permite que la pieza salga directamente sin necesidad de pasar por el área de acabado. Los operadores deben verificar la calidad del borde en la primera pieza y tras cualquier cambio de lente o de gas, ya que una lente empañada ensancha la ranura de corte y genera escoria. En placas muy gruesas o aleaciones reflectantes mixtas puede seguir siendo necesario un ligero rectificado en las esquinas; por tanto, los talleres deben reservar dicha área únicamente para esos casos difíciles y permitir que la mayor parte de las piezas salga lista para su uso.
El corte láser de metales recompensa a los talleres que diseñan pensando en él desde el primer dibujo. Especificar radios que el proceso mantiene limpiamente y cotizar la clase ISO 9013 desde el principio permite que el corte láser de metales alcance el borde sin necesidad de una segunda operación, por lo que la pieza evita el taller de acabado. Revisar la calidad del borde en la primera pieza y tras cualquier cambio de lente mantiene la consistencia del corte láser de metales durante series largas y protege los ahorros que dicha transición pretendía lograr.
Preguntas frecuentes
¿Cómo reduce el corte láser de metales el acabado posterior?
El corte láser de metales controla el haz, el gas y la velocidad de avance para que la ranura de corte permanezca limpia y perpendicular, dejando poca escoria ni rebaba. Las piezas llegan al recubrimiento o al montaje sin necesidad de esmerilado, como sí requieren los bordes cortados con plasma. La calidad del borde se incorpora directamente al corte, no se añade después; por eso el taller de acabado se reduce tras la transición al nuevo proceso y permanece pequeño en trabajos de perfiles.
¿Está el borde listo para recubrimiento en polvo?
Para la mayoría de los aceros inoxidables y los aceros al carbono delgados, sí. El corte láser de metal con el gas adecuado deja un borde liso y con óxido controlado, que la pintura en polvo recubre de forma uniforme. El acero al carbono puede presentar una capa fina de óxido que se elimina en segundos con un raspado ligero. Los materiales muy gruesos o reflectantes pueden requerir un retoque ligero en las esquinas antes de pintar, pero la mayor parte de los trabajos de perfiles sale lista para recubrimiento directamente desde la máquina.
¿El corte más limpio cuesta más por pieza?
A menudo cuesta menos en total. El corte láser de metal tiene un costo mayor por haz que el plasma, pero elimina las horas de mano de obra dedicadas al desbaste en todo el pedido. Los talleres que rastrearon el costo total encontraron que el tiempo ahorrado en acabados superó la tarifa más alta por corte, especialmente en trabajos de perfiles enviados directamente al recubrimiento sin trabajo manual que no aportaba valor.
¿Qué norma define un buen borde de corte?
Las calificaciones ISO 9013 clasifican los bordes cortados térmicamente según su rugosidad y su clase de tolerancia. Especificar la clase en el plano indica al taller qué tan limpio debe ser el borde. El corte láser de metales alcanza clases más finas que el corte por plasma a igual espesor, por lo que la norma guía el proceso en lugar de dejar la calidad del borde a criterio subjetivo o al esmerilado posterior.
¿Pueden causar devoluciones los bordes rugosos?
Sí. Las escorias y rebabas hacen que el recubrimiento se adelgace y que comience la corrosión en el borde; además, se enganchan en las superficies de acoplamiento durante el ensamblaje. El corte láser de metales elimina esos puntos de falla, lo que redujo las devoluciones de soportes en un taller tras su implementación. Los bordes limpios protegen tanto el producto como la cuenta que lo recibe bajo plazo ajustado.
¿Cuándo sigue siendo necesaria una terminación secundaria?
Para placas muy gruesas, aleaciones reflectantes mixtas o características en las que el corte no se mantiene limpiamente, persiste un ligero desbaste. El corte láser de metales corta el volumen de forma nítida, pero no hasta cero para todos los materiales. Los talleres deben reservar la estación de acabado para esos casos difíciles y permitir que la mayor parte del trabajo de perfiles lo omita por completo, ahorrando así mano de obra para etapas de valor añadido.