
 EN
Un cuello de botella que parecía un problema de mano de obra
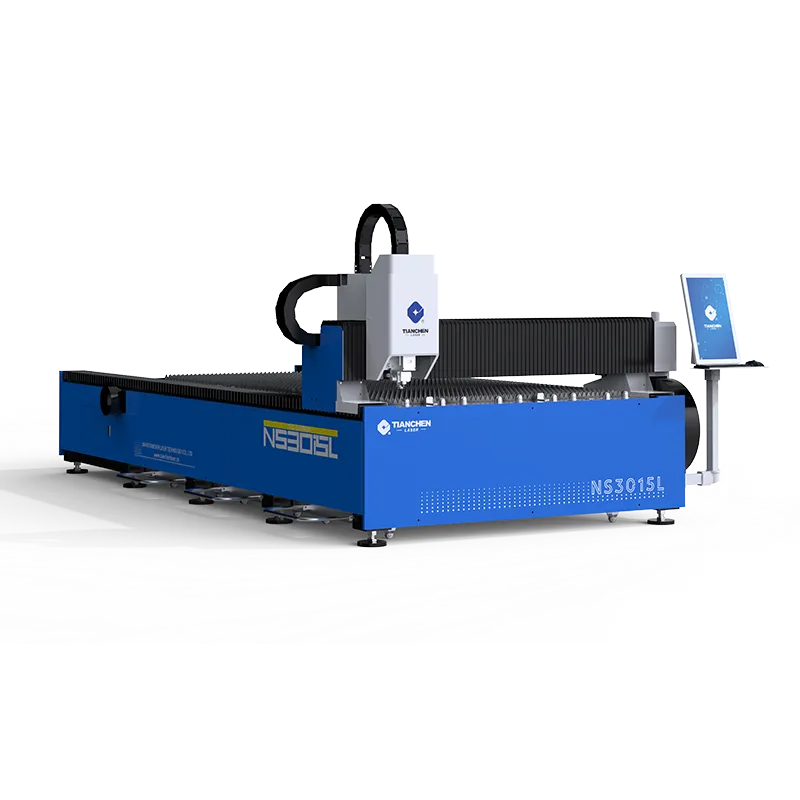
Un taller de fabricación del Medio Oeste culpó a la falta de personal de los envíos perdidos. Las áreas de plegado y soldadura funcionaban bien, pero los pedidos acumulados seguían retrasándose. El mapeo del flujo reveló que la máquina láser no era el paso más lento: lo que lo era era esperarla. Las planchas permanecían en una cola mientras un operario alternaba entre cargar, cortar y despejar. La adición de una segunda máquina CNC láser a la celda, junto con un cargador sencillo, elevó la producción diaria de piezas terminadas de 1.100 a 2.600 sin añadir un turno. La máquina CNC láser se convirtió en el ancla que permitió al resto de la celda respirar.
El turno vespertino que no lograba mantener el ritmo
Las tareas vespertinas se retrasaron porque el único operario manejaba tanto la máquina láser CNC como el proceso posterior de desbarbado. Cuando la cola de piezas por cortar creció, el desbarbado se detuvo y las piezas se acumularon sin cortar. Al dividir las funciones y permitir que la máquina láser CNC siguiera operando mientras una segunda persona terminaba los bordes, ambas estaciones permanecieron ocupadas y se eliminó el retraso vespertino, que al principio parecía un problema de número de personal y no uno de flujo.
Lo que los datos revelaron realmente
Una semana de marcas temporales mostró que el tiempo de corte representaba el 38 % del tiempo total de la estación; el resto correspondía a carga, descarga y desplazamiento. La máquina láser CNC estaba inactiva más tiempo del que operaba. La solución fue mejorar la manipulación de materiales, no usar un haz más rápido. Los talleres que registran el tiempo de estación antes de adquirir mayor capacidad suelen encontrar este mismo patrón y evitan gastar en potencia que la máquina láser CNC no podrá aprovechar plenamente durante toda la jornada.
Por qué la capacidad se estanca antes de llegar a la máquina
El rendimiento falla en los extremos del proceso, no en el haz. El corte en sí suele ser la actividad más rápida en la celda, por lo que culpar al láser desvía el foco y desperdicia el presupuesto en una solución equivocada.
El tiempo de espera supera al tiempo de corte
Una placa que espera a un operario disponible pierde más minutos que los que la máquina CNC láser emplea en cortarla. El tamaño del lote importa: pilas muy grandes retrasan el siguiente trabajo, mientras que cargas pequeñas y frecuentes mantienen la mesa en movimiento constante. Equilibrar el tamaño del lote con el ciclo de la máquina CNC láser mantiene corta la cola de espera y real la fecha de entrega, lo que protege la cuenta mucho más que un número mayor de vatios en las especificaciones.
El impuesto por retrabajo sobre el volumen
Cada pieza defectuosa cuesta su propio corte más la mano de obra necesaria para detectarla y sustituirla. Con 1.100 piezas al día, una tasa de rechazo del 4 % suponía 44 reprocesos y el tiempo de inspección asociado. La trayectoria repetible del láser reduce los rechazos a menos del 1 %, devolviendo esas horas a la producción real en lugar de dedicarlas a corregir errores que un proceso más estable jamás habría generado.
Cómo realmente escala el rendimiento
Más piezas provienen de una operación más estable, no solo de un número mayor en la hoja de especificaciones, y las mejoras se acumulan cuando toda la celda está equilibrada, en lugar de que una sola estación funcione a máxima velocidad.
Estrategia de perforación y tiempo de ciclo
La perforación establece el límite inferior del tiempo de ciclo en chapas gruesas. Una máquina láser CNC con perforación por pulsos controlados evita largos tiempos de espera que afectan cada pieza. Ajustar la perforación según el material y usar movimientos de corte volante en chapas finas reduce varios segundos por pieza; esos segundos se multiplican en miles de cortes semanales, generando horas reales de producción entregable, que ya no permanecen ocultas en la cola de espera.
Operación automática ininterrumpida en trabajos repetitivos
Para pedidos estables y repetitivos, la máquina láser CNC puede funcionar sin supervisión mediante un cargador y un sistema de control de humos. Un taller que ejecutaba un programa semanal de soportes durante la noche obtuvo una jornada completa adicional de producción sin necesidad de mano de obra extra. La operación sin personal (lights-out) requiere programas limpios y anidamiento fiable, pero la ganancia de capacidad es real para volúmenes predecibles que la máquina láser CNC puede reproducir sin la presencia constante de un operario frente al panel.
Normas y sostenibilidad de la ganancia
Adquirir capacidad es la parte fácil; mantenerla exige disciplina, y las reglas que garantizan la aceptación de las piezas también mantienen la línea de producción en marcha sin paradas que anulen dicha ganancia.
Protecciones OSHA e ISO 9013
La norma OSHA 29 CFR 1910.212 exige la protección de las piezas móviles y de las trayectorias del haz, y una máquina CNC láser construida conforme a esta norma garantiza la seguridad de los operadores durante ciclos prolongados, lo que evita paradas causadas por lesiones o investigaciones de fallos. La norma ISO 9013 establece la tolerancia y la rugosidad que debe cumplir un corte; por tanto, cotizar según una clase permite que la máquina CNC láser funcione a la velocidad que dicha tolerancia permite, en lugar de realizar cortes excesivos por precaución.
Dimensionamiento, mantenimiento y rendimiento real
Los compradores deben dimensionar la máquina CNC láser según la mezcla real de piezas y su crecimiento previsto, no según escenarios hipotéticos máximos. Una sobredimensión del 30 % desperdicia energía y espacio en planta; una subdimensionamiento del 30 % genera el mismo retraso en la producción. Tianchen y proveedores similares publican las velocidades de perforación y corte según el material, lo que convierte el dimensionamiento en una tarea concreta. Las revisiones diarias de lentes, gases y rejillas protegen la productividad, y las estaciones deben registrar las piezas buenas por hora, no solo el tiempo de funcionamiento de la máquina, para que la mejora aportada por la máquina CNC láser siga siendo visible en la planta.
Las estaciones que revisan los números semanalmente, no solo cuando un trabajo se retrasa, detectan las desviaciones antes de que se conviertan en fechas perdidas. Las piezas buenas por hora, la tasa de rechazo y el tiempo de carga cuentan una historia más clara que las horas de funcionamiento de la máquina solas. Una breve reunión diaria en torno a esas tres cifras mantiene a toda la celda responsable y permite que la capacidad adicional se manifieste donde el cliente lo percibe: en el camión de entrega y a tiempo.
Una máquina láser CNC que opera equilibrada con la celda, no con base en una potencia nominal destacada, entrega la producción prometida en la cotización. Revisar esas tres cifras juntas mantiene esa producción estable incluso cuando los pedidos cambian de chapas gruesas a chapas delgadas, donde los tiempos de ciclo y los ajustes de perforación varían más.
Preguntas frecuentes
¿Cómo aumenta una máquina láser CNC la producción?
Una máquina láser CNC aumenta la producción al reducir las colas y el retrabajo, no solo al cortar más rápido. Combinada con un cargador y un tamaño de lote equilibrado, opera mientras los procesos posteriores terminan las piezas. Las trayectorias repetibles disminuyen los rechazos, devolviendo horas a la producción. La mejora se manifiesta como más piezas buenas por día, no como un número mayor en la hoja de especificaciones que permanece inactiva en los márgenes.
¿Es mejor una segunda máquina o un cargador?
Depende del cuello de botella. Si la máquina láser CNC permanece inactiva esperando la carga y descarga, un cargador y una configuración lista para extracción de humos añaden capacidad de forma económica. Si dos trabajos distintos compiten todo el día por una misma plataforma, podría ser más adecuada una segunda máquina láser CNC. Registrar primero el tiempo en cada estación revela qué solución necesita realmente el flujo, antes de invertir capital en el lado equivocado.
¿Puede operar la máquina láser CNC sin supervisión?
Sí, para pedidos repetitivos estables. Con una cargadora, un recorrido de haz cerrado y una extracción, la máquina láser CNC funciona sin operador y añade un turno adicional de producción. Para lograrlo, se necesitan programas limpios y un anidamiento fiable, de modo que ninguna pieza requiera ajustes durante la ejecución.
¿Qué reduce más la productividad?
La cola de espera y el retrabajo, no la velocidad de corte. Una máquina láser CNC inactiva mientras las placas esperan o aumentan los rechazos pierde más capacidad que un haz ligeramente más lento. Las empresas que registran el tiempo de carga y la tasa de rechazos suelen identificar la verdadera limitación en los bordes de la célula, donde las operaciones de manipulación e inspección consumen los minutos que, acumulados, marcan la diferencia.
¿Cómo debe dimensionarse la capacidad?
Dimensione la máquina láser CNC según la mezcla real de piezas más un crecimiento realista, utilizando las tasas publicadas de perforación y corte por material. Una especificación excesiva desperdicia espacio en planta y energía; una especificación insuficiente genera retrasos acumulados. Tianchen y fabricantes comparables indican tasas que convierten el dimensionamiento en un cálculo, no en una mera suposición, lo que protege la inversión desde la fase inicial de la planificación.
¿El corte más rápido afecta la calidad del borde?
Sí puede afectarla, si la velocidad supera la clase de tolerancia. Una máquina láser CNC configurada por encima de los límites de la norma ISO 9013 produce un borde más rugoso o con escoria, lo que requiere acabado posterior. Dimensionar correctamente la velocidad según la clase especificada mantiene los bordes aceptables y los ciclos realistas, de modo que el aumento de velocidad no genere retrabajo que anule la ganancia de capacidad prevista.