
 EN
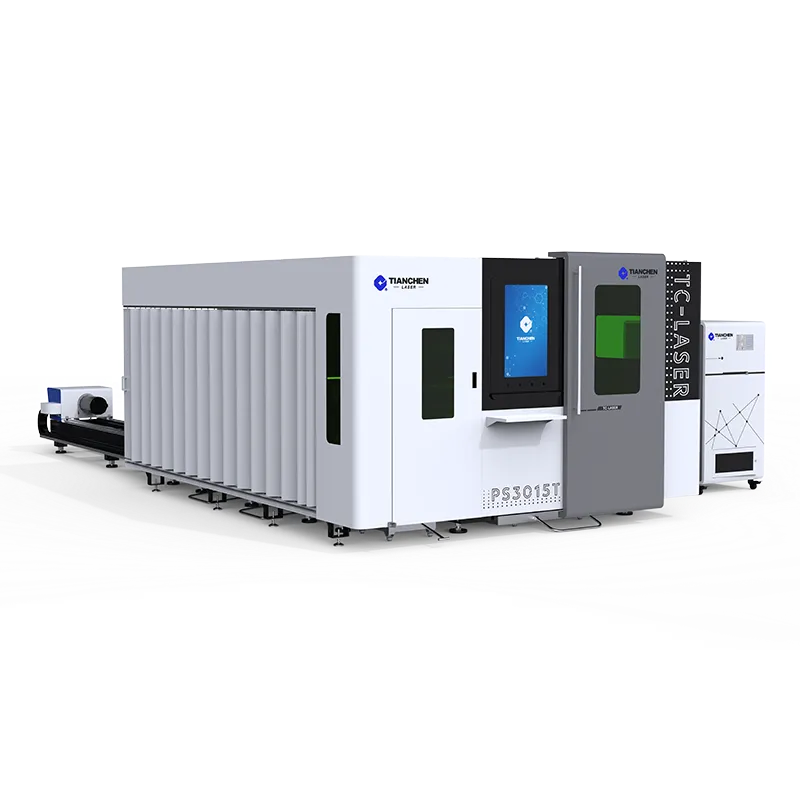
محطة إنهاء نفدت مساحتها
كانت ورشة تصنيع في ولاية بنسلفانيا تقطع إطارات الصلب على طاولة بلازما، ثم ترسل كل قطعة إلى مرحلة إزالة الحواف الحادة قبل الطلاء بالبودرة. وتوسّعت محطة الإنهاء تدريجيًّا حتى امتلأت بكمية قطع تكفي ليومٍ كاملٍ تنتظر عاملًا يحمل مبردًا يدويًّا. وبنقل عمليات قص الملامح إلى قص المعادن بالليزر، انتقلت جودة الحواف إلى مرحلة سابقة في سلسلة التصنيع: فوصلت القطع نظيفة بما يكفي للطلاء دون الحاجة إلى أي معالجة يدوية، وانخفض طابور إزالة الحواف الحادة من محطة كاملة إلى رفٍّ واحد فقط. وأرجعَت الورشة هذه النتيجة الإيجابية إلى تقنية قص المعادن بالليزر، وليس إلى استخدام مبرد أكبر.
طابور إزالة الحواف الحادة كل صباح
كان العمال يواجهون كل صباح أكوامًا من الحواف المقطوعة بالبلازما التي تتطلب صقلًا يدويًّا قبل أن يلتصق الطلاء بها. وفي الأيام المزدحمة، استغرق هذا التنظيف ثلاث ساعاتٍ متواصلةٍ قبل أن تخرج قطعة جاهزة للبيع من المحطة. أما قص المعادن بالليزر فقد أنتج حوافًا ذات شوائب ضئيلة جدًّا، لذا تم تخطي مرحلة المبرد تمامًا لهذه القطع نفسها، وتم إرسالها مباشرةً إلى جهاز الطلاء، مما حرّر تلك الساعات الثلاث لإنجاز أعمال ذات قيمة مضافة فعليًّا، وتغيير المنتج الذي يتلقّاه العميل.
حيث اختفت الساعات
أظهرت دراسات الوقت أن ١٨٪ من جهد التصنيع ذهب إلى تجهيز الحواف، دون أن يُضيف أيٌّ منها قوةً أو وظيفةً. وظل التكلفة مخفيةً لأن الصقل كان مجرد جزءٍ من المهمة. أما الانتقال إلى قطع الملفات بالليزر المعدني فقد أعاد تلك الساعات إلى عمليات اللحام والتجميع، حيث كان لها تأثيرٌ فعليٌّ على المنتج الذي دفع العميل ثمنه، بدلًا من كومة الأجزاء التي تنتظر الملف في نهاية الخط.
المخاطر المترتبة على ترك الحواف خشنة
الحافة الخشنة ليست قبيحة فحسب، بل إنها تُحفِّز الفشل الذي يظهر بعد شحن القطعة، وتُسقِط هذا الفشل سمعة الورشة قبل أن يُرجع أحد السبب إلى عملية القطع.
تبدأ فشلات الطلاء عند الحافة
تتآكل مسحوق الطلاء والطلاء بشكل ضعيف على الخُبث والحافات الحادة، مما يترك مناطق رقيقة تصدأ أولًا. وأعاد عميل دفعةً من القوائم بعد ظهور صدأ على الحواف خلال أشهر. وتوفّر قصّ المعادن بالليزر حافةً ناعمةً ومُتحكَّمًا فيها من حيث الأكسيد، فيغطيها الطلاء بالتساوي، فتم إزالة هذا النوع من العيوب من قائمة العيوب في الورشة، وكذلك تكلفة الإرجاع، ما حمى الحساب في الوقت نفسه الذي حمى فيه الجدول الزمني.
مشاكل التثبيت لاحقًا
تلتصق الحافات الحادة بالوجوه المتلاصقة وتُربك عملية التجميع. واحتاجت مجموعة من القوائم التي كان من المفترض أن تُركَّب بسهولة إلى عمليات تنعيم ميدانية، ما كلف العميل وقتًا وضرَّ بسمعة الورشة. أما الحواف النظيفة الناتجة عن قصّ المعادن بالليزر فتتيح تركيب القطع من المحاولة الأولى، وهذا أمرٌ بالغ الأهمية لمجموعات تُرسل إلى الفرق الميدانية التي لا تحمل معها ورشة عمل، ويتوقع أفرادها تركيبًا سلسًا دون الحاجة إلى مِبرد طاولة.
لماذا يقلل قصّ المعادن بالليزر من الحاجة إلى العمليات اللاحقة
يُحقِّق قص المعادن بالليزر جودةً في مسار القص نفسه، وليس في عملية ثانوية تُضاف لاحقًا، كما أن التحكم في العملية قابل للتكرار عبر كامل الطلبية بدلًا من اعتماده على الشخص الذي يمسك الأداة.
شق نظيف ناتج عن معاملات مضبوطة
تحدد شعاع الليزر وغاز المساعدة ومعدل التغذية عرض الشق. ويحافظ قص المعادن بالليزر على هذه العوامل طوال مسار القص، مما يضمن ثبات الحافة بدلًا من تغيرها حسب لمسة المشغل. واختيار الغاز المناسب يترك حافةً من المعدن النقي تقريبًا على الفولاذ المقاوم للصدأ، بينما يُكوِّن الفولاذ الكربوني أكسيدًا رقيقًا يمكن إزالته بسهولة خلال ثوانٍ بدلًا من الدقائق الطويلة التي تتطلبها عمليات الجلخ اليدوية بعد الانتهاء من القص.
ضبط استقامة الحافة والتحكم في الرواسب
تحافظ مستشعرات الاستقرار والارتفاع على استقامة القطع، مما يجعل عرض السطح العلوي مساويًا لعرض السطح السفلي. ويضمن قص المعادن بالليزر توافق العرضين معًا، وباستخدام ثقب مناسب يتجنب تشكل الحطام المعلّق الذي يتطلبه تنظيف البلازما. أما الحواف المستقيمة الخالية من الحطام فلا تحتاج إلى صقل، وهذه هي السبب الملموس في تصغير منطقة التشطيب بعد التحول إلى هذه التقنية، وبقيت صغيرةً منذ ذلك الحين عند معالجة الملامح.
المعايير وتوثيق التوفير
جودة الحافة لا تُحقِّق فائدتها إلا إذا صُمِّمت القطعة وفُحِصت بحيث تستفيد منها فعليًّا، كما يجب أن تكون معايير القياس موضَّحة في الرسم البياني بدلًا من تركها لتقدير المشغل حول ما إذا كان الصقل كافيًا أم لا.
معيار الآيزو ٩٠١٣ وتهوية إدارة السلامة والصحة المهنية
تُصنِّف درجات القياس القياسي الدولي ISO 9013 حواف القطع الحراري وفقًا لخشونة السطح وفئة التحمل. ويشير تحديد الفئة على الرسم البياني إلى ورشة العمل بالدرجة المطلوبة من نظافة الحافة، كما أن قص المعادن بالليزر يحقِّق فئات أدق من قص البلازما عند نفس السماكة؛ وبالتالي، فإن ذكر الفئة يضمن مواءمة العملية مع متطلبات الطلاء دون الحاجة إلى التخمين. ويتوقَّع معيار إدارة السلامة والصحة المهنية (OSHA) 29 CFR 1910.94 استخلاص الدخان عند مصدره، وهو ما توفِّره عمليات قص المعادن بالليزر عند تجهيزها بنظام استخلاص فعّال، مما يحمي العاملين من الجسيمات المعلَّقة في منطقة التشغيل.
التصميم، والتفتيش، والحالات الصعبة
يجب على المصمِّمين تحديد نصف قطر الزوايا وأحجام الفتحات التي يُمكن لعملية القطع بالليزر أن تحقِّقها بدقة، مع تجنُّب الميزات التي تفرض عمليات تشغيل ثانوية. ويساعد تقريب الزاوية الداخلية الحادة على إزالة نقطة التحمُّل والعمليات اليدوية للتشطيب. وتوصي شركة تيانتشن والمصانع المشابهة بتحديد نصف قطر الزوايا الذي تحقِّقه عملية قطع المعادن بالليزر بدقة، ما يسمح بخروج القطعة دون الحاجة إلى المرور بقسم التشطيب نهائيًّا. ويجب على العاملين فحص جودة الحواف عند أول قطعة مُنتجة وبعد أي تغيير في العدسة أو الغاز، لأن عدسة مُتَكَثِّفة توسِّع شق القطع وتُسبِّب تشكُّل الرواسب. وقد تتطلَّب الصفائح السميكة جدًّا أو السبائك العاكسة المختلطة لا تزال عمليات طحن خفيفة عند الزوايا، لذا يجب أن تحتفظ المصانع بقسم التشطيب لهذه الحالات الصعبة فقط، بينما تخرج الكتلة الأكبر من القطع جاهزة للتسليم.
تُكافئ عمليات قص المعادن بالليزر المحلّات التي تُصمِّم من الرسم الأول وفقًا لهذه التقنية. فتحديد نصف القطر الذي تحافظ عليه العملية بدقة، وإدراج تصنيف ISO 9013 منذ المرحلة الأولى من التسعير، يسمح لعمليات قص المعادن بالليزر بأن تصل إلى الحافة دون الحاجة إلى عملية ثانية، وبالتالي يتجاوز القطعُ قسم التشطيب تمامًا. أما مراجعة جودة الحواف عند القطعة الأولى وبعد أي تغيير في العدسة، فهي تضمن اتساق عمليات قص المعادن بالليزر خلال الإنتاج الطويل، وتضمن استمرار التوفير الذي كان الهدف من التحوُّل إلى هذه التقنية.
الأسئلة المتكررة
كيف تقلِّل عمليات قص المعادن بالليزر من متطلبات التشطيب؟
تتحكم عمليات قص المعادن بالليزر في شعاع الليزر والغاز وسرعة التغذية بحيث يبقى المقطع الناتج نظيفًا وعموديًّا، مما يترك كمية ضئيلة جدًّا من الرواسب أو الحواف الحادة. وبذلك تصل القطع مباشرةً إلى مرحلة الطلاء أو التجميع دون الحاجة إلى الجَلْخ الذي تتطلبه الحواف المقطوعة بالبلازما. إذ تُبنى جودة الحواف داخل عملية القص ذاتها، ولا تُضاف لاحقًا، ولذلك يصغر قسم التشطيب بعد التحوُّل إلى هذه التقنية ويظل صغيرًا عند معالجة الأشكال الهندسية.
هل الحافة جاهزة لطلاء البودرة؟
نعم، بالنسبة لمعظم أنواع الفولاذ المقاوم للصدأ والصلب الكربوني الرقيق. وتُنتج قصّة المعادن بالليزر باستخدام الغاز المناسب حافةً ناعمةً ومُتحكَّمًا فيها من حيث الأكسيد، مما يسمح لطلاء البودرة بتغطيتها بشكلٍ متجانس. وقد يحتوي الصلب الكربوني على طبقة رقيقة من الأكسيد تزول بسهولة خلال ثوانٍ عند كشطها. أما المواد السميكة جدًّا أو العاكسة فقد تتطلب لمسة خفيفة في الزوايا قبل الطلاء، لكن غالبية أعمال التشكيل تخرج جاهزةً للطلاء مباشرةً من سرير الآلة.
هل تؤدي القصّة الأنظف إلى ارتفاع التكلفة لكل قطعة؟
غالبًا ما تكون التكلفة الإجمالية أقل. فتكلفة قصّ المعادن بالليزر أعلى عند شعاع الليزر مقارنةً بالبلازما، لكنها تلغي ساعات العمل اليدوي اللازمة لإزالة الحواف الحادة (التشذيب) عبر كامل الطلبية. ووجدت الورش التي راقبت التكلفة الإجمالية أن الوقت الموفر في عمليات التشطيب يفوق الزيادة في تكلفة القص، لا سيما في أعمال التشكيل التي تُرسل مباشرةً إلى مرحلة الطلاء دون الحاجة إلى أي عمل يدوي لا يضيف قيمة.
ما المعيار الذي يُعرِّف الحافة المقطوعة الجيدة؟
يصنِّف معيار الآيزو ٩٠١٣ حواف القطع الحراري وفقًا لخشونة السطح ودرجة التحمل. ويشير تحديد الدرجة المطلوبة على الرسم الهندسي إلى الورشة بمدى نظافة الحافة المطلوبة. ويحقِّق قص المعادن بالليزر درجات أدق من قص البلازما عند نفس السماكة، لذا يوجِّه هذا المعيار طريقة التصنيع بدلًا من ترك جودة الحافة رهنَ الرأي الشخصي أو عمليات التشطيب الإضافية بعد الانتهاء.
هل يمكن أن تؤدي الحواف الخشنة إلى إرجاع المنتج؟
نعم. فتسبِّب الخُبث والحدبات ترقُّق الطلاء وتبدأ الصدأ من الحافة، كما تعلَّق هذه العيوب بالسطوح المتلامسة أثناء التركيب. أما قص المعادن بالليزر فيزيل هذه النقاط الحرجة التي تؤدي إلى الفشل، ما أدَّى إلى خفض نسبة إرجاع الأقواس في إحدى الورش بعد التحوُّل إليه. فالحواف النظيفة تحمي كلًّا من المنتج والعميل الذي يستلمه في الموعد المحدَّد.
متى تظل عمليات التشطيب الثانوية ضرورية؟
للوحذات السميكة جدًّا، أو السبائك العاكسة المختلطة، أو الميزات التي لا يُمكن للقطع الاحتفاظ بها بوضوح، يبقى التلميع الخفيف. وتقطِع الليزر المعدنية الحجمَ بحدّةٍ، لكنها لا تصل إلى الصفر في كل المواد. وينبغي لمراكز القطع أن تُخصِّص منطقة التشطيب لتلك الحالات الصعبة، وتسمح لمعظم أعمال التشكيل بالمرور دونها تمامًا، ما يوفِّر الجهد البشري للخطوات ذات القيمة المُضافة.