
 EN
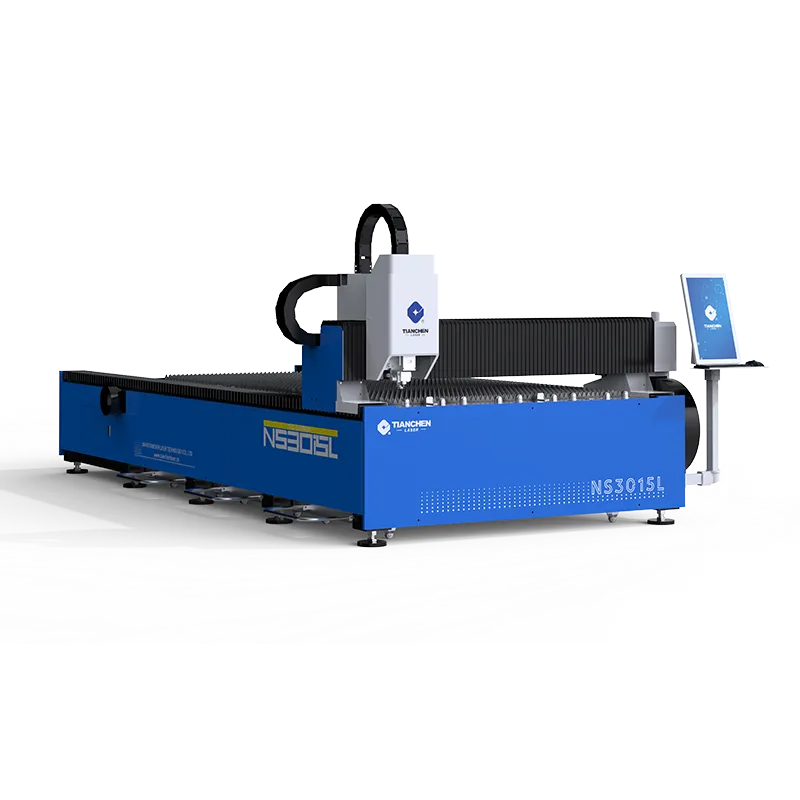
عُقْدَةٌ بَدَتْ كَأَنَّهَا مَشْكِلَةٌ فِي الْقُوَّةِ الْعَامِلَةِ
وَضَعَ مَصْنَعُ تَصْنِيعٍ فِي وِسْطِ الْوِلَايَاتِ التَّحَمُّلَ عَلَى نَقْصِ الطَّاقَمِ الْعَامِلِ فِي تَأْخِيرِ الشَّحْنَاتِ. وَكَانَ أَدَاءُ مَكِينَةِ الثَّنْيِ وَمَنْطِقَةِ اللَّحْمِ جَيِّدًا، إِلَّا أَنَّ الطَّلَبَاتِ الْمُغْلَقَةَ مَا زَالَتْ تَتَأَخَّرُ. وَأَظْهَرَ رَسْمُ تَدَفُّقِ الْعَمَلِ أَنَّ مَكِينَةَ الْلَّازِرِ لَيْسَتْ أَبْطَأَ مَرْحَلَةٍ — بَلْ اِنْتِظَارُهَا هُوَ الْمُشْكِلَةُ. فَكَانَتِ الصُّفَحَاتُ تَتَرَاكَمُ فِي طَابُورٍ وَاحِدٍ بِانْتِظَارِ عَامِلٍ وَاحِدٍ يَتَحَوَّلُ بَيْنَ تَحْمِيلِ الْمَادَّةِ وَقَصِّهَا وَإِزَالَةِ الْمَنْتَجَاتِ. وَبِإِضَافَةِ مَكِينَةِ لَازِرٍ تَحْكُمُهَا أَجْهِزَةٌ رَقْمِيَّةٌ (CNC) ثَانِيَةٍ إِلَى الْخَلِيَّةِ، مَعَ حَمَّالٍ بَسِيطٍ، اِرْتَفَعَ عَدَدُ الْأَجْزَاءِ الْمُنْتَهِيَةِ فِي الْيَوْمِ مِنْ ١١٠٠ إِلَى ٢٦٠٠ دُونَ إِضَافَةِ وَرْدِيَّةٍ جَدِيدَةٍ. وَأَصْبَحَتْ مَكِينَةُ اللَّازِرِ التِّي تَحْكُمُهَا أَجْهِزَةٌ رَقْمِيَّةٌ (CNC) الْمَرْكَزَ الَّذِي سَمَحَ لِبَاقِي الْخَلِيَّةِ بِالتَّنَفُّسِ.
الْوَرْدِيَّةُ الْمَسَائِيَّةُ الَّتِي لَمْ تَسْتَطِعْ اللَّحَاقَ
تراجعت عمليات التشغيل المسائية لأنَّ المشغل الوحيد كان يتولى تشغيل آلة الليزر المبرمجة رقميًّا (CNC) والمعالجة اللاحقة لإزالة الحواف الحادة (Deburring). وعندما تزايد طابور القطع، توقفت عملية إزالة الحواف الحادة، وتراكمت الأجزاء دون قطع. وبتقسيم المهام، والسماح لآلة الليزر المبرمجة رقميًّا بالعمل باستمرار بينما يُنهي شخصٌ ثانٍ معالجة الحواف، بقي كلا المحطتين مشغولين، وانتهت المشكلة المزمنة في العمليات المسائية التي بدت وكأنها ناجمة عن نقص في عدد العاملين، بينما كانت في الحقيقة ناتجة عن عطل في تدفق العمل.
ما كشفته البيانات فعليًّا
أظهر تسجيل الطوابع الزمنية على مدار أسبوع أنَّ وقت القطع شكل ٣٨٪ فقط من الوقت الكلي للمحطة؛ أما الباقي فكان مخصصًا للتحميل، والتفريغ، والتنقُّل. وكانت آلة الليزر المبرمجة رقميًّا خاملةً أكثر مما كانت تعمل. والحل كان تحسين مناولة المواد، وليس استخدام شعاع أسرع. وتبيِّن المحلات التي تسجِّل أوقات المحطات قبل شراء سعة إنتاجية إضافية عادةً هذا النمط نفسه، فتتجنب إنفاق المال على طاقة لا تستطيع آلة الليزر المبرمجة رقميًّا الاستفادة منها بالكامل خلال اليوم بسبب عدم توفر ما يكفي من المواد لتغذيتها.
لماذا تتوقف السعة الإنتاجية قبل أن تصل إلى الآلة
يَفْشَلُ الإنتاج عند حواف العملية، وليس عند الشعاع. والقطع نفسه غالبًا ما يكون أسرع نشاطٍ في الخلية، لذا فإن إلقاء اللوم على الليزر يُغفل الجوهر ويُهدر الميزانية في حلٍّ خاطئ.
وقت الانتظار في الطابور يتفوّق على وقت القطع
اللوحة التي تنتظر توفر مشغلٍ حرٍّ تفقد دقائق أكثر مما يقضيه جهاز التحكم العددي بالحاسوب الليزري في قطعها. وحجم الدفعة مهمٌّ: فالكتل الضخمة تؤخّر المهمة التالية، بينما الأحمال الصغيرة المتكررة تحافظ على استمرار دوران سطح العمل. وتوازن حجم الدفعة مع دورة جهاز التحكم العددي بالحاسوب الليزري يحافظ على قصر طول قائمة الانتظار وواقعية تاريخ التسليم، ما يحمي الحساب أكثر من رفع رقم الواط في المواصفات.
ضريبة إعادة المعالجة على الحجم
كل جزء معيب يكلّف قطعه الخاص بالإضافة إلى العمالة اللازمة لاكتشافه واستبداله. فعند إنتاج ١١٠٠ جزء يوميًّا، كانت نسبة الرفض ٤٪، أي ما يعادل ٤٤ جزءًا تحتاج لإعادة تصنيع، مع الوقت المستغرق في الفحص المحيط بها. وبفضل مسار القطع القابل للتكرار الذي يوفّره جهاز التحكم العددي بالحاسوب الليزري، انخفضت نسبة الرفض إلى أقل من ١٪، فأعيدت تلك الساعات إلى الإنتاج الحقيقي بدلًا من ملاحقة الأخطاء التي لم تكن لتظهر أساسًا لو كانت العملية أكثر ثباتًا.
كيف تزداد الإنتاجية فعليًّا
يتم إنتاج أجزاء أكثر بفضل التشغيل المستقر، وليس فقط بسبب رقم أكبر في ورقة المواصفات، وتتراكَم المكاسب عندما تكون الخلية بأكملها متوازنة بدلًا من أن تعمل محطة واحدة بسرعة عالية منفردة.
استراتيجية الثقب وزمن الدورة
يُحدِّد الثقب الحد الأدنى لزمن الدورة عند قص الصفائح السميكة. وتتفادى آلة الليزر التحكمية بالقطع العددي (CNC) فترة الانتظار الطويلة التي تُبطئ إنتاج كل قطعة. وضبط عملية الثقب حسب نوع المادة واستخدام حركات القطع السريعة (Fly-cut) على الصفائح الرقيقة يقلل ثوانٍ من زمن إنتاج كل قطعة، وهذه الثواني تتضاعف عبر آلاف العمليات الأسبوعية لتصبح ساعات إنتاج فعلية جاهزة للشحن، لا يخفيها طابور الانتظار بعد الآن.
التشغيل الآلي دون تدخل بشري في المهام المتكررة
للحصول على طلبات مستقرة ومتكررة، يمكن تشغيل آلة التحكم العددي بالليزر دون الحاجة إلى مراقبة بوجود جهاز تحميل وسيطرة على الأبخرة. وقد حقق أحد المصانع الذي يُشغل برنامجًا أسبوعيًّا لإنتاج القوائم المعدنية طوال الليل زيادةً كاملةً في إنتاج وحدة عمل واحدة دون أي عمالة إضافية. ويتطلب التشغيل الآلي الكامل (بدون إضاءة) برامجَ نظيفةً وترتيبًا موثوقًا للقطع، لكن هذه الزيادة في الطاقة الإنتاجية حقيقيةٌ بالنسبة إلى الكميات المتوقعة التي تستطيع آلة التحكم العددي بالليزر إنجازها بشكل متكرر دون الحاجة إلى مشغلٍ يراقب العملية على لوحة التحكم.
المعايير والاستمرار في تحقيق المكاسب
شراء الطاقة الإنتاجية جزءٌ سهلٌ من العملية؛ أما الحفاظ عليها فيتطلّب انضباطًا، والقواعد التي تضمن قبول القطع هي نفسها التي تحافظ على استمرار العمل في المصنع دون توقفٍ يؤدي إلى إلغاء المكاسب المحققة.
الحماية وفق معايير إدارة السلامة والصحة المهنية (OSHA) ومعيار الأيزو ٩٠١٣
تتطلب معايير إدارة السلامة والصحة المهنية (OSHA) الواردة في البند 29 من قانون الكود الفيدرالي التنظيمي رقم 1910.212 تغطية الأجزاء المتحركة ومسارات الشعاع، وبُنِيَت آلات التحكم العددي بالحاسوب بالليزر وفقًا لهذه المعايير لضمان سلامة المشغلين أثناء التشغيل الطويل، ما يمنع التوقفات الناجمة عن الإصابات أو التحقيقات في الأعطال. وتحدد معايير المنظمة الدولية للتقييس (ISO) رقم 9013 التحمل والخشونة اللذين يجب أن تحقّقهما عملية القطع، لذا فإن تحديد السعر وفق فئة معينة يسمح لآلة التحكم العددي بالحاسوب بالليزر بالعمل عند أقصى سرعة يسمح بها التحمل المطلوب بدلًا من إجراء قطع زائد لأغراض السلامة.
التحديد المناسب للحجم والصيانة والإنتاج الفعلي
يجب على المشترين تحديد حجم آلة التحكم العددي بالحاسوب بالليزر وفقًا لمزيج الأجزاء الفعلي والنمو المتوقع، وليس وفقًا لذروة خيالية. فالزيادة بنسبة ٣٠٪ في المواصفات تُهدر الطاقة والمساحة المتوفرة، بينما النقص بنسبة ٣٠٪ يؤدي إلى تراكم نفس الكمية من الطلبات غير المنجزة. وتُعلن شركات مثل تيانتشن وغيرها من الموردين عن معدلات الثقب والقطع حسب نوع المادة، ما يجعل عملية تحديد الحجم مبنيةً على أسس ملموسة. وتحمي عمليات الفحص اليومي للعدسات وغازات التشغيل وقضبان التثبيت الإنتاجية، كما ينبغي أن تتابع المحطات عدد القطع الجيدة المنتجة في الساعة، لا مجرد وقت تشغيل الآلة فقط، ليبقى أثر المكاسب التي تحققها آلة التحكم العددي بالحاسوب بالليزر ظاهرًا بوضوح في موقع العمل.
المحطات التي تُراجع الأرقام أسبوعيًّا، وليس فقط عند تأخُّر وظيفة ما، تكتشف الانحراف قبل أن يتحوَّل إلى تأخير في التسليم. إن مؤشرات مثل عدد القطع الجيدة لكل ساعة، ومعدل الرفض، وزمن التحميل، تُقدِّم صورةً أوضح من مجرد عدد الساعات التي يعمل فيها الجهاز. ويُحقِّق اجتماعٌ قصيرٌ وواقفٌ حول هذه المؤشرات الثلاثة الشفافية الكاملة داخل الخلية بأكملها، ويسمح بظهور القدرة الإضافية حيث يشعر العميل بها فعليًّا: على شاحنة التوصيل، وفي الوقت المحدَّد.
آلة الليزر المبرمجة رقميًّا التي تعمل بتوازن مع الخلية — وليس وفق استهلاك واط إعلاني — تُحقِّق الإنتاجية المُتعهَّد بها في العرض السعري. ويعمل مراجعة هذه المؤشرات الثلاثة معًا على الحفاظ على ثبات هذه الإنتاجية حتى مع تحوُّل الطلبيات من الصفائح السميكة إلى الرقيقة، حيث تتغيَّر أوقات الدورة وإعدادات الثقب أكثر ما تكون.
الأسئلة الشائعة
كيف ترفع آلة الليزر المبرمجة رقميًّا من الإنتاجية؟
آلة الليزر المُبرمجة رقميًّا ترفع الإنتاجية عبر تقليص قائمة الانتظار وإعادة المعالجة، وليس فقط عبر التقطيع الأسرع. وعند زوجها مع جهاز تحميل وحجم دفعة متوازن، فإنها تعمل بينما تنتهي العمليات التالية من معالجة القطع. كما أن المسارات القابلة للتكرار تقلل من النسب المئوية للقطع المرفوضة، ما يعيد ساعات العمل إلى خط الإنتاج. ويظهر المكسب في زيادة عدد القطع الجيدة المُنتَجة يوميًّا، وليس في ارتفاع رقمٍ ما على ورقة المواصفات التي تظل جامدةً عند الحواف.
أيهما أفضل: آلة ثانية أم جهاز تحميل؟
يعتمد ذلك على العائق التشغيلي. فإذا كانت آلة الليزر المُبرمجة رقميًّا تبقى خاملةً طوال الوقت تنتظر عمليتي التحميل والتفريغ، فإن إضافة جهاز تحميل وتجهيز مسبق لاستخراج الأبخرة يرفع السعة الإنتاجية بتكلفة منخفضة. أما إذا كانت وظيفتان مختلفتان تمامًا تتنافسان طوال اليوم على استخدام سرير واحد، فقد تكون الآلة الثانية من نوع الليزر المُبرمجة رقميًّا هي الحل الأنسب. ولذلك، فإن تسجيل أوقات المحطات أولًا يُظهر أي حلٍّ يحتاجه التدفق فعليًّا قبل إنفاق رأس المال على الجانب الخطأ.
هل يمكن تشغيل آلة الليزر المُبرمجة رقميًّا دون وجود مشغل؟
نعم، بالنسبة للأوامر المتكررة المستقرة. وباستخدام جهاز تحميل ومسار شعاع مغلق واستخراج آلي، تعمل ماكينة الليزر التصنيعية بالتحكم العددي دون الحاجة إلى تشغيل يدوي، وتُضيف وردية إضافية من الإنتاج. ولتحقيق النجاح، لا بد من برامج نظيفة وترتيبات (nesting) موثوقة بحيث لا يحتاج أي قطعة إلى إصلاح أثناء التشغيل.
ما العامل الذي يقلل الإنتاجية أكثر ما يكون؟
الانتظار في الطابور وإعادة المعالجة، وليس سرعة القطع. فماكينة الليزر التصنيعية بالتحكم العددي التي تبقى خاملة بينما تنتظر الألواح أو تزداد نسبة الرفض تفقد وقتًا أكبر مما قد تفقده لو كان الشعاع أبطأ قليلًا. أما الورش التي تتابع زمن التحميل ومعدل الرفض، فغالبًا ما تكتشف أن العائق الحقيقي يكمن عند حواف الخلية، حيث تتم عمليات المناولة والتفتيش اللتان تستغرقان دقائق تتراكم مع الوقت.
كيف يُحدَّد حجم السعة الإنتاجية؟
حدد حجم جهاز الليزر المحوسب لتناسب مزيج الأجزاء الفعلي بالإضافة إلى النمو الواقعي، مستخدمًا معدلات الثقب والقطع المنشورة حسب نوع المادة. فالتقنية المفرطة تستهلك مساحة الأرضية والطاقة دون داعٍ، بينما التقنية غير الكافية تؤدي إلى تراكم الطلبات. وتُدرج شركات مثل تيانتشن والشركات المماثلة معدلات دقيقة تحوّل عملية تحديد الحجم إلى حساب رياضي بدلًا من مجرد توقّع، مما يحمي الاستثمار منذ بداية التخطيط.
هل يؤدي القطع الأسرع إلى تدهور جودة الحواف؟
قد يحدث ذلك إذا تجاوزت السرعة الحدود المسموح بها وفق الفئة المحددة. فعند ضبط جهاز الليزر المحوسب على سرعة أعلى من الحدود المحددة في معيار الآيزو ٩٠١٣، تصبح الحواف خشنة أو مغطاة بالخبث، ما يستدعي عمليات تشطيب إضافية. أما عند ضبط السرعة بدقة وفق الفئة المذكورة في العرض السعري، فإن الحواف تبقى مقبولة، وتظل دورة الإنتاج صادقة، وبالتالي لا تؤدي السرعة الإضافية إلى أعمال إعادة تنفيذ تلغي المكاسب التي كان من المفترض أن توفرها القدرة الإنتاجية الزائدة.