
 EN
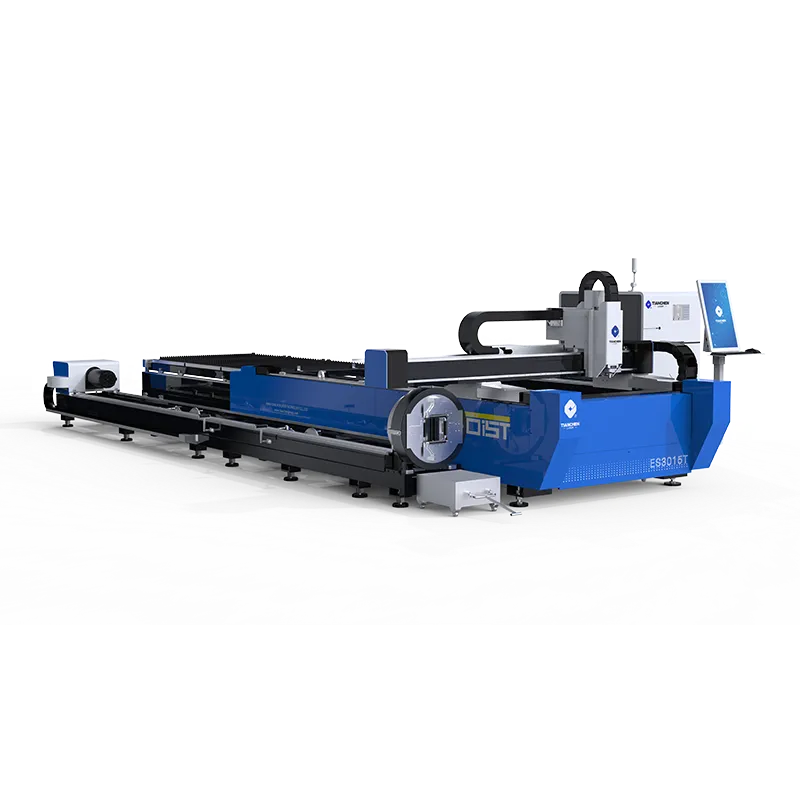
مشكلة في الترتيب أدت إلى ضياع وردية كاملة
قام مُصنّع بقبول طلب يتضمّن ٣٠٠ قطعة بأحجام مختلفة ورتّبها يدويًّا على صفائح بطول مترين. وترك المشغل هوامش أمان وفرّق بين القطع بالعين، وأكمل الطلب باستخدام تسع صفائح رغم أن سبع صفائح كانت كافية. وباستخدام آلة قص بالليزر للمعادن الورقية مع ترتيب تلقائي، احتُوِيَ نفس الطلب على ست صفائح فقط. وتحوّلت الصفائح الثلاث الزائدة إلى هامش ربح في عمل بدا ضيق الهامش، وأنهت الورشة العمل قبل انتهاء الوردية بوقتٍ كان مستحيلاً باستخدام الطريقة اليدوية.
الترتيب اليدوي الذي فشل
يُوزِّع الترتيب اليدوي الأجزاء لتفادي الأخطاء، لكن المسافات بينها نادرًا ما تكون مثلى. وضاعَ المشغِّل مساحة أربعة دعائم صغيرة بسبب تضخيمه للمسافة بين الأجزاء على الجزء المنحني من القطعة. أما آلة قص الصفائح المعدنية بالليزر فتقرأ الملامح الحقيقية للأجزاء بدقة وتُرتبها متجاورةً مع وجود جسور اتصال بينها، مما يُعيد استغلال المساحة التي يُهدِرها الترتيب اليدوي دون أن يعرِّض العملية لأي خطرٍ من إهمال قص جزءٍ ما أو انزياحه أثناء التشغيل.
ما غيَّرته عملية الترتيب الآلي
قامت البرمجية بتدوير الأجزاء وقلبها وتحريكها لتحقيق أقصى عائد ممكن، ثم صدَّرت مسار القص في غضون ثوانٍ. وعملت آلة قص الصفائح المعدنية بالليزر وفق هذا الترتيب دون حاجة المشغِّل إلى إعادة رسم أي شيء. كما تقلَّص وقت التحوُّل بين الطلبيات لأن عملية الترتيب أصبحت مجرد نقرة واحدة بدلًا من كونها لغزًا يستغرق نصف ساعة، وبذلك تَمَكَّن المصنع من تنفيذ طلبيات أكثر في نفس الأسبوع باستخدام نفس العدد من العاملين والميزانية نفسها للمواد الخام من الفولاذ.
مخاطر الاستخدام غير الفعّال للمواد
المواد هي أكبر تكلفة متغيرة في معظم طلبات الصفائح، والخسائر الصغيرة تتكرر في كل صفائح التشغيل التي تقوم بها الورشة، مما يؤدي إلى تسرب مستمر لا يلاحظه أحد في وظيفة واحدة.
خسارة القطع الزائدة عبر سجل الطلبات
يبدو أن بضعة بالمئة من هدر الصفائح أمراً تافهاً في وظيفة واحدة، لكنها على مدى شهر من الطلبات تصبح ما يعادل حاوية كاملة من الفولاذ. وتُحسّن آلة قص الصفائح بالليزر العائد من نحو ٧٠٪ إلى ما يقارب ٩٠٪ في المهام المتنوعة، وهذه النسبة هي الربح الصامت الذي تتركه أغلب الورش على الأرض عندما تُجري الترتيب اليدوي وتعتمد على عين المشغل بدل الخوارزمية.
الضغط التكاليفي على الهوامش الضيقة
في عمليات التسعير التنافسية، تستطيع الورشة التي تهدر أقل أن تقدّم أسعاراً أكثر جاذبية مع الحفاظ على ربحها. فآلة قص الصفائح بالليزر المزودة بوظيفة الترتيب الآلي تحوّل كفاءة استخدام المواد إلى ميزة تنافسية في تقديم العروض، وليس مجرد وسيلة لتوفير التكاليف. وفي الأعمال السلعية ذات الهوامش الضيقة، غالباً ما يحدّد العائد أي ورشة ستربح الطلب المتكرر، لأنّ الطرف الذي يقدم العرض الأقل سعراً هو عادةً ذلك الذي يفقد أقل كمية من الفولاذ في سطل النفايات.
كيف يعمل الترتيب الآلي
التجميع هو عملية هندسية، وليست تقديرية، والخوارزمية تتفوق على العين في ترتيب الأشكال غير المنتظمة المُعبَّأة، حيث تترك الحواف المستقيمة فراغات لا يمكن لأي شخص ملؤها أبدًا.
التجميع الهندسي والقص بالجسور
تضع البرمجية الأجزاء وفق المخطط الحقيقي لحوافها، مع تدوير المنحنيات وتجميعها داخل الفراغات التي تتركها الحواف المستقيمة. وتتصل الأجزاء في آلة قص المعادن بالليزر عبر جسور دقيقة جدًّا تنفصل بسهولة بعد القص، بحيث لا يطفو أي جزء حرًّا أثناء التشغيل. كما أن وضع الجسور بشكل مناسب يثبِّت الأجزاء الرقيقة التي قد تنحني لو انفصلت تمامًا، مما يحافظ على استواء الصفائح ودقة مسار القص وفق البرنامج.
تتبع البقايا للمهام المتكررة
التنميط الذكي يسجل الشريط المتبقي من كل ورقة ويُدخله تلقائيًا في الطلب الصغير التالي. ويمكن لآلة قص الليزر للمعادن أن تبدأ التشغيل على القطعة المتبقية، مما يوفّر ورقة كاملة لاستخدامها لاحقًا. وبمرور الوقت، يؤدي إعادة استخدام القطع المتبقية إلى خفض كمية المواد الخام المشتراة دون التأثير على مواعيد التسليم، ما يضاعف مكاسب العائد الناتجة عن التعبئة وحدها، ويحوّل القطع الزائدة إلى مخزون مخطط له بدلًا من نفايات.
القواعد وكيفية الاستفادة القصوى من النظام
لا يجب أن يأتي ارتفاع العائد على حساب قطعة لا يستطيع العميل استخدامها، كما أن الإجراءات المتبعة حول سرير الآلة مهمةٌ بنفس قدر زر التعبئة عندما تتعدد الطلبات وتتغيّر المواد خلال الأسبوع.
معيار ISO 9013 ومعيار السلامة ANSI B11.21
يحدد معيار آيزو ٩٠١٣ مدى قرب الشق من الخط المرسوم. وقد يؤدي الترتيب الكثيف للأجزاء إلى إجهاد مناطق التأثر الحراري إذا تم دفعه أكثر من اللازم. وينبغي أن تقوم آلة قص الصفائح المعدنية بالليزر بتجميع الأجزاء ضمن الفئة المُحددة في العرض السعري، مع الحفاظ على حواف الأجزاء ضمن الحدود المسموح بها حتى عند اقترابها من بعضها، لضمان ألا تؤدي نسبة الإنتاج إلى خسارة القبول في منطقة استلام العملاء. ويغطي معيار آنسي بي ١١.٢١ أجهزة الحماية ووسائل الوصول لأنظمة القص، كما تتطلب الآلة المزودة بخاصية التحميل الآلي وجود غلاف محكم للحزمة الليزرية ودوائر تداخلية. وبما أن تجميع عدد أكبر من الأجزاء في كل صفائح يعني تشغيلًا أطول، فإن محيط السلامة يجب أن يظل فاعلًا طوال فترات التشغيل غير المراقبة، وليس فقط أثناء تشغيل أول صفائح تحت المراقبة.
مطابقة الصفائح، والصيانة، والإنتاج الفعلي
يجب أن يطابق المشترون حجم الورقة القياسي مع مزيج الأجزاء بحيث يتوفر مجال كافٍ للترتيب التلقائي. وتؤدي آلة قص الليزر للمعادن المصنعة من ورقات غير منتظمة الشكل إلى ترتيب تلقائي ضعيف؛ أما توفر المواد بمقاسات ثابتة فيمكّن الخوارزمية من التعبئة بكفاءة أعلى. وتوصي شركة تيانتشن ومورِّدون مشابهون بتحديد أبعاد سرير الآلة وحجم الورقة معًا، لكي تظهر مكاسب العائد في سجل الطلبات الفعلي، وليس في العرض التوضيحي فقط. كما أن اهتراء قضبان السرير أو قدم مكتبة الترتيب التلقائي يؤديان بصمتٍ إلى انخفاض العائد، ولذلك تتطلب المنظومة فحص قضبان السرير وتحديث البرمجيات باستمرار لضمان وضع الجسور في المواضع الصحيحة والحفاظ على كثافة التعبئة. وينبغي للمصانع تسجيل عدد القطع الجيدة الناتجة عن كل ورقة، لا مجرد عدد الأوراق المستخدمة فقط، لأن ازدحام سرير الآلة ظاهريًّا قد يخفي انخفاض العائد على مادة معينة؛ وبمراقبة الاستخدام الفعلي تُكشف المجالات التي يمكن فيها تحسين الترتيب التلقائي أو إعادة استخدام القطع المتبقية لاسترداد التكاليف.
التعامل مع الترتيب التلقائي للقطع كمهمة روتينية بدلًا من مهمة لمرة واحدة يُبقي المكاسب مرئية أسبوعيًّا. فالسرير، والمكتبة، وحجم المخزون كلُّها تؤثِّر في النتيجة نفسها، ومراجعة سريعة بعدد القطع لكل صفيحة تكشف الأخطاء قبل ضياع الفولاذ. أما الورش التي تراجع هذا العدد بانتظام فتحول التوفير لمرة واحدة إلى ميزة دائمة أمام المنافسين الذين ما زالوا يعتمدون على الترتيب البصري.
الأسئلة المتكررة
كيف يوفِّر الترتيب التلقائي صفائح المعدن؟
يُرَتِّب الترتيب التلقائي ملامح القطع الحقيقية بإحكامٍ عند الحواف مع وجود جسور اتصال، مستعيدًا المساحة التي تهدرها الترتيبات اليدوية في الهوامش والفراغات. وتقوم آلة قطع الليزر لصفائح المعدن بتحويل هذا الترتيب إلى مسار قطع خلال ثوانٍ، مما يرفع العائد من نحو ٧٠٪ إلى ما يقارب ٩٠٪ في الطلبات المختلطة. والصفائح المُوفَّرة تصبح هامش ربح مباشر في المهام الرقيقة حيث يُهم كل نقطة مئوية.
هل دقة قطع القطع المرتبة تساوي دقة قطع القطع المتباعدة؟
نعم، عند الترتيب المتداخل ضمن فئة ISO 9013 المذكورة. إن آلة قص الصفائح المعدنية بالليزر تحافظ على التحمل حتى مع الأجزاء المتجاورة، لأن شعاع الليزر يتبع البرنامج وليس الفجوة. أما التراص المفرط خارج هذه الفئة فيعرّض القطع لتأثيرات الحرارة، لذا فإن الترتيب الجيد يراعي نطاق التحمل مع تحقيق أقصى كثافة تعبئة ممكنة بأمان عبر كامل السطح.
هل يمكن إعادة استخدام البقايا تلقائيًّا؟
نعم. فبرنامج الترتيب المتداخل يُسجِّل الشرائط المتبقية ويُدرجها تلقائيًّا في التشغيل الصغير التالي. ويمكن لآلة قص الصفائح المعدنية بالليزر أن تبدأ العمل على بقايا قديمة، مما يوفّر استخدام صفائح كاملة. وبمرور الوقت، تساهم إعادة استخدام البقايا في رفع العائد من عملية التعبئة، وتقلّل من كمية الفولاذ الخام المشتراة دون التأثير على ما يُرسله المصنع للعميل في الموعد المتفق عليه.
هل يتطلّب الترتيب المتداخل جهازًا أكبر؟
كلا. تأتي العائدات من البرمجيات وانضباط المخزون، وليس من حجم سرير التشغيل. وتُحقِّق آلة قص الليزر للمعادن المسطحة عوائد جيدة في الترتيب عند أي مساحة أرضية شائعة، طالما كانت أحجام الألواح متسقة. ويكتسب مطابقة المخزون القياسي لمزيج القطع أهمية أكبر من شراء سرير تشغيل أكبر لا يزال يتلقى قصاصات غير منتظمة لا يمكن ترتيبها بكفاءة في تخطيط محكم ونظيف.
ما الصيانة التي تحافظ على عائد الترتيب؟
تفقد فحوصات القضبان الداعمة وتحديثات مكتبة الترتيب دقة وضع الجسور وكثافة التعبئة. وتتدهور عوائد آلة قص الليزر للمعادن المسطحة تدريجيًّا وبهدوء إذا كانت القضبان الداعمة مهترئة أو البرمجيات قديمة. ويُمكِّن الاستعراض الأسبوعي لعدد القطع لكل لوحة من اكتشاف الانحراف مبكرًا، قبل أن تمرَّ شهرٌ كاملٌ دون حساب كمية الفولاذ المُهدرة على الأرض، وتختفي الهامشية من العرض السعري.
هل الترتيب الآلي آمن للتشغيل الطويل؟
نعم، إذا كان النظام يتوافق مع معيار ANSI B11.21 مع شعاع محصور ووصلات تداخلية. فكلما زاد عدد القطع في كل صفائح، طالت مدة التشغيل دون تدخل بشري؛ ولذلك يجب أن يحافظ جهاز قص الصفائح بالليزر على حيز السلامة الخاص به طوال دورة التشغيل بأكملها. وتضمن الحماية المناسبة إجراء عمليات القص المُعبأة والخالية من التدخل البشري ضمن نفس القواعد التي تنطبق على قص الصفائح تحت المراقبة أثناء تشغيل تجريبي قصير.