
 EN
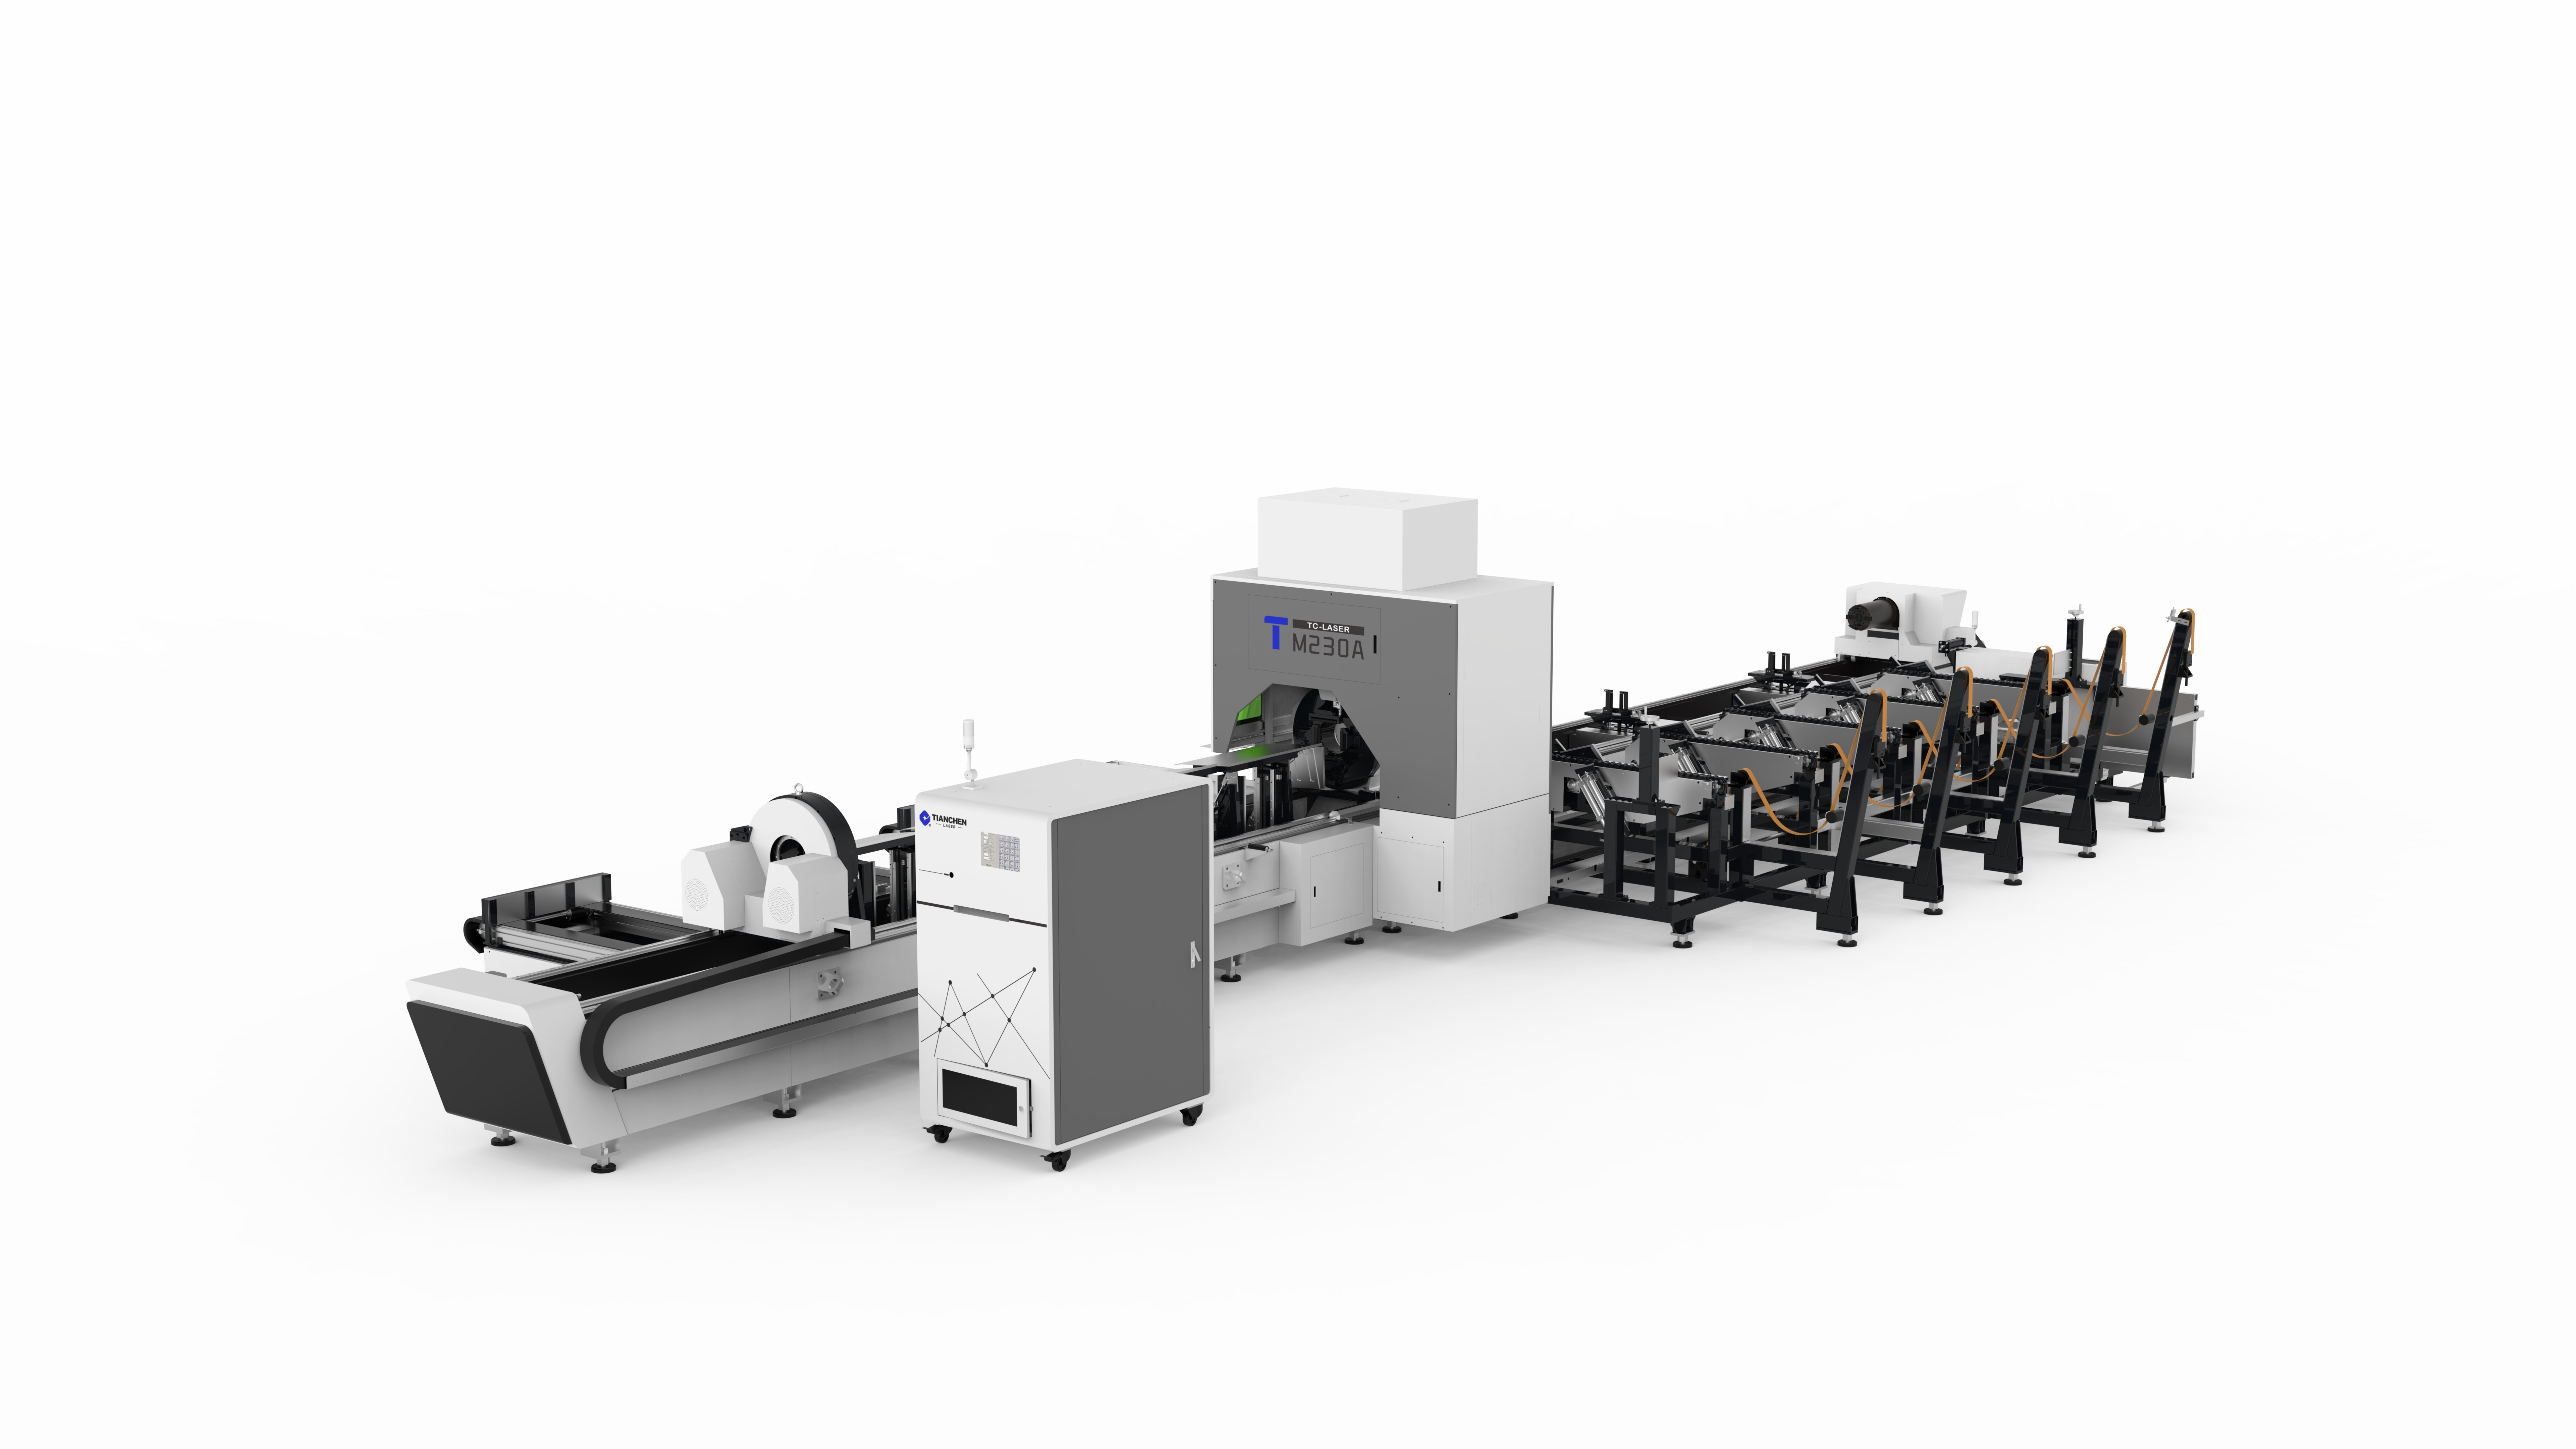
آلة قص ليزرية حديثة تحكمها أجهزة كمبيوتر رقمية، وتُستخدم لقص الصفائح المعدنية بسرعة تفوق قدرة المشغلين على تحميل الصفائح. وهذه الفجوة بين سرعة القطع وسرعة التحميل تُشكّل العقبة الأكثر شيوعًا في مجال تصنيع المعادن: فالحزمة الليزرية تعمل لدقائق بينما تنتظر الآلة تحميل الصفيحة التالية، ما يؤدي إلى هدر في الاستخدام الفعلي خلال كل وردية. ويُضاف إلى ذلك تكلفة يتحملها التحميل اليدوي، إذ إن الصفائح الكاملة ثقيلةٌ وحادة الحواف وصعبة المناورة بها بشكل متكرر طوال الوردية. أما الورش التي تنجح في حل هذه المشكلة فهي تنظر إلى عمليتي التحميل والإفراغ على أنهما جزء لا يتجزأ من مواصفات الآلة نفسها، وليس مجرد إضافات لاحقة، وتتراوح الحلول المقترحة بين طاولات نقل بسيطة وخلايا روبوتية آلية بالكامل. وتُظهر الأدلة العملية أن المكاسب الناتجة كبيرة جدًّا، وأن منطق استرداد التكلفة واضحٌ وبسيط.
حالة صناعية واقعية / سيناريو
الحالة الأولى: جهاز تبديل المنصات الذي يضاعف مدة التشغيل دون تدخل بشري
شركة تصنيع هياكل معدنية تستخدم جهاز قص ليزري تحكم رقمي بقدرة ١٢ كيلوواط على صفائح معدنية مقاسها ٤ أمتار في مترين واجهت نمطاً مألوفاً: بعد اكتمال كل ترتيب للقطع على الصفيحة، يتوقف الجهاز، ويستغرق عاملان عدة دقائق لإخراج الأجزاء المصنّعة وإدخال الصفيحة التالية. ولذلك، قامت الورشة بتثبيت نظام تبديل المنصات، الذي يحتوي على منصتين ويُجري عملية إدخالهما وإخراجهما من منطقة القص تلقائياً، ما يسمح بإخراج المنصة المنتهية خارج الجهاز بينما تبدأ قص الصفيحة التالية فوراً. وبذلك، لم تعد عملية التحميل تشكل عنصراً حاسماً في سلسلة الإنتاج، بل استمر الجهاز في التشغيل خلال فترات الاستراحة وتغيير الورديات، مع توفر الصفائح المرتبة وجاهزة للتشغيل.
شركة مُصنِّعة بموجب عقد، تتمتَّع بطلبٍ ثابت، طوَّرت الأتمتة إلى حدٍّ أبعد. فخلية تحميل روبوتية تعتمد على الفراغ تُغذِّي الصفائح غير المُعالَجة من رف التجميع إلى طاولة النقل، بينما تُزيل ناقلة الفرز الأجزاء المُنجزة في صناديق وفق برنامج مُحدَّد. وتَشتغل هذه الخلية تحت إشرافٍ ضئيل جدًّا خلال الورديتين الثانية والثالثة، وتُنتِج الأجزاء بينما يكون المصنع هادئًا في باقي الأوقات. واتَّبع المُصنِّع نمطًا ثابتًا في المكاسب التي أبلغ عنها: فقد شغَّلت آلة قص الليزر الرقمية للمعادن بكفاءة عالية دون وجود مشغِّل، بينما خرجت عمليات التعامل مع الأجزاء المُنجزة تمامًا من خلية القص، وانتقل العمال من مهام التحميل إلى أعمال ذات قيمة مضافة مثل إزالة الحواف الحادة والتفتيش.
تحليل المخاطر ونماذج الفشل
مخاطر المناورة اليدوية وفقدان الدورة الزمنية
يتركّز الخطر في التعامل اليدوي مع الألواح في نافذة ضيّقة خلال كل دورة. فوزن الألواح يبلغ مئات الكيلوغرامات عند أقصى أحجامها، وحوافها حادّةٌ بما يكفي لتمزيق القفازات، كما أن رفعها المتكرّر طوال فترة الوردية يؤدي إلى إصابات ناتجة عن الإجهاد، والتي تظهر تدريجيًّا. أما التحميل بمساعدة الرافعات فيقلّل من الإجهاد، لكنه يزيد الاعتماد على معدّات الرفع ويُدخل مخاطر السحق أثناء عملية التموضع. وبعيدًا عن الجوانب الأمنية، فإن كل دورة يدوية تُدخل فجوةً يتوقّف فيها التشغيل الآلي مؤقتًا، وتتراكم هذه الفجوات لتُسبّب فقدانًا في الطاقة الإنتاجية لا يظهر غالبًا في أي تقرير. وعادةً ما يكون قياس هذه الفجوات عبر سجّلات الاستخدام أول خطوة نحو تبرير أتمتة العملية.
منطقة التحميل هي المكان الذي يتفاعل فيه المشغلون والآلات بشكل أوثق، ما يجعل أنظمة الحماية والأقفال التلقائية الطبقة الحرجة في السلامة. وتمنع أجهزة مسح المناطق والستائر الضوئية والألواح المُوصَلة بأقفال الوصول حركة الآلة أثناء وجود الأشخاص في منطقة التحميل، ويجب أن يُبقي نظام التحكم قاطع الليزر الرقمي للقطع المعدني في حالة آمنة كلما فُتحت إمكانية الوصول. ويتطلب معدات الرفع بالشفط الجوي نظام تفتيش خاص بها، لأن فشل الشفط الجوي أثناء النقل يؤدي إلى سقوط صفائح ثقيلة. وتنطبق هذه المتطلبات وفق معيار ANSI Z136.1 الخاص بسلامة الليزر ومعيار ISO 11553-1 الخاص بسلامة آلات معالجة الليزر، سواء كان التحميل يدويًّا أو شبه آلي أو روبوتيًّا بالكامل.
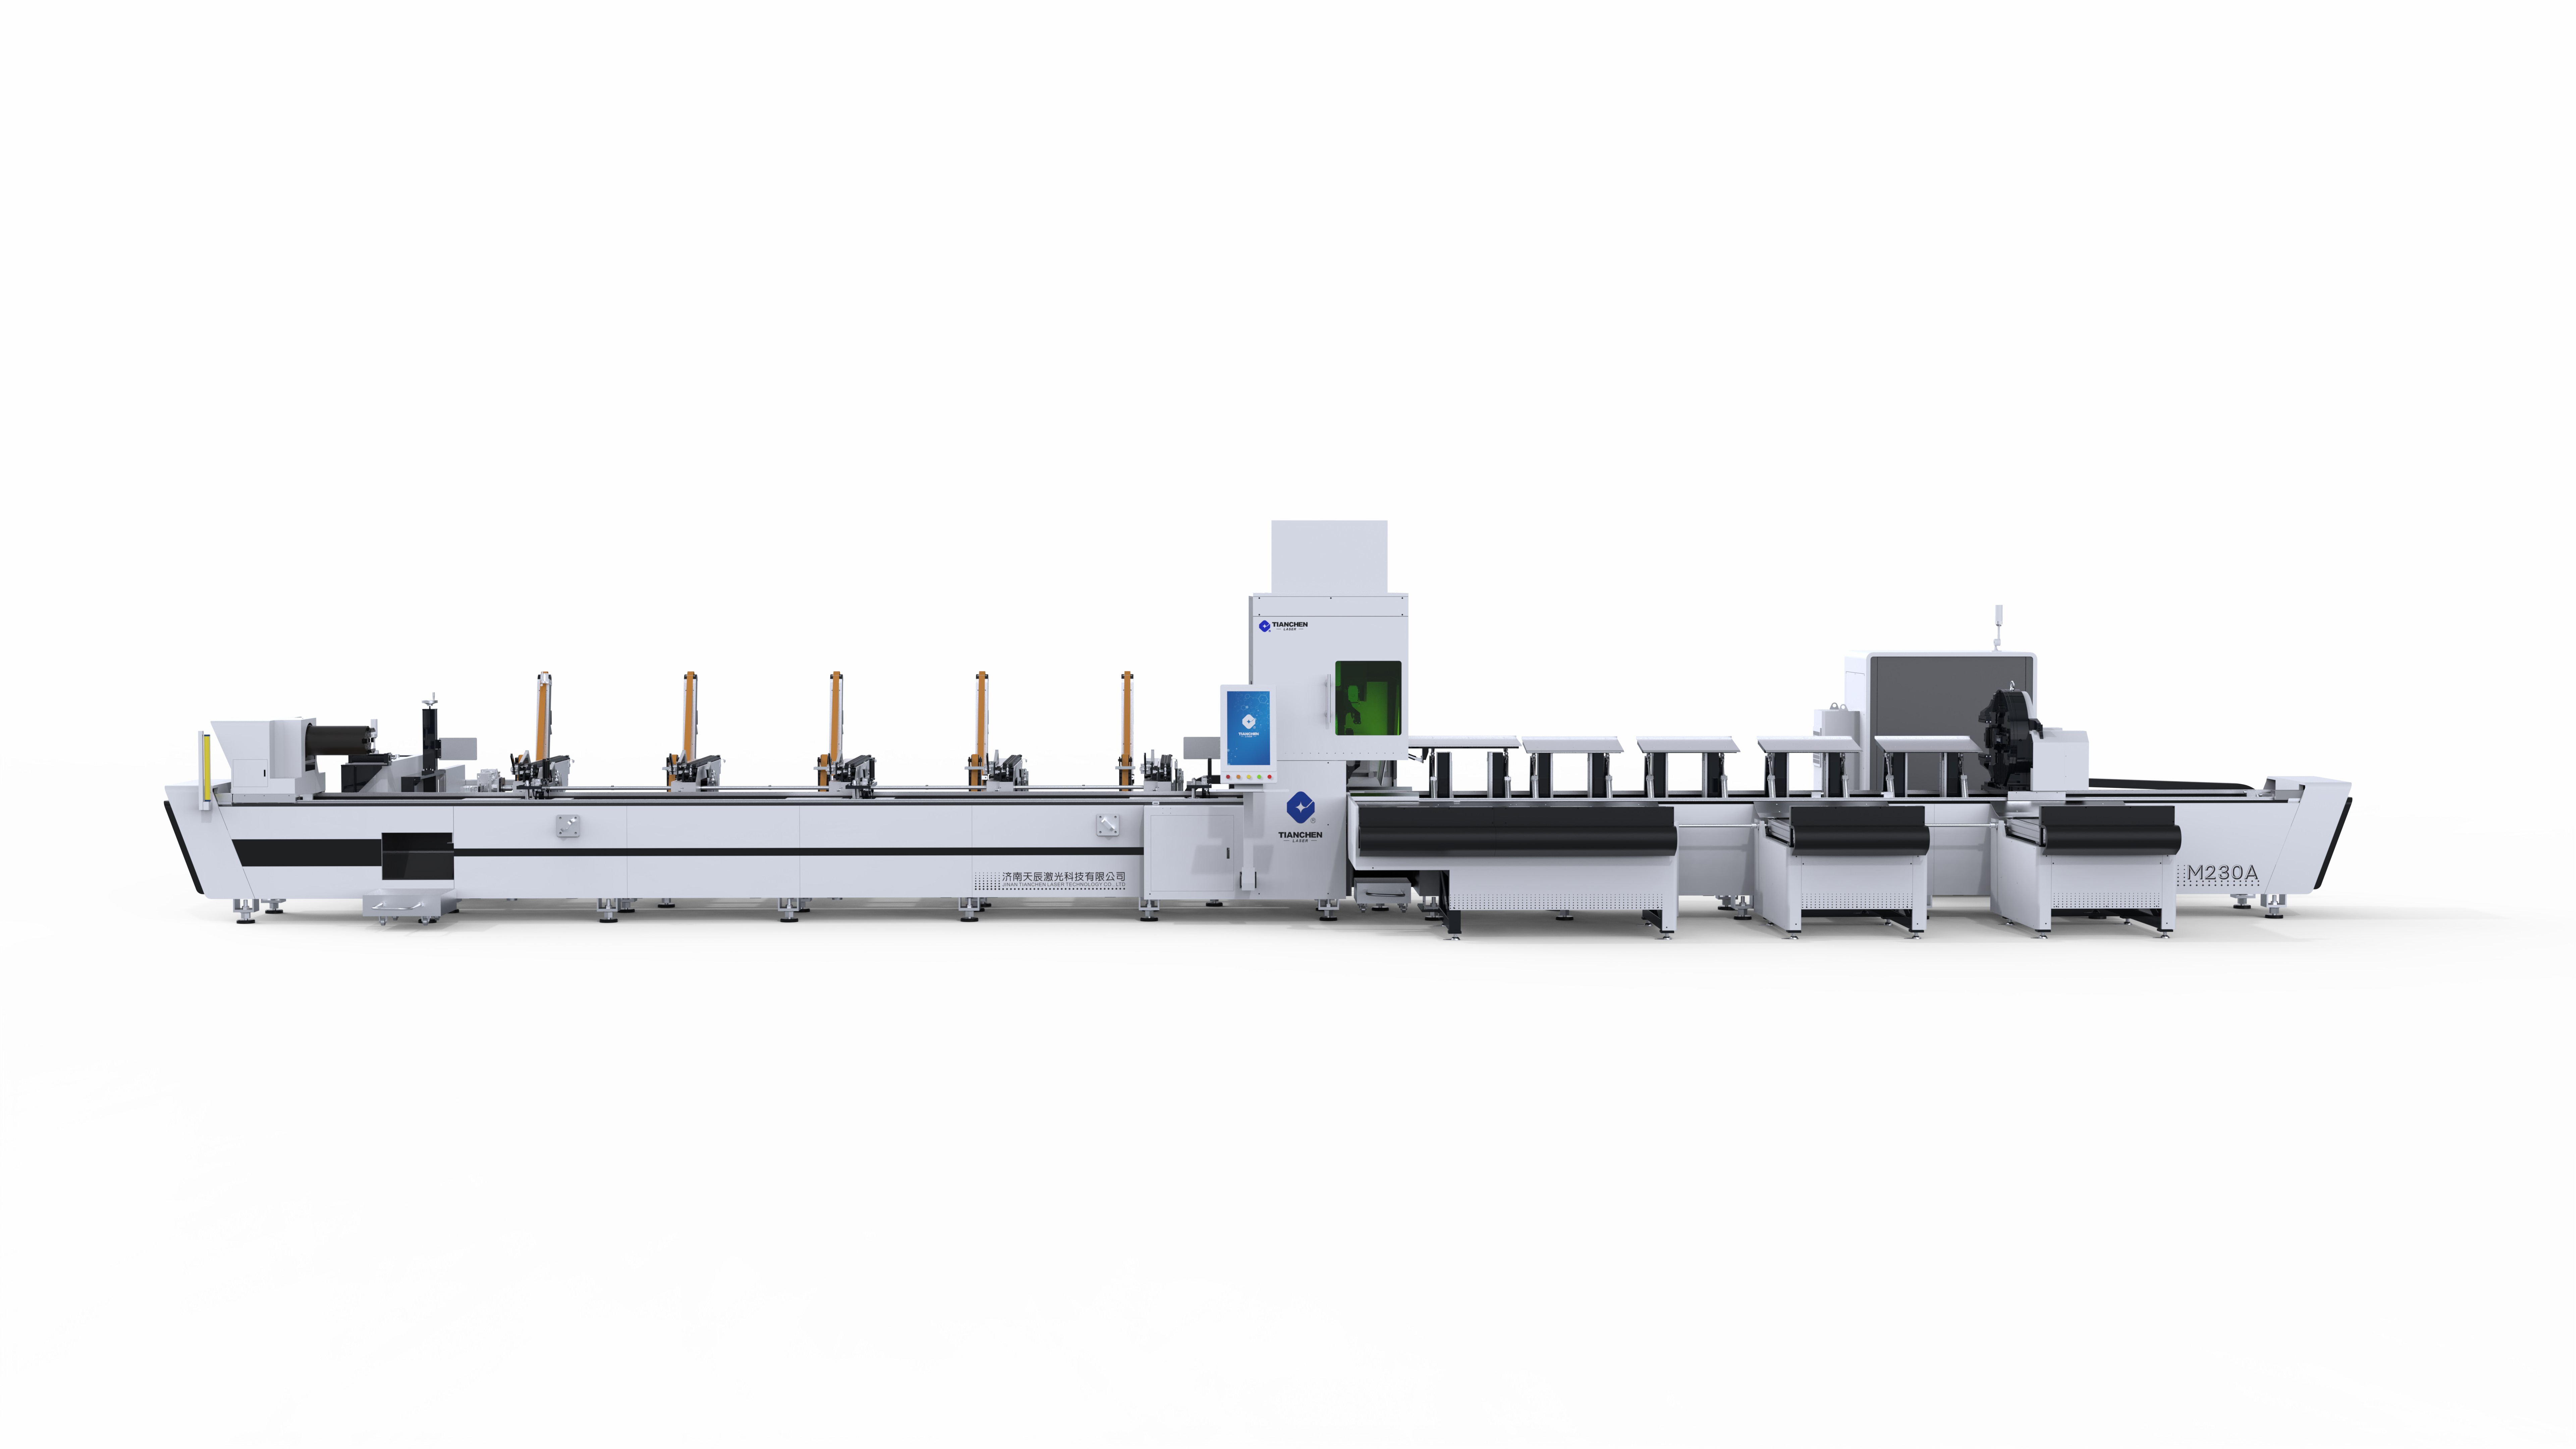
المبادئ التقنية والامتثال للمعايير
خيارات الأتمتة والتكامل
تغطي أتمتة التحميل نطاقًا من مستويات الاستثمار. وتُفصِل طاولات النقل بين عملية التحميل وعملية القطع مع أقل قدر ممكن من دمج أنظمة التحكم. أما مُغيّرات البالتات فتُجهِّز بالكامل بالبالتات المحتوية على الصفائح الأولية والهياكل النهائية، وهي مناسبة للإنتاج عالي الحجم للترتيبات المتشابهة. وتتعامل أنظمة الناقلات المزوَّدة برافعات شفَّافة بالشفط مع تغذية الصفائح المستمرة للأعمال المتكررة. وتتعامل الخلايا الروبوتية المزوَّدة بمحركات نهاية شفَّاطة بالصفائح المتنوعة وفرزها، كما تتكامل مع تحكم الآلة بحيث تتوقف آلة قص الليزر للمعادن، ثم تنقل الصفائح، ثم تستأنف العمل دون تدخل المشغل. وكل مستوى يتطلب درجةً متزايدةً من التكامل بين أنظمة التحكم في مناولة المواد وأنظمة التحكم في الآلة، ويتحدد المستوى المناسب وفقًا لحجم الإنتاج وتكاليف العمالة وتباين تركيبة الصفائح.
الحماية والأقفال التداخلية والمعايير
لا يلغي التحميل الآلي التزام السلامة؛ بل ينقله إلى مكان آخر. ويصبح منطقة التحميل منطقة آلة تتطلب حماية خاصة بها، مثل الحواجز والمجسات الضوئية والأقفال التداخلية، كما يجب حماية مسار النقل بحيث لا يمكن للصفائح أو الروبوت الدخول إلى مجال القطع أثناء التشغيل. ويجب أن تشمل عملية استخراج الأبخرة منطقة القطع بغض النظر عن طريقة التحميل المستخدمة، ولا يجوز أن تعترض مراحل تخزين المواد ممرات الإخلاء. وتبقى المراجع التنظيمية الخاصة بالامتثال هي المواصفة الأمريكية ANSI Z136.1 الخاصة باستخدام الليزر بأمان، والمواصفة الدولية ISO 11553-1 الخاصة بسلامة الآلات، ويجب التحقق من صحة تركيب جهاز قص المعادن بالليزر الرقمي (cnc laser cutter for metal) كنظامٍ متكاملٍ وليس كآلةٍ منفصلةٍ مع ملحقاتها.
دليل المشتري والصيانة العملي
اختيار مستوى الأتمتة المناسب
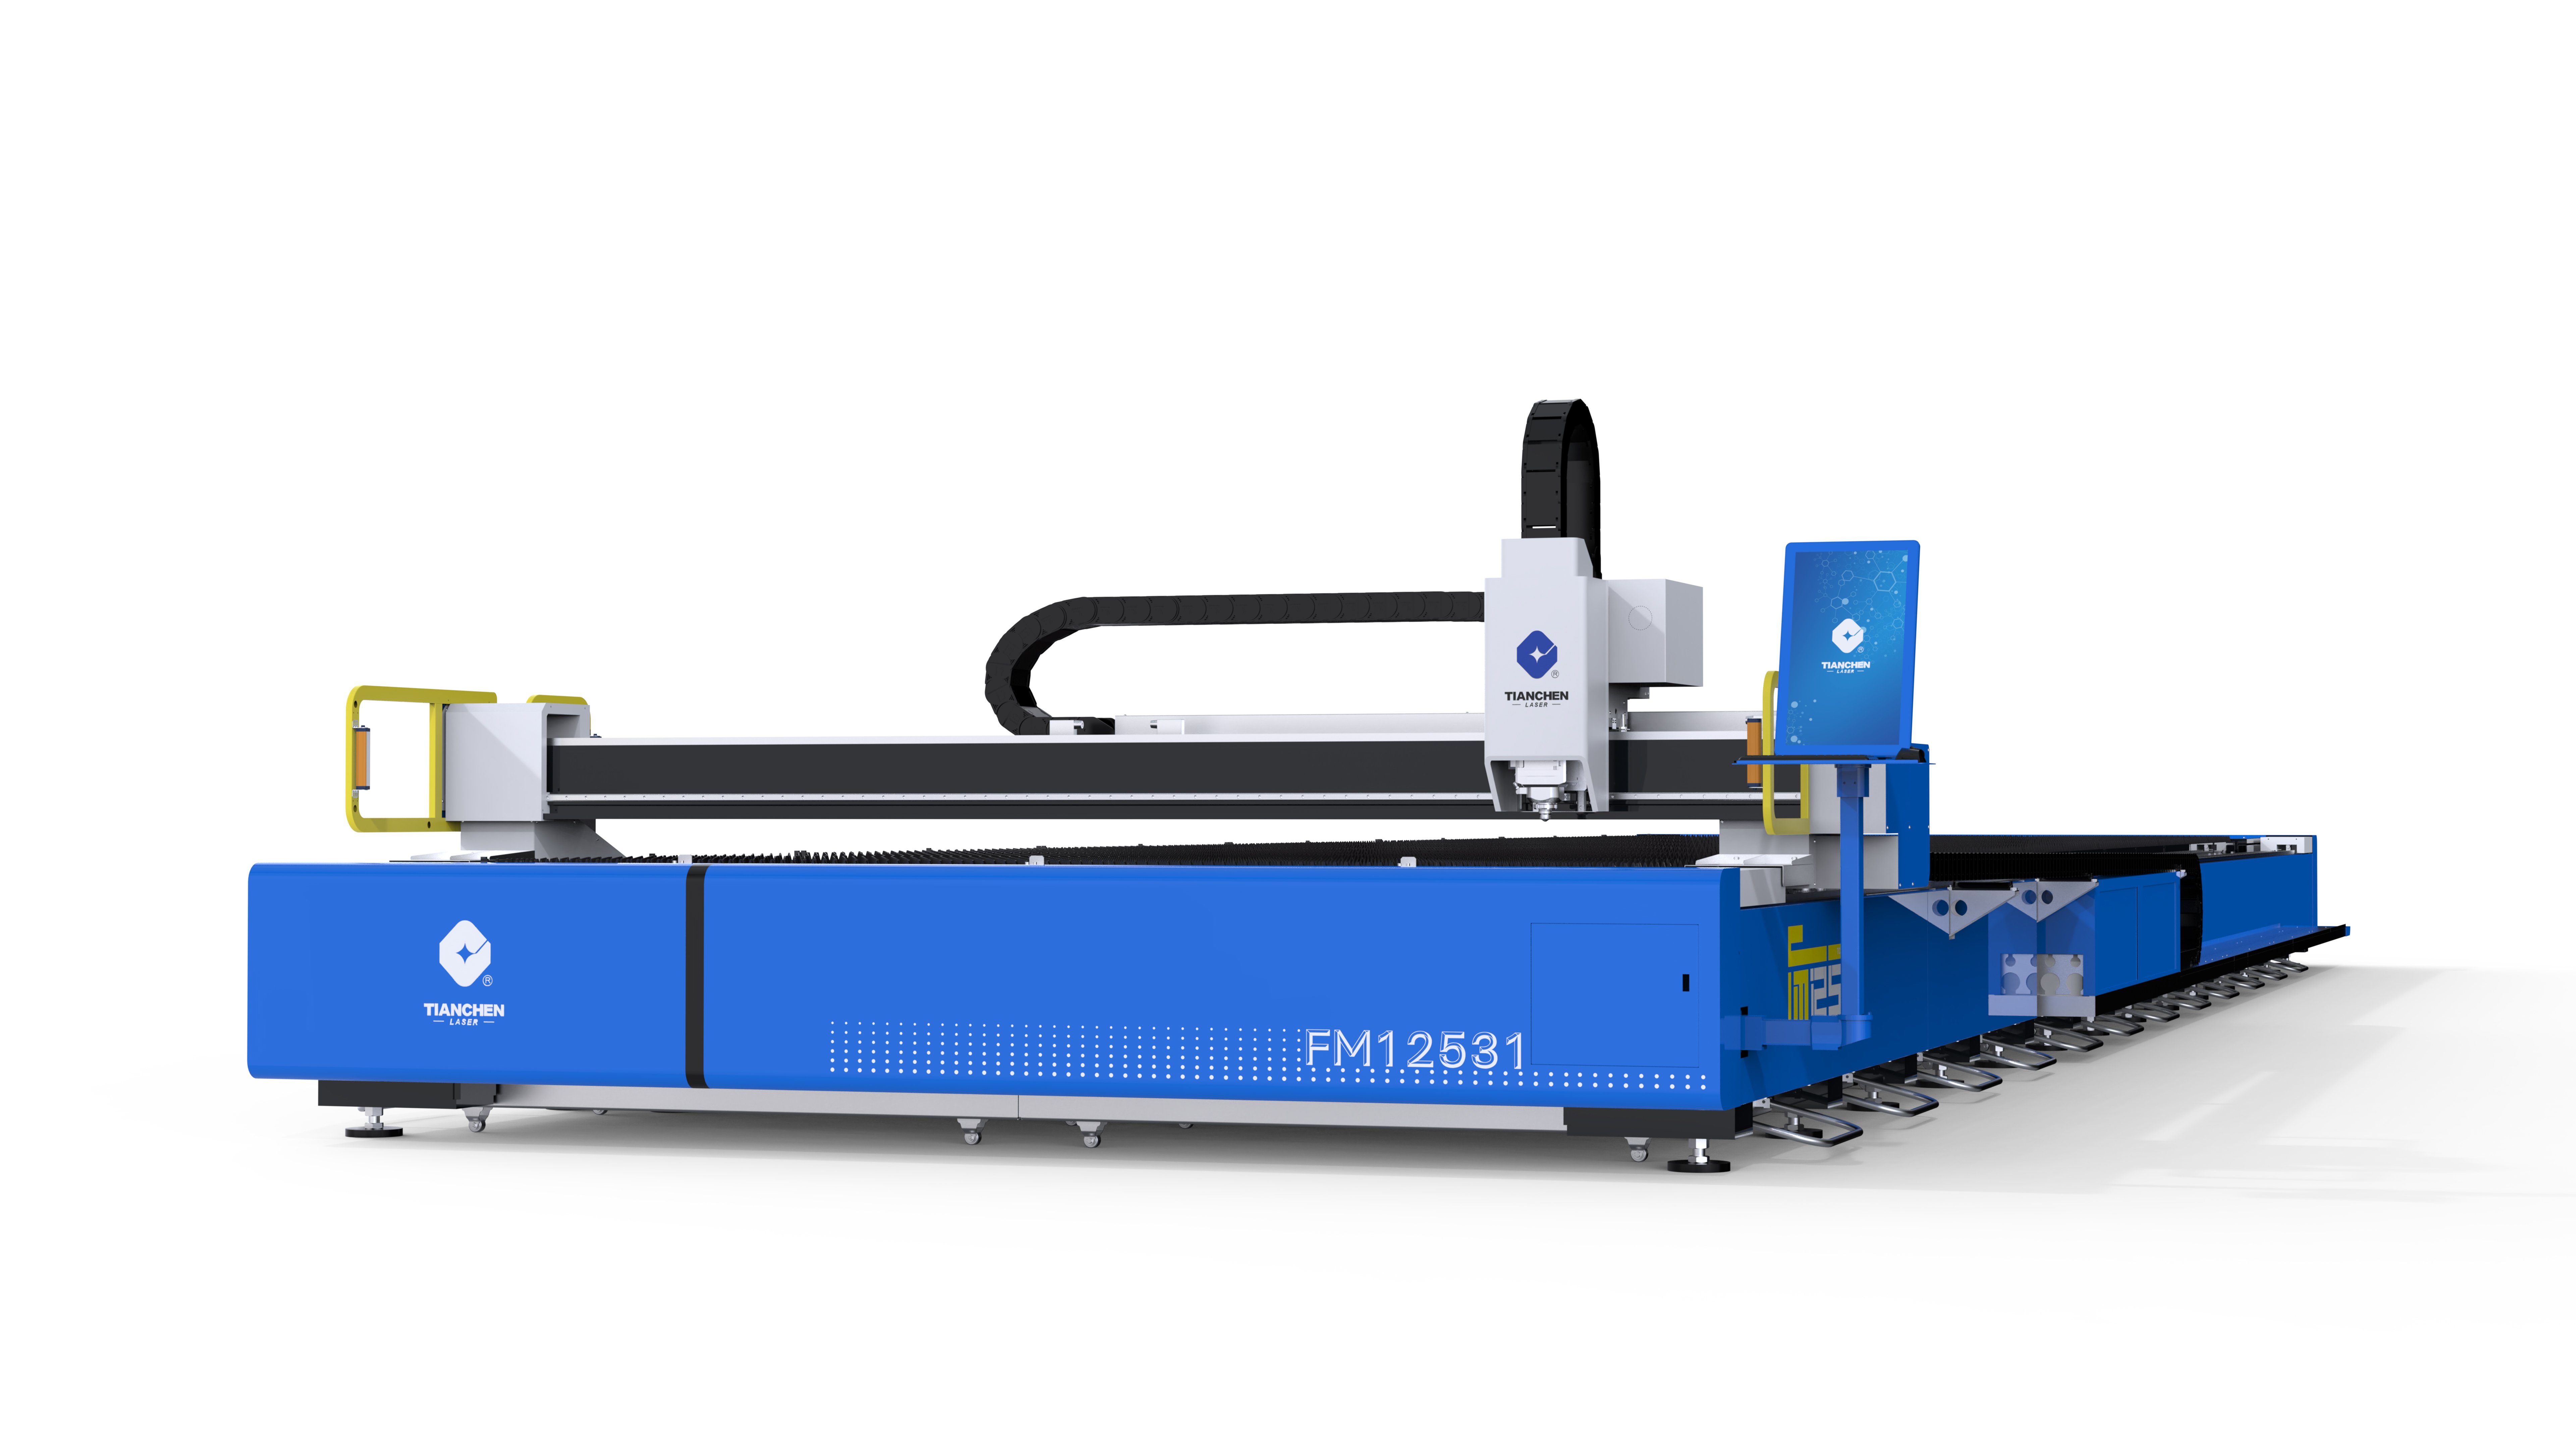
يأتي هذا القرار استنادًا إلى حساب الاستخدام. فإذا بقيت الآلة في وضع الخمول تنتظر المواد لجزءٍ كبيرٍ من الوقت المتاح، فإن الأتمتة تُغطي تكاليفها عبر السعة المستعادة؛ أما إذا كان مستوى الاستخدام مرتفعًا أصلاً، فإن استثمار نفس جهاز قص الليزر الرقمي للقطع المعدني يُحقِّق عائدًا ضئيلًا. وتكاليف اليد العاملة وتوافرها تكتسب أهميةً مماثلةً لأهمية الاستخدام، لأن توظيف العمال في الوردية الثالثة غالبًا ما يكون العامل الخفي الدافع وراء التشغيل الآلي دون إضاءة. كما أن تنوُّع القطع الخام يهمّ أيضًا، لأن الخلايا الروبوتية تتعامل مع المقاسات والسمك المختلفة بمرونةٍ أكبر من الناقلات الثابتة. وتقدِّم شركات تصنيع الآلات مثل الشركة المقرّها في جينان ليزر تيانشن هذا التقييم ببيانات تطبيقية حول أوقات دورة التحميل ومتطلبات التكامل، مما يسمح بتحديد حجم جهاز قص الليزر الرقمي للقطع المعدني بما يتناسب مع العائق الفعلي للمَعمل.
صيانة أنظمة التحميل
تجهيزات التحميل لها ملف صيانة خاص بها. وتتطلب أكواب الفراغ وأشعة الرفع فحصًا واستبدالًا وفق جدول زمني، لأن فقدان الفراغ أثناء النقل يؤدي إلى سقوط الصفائح الثقيلة. كما تحتاج آليات النقل والمنصات إلى فحوص محاذاة وصيانة للمحركات، ويجب التحقق المنتظم من مستشعرات الموضع التي تؤكد وضع الصفائح بدقة، لأن أي خطأ في موضع القطعة يؤدي إلى هدرها قبل أول عملية قص. وينبغي اختبار التكامل بين أنظمة تحكم التحميل وأنظمة تحكم الآلة بشكل دوري، بما في ذلك وظائف القفل التلقائي التي تتوقف عن القص عند فتح مداخل التشغيل. ويساعد تسجيل وقت توقف نظام التحميل جنبًا إلى جنب مع وقت توقف الآلة في إبقاء ماكينة الليزر لقطع المعادن تحت المراقبة فيما يخص الاستخدام الفعلي مقارنةً بالهدف الذي اشتريت من أجله.
الأسئلة المتكررة
السؤال الأول: ما أحدث أنظمة أتمتة التحميل من حيث التكلفة لمقطوع الليزر؟
الإجابة تُحقِّق طاولات النقل والمحوِّلات الرصيفية أكبر زيادة في الاستخدام لكل دولار في معظم الورش، لأنها تُخرج عملية التحميل من المسار الحرج دون الحاجة إلى تكامل عميق مع أنظمة التحكم. وتصلح أنظمة الناقلات والشفاطات للإنتاج المتكرر ذي الأحجام الموحدة، بينما تتعامل الخلايا الروبوتية مع الألواح المتنوعة والفرز بمستوى استثمار أعلى. ويتحدد المستوى المناسب لجهاز قص الليزر الرقمي للمعادن وفقًا لحسابات الاستخدام وتكاليف العمالة وتباين أحجام الألواح، وليس وفقًا لسوق الأتمتة.
السؤال ٢: كم يكلِّف التحميل اليدوي من وقت تشغيل الجهاز؟
الإجابة يُدخل كل دورة يدوية نافذة انتظار بينما تُفرَّغ الورقة المكتملة وتُحمَّل الورقة الفارغة التالية وتُوضع في الموضع المناسب. وفي الورش التي تكتمل فيها الترتيبات (النستينغ) بشكل متكرر، تتراكم هذه النوافذ لتشكِّل جزءًا كبيرًا من الوقت المتاح، وعادةً ما تكشف سجلات الاستخدام عن وقت انتظار أطول مما يقدِّره المشغلون. وإزالة عملية التحميل من المسار الحرج باستخدام مبدِّلات المنصات أو الطاولات الناقلة تُعيد عادةً جزءًا ذا معنى من سعة الوردية على قاطعة الليزر الرقمية للقطع المعدني.
السؤال ٣: هل التشغيل الليلي غير المراقب (لايتس-أوت) لقاطع الليزر واقعي؟
الإجابة نعم، وذلك في الحالات التي يكون فيها الطلب ثابتًا وتدفق المواد آليًّا. فخلايا التحميل الروبوتية المزوَّدة بمُثبِّتات شفط هوائية تُغذِّي الألواح من رفوف التخزين المؤقت، بينما تقوم أنظمة النقل الفرزية بإزالة القطع المصنَّعة، ما يسمح بتشغيل الجهاز دون مراقبة خلال الورديتين الثانية والثالثة. ويعتمد النجاح على توافر إمدادات المواد باستمرار، وعلى معدات المناولة الموثوقة التي تتضمَّن نظام فحص خاصًا بها، وعلى تغطية كاملة بالحواجز والوصلات الآمنة (إنترلوك) في منطقة التحميل.
السؤال ٤: ما إجراءات السلامة المطبَّقة في مناطق التحميل الآلي؟
الإجابة تتطلّب مناطق التحميل أجهزة ماسحة للمنطقة، أو ستائر ضوئية، أو ألواح وصول مُوصَلة تلقائيًّا تمنع حركة الآلة أثناء وجود الأشخاص، ويجب أن يُبقِي نظام التحكُّم قاطعة الليزر الرقمية (CNC) للمعادن في حالة آمنة كلما فُتح أي مدخل. وتتطلّب معدات الرفع بالشفط فحصًا دوريًّا، لأن فشل الشفط أثناء النقل يؤدي إلى سقوط الصفائح الثقيلة. وتوفر المواصفتان ANSI Z136.1 وISO 11553-1 الإطار المرجعي، ويجب التحقق من صحة التركيب كنظامٍ كامل.