 EN
من ورشة عمل مزدحمة إلى أرضية إنتاج هادئة
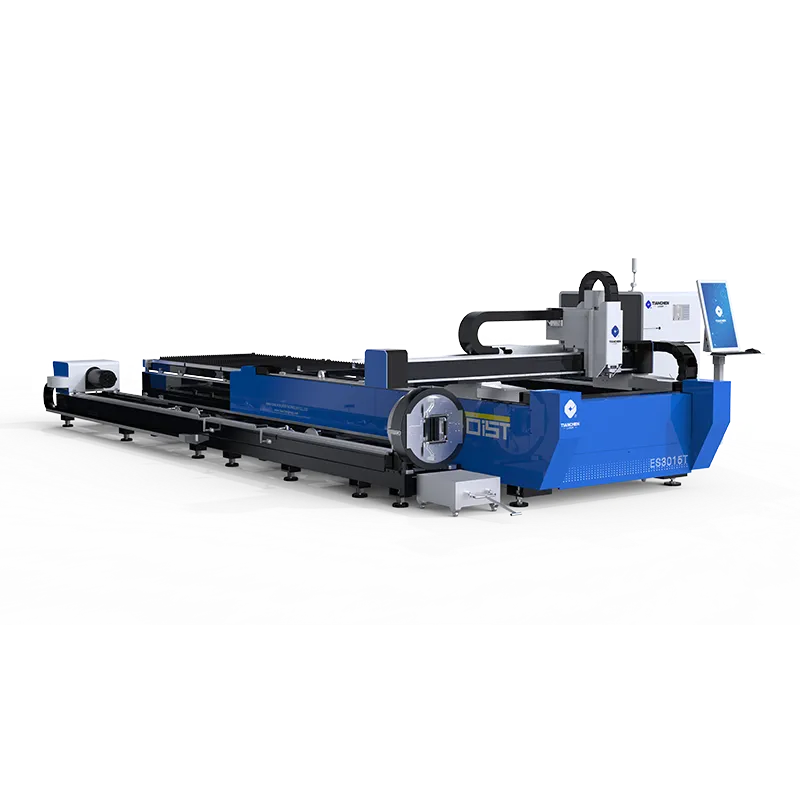
كانت شركة تصنيع تحت العقد في ولاية أوهايو تُشغّل ثلاث محطات يدوية لتصنيع القوائم الداعمة: حيث كان عاملٌ واحدٌ يقوم بالقياس، وآخر بعملية التثبيت الأولي (التثبيت المؤقت)، وثالثٌ بإنهاء القطع باستخدام منشار الحزام. وتوقف الإنتاج عند نحو ١٨٠ قطعة في كل وردية، بينما كانت صناديق النفايات يوم الجمعة تروي القصة الحقيقية — إذ بلغت نسبة الصفائح الخارجة عن المواصفات نحو ٩٪. وبعدها، قامت الورشة بتثبيت آلة تحكم عددي بالحاسوب ليزرية مصنّفة لقدرة قصّ أليافية تبلغ ١,٥ كيلوواط، وأعادت تنظيم الخلية حول مشغل واحد وبرنامج ترتيب قطع مُدمج (nesting program). وفي غضون ستة أسابيع، ارتفع إنتاج نفس الوردية إلى ٥٢٠ قائمة داعمة، مع خفض نسبة النفايات إلى أقل من ٢٪. ولم تُضف آلة التحكم العددي بالحاسوب الليزرية أي عمالة إضافية؛ بل أزالت الخطوات التي كانت تدخل فيها التباينات البشرية على سير العملية.
ما كشفته الأسبوع الأول فعليًّا
أظهر الأسبوع الأول مقدار الوقت الضائع في تثبيت القطع. ففي السابق، كان يلزم تثبيت كل قطعة دعم يدويًّا والتحقق منها يدويًّا مقابل قالب ورقي. أما جهاز التحكم العددي بالليزر الجديد فيقرأ الأبعاد مباشرةً من ملف الـCAD ويُجرِي القص على سرير مُزوَّد بقضبان معدنية مع دبابيس تحديد موضع تعمل بالهواء المضغوط. وهكذا انخفض وقت الإعداد الذي استغرق ١٤ دقيقة إلى أقل من ٩٠ ثانية. واستخدم المشغلون الوقت الموفر في عمليات الفحص والتغليف بدلًا من التعامل اليدوي الصعب مع المواد، بينما واصل جهاز التحكم العددي بالليزر تشغيل السرير بين أحمال القطع دون الحاجة إلى شخص ثانٍ على خط الإنتاج.
المكان الذي كانت تختفي فيه التكلفة في الطريقة القديمة
كانت عملية القطع اليدوي تبدو رخيصة لأن الجهاز كان قد دُفع ثمنه مسبقًا. أما التكلفة المخفية فكانت تكمن في إعادة العمل: فالحافة المقطوعة بشكل خاطئ كانت تعني تجميعًا ملحومًا يفشل في الانسجام مع الأجزاء عند العميل. وأظهرت متابعة الوظائف المرتجعة خلال ربع سنة أن ٢٣٪ من شكاوى فشل الانسجام تعود إلى دقة القطع، وليس إلى اللحام. ويسد جهاز التحكم العددي بالليزر هذه الفجوة من خلال اتباع نفس المسار في كل مرة يتم فيها تشغيل البرنامج، لذا فإن الجزء رقم ٥٠٠ يخرج من الخلية مطابقًا تمامًا للجزء الأول. وبذلك يحوّل جهاز التحكم العددي بالليزر تلك التكلفة المخفية إلى رقم مرئي يمكن التحكم فيه في سجل العيوب.
لماذا تنطوي عمليات الإعداد اليدوية على مخاطر حقيقية
تنحرف العمليات اليدوية لأسباب لا يراها المشغلون دائمًا. فمثلاً، القالب البالي أو الشفرة البالية أو اليد المتعبة قد تزيح خط القطع بمقدار أجزاء من الملليمتر، وهذه الأجزاء الصغيرة تتحول إلى فجوات عند التجميع يلاحظها العميل أولًا.
انحراف التحمل الناتج عن المحاذاة اليدوية
يعتمد موضع اليد على الشخص والوقت. وقد تختلف قطع الصباح عن قطع المساء من قِبل نفس المشغل بنسبة ٠٫٤ مم، وهي كافية لتثبيت تركيب انزلاقي. وتُضمّن آلة الليزر المبرمجة رقميًّا التسامح المسموح به في البرنامج، لذا فإن الجزء الأربعين يطابق الجزء الأول بدقة. أما بالنسبة للأجزاء التي تتراكم أو تدور، فإن هذه الدقة المتكررة تُميّز بين تركيب نظيف ونداء صيانة يكلّف الحساب.
الهدر في المواد يتراكم بصمت
نادرًا ما تتناسب القطع الزائدة الناتجة عن العمل اليدوي بشكل جيّد. وتتحول الهوامش المُتركة للسلامة إلى نفايات لا تُستعمل أبدًا في الإنتاج. بينما تعمل آلة الليزر المبرمجة رقميًّا ببرنامج تنسيق يرتب الأجزاء متلاصقة الحواف، ما يرفع نسبة استغلال الصفائح الخام من نحو ٦٨٪ إلى ٨٨٪ في الطلبات المتنوعة. وعلى امتداد سنة من شراء الفولاذ المقاوم للصدأ، يغطي هذا الفرق جزءًا كبيرًا من تكلفة المعدّة، ويحرّر مساحة أرضية كانت مخصصة لسلات النفايات.
كيف تعمل آلة الليزر المبرمجة رقميًّا فعليًّا
يُدمج النظام وحدة تحكم الحركة، والهيكل العلوي المُدار بواسطة المحركات servo، ومصدر الليزر الليفي في حلقة تحكم واحدة. وتؤدي آلة التحكم الرقمي بالحاسوب بالليزر التي تتناسب مع هذه الحلقة حسب نوع القطع المطلوبة أداءً أنظف من تلك التي تُشترى بناءً على القدرة بالواط فقط، كما أن فهم هذه الحلقة يساعد المشترين على اختيار المواصفات المناسبة بدلًا من الاكتفاء بأكبر رقم مذكور في الكتيب الإعلاني.
حلقة تحكم الحركة وشعاع الليزر
تقوم وحدة التحكم بتحويل مسار القطع إلى أوامر خطوات للمحاور المزودة بمحركات servo. ويحافظ مستشعر الارتفاع السعوي على ثبات المسافة بين عدسة التركيز واللوح المعدني، مع تصحيح الانحناء والالتواء في الوقت الفعلي. وبذلك تحافظ آلة التحكم الرقمي بالحاسوب بالليزر على ثبات جودة الشعاع حتى عند قص صفائح غير مسطحة تمامًا، مما يضمن استقامة الحواف عند قص المواد السميكة ويمنع التناقص المخروطي الذي تظهره عادةً القطع اليدوية.
ضبط غاز المساعدة والطاقة
تُستخدم الأكسجين أو النيتروجين أو الهواء المضغوط لإزالة الشق المنصهر. ويؤدي الأكسجين إلى قطع سريع للصلب الكربوني، لكنه يترك حافة أكسيدية؛ أما النيتروجين فيُنتج حافة نظيفة جاهزة للدهان بتكلفة أعلى. وتتيح آلة الليزر التحكم العددي (CNC) للمُشغِّل مطابقة نوع الغاز ومستوى القدرة مع نوع المادة، لذا فإن لوحة زخرفية رقيقة ولوحة هيكلية بسماكة ١٢ مم تستخدمان إعدادات مختلفة مستمدة من نفس مكتبة الملفات دون الحاجة لتغيير المعدات.
المعايير والقيمة على أرض الواقع
تكسب آلة الليزر التحكم العددي (CNC) قيمتها الحقيقية فقط عندما تتطابق مع طبيعة العمل المطلوب وأُجريت لها صيانة دورية منتظمة، كما أن القواعد التي تحكم عمليات القطع الآمنة والمقبولة يجب أن تُدمج في قرار الشراء منذ البداية، لا أن تُترك لمرحلة التدقيق اللاحقة بعد تلقي شكوى.
تطبيق معايير منظمة السلامة والصحة المهنية (OSHA) والمعهد الأمريكي للمعايير الوطنية (ANSI) وISO 9013
تتطلب معايير إدارة السلامة والصحة المهنية (OSHA) الواردة في البند 29 من قانون اللوائح الفيدرالية (CFR) 1910.212 تأمين الأجزاء المتحركة المكشوفة ومنع التلامس غير المقصود، كما يتطلب الليزر من الفئة الرابعة مسار شعاع محصور مع أنظمة توصيل كهربائي تلقائية (Interlocks). ويغطي المعيار الأمريكي ANSI B11.21 أنظمة القطع ويتوقع وجود تحكمٍ في الوصول أثناء التشغيل. أما المعيار الدولي ISO 9013 فيحدد درجات التحمل ودرجات الخشونة الخاصة بالقطع الحراري، لذا فإن الجزء المُشار إليه في الرسم الفني بأنه ينتمي إلى الدرجة الثانية يُصنع ضمن نطاق تسامح أضيق من ذلك الخاص بالدرجة الرابعة. وتُورَّد آلة التحكم العددي بالحاسوب (CNC) المزودة بالليزر والمُصنَّعة وفق هذه المتطلبات مع غلاف واقي مدمج، وستائر ضوئية، ومنطق إيقاف طارئ (e-stop)، بينما تشير الدرجة المذكورة في الرسم الفني إلى السرعة ونوع الغاز اللذين يجب على المشغل استخدامهما.
فحوصات الشراء والصيانة اليومية
يجب على المشترين التأكيد على أقصى حجم ورقة ممكن، وزمن الثقب في أسمك مادة مُخطَّط استخدامها، وما إذا كان جهاز التحكم يدعم تنسيق الرسومات ثلاثية الأبعاد الفعلي المستخدم في الورشة. فجهاز التحكم العددي بالليزر الذي يتطلب تحويل الملفات في كل مهمة يهدر بصمت الوقت الذي كان من المفترض أن يوفره. وتقدِّم شركات مثل تيانتشن عيّنة قصٍّ فعلية على المادة الحقيقية، مع ذكر زمن الثقب حسب السماكة، مما يجعل المقارنة ملموسة. ويجب على المشغلين فحص نظافة العدسة، وضغط غاز المساعدة، وحالة القضبان عند بدء كل وردية؛ إذ تكفي خمسة عشر دقيقة من العناية اليومية بجهاز التحكم العددي بالليزر لمنع التوقف غير المخطط له الذي قد يكلِّف يوم إنتاج كامل.
الأسئلة الشائعة
كيف يحسِّن جهاز التحكم العددي بالليزر درجة الاتساق؟
تُخزِّن آلة الليزر المُتحكَّم بها رقميًّا مسار القص كبرنامج، لذا فإن كل قطعة تتبع نفس الإحداثيات بغض النظر عن ورديّة التشغيل أو العامل. ويحافظ وحدة التحكُّم في الحركة ومستشعر الارتفاع على استقرار شعاع الليزر، مما يضمن أن تكون الحواف مربعة والأبعاد ضمن التسامح المحدَّد في الملف. وبذلك تختفي التباينات الطفيفة التي تُسبِّبها عمليات التأشير اليدوي والقص اليدوي عبر أي دفعة إنتاج مهما كانت طولها.
ما المواد المناسبة لآلة الليزر الأليافية المُتحكَّم بها رقميًّا؟
تقطع آلة الليزر الأليافية المُتحكَّم بها رقميًّا الفولاذ الكربوني، والفولاذ المقاوم للصدأ، والألومنيوم، ومعظم السبائك حتى السماكة المُحدَّدة في مواصفاتها. وتتطلّب المعادن العاكسة معايير دقيقة وغاز مساعد مناسب لتفادي مشكلات الانعكاس العكسي. وتقطَع الصفائح الرقيقة المنحنية والألواح الزخرفية بوضوحٍ تام، بينما تتطلّب الصفائح البنائية تقليل سرعة التغذية والتحقق من ثقوب البدء بدقة. ويعمل توافق المادة مع مواصفات الآلة على الحفاظ على نظافة الحواف وحماية مصدر الليزر من التلف.
هل من الآمن تشغيل آلة الليزر المُتحكَّم بها رقميًّا في ورشة عمل مزدحمة؟
نعم، عندما تتوافق الغلاف والقفل الآلي ونظام استخراج الأبخرة مع معايير إدارة السلامة والصحة المهنية الأمريكية (OSHA) 29 CFR 1910.212 ومعايير المعهد الأمريكي لمعايير التصنيع (ANSI) B11.21. ويظل شعاع الليزر محصورًا داخل الغلاف، وتُعطّل الأبواب المُوصَلة بالطاقة عند فتحها، بينما يقوم نظام استخراج الأبخرة بإزالة أبخرة القطع. ومع ذلك، لا يزال المشغلون بحاجة إلى حماية العيون والتدريب المناسب، لكن الحواجز المدمجة في آلة الليزر الرقمية تُدار المخاطر الرئيسية أثناء التشغيل العادي في بيئة عمل مشتركة.
كم مساحة أرضية تتطلبها المنظومة؟
تعتمد المساحة المطلوبة على حجم الصفائح ودرجة الأتمتة. فآلة الليزر الرقمية المصممة لقطع صفائح بعرض ١٫٥ متر تحتاج عادةً إلى مساحة تساوي مساحة سطح السرير بالإضافة إلى مساحة كافية لتحميل الصفائح والتخلص من المخلفات. أما إضافة جهاز تحميل آلي أو طاولة فرز فتزيد من الحيز الإجمالي المطلوب. وينبغي للمصانع أن تراعي توفير مساحة كافية لحركة الرافعة الشوكية وممر الصيانة، لأن الترتيب المكتظ يبطئ عمليات التحميل ويعرقل الصيانة اليومية الضرورية للحفاظ على دقة الأداء.
ما إجراءات الصيانة التي تحافظ على ثبات جودة القطع؟
تفحّص العدسة والشفرات يوميًّا، وافحص خط الغاز أسبوعيًّا، وعايِن حساس ارتفاع الارتفاع شهريًّا لحماية جودة الحواف. وتُفقد آلة التحكم العددي بالليزر حِدَّتها عندما تغشى العدسة أو تتآكل الشفرات، لذا فإن إجراء فحصٍ قصيرٍ دوريٍّ أكفأ من الخضوع لصيانة عميقة نادرة. كما أن تسجيل هذه الفحوصات يساعد في إثبات سيطرتك على العملية للعملاء الذين يراجعون معايير التصنيع قبل تكرار الطلبيات.
متى تحقِّق شراء آلة التحكم العددي بالليزر عائدًا استثماريًّا؟
يظهر العائد الأسرع في الحالات التي تتميَّز بحجم إنتاج مرتفع، وتنوُّع كبير في المنتجات، ونسبة عالية من الهدر. فآلة التحكم العددي بالليزر التي ترفع كفاءة استخدام الصفائح من ٦٨٪ إلى ٨٨٪ وتقلِّل الحاجة لإعادة المعالجة تسترد تكلفتها عبر وفورات المواد والعمالة فقط. أما الورش ذات الإنتاج المنخفض والبسيط فقد تجد في الاستعانة بمكتب خدمة متخصص خيارًا أفضل، إلى أن تزداد عمق الطلبيات بما يبرِّر الاستثمار الرأسمالي وتدريب المشغلين اللازم لتشغيل الآلة بأمان.