tại sao khí lại quan trọng hơn công suất định mức
Khi mua một máy, mọi người đều so sánh công suất — 6 kW, 12 kW, 20 kW, 30 kW. Sau sáu tháng vận hành, khoản chi phí phát sinh hàng ngày thực tế lại là một yếu tố khác: khí hỗ trợ.
Lý do rất đơn giản. Công suất là khoản chi mua một lần, cố định ngay từ lúc được xác định. Còn khí là chi phí hàng tháng phụ thuộc vào khối lượng công việc. Một chi tiết kết cấu bằng thép carbon và một tấm trang trí bằng thép không gỉ khác nhau về loại khí, lượng khí tiêu thụ và quy trình xử lý phía sau, dẫn đến chênh lệch chi phí trên mỗi chi tiết có thể lên tới vài lần.
Ghi chú này không trình bày bảng thông số kỹ thuật. Thay vào đó, nó đề cập ba vấn đề: vai trò của từng loại khí trong khe cắt, nguồn gốc của sự khác biệt trên bề mặt cắt và cách lựa chọn khí phù hợp với công việc thực tế tại xưởng của bạn. Đến cuối bài, bạn sẽ có thể tự đưa ra quyết định mà không cần dựa vào khuyến nghị từ nhà cung cấp.
1. Tia laser thực hiện hai nhiệm vụ trong khe cắt. Khí thực hiện ba nhiệm vụ.
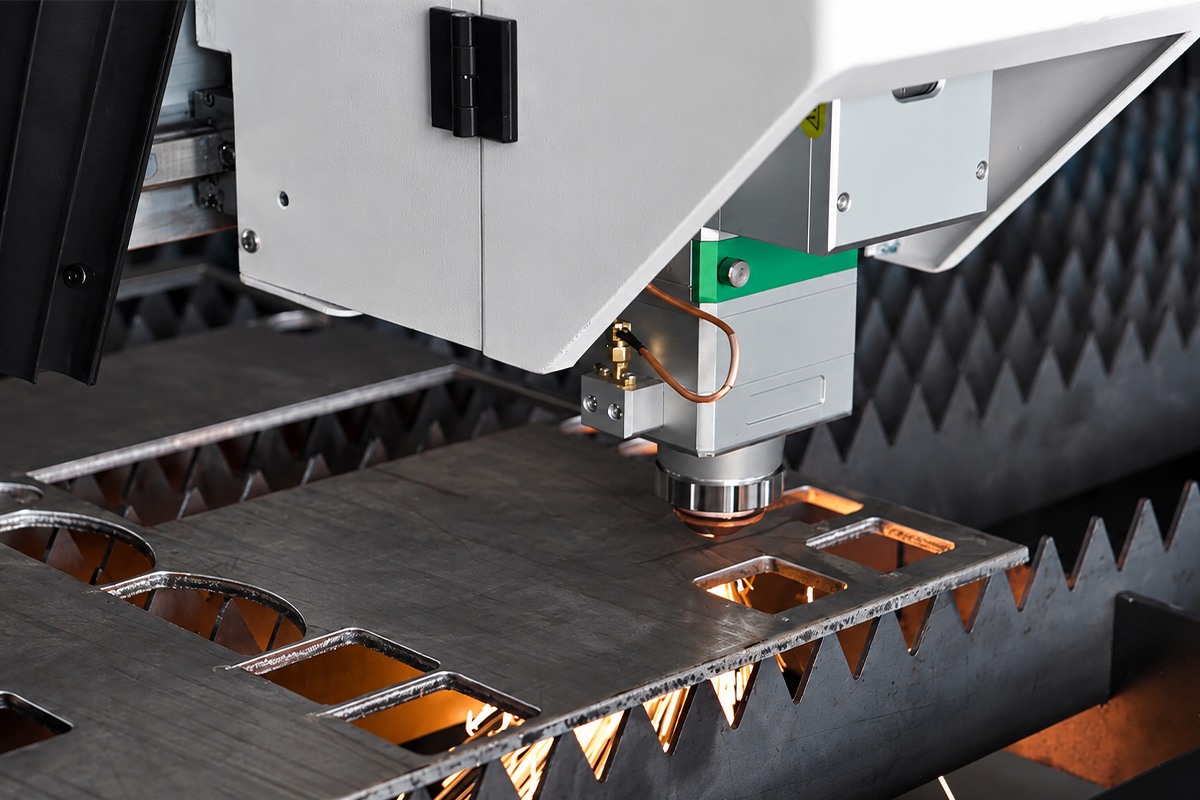
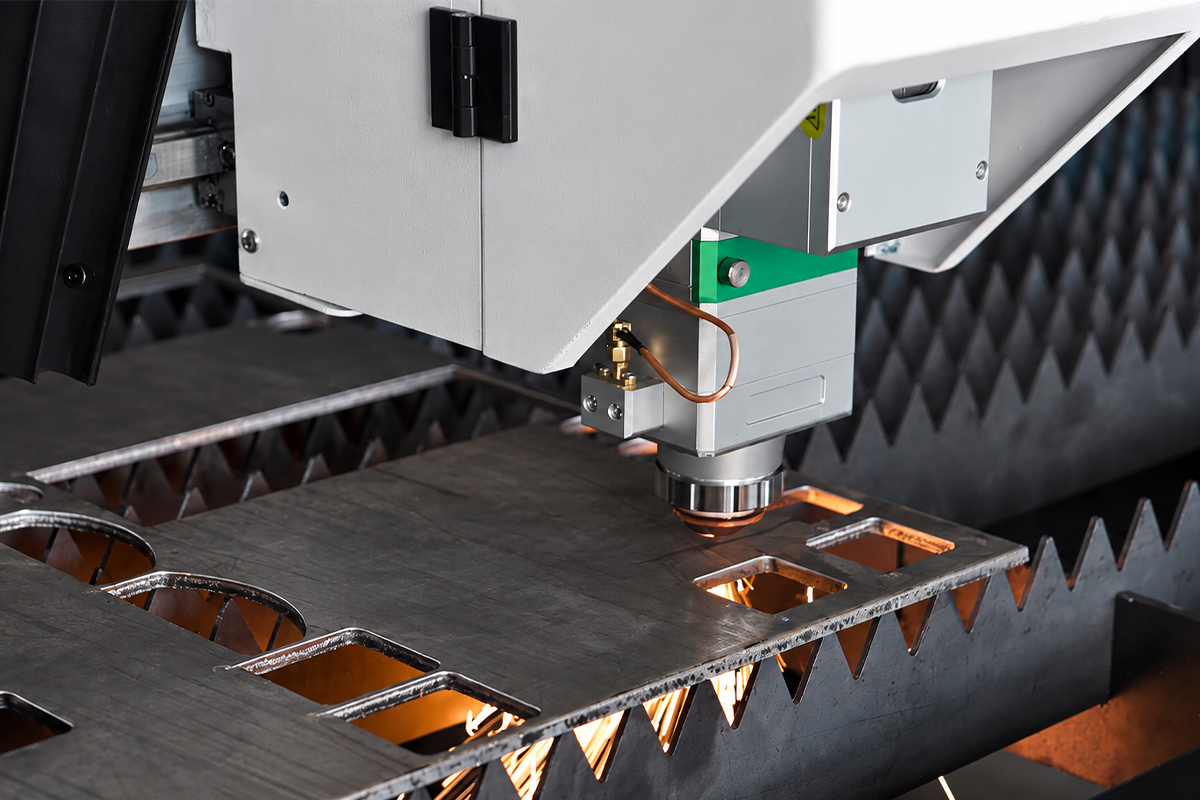
Việc cắt thường được hình dung là chùm tia đốt xuyên qua thép. Thực tế, chùm tia thực hiện hai nhiệm vụ: làm nóng cục bộ vật liệu đến điểm nóng chảy hoặc bốc hơi, và duy trì trạng thái đó. Chất khí hỗ trợ mới là yếu tố tạo ra khe cắt.
Bên trong khe cắt, chất khí đồng thời thực hiện ba nhiệm vụ.
Chất khí loại bỏ vật liệu ở trạng thái nóng chảy. Kim loại bị chùm tia làm nóng chảy sẽ đông đặc lại và bám dính vào mép vết cắt nếu không được loại đi — đó là xỉ. Một luồng khí có vận tốc cao đẩy vật liệu nóng chảy ra ngoài qua đáy khe cắt; chỉ khi đó mới hình thành vết cắt.
Chất khí tham gia phản ứng hóa học — hoặc cố ý không tham gia. Đây chính là điểm phân biệt giữa ba loại khí. Oxy phản ứng với sắt theo phản ứng tỏa nhiệt, và lượng nhiệt bổ sung giúp cắt sâu hơn và nhanh hơn. Nitơ trơ: nó không tham gia bất kỳ phản ứng nào mà chỉ loại bỏ vật liệu bằng tác động cơ học. Không khí nén chứa khoảng một phần năm oxy, do đó nằm giữa hai loại trên, với mức đóng góp tỏa nhiệt nhẹ.
Nó bảo vệ và làm mát. Một loại khí trơ giữ cho khe cắt không bị oxy hóa và mang nhiệt thừa đi, từ đó hạn chế vùng vật liệu bị ảnh hưởng bởi nhiệt. Nếu áp suất hoặc lưu lượng giảm xuống dưới mức yêu cầu, hai nhiệm vụ đầu tiên sẽ suy giảm — vì vậy, tình trạng "áp suất không đủ" thường biểu hiện dưới dạng "công suất không đủ."
Khi ba nhiệm vụ này đã rõ ràng, mọi khác biệt về bề mặt cắt và chi phí phát sinh sau đó đều có thể suy luận được thay vì phải ghi nhớ.
2. Ba loại khí, ba bề mặt cắt
Khí oxy: nhanh và sâu, nhưng mép cắt bị ôxy hóa. Cắt bằng khí oxy thực chất là quá trình đánh lửa kết hợp với hỗ trợ cháy. Ở nhiệt độ cao, sắt phản ứng với oxy tạo thành ôxít sắt và giải phóng một lượng nhiệt đáng kể, nhiệt này kết hợp với chùm tia để cắt vượt xa khả năng chỉ dựa vào làm nóng chảy thuần túy. Ưu điểm là khả năng cắt vật liệu dày và tốc độ cao; đây là phương pháp chủ yếu để cắt thép carbon trung bình và dày. Nhược điểm là hình thành lớp ôxít trên mép cắt — từ xám-đen đến xanh-tím — cùng một vùng mỏng bị ôxy hóa ở ranh giới. Độ bền kết cấu không bị ảnh hưởng, nhưng mọi công đoạn tiếp theo đều chịu tác động: hàn đòi hỏi phải xử lý bề mặt trước, sơn yêu cầu loại bỏ hoàn toàn lớp vảy ôxít nếu không sẽ mất độ bám dính, và các chi tiết yêu cầu thẩm mỹ không đạt tiêu chuẩn kiểm tra. Do đó, khí oxy có phạm vi ứng dụng rõ ràng: thép carbon, tấm trung bình đến dày, sản phẩm hướng tới gia công cơ khí hoặc hàn kết cấu, nơi màu sắc mép cắt không quan trọng.
Nitơ: chậm hơn và đắt hơn, nhưng bề mặt cắt sáng bóng. Nitơ không phản ứng hóa học. Quá trình cắt hoàn toàn phụ thuộc vào chùm tia làm nóng chảy vật liệu và khí thổi sạch phần vật liệu đã nóng chảy đi. Do thiếu nhiệt lượng tự do từ phản ứng oxy hóa, để cắt cùng độ dày vật liệu, ta cần công suất cao hơn và áp suất khí cao hơn, dẫn đến tốc độ cắt thấp hơn. Số tiền chi ra đổi lấy bề mặt cắt sáng bóng, không có ôxít, sẵn sàng cho hàn hoặc đánh bóng. Thép không gỉ, nhôm và thép tấm mạ kẽm đều sử dụng nitơ bất cứ khi nào yêu cầu về ngoại hình hoặc chất lượng mối hàn là quan trọng. Chi phí nitơ cao ở hai khía cạnh. Thứ nhất, giá khí phụ thuộc vào độ tinh khiết — độ tinh khiết cao hơn thì giá cao hơn; thứ hai, nitơ đòi hỏi áp suất cao, dẫn đến tiêu thụ nhiều hơn. Đây là lý do vì sao các xưởng chủ yếu cắt thép carbon đôi khi “đốt tiền” khi duy trì thói quen dùng khí dành riêng cho thép không gỉ.
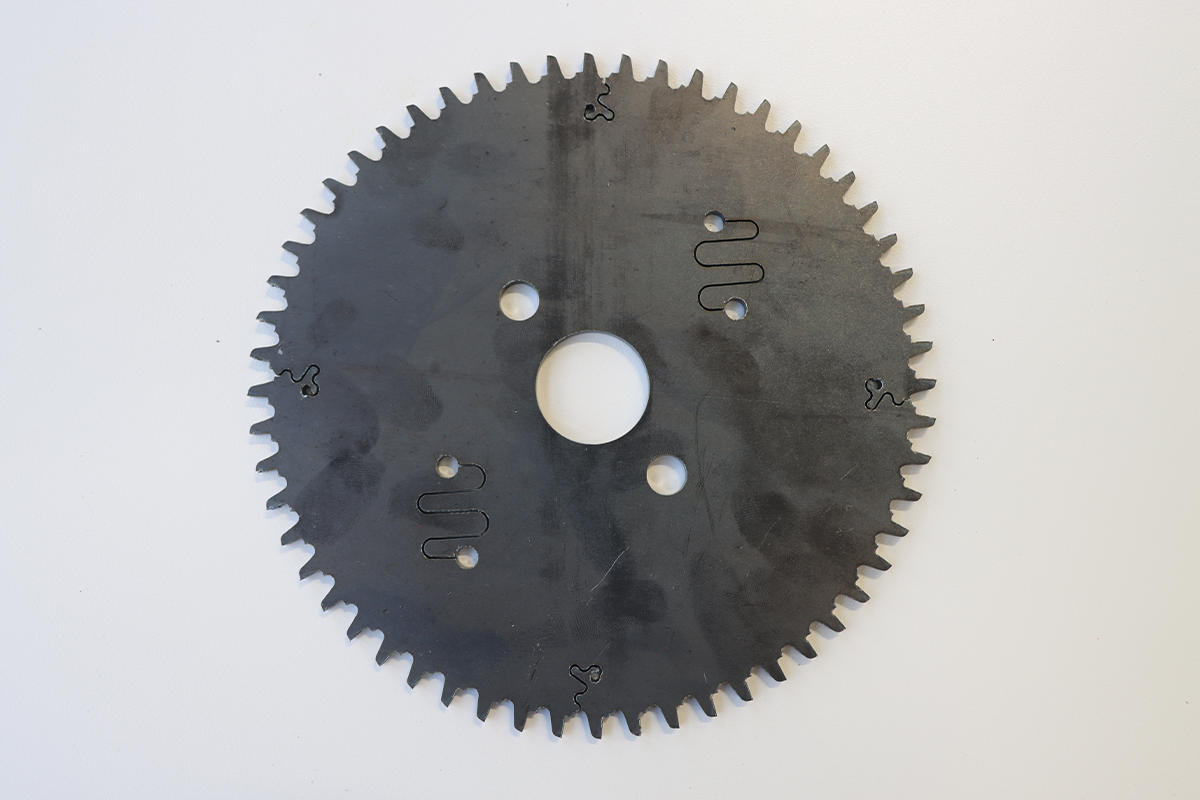
Khí nén: ở giữa và rẻ nhất. Không khí chứa oxy, nên có một phần đóng góp phản ứng tỏa nhiệt nhẹ — nhanh hơn và rẻ hơn so với nitơ. Mép cắt có màu vàng nhạt hoặc xám nhạt, sáng hơn nhiều so với màu xám-đen của oxy. Phạm vi ứng dụng của nó cũng rất rõ ràng: công việc sẽ được sơn hoặc phủ lớp bảo vệ, các chi tiết kết cấu, bất kỳ thứ gì mà màu sắc mép cắt không cần kiểm tra. Thép carbon tấm mỏng đến trung bình cắt nhanh và kinh tế khi dùng khí nén. Thép không gỉ cũng có thể cắt bằng khí nén, nhưng bề mặt cắt không sáng bóng — nếu khách hàng yêu cầu không bị đổi màu cạnh mối hàn, thì phải quay lại dùng nitơ. Một thực tế thường bị bỏ qua: tại hầu hết các xưởng, chỉ một phần công việc thực sự cần nitơ. Các giá đỡ, khung, bệ máy và tôn tấm destined để sơn chưa bao giờ cần mép cắt sáng bóng. Việc tách riêng nhóm công việc này ra khỏi hóa đơn nitơ là bước đơn giản nhất và nhanh nhất để giảm chi phí trên mỗi chi tiết.
3. Nguồn gốc thực sự của sự khác biệt về bề mặt cắt
Trước khi đổ lỗi cho máy, hãy xác định xem khí có phải là nguyên nhân hay không. Bốn đặc điểm chỉ ra các nguyên nhân khác nhau.
Màu oxy hóa. Màu vàng, xanh lam hoặc đen ở mép cho thấy sự tham gia của oxy. Oxy gây ảnh hưởng mạnh nhất, không khí đứng thứ hai, nitơ gần như không gây ảnh hưởng. Nếu một đường cắt lẽ ra phải sáng lại xuất hiện màu vàng, trước tiên hãy kiểm tra độ tinh khiết của khí, sau đó kiểm tra xem đường ống có đang hút không khí hay không.
Xỉ. Xỉ mềm có thể lau sạch bằng tay và thường cho thấy áp suất thấp hoặc vị trí tiêu cự quá cao. Xỉ cứng bám chặt vào vật liệu cho thấy sự không tương thích giữa loại khí và công suất. Khi lượng xỉ tăng đột ngột trong khi vẫn dùng cùng loại khí, hãy đọc đồng hồ đo áp suất, sau đó kiểm tra ống kính.
Độ vuông góc và vệt rãnh. Mặt cắt nghiêng hoặc các vệt rãnh đều đặn thường cho thấy vị trí tiêu cự và tốc độ không phù hợp với nhau. Một sai lệch nhỏ về vị trí tiêu cự sẽ làm thay đổi cách năng lượng phân bố xuyên suốt chiều dày vật liệu, và trường hợp tấm mỏng cắt ở tốc độ cao là nhạy cảm nhất.
Độ thấu nhập không đầy đủ. Phân biệt "toàn bộ chi tiết sẽ không cắt" với "một đoạn sẽ không cắt." Trường hợp đầu tiên liên quan đến thông số hoặc công suất. Trường hợp thứ hai, xảy ra tại vị trí luôn di chuyển, thường do dao động áp suất — và biến mất khi nguồn khí thay đổi.
Giá trị của trình tự này nằm ở việc tách biệt rõ ràng "máy bị lỗi" với "khí bị lỗi." Khi hai nguyên nhân này không được phân tách, phản ứng thông thường là gọi nhà sản xuất đến kiểm tra, trong khi nguyên nhân thực sự lại nằm ở hệ thống cấp khí.
4. Lựa chọn theo chi tiết: bốn câu hỏi
Không cần bảng. Đặt bốn câu hỏi theo thứ tự và câu trả lời sẽ hiện ra một cách tự nhiên.
Chi tiết tiếp theo sẽ đi đâu? Trực tiếp vào hàn, vào đánh bóng hoặc vào sản phẩm yêu cầu bề mặt ngoại quan: bề mặt phải sạch, nên dùng nitơ. Sơn phủ, tráng lớp, cấu trúc bên trong: dùng không khí là đủ. Gia công cơ khí, chịu tải, hoặc không quan trọng về ngoại quan: dùng ôxy để đạt độ sâu và tốc độ.
Vật liệu gì, độ dày bao nhiêu? Thép carbon dày thuộc về khí oxy; tấm mỏng thì cắt nhanh hơn và rẻ hơn khi dùng khí không khí. Thép không gỉ, nhôm và thép mạ kẽm ưu tiên khí nitơ, còn khí không khí có thể chấp nhận được cho các công việc không yêu cầu bề mặt hoàn thiện.
Số giờ vận hành mỗi ngày là bao nhiêu, và kích thước lô hàng ra sao? Điều này quyết định hình thức cung cấp khí, chứ không phải loại khí. Vận hành nhiều giờ và nhu cầu liên tục khiến việc cung cấp tại chỗ trở nên hiệu quả về chi phí; còn công việc mang tính ngẫu nhiên thì mua khí sẵn là giải pháp đơn giản hơn.
Cơ sở cho phép điều gì? Có đủ diện tích để xây nhà máy nén khí không, có chịu được tiếng ồn và nhiệt thải không — nếu đáp ứng được thì cung cấp tại chỗ khả thi. Nếu diện tích sàn hạn chế và giới hạn tiếng ồn nghiêm ngặt thì phải chọn khí mua sẵn.
Thứ tự rất quan trọng: quy trình trước, cung cấp sau. Đảo ngược thứ tự — mua máy nén trước rồi mới tìm việc để chạy bằng khí không khí — thường dẫn đến kết quả là thiết bị bị chọn sai công suất hoặc chẳng bao giờ được sử dụng.
5. Chi phí gồm bốn khoản, không phải một khoản duy nhất
Lỗi phổ biến nhất khi tính chi phí khí là chỉ so sánh giá của một bình khí hoặc một kilowatt-giờ. Chi phí thực tế trên mỗi chi tiết là tổng của bốn khoản.
Khí bản thân nó. Lượng tiêu thụ trên mỗi bộ phận nhân với giá đơn vị. Đây là khoản chi phí dễ thấy nhất và thường bị nhầm lẫn là toàn bộ chi phí.
Điện năng. Việc cung cấp điện tại chỗ bao gồm công suất cho máy nén; khí mua ngoài vẫn bao gồm công suất cắt, chỉ khác ở chỗ được ghi nhận tại nơi khác.
Xử lý hậu kỳ. Đây là khoản chi phí thường bị bỏ sót nhất. Mép cắt bằng oxy cần được mài hoặc ngâm axit trước khi sơn; bề mặt cắt bằng nitơ thì không cần bước này; còn khí nén nằm ở mức trung gian, tùy theo yêu cầu kỹ thuật của lớp phủ. Nhân công mài, hóa chất ngâm axit và xử lý nước thải đều tốn kém thực tế. Nhiều xưởng sản xuất nhận ra, sau khi tính toán tổng chi phí, khoản tiết kiệm từ việc dùng khí không đủ bù đắp thời gian mài.
Phế liệu và gia công lại. Đây là chi phí cao nhất, nhưng lại chưa bao giờ được ghi vào sổ sách kế toán. Chi phí này phản ánh trực tiếp độ ổn định của nguồn cung: chỉ một lần dao động áp suất có thể làm phế phẩm cả tấm vật liệu.
Bốn dòng bổ sung thêm sẽ cho ra một con số đáng để so sánh. Hãy chỉ so sánh dòng đầu tiên — kết luận thường sẽ đảo ngược.
6. Để cắt bằng khí nén, bạn cần hệ thống cung cấp khí nén đầy đủ
Sau khi đã chọn khí nén, bước tiếp theo thông thường là kết nối với đường khí trong xưởng. Đây chính là nơi phần lớn sự cố bắt đầu, bởi vì khí dùng để cắt và khí nén chung trong xưởng không cùng cấp chất lượng.
Áp suất là trở ngại đầu tiên. Áp suất trên đường khí chung trong xưởng thường vào khoảng 0,8 MPa, trong khi khí dùng để cắt thường yêu cầu cao hơn; trường hợp cắt tấm mỏng ở tốc độ cao là yêu cầu khắt khe nhất. Áp suất không đủ hiếm khi biểu hiện rõ ràng dưới dạng "không cắt được"; thay vào đó, nó thể hiện qua hiện tượng "không tăng được tốc độ". Người vận hành giảm tốc độ tiến dao, và năng lực sản xuất từ từ suy giảm mà không gây chú ý.
Độ sạch là yếu tố thứ hai. Nước, dầu và bụi khi xâm nhập vào vòi phun và thấu kính sẽ trước hết làm hỏng bề mặt, sau đó phá hủy hoàn toàn thấu kính. Thấu kính là vật tiêu hao đắt nhất trong toàn bộ hệ thống, và một bộ lọc phù hợp thường giúp tiết kiệm nhiều hơn khoản chênh lệch chi phí khí.
Do đó, hệ thống cung cấp khí phải được cấu hình như một tổng thể, chứ không chỉ là một máy nén kèm theo ống dẫn. Một chuỗi hoàn chỉnh gồm bốn giai đoạn: máy nén để tạo áp lực, bình tích để hấp thụ nhu cầu tức thời, máy sấy để loại bỏ hơi nước, lọc nhiều cấp để loại bỏ dầu và bụi, rồi mới đến máy sử dụng. Bỏ sót bất kỳ giai đoạn nào cũng khiến khoản tiền tiết kiệm được từ khí nén quay lại dưới dạng chi phí thay kính và thời gian ngừng hoạt động.
Bốn thông số quyết định việc lựa chọn: lưu lượng — tính toán ngược từ trường hợp tiêu thụ cao nhất kèm dự phòng; cấp áp lực — xác định bởi yêu cầu cao nhất chứ không phải trung bình; điểm sương áp lực — phụ thuộc vào nhiệt độ môi trường và chiều dài đường ống, từ đó xác định liệu nước có ngưng tụ trong đường ống hay không; hàm lượng dầu — phụ thuộc vào chi phí một chiếc kính, và do đó quyết định việc có nên chọn giải pháp không dầu hay không.
Một thông số khác cần được quan tâm kỹ hơn so với thông số ghi trên nhãn: công suất riêng — lượng điện năng tiêu thụ trên mỗi đơn vị khí nén được sản xuất. Hai thiết bị cùng công suất danh định có thể chênh lệch đáng kể về công suất riêng, dẫn đến sự khác biệt rõ rệt trong hóa đơn điện hàng năm.
7. Lắp đặt vào thực tế: đo đạc trước, lắp đặt sau
Từ quyết định đến sản xuất gồm bốn bước, và việc thực hiện sai thứ tự đồng nghĩa với việc phải xây dựng lại toàn bộ.
Bước một: xác định nhu cầu sử dụng. Không phải mức tiêu thụ tối đa mà là cách thức tiêu thụ thay đổi trong suốt một ngày. Việc cắt khí là hoạt động ngắt quãng — lưu lượng cao tại thời điểm xuyên thủng, gần như bằng không trong các chuyển động nhanh. Nếu chọn máy theo công suất trung bình thì áp suất sẽ sụt giảm tại thời điểm xuyên thủng; nếu chọn theo công suất đỉnh thì máy sẽ vận hành chủ yếu ở trạng thái không tải trong cả ngày, dẫn đến chi phí điện năng bị lãng phí.
Bước hai: ổn định áp suất và độ sạch. Áp suất được xác định dựa trên điều kiện vận hành khắc nghiệt nhất — tức là tấm vật liệu mỏng nhất ở tốc độ cao nhất; cấp lọc được xác định dựa trên giá trị của một chiếc kính. Chỉ khi đó, thông số kỹ thuật của máy nén mới có ý nghĩa thực tiễn.
Bước ba: xác định vị trí lắp đặt và các thiết bị phụ trợ. Máy nén, bình tích áp, máy sấy và bộ lọc tạo thành một cụm thống nhất, đòi hỏi tường liên tục, hệ thống thông gió, đường thoát nước và khoảng cách bảo trì phù hợp. Cần hoàn tất bước này trước khi thi công công trình; nếu thực hiện sau đó, chi phí sẽ tăng đáng kể.
Bước bốn: ghi lại các giá trị đo tại thời điểm nghiệm thu. Giữ áp suất đường ống, áp suất tại đầu vào máy, điểm sương áp suất và một chu kỳ cắt liên tục — mỗi yếu tố một giá trị đo. Khi các vấn đề về áp suất xuất hiện sau này, những giá trị đo này sẽ giúp phân biệt giữa sự trôi dạt của máy và sự thay đổi ở nguồn cung.
8. Năm quan niệm sai lầm phổ biến
"Nếu có khí nén, thì nó sẽ cắt được." Áp suất chỉ là rào cản đầu tiên. Điểm sương và hàm lượng dầu mới quyết định thời gian duy trì khả năng cắt, chứ không quyết định việc có thể cắt hay không.
"Máy nén lớn hơn thì an toàn hơn." Máy nén quá cỡ thường chạy không tải và tiêu thụ điện cả ngày; máy nén quá nhỏ sẽ làm giảm áp suất ngay khi bạn tăng tốc độ. Việc chọn công suất phải dựa trên biểu đồ nhu cầu, chứ không phải đơn thuần là hướng tới công suất lớn hơn.
"Bỏ qua bình tích áp." Bình tích áp xử lý lưu lượng tức thời, chứ không xử lý tổng thể tích. Nếu bỏ qua bình này, hiện tượng sụt áp lúc xuyên thủng và trong giai đoạn tăng tốc sẽ không bao giờ biến mất.
"Thay đổi loại khí thì không cần thiết lập lại thông số." Áp suất, tiêu cự và tốc độ hoàn toàn khác nhau giữa ba loại khí. Việc tái sử dụng cùng một chương trình cho nhiều loại khí là nguyên nhân phổ biến nhất khiến bề mặt cắt suy giảm sau khi chuyển đổi.
"Không cần khí không dầu nếu bạn lọc." Quá trình lọc loại bỏ dầu, miễn là bộ lọc được thay đúng hạn. Nguyên nhân hỏng hóc thông thường không phải do chọn sai model — mà do để bộ lọc hoạt động quá thời gian quy định.
9. Trong ba câu
Loại khí quyết định bề mặt cắt, công suất quyết định độ dày vật liệu và quy trình hậu kỳ quyết định chi phí. Ba yếu tố này thường bị bàn luận như một khối thống nhất, vì vậy các báo giá hiếm khi có thể so sánh trực tiếp với nhau.
Quy trình đặt lên hàng đầu, cung cấp đứng thứ hai. Đảo ngược thứ tự này sẽ dẫn đến việc thiết bị được mua về nhưng vẫn không phù hợp với yêu cầu công việc.
Hầu hết các chi tiết không cần bề mặt tốt nhất có thể — chỉ cần đạt mức đủ dùng. Xác định rõ những công việc thực sự đòi hỏi khí nitơ, còn lại hãy sử dụng khí nén thông thường, từ đó giảm chi phí trên mỗi chi tiết.
Giới thiệu về Tianchen Laser
Công ty TNHH Công nghệ Laser Jinan Tianchen sản xuất các máy cắt laser sợi quang, máy hàn laser và thiết bị cắt kết hợp dành cho tấm và ống, phục vụ các ngành công nghiệp ô tô, đóng tàu, kết cấu thép, máy móc xây dựng, thiết bị nhà bếp và gia công tấm kim loại. Công ty cung cấp mẫu cắt thử nghiệm và thông số cắt được điều chỉnh phù hợp với vật liệu và độ dày do khách hàng cung cấp, đồng thời hỗ trợ lựa chọn và vận hành hệ thống cung cấp khí nén tương thích.
Để đánh giá hiệu suất trên dải vật liệu và độ dày riêng của quý vị, vui lòng gửi cho chúng tôi các vật liệu quý vị cắt nhiều nhất, dải độ dày và số giờ vận hành máy mỗi ngày; chúng tôi sẽ phản hồi lại một cấu hình kèm theo ước tính chi phí trên từng chi tiết.
Copyright © 2026 by JINAN TIANCHEN LASER TECHNOLOGY CO.,LTD
 EN