
 EN

Gia công kim loại tấm dày là lĩnh vực mà các máy cắt laser thể hiện rõ năng lực kỹ thuật. Việc cắt thép carbon dày 10 mm là một quy trình hoàn toàn khác so với việc khoan thủng tấm mỏng 3 mm: chùm tia phải xuyên sâu hơn, vũng kim loại nóng chảy phải được đẩy ra một cách ổn định, và khí hỗ trợ phải duy trì quá trình cắt xuyên suốt toàn bộ độ dày mà không để lại xỉ hoặc độ loe quá mức. Một máy cắt laser công nghiệp được thiết kế cho vật liệu mỏng vẫn có thể cắt được tấm dày, nhưng tốc độ chậm và chất lượng mép cắt kém. Do đó, việc lựa chọn đúng máy cắt laser công nghiệp tương thích với độ dày tấm là quyết định đầu tiên trong bất kỳ xưởng gia công nặng nào, và quyết định này ảnh hưởng trực tiếp đến việc chọn công suất, chiến lược sử dụng khí, thiết kế vòi phun cũng như quy trình khoan thủng nhằm bảo vệ các bộ phận tiêu hao.
Tình huống thực tế trong ngành
Nhà gia công đang cắt các thanh đỡ kết cấu dày 20 mm
Một nhà gia công kết cấu thép sản xuất các giá đỡ bằng thép carbon dày 20 mm ban đầu vận hành công việc trên máy cắt laser công suất 6 kW, loại máy còn sót lại từ thời kỳ gia công tấm kim loại. Thời gian chu kỳ dài, xỉ xuất hiện dọc theo mép dưới của khoảng một phần ba chi tiết, và công đoạn mài tốn nhiều nhân công hơn cả công đoạn cắt. Nhà gia công này đã so sánh hiệu năng của một máy cắt laser công nghiệp công suất 20 kW trên cùng bản vẽ bố trí chi tiết (nest) và cùng vật liệu, với các thông số quy trình được phát triển chung giữa nhà sản xuất máy và khách hàng. Khả năng cắt tấm dày hơn của máy cắt laser công nghiệp mới giúp giảm thời gian chu kỳ trên mỗi tấm hơn một nửa, đồng thời chất lượng mép cắt ở các phần dày 20 mm đạt tiêu chuẩn kiểm tra mà không cần mài trong ca sản xuất thực tế.
Việc so sánh đã tách riêng các biến số có ý nghĩa trong gia công tấm dày. Công suất chùm tia cao hơn duy trì được hốc khóa (keyhole) ổn định xuyên suốt toàn bộ chiều dày, và khí ni-tơ hỗ trợ ở áp suất cao hơn đẩy sạch kim loại nóng chảy ra ngoài, nhờ đó loại bỏ hoàn toàn xỉ (dross) vốn trước đây phải xử lý bằng cách mài. Chiến lược khoan lỗ cũng quan trọng ngang bằng các thông số cắt: nhà sản xuất đã áp dụng quy trình khoan lỗ từng bước (ramped piercing), giảm công suất ban đầu và tăng khoảng cách giữa vòi phun với vật liệu trong quá trình khoan lỗ, từ đó loại bỏ hoàn toàn hiện tượng bắn tóe (spatter) vốn gây hư hại vòi phun và thấu kính bảo vệ. Trường hợp này cho thấy máy cắt laser công nghiệp khi gia công tấm dày hoạt động như một hệ thống tổng thể, trong đó công suất, khí, vòi phun và quy trình khoan lỗ được điều chỉnh đồng bộ chứ không riêng lẻ.

Phân tích rủi ro và dạng hỏng hóc
Xỉ (Dross), Độ nghiêng (Taper) và Chất lượng mép trên các tiết diện dày
Các kiểu hỏng đặc trưng khi cắt tấm dày có thể quan sát được trên chi tiết. Xỉ cắt – phần kim loại nóng chảy đông cứng bám dọc theo mép dưới – xuất hiện do năng lượng không đủ hoặc khả năng thổi chảy không đầy đủ, dẫn đến công đoạn mài tốn nhiều thời gian hơn cả công đoạn cắt đối với các tấm dày. Độ loe – sự chênh lệch giữa chiều rộng rãnh cắt ở mặt trên và mặt dưới – phát sinh từ đặc tính chùm tia và vị trí tiêu điểm; độ loe quá mức gây khó khăn trong việc lắp ghép các chi tiết hàn. Hiện tượng quá nhiệt tại góc làm tròn các góc trong sắc cạnh, nơi tốc độ di chuyển chùm tia giảm xuống. Mỗi điều kiện nêu trên đều có thể kiểm soát được thông qua các thông số quy trình, nhưng chỉ trên máy cắt laser công nghiệp có đủ công suất và chất lượng chùm tia ổn định phù hợp với độ dày cần xử lý.
Công việc cắt tấm dày tập trung rủi ro vào hệ thống quang học. Các vật liệu có độ phản xạ cao như hợp kim đồng và nhôm phản xạ năng lượng chùm tia về phía nguồn; do đó, các ứng dụng cắt tấm dày gặp phải những vật liệu này đòi hỏi máy cắt laser công nghiệp được thiết kế có khả năng bảo vệ chống phản xạ ngược. Việc khoan lỗ (piercing) là yếu tố phơi nhiễm thứ hai: các hạt bắn tung ra từ điểm khoan di chuyển ngược theo đường đi của chùm tia và gây hư hại vòi phun cũng như lớp phủ bảo vệ; vì vậy, quy trình khoan lỗ chuẩn mực vừa là biện pháp kéo dài tuổi thọ vật tư tiêu hao, vừa là biện pháp đảm bảo an toàn. Tuân thủ các yêu cầu an toàn là bắt buộc trong môi trường này: tiêu chuẩn ANSI Z136.1 quy định cách sử dụng laser an toàn, tiêu chuẩn ISO 11553-1 đề cập đến an toàn cho máy xử lý bằng laser, và thiết kế buồng kín, cơ chế khóa liên động (interlocks) cũng như hệ thống hút khói đều phải được kiểm tra, xác minh khi lắp đặt.
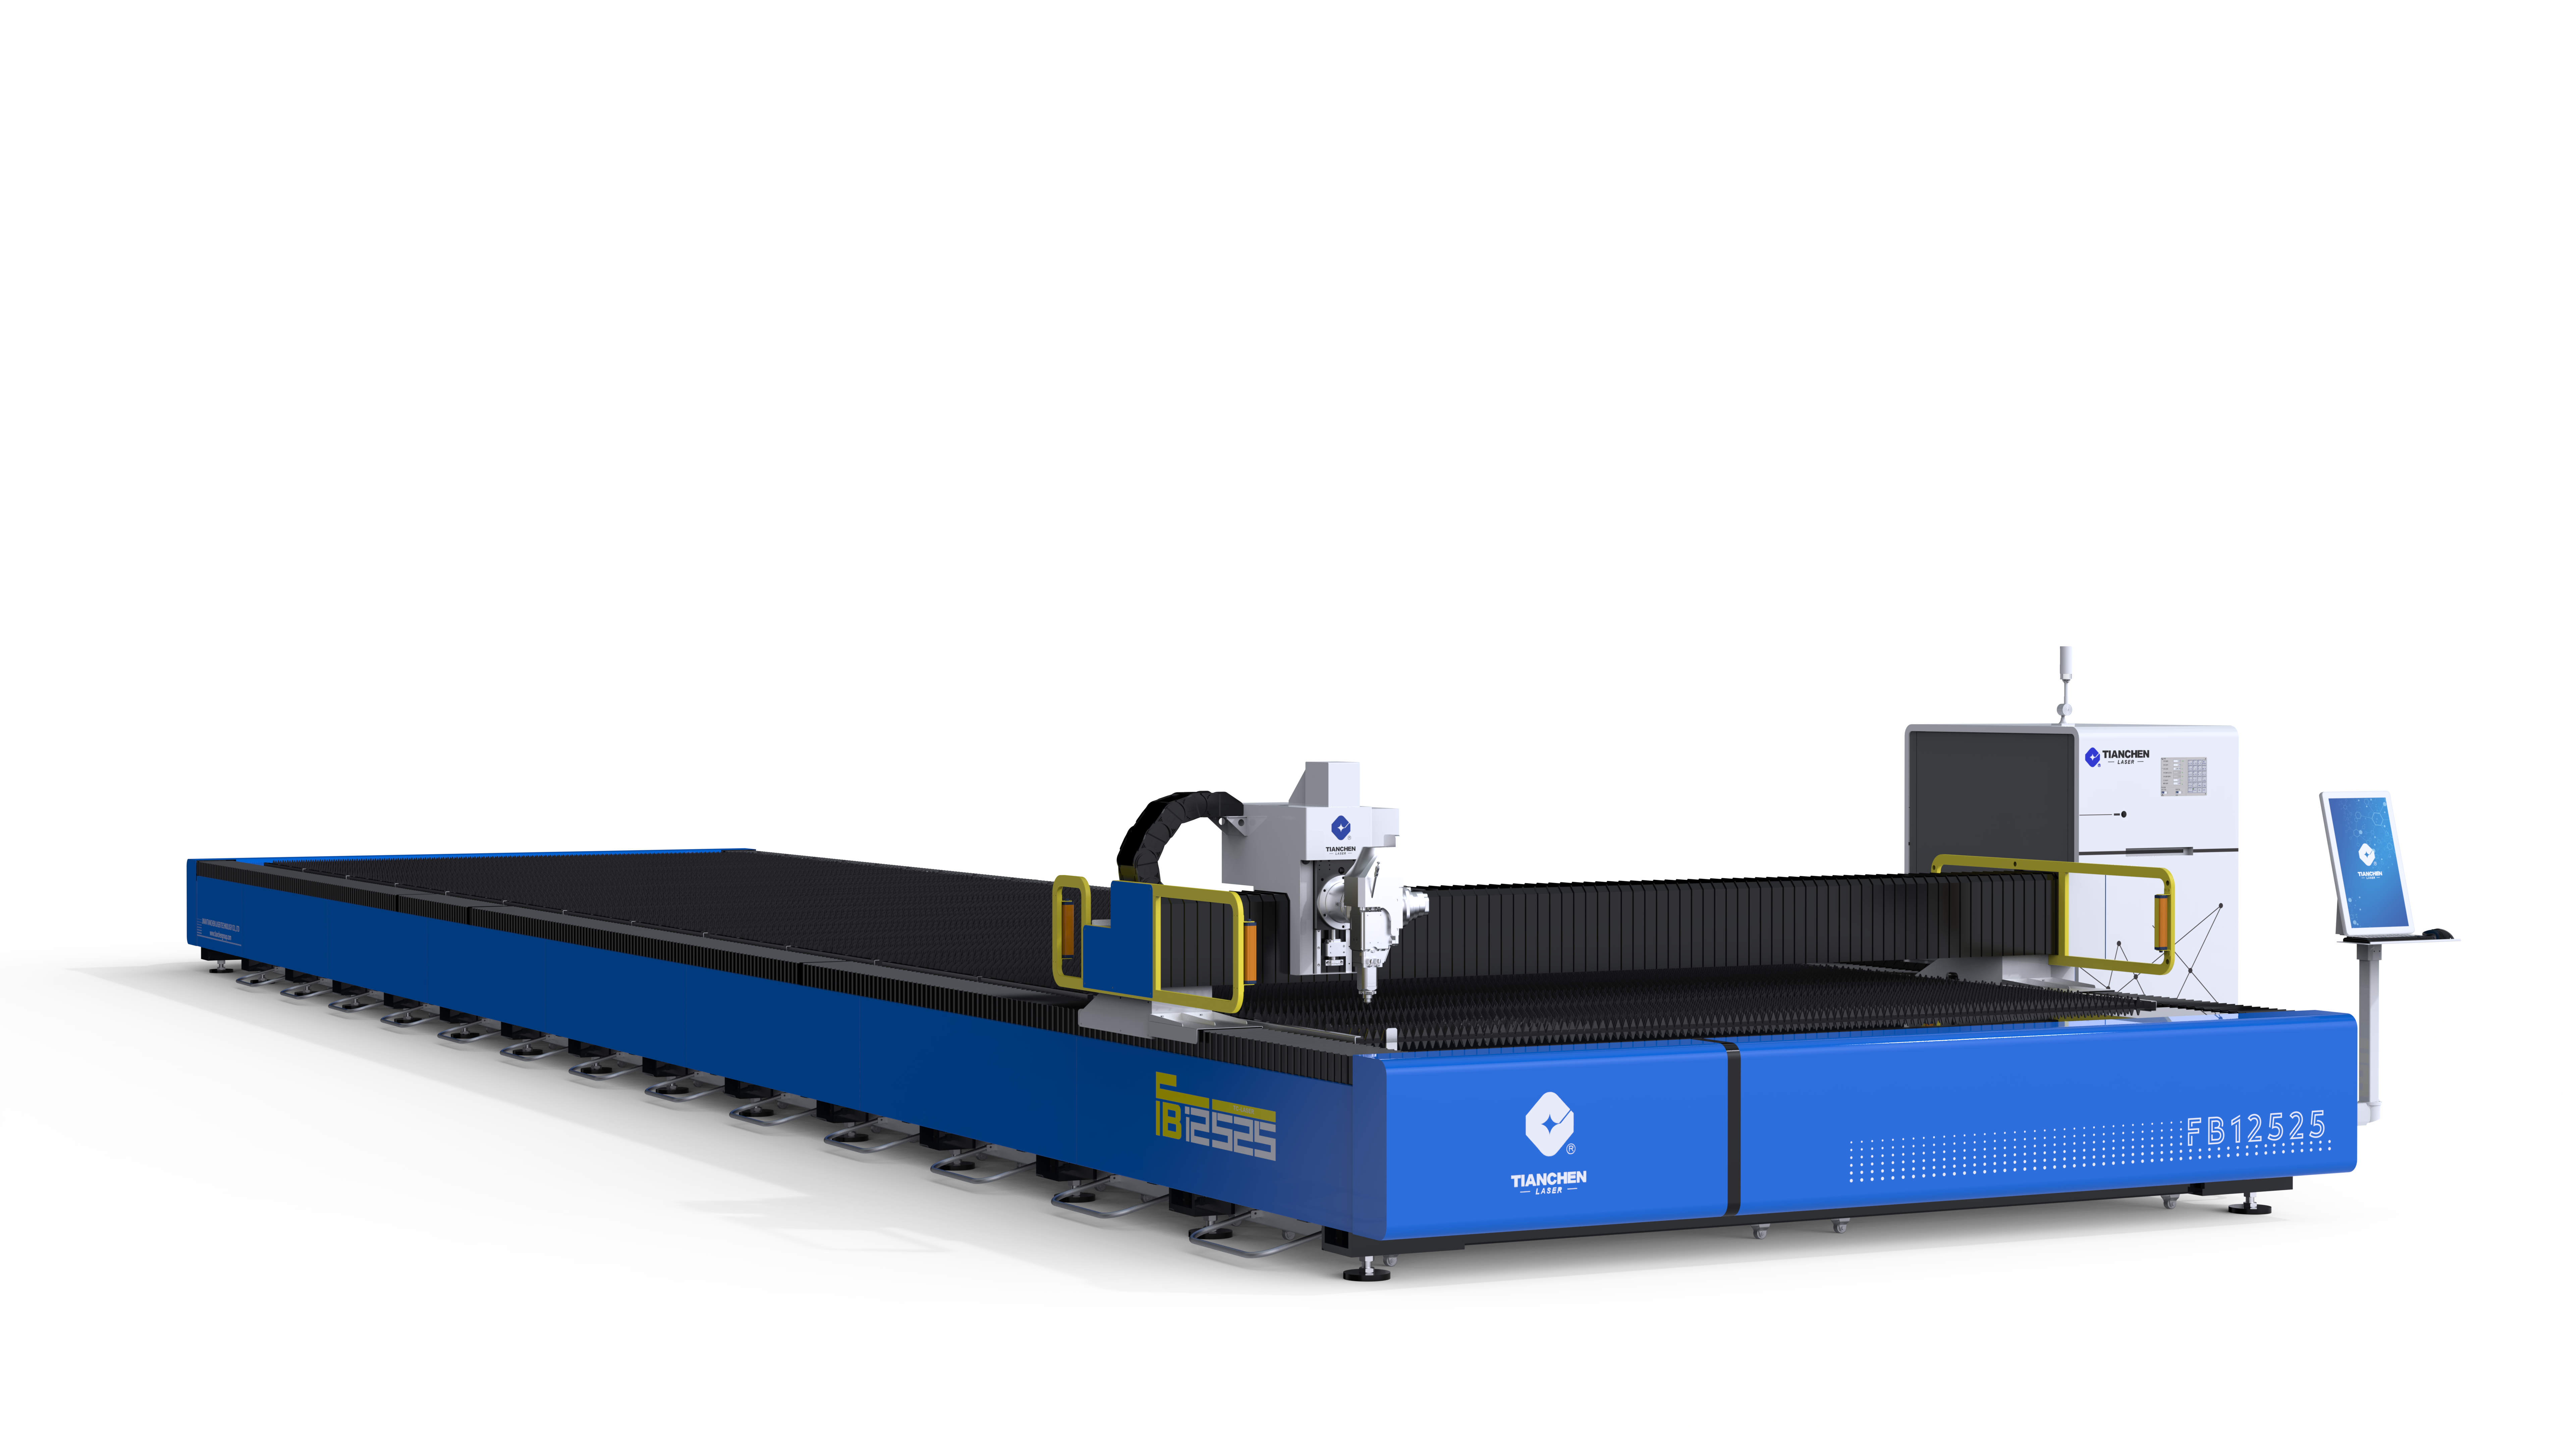
Nguyên lý Kỹ thuật & Tuân thủ Tiêu chuẩn
Công suất, khí và lựa chọn vòi phun
Việc chọn công suất tuân theo độ dày. Các nguồn laser sợi quang có bước sóng 1070 nm được hấp thụ hiệu quả bởi hầu hết các kim loại kỹ thuật; cắt tấm mỏng hoạt động hiệu quả ở dải công suất từ 2 đến 6 kW, trong khi tấm dày hơn 10 mm đạt hiệu suất tốt hơn với công suất từ 12 kW trở lên, và các chi tiết đặc biệt dày thường được xử lý ở mức 20 kW hoặc cao hơn. Loại khí hỗ trợ ảnh hưởng trực tiếp đến cơ chế cắt: oxy phản ứng tỏa nhiệt với thép carbon, bổ sung năng lượng và tăng tốc độ cắt nhưng để lại mép cắt có lớp oxit; còn nitơ thổi phần kim loại nóng chảy ra ngoài mà không gây phản ứng, tạo ra mép cắt sạch, thích hợp cho thép không gỉ và nhôm—tuy nhiên chi phí khí cao hơn. Thiết kế vòi phun (đơn hoặc kép) và đường kính lỗ phun phải phù hợp với loại khí, áp suất khí và độ dày vật liệu, bởi vì động lực học của luồng khí đi qua vòi phun quyết định mức độ sạch khi phần kim loại nóng chảy thoát ra khỏi khe cắt.
Kiểm soát quy trình và yêu cầu máy móc
Ngoài nguồn phát, khả năng cắt kim loại tấm dày của máy cắt laser công nghiệp phụ thuộc vào chất lượng chuyển động và độ chính xác điều khiển. Khung máy có độ cứng đủ cao sẽ chống lại lực gia tốc gây lệch chùm tia tại bề mặt tấm, đồng thời các thành phần truyền động phải duy trì độ chính xác vị trí ở tốc độ cắt. Kiểm soát tiêu điểm trở nên quan trọng hơn khi cắt vật liệu dày, vì độ sâu tiêu điểm lúc này hẹp hơn tương đối so với độ dày vật liệu; cảm biến chiều cao điện dung giúp giữ khoảng cách ổn định giữa vòi phun và bề mặt tấm ngay cả khi tấm bị cong vênh. Hệ thống hút khói cần xử lý được tải hạt rắn cao hơn, và hệ thống an toàn phải đáp ứng các yêu cầu theo tiêu chuẩn ANSI Z136.1 và ISO 11553-1. Những yêu cầu này làm rõ sự khác biệt giữa một máy cắt laser công nghiệp được đánh giá phù hợp để cắt tấm dày và một máy chỉ đơn thuần có khả năng thử thực hiện việc đó.
Hướng dẫn dành cho người mua và bảo trì có thể áp dụng được
Lựa chọn máy cắt laser công nghiệp dành cho tấm dày
Người mua nên xác định độ dày lớn nhất của vật liệu, hỗn hợp vật liệu và chất lượng mép chấp nhận được trước khi so sánh các máy. Mục tiêu về tốc độ sản xuất nên được đánh giá dựa trên vật liệu thực tế của người mua thay vì dựa vào các biểu đồ tốc độ chung, bởi vì khí hỗ trợ, thành phần vật liệu và hình học chi tiết đều ảnh hưởng đến thời gian chu kỳ. Các điểm kiểm tra bao gồm độ ổn định công suất chùm tia, quy trình khoan lỗ được phát triển riêng cho dải độ dày của người mua, bảo vệ chống phản xạ ngược tại những vị trí có vật liệu phản quang và thư viện thông số quy trình được tài liệu hóa. Các nhà cung cấp máy như Tiến Tử laser có trụ sở tại Tế Nam thường cung cấp thử nghiệm ứng dụng trên vật liệu của khách hàng, nhờ đó máy có thể được đánh giá dựa trên hiệu năng đã được chứng minh thay vì chỉ dựa vào khả năng định mức.
Các phương pháp bảo trì cho cắt nặng
Quản lý vật tư tiêu hao chiếm ưu thế trong bảo trì tấm dày. Các vòi phun bị mài mòn do bắn tóe và cần được thay thế theo chu kỳ xác định hoặc ngay khi xuất hiện dấu hiệu đầu tiên của sự suy giảm chất lượng cắt; đồng thời, các nắp bảo vệ và thấu kính cần được kiểm tra sau những ca làm việc có nhiều lần đâm xuyên. Việc nhiễm bẩn quang học do khói làm giảm tuổi thọ và làm suy giảm chất lượng chùm tia, vì vậy bộ lọc hút khói phải được bảo trì theo lịch trình nghiêm ngặt. Hiệu suất máy làm mát bảo vệ nguồn phát, bởi vì các biến động nhiệt độ nguồn phát làm giảm công suất đầu ra và có thể gây ngắt máy. Quang học dẫn tia cần được kiểm tra và làm sạch định kỳ bởi nhân viên được đào tạo, và bất kỳ thay đổi nào trong chất lượng cắt đều phải kích hoạt việc kiểm tra thông số và vật tư tiêu hao trước khi điều tra các nguyên nhân cơ học.
Các câu hỏi thường gặp
Câu hỏi 1: Công suất laser cần thiết để cắt tấm kim loại dày là bao nhiêu?
Trả lời việc chọn công suất tuân theo độ dày và vật liệu. Tấm có độ dày tới khoảng 6 mm được cắt hiệu quả ở mức công suất từ 2 đến 6 kW; vật liệu có độ dày trong khoảng 10–15 mm thường đạt hiệu quả tốt hơn khi sử dụng công suất từ 12 kW trở lên; còn các tấm dày trên 20 mm thường được xử lý ở mức công suất từ 20 kW trở lên. Các vật liệu phản quang và việc cắt hỗ trợ bằng nitơ làm tăng thêm yêu cầu về công suất. Một máy cắt laser công nghiệp nên được đánh giá dựa trên loại vật liệu thực tế mà người mua sử dụng, thay vì lựa chọn dựa trên các biểu đồ tốc độ chung.
Câu hỏi 2: Vì sao việc cắt tấm dày lại tạo ra xỉ ở mép dưới?
Trả lời dross là phần kim loại nóng chảy đã đông đặc lại trong khe cắt, thường do năng lượng đầu vào hoặc áp suất khí hỗ trợ không đủ cho độ dày vật liệu, hoặc do tốc độ cắt tăng quá cao so với điều kiện thực tế. Các biện pháp khắc phục tiêu chuẩn bao gồm tăng công suất, tối ưu hóa áp suất khí và giảm tốc độ cắt, đồng thời kiểm tra vòi phun. Một quy trình đục lỗ được hiệu chỉnh kỹ cũng giúp ngăn ngừa hư hại do bắn tóe — nguyên nhân làm suy giảm chất lượng vòi phun và chất lượng đường cắt trong suốt quá trình gia công.
Câu hỏi 3: Khi nào nên dùng khí oxy hỗ trợ thay vì nitơ?
Trả lời oxy phản ứng tỏa nhiệt với thép carbon, bổ sung năng lượng vào quá trình cắt và tăng đáng kể tốc độ cắt; tuy nhiên, mép cắt sẽ hình thành lớp oxit — phù hợp với các ứng dụng mà mép cắt sau đó sẽ được hàn, sơn hoặc xử lý bề mặt khác. Nitơ đẩy phần kim loại nóng chảy ra ngoài mà không gây phản ứng hóa học, tạo ra mép cắt sạch, thích hợp cho thép không gỉ và nhôm; nhưng chi phí sử dụng cao hơn và tốc độ cắt chậm hơn. Việc lựa chọn khí hỗ trợ dựa trên yêu cầu về chất lượng mép cắt và loại vật liệu, chứ không phụ thuộc vào sở thích hay đặc điểm của máy.
Câu hỏi 4: Việc đục lỗ ảnh hưởng như thế nào đến tuổi thọ của vòi phun và quang học khi gia công tấm dày?
Trả lời : Việc đục lỗ tạo ra các hạt bắn tung tóe di chuyển ngược theo đường đi của chùm tia, làm xói mòn vòi phun và lớp phủ bảo vệ; do đó, một lần đục lỗ thiếu kiểm soát sẽ làm hao mòn nhanh chóng các bộ phận tiêu hao. Một lần đục lỗ có độ dốc (ramped pierce) với công suất ban đầu giảm, khoảng cách giữa vòi phun và vật liệu tăng trong giai đoạn đục lỗ, cùng khí hỗ trợ phù hợp sẽ giảm đáng kể tổn hại này. Việc giám sát tình trạng vòi phun và chất lượng cắt sau những ca làm việc tập trung nhiều vào đục lỗ, đồng thời thay vòi phun theo chu kỳ xác định, giúp duy trì hiệu suất sản xuất ổn định cho máy cắt laser công nghiệp.