
 EN
Một khu vực hoàn thiện đã hết chỗ
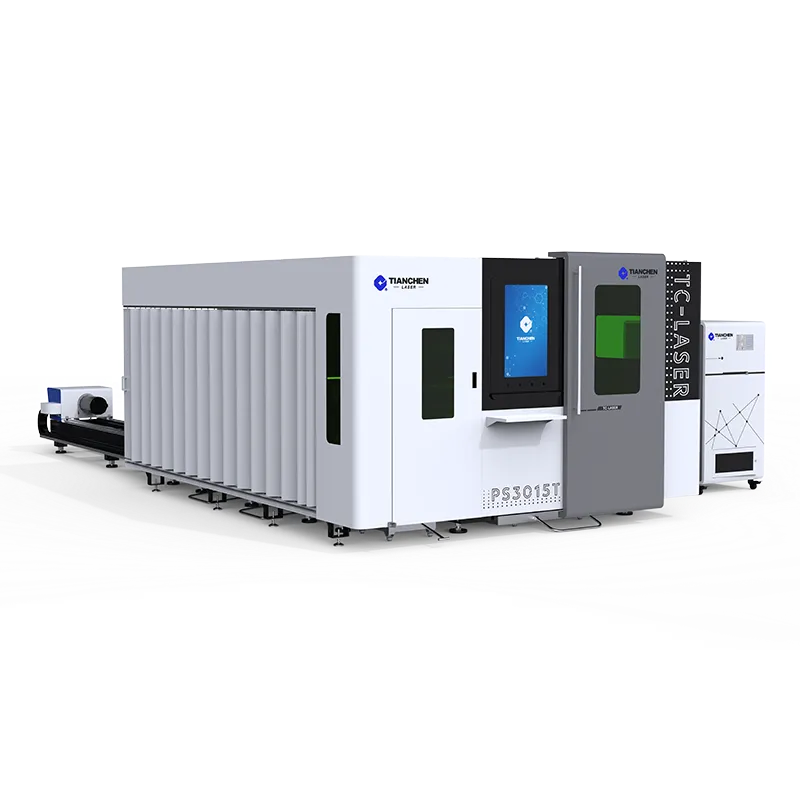
Một xưởng gia công theo đơn đặt hàng tại Pennsylvania cắt khung thép trên bàn plasma, sau đó gửi từng chi tiết đi làm sạch mép trước khi phủ bột. Khu vực hoàn thiện ngày càng mở rộng cho đến khi chứa đủ lượng chi tiết tương đương một ngày sản xuất, chờ thợ vận hành cầm dũa xử lý. Việc chuyển công việc cắt profile sang sử dụng máy cắt laser kim loại đã nâng cao chất lượng mép ngay từ khâu đầu: các chi tiết đến khu vực hoàn thiện đủ sạch để phủ bột mà không cần gia công thủ công, và danh sách chờ làm sạch mép giảm từ cả một khu vực xuống chỉ còn một chiếc bàn làm việc duy nhất. Xưởng này ghi nhận sự cải thiện đột biến nhờ cắt laser kim loại — chứ không phải nhờ mua thêm máy mài lớn hơn.
Danh sách chờ làm sạch mép mỗi buổi sáng
Mỗi buổi sáng, thợ vận hành đều đối mặt với những chồng chi tiết cắt bằng plasma có mép cần mài trước khi sơn bám dính được. Vào những ngày bận rộn, riêng công việc dọn dẹp này đã chiếm ba giờ đồng hồ — trước khi một chi tiết bán được rời khỏi khu vực hoàn thiện. Cắt laser kim loại tạo ra mép gần như không có xỉ, nên cùng những chi tiết đó giờ đây bỏ qua khâu mài và đi thẳng vào buồng phủ, giải phóng ba giờ đó cho các công việc tạo giá trị gia tăng thực sự làm thay đổi sản phẩm mà khách hàng nhận được.
Nơi Những Giờ Đồng Hồ Biến Mất
Các nghiên cứu về thời gian cho thấy 18% lao động gia công được dành cho việc hoàn thiện mép, trong khi không một phần nào trong số đó làm tăng độ bền hay chức năng. Chi phí này bị che giấu vì việc mài nhẵn chỉ được xem là một phần của công việc. Việc chuyển sang cắt kim loại bằng tia laser cho các chi tiết định hình đã đưa lại những giờ lao động đó cho công đoạn hàn và lắp ráp — nơi chúng thực sự làm thay đổi sản phẩm mà khách hàng trả tiền, chứ không phải đống vật liệu chờ được mài nhẵn ở cuối dây chuyền.
Rủi Ro Khi Để Lại Các Mép Thô
Một mép thô không chỉ xấu về mặt thẩm mỹ; nó còn khởi phát các hư hỏng xuất hiện sau khi chi tiết được giao, và những hư hỏng ấy sẽ ảnh hưởng trực tiếp đến danh tiếng của xưởng trước khi bất kỳ ai truy ngược nguyên nhân về chính vết cắt.
Các Sự Cố Về Lớp Phủ Bắt Đầu Từ Mép
Bột và sơn bám dính kém trên xỉ hàn và ba via, để lại những vùng mỏng dễ bị gỉ trước tiên. Một khách hàng đã trả lại một lô giá đỡ sau khi xuất hiện gỉ ở mép chỉ trong vài tháng. Cắt kim loại bằng tia laser tạo ra mép nhẵn, kiểm soát tốt lớp ôxít, giúp lớp phủ bao phủ đồng đều — nhờ đó loại bỏ hoàn toàn dạng lỗi này khỏi danh sách khuyết tật của xưởng và chi phí trả hàng, vừa bảo vệ được tài khoản khách hàng vừa đảm bảo tiến độ.
Vấn đề lắp ghép phát sinh về sau
Ba via vướng vào các bề mặt tiếp xúc và làm lệch quá trình lắp ráp. Một bộ giá đỡ lẽ ra phải lắp khớp ngay lập tức lại buộc phải dùng giũa tại chỗ, gây tốn thời gian cho khách hàng và làm tổn hại uy tín xưởng. Các mép sạch từ cắt kim loại bằng tia laser giúp các chi tiết khớp đúng ngay lần đầu — điều đặc biệt quan trọng đối với các bộ lắp ghép được gửi tới đội thi công ngoài hiện trường, nơi không có xưởng và yêu cầu lắp đặt nhanh, chính xác ngay từ đầu mà không cần máy mài bàn.
Tại sao cắt kim loại bằng tia laser giúp loại bỏ công việc xử lý hậu kỳ
Cắt kim loại bằng tia laser tích hợp chất lượng ngay trong đường cắt, chứ không phải thông qua một công đoạn thứ hai được thêm vào sau đó, và độ kiểm soát này có thể lặp lại trên toàn bộ đơn hàng thay vì phụ thuộc vào người vận hành cầm dụng cụ.
Đường cắt sạch nhờ các thông số được kiểm soát
Tia laser, khí hỗ trợ và tốc độ tiến xác định độ rộng đường cắt. Cắt kim loại bằng tia laser duy trì ổn định ba yếu tố này dọc theo toàn bộ đường cắt, do đó mép cắt luôn đồng đều thay vì thay đổi theo từng thao tác của người vận hành. Việc chọn đúng loại khí hỗ trợ sẽ tạo ra mép cắt gần như để lộ hoàn toàn bề mặt kim loại trên thép không gỉ, trong khi thép carbon sẽ hình thành một lớp oxit mỏng, dễ loại bỏ chỉ trong vài giây thay vì phải mài hàng phút tại bàn làm việc sau khi cắt.
Độ vuông góc của mép cắt và kiểm soát xỉ
Một cảm biến ổn định về độ tập trung và chiều cao giúp đảm bảo đường cắt vuông góc, nhờ đó chiều rộng ở mặt trên và mặt dưới khớp nhau. Cắt kim loại bằng tia laser giữ cho hai chiều rộng này luôn thẳng hàng và, khi khoan thủng đúng cách, tránh được xỉ kim loại còn sót lại — yếu tố đặc trưng của công đoạn làm sạch sau cắt plasma. Các cạnh vuông vức, không có xỉ kim loại không cần gia công mài, đây chính là lý do cụ thể khiến khu vực hoàn thiện thu nhỏ lại sau khi chuyển đổi và duy trì kích thước nhỏ như vậy trong các công việc gia công profile.
Các tiêu chuẩn và việc ghi nhận khoản tiết kiệm
Chất lượng mép chỉ mang lại giá trị nếu chi tiết được thiết kế và kiểm tra sao cho tận dụng được chất lượng đó; đồng thời, yêu cầu về chất lượng này phải được ghi rõ trên bản vẽ chứ không dựa vào phán đoán chủ quan của người vận hành về thời điểm việc mài đạt yêu cầu.
ISO 9013 và thông gió theo quy định của OSHA
Tiêu chuẩn ISO 9013 phân loại mép cắt nhiệt theo độ nhám và cấp dung sai. Việc ghi rõ cấp dung sai trên bản vẽ giúp xưởng biết được yêu cầu về độ sạch của mép cắt; đồng thời, cắt kim loại bằng tia laser đạt được các cấp dung sai mịn hơn so với cắt plasma ở cùng độ dày — do đó, việc nêu rõ cấp dung sai giúp quy trình đáp ứng đầy đủ nhu cầu phủ lớp mà không cần phỏng đoán. Tiêu chuẩn OSHA 29 CFR 1910.94 yêu cầu hút khói tại nguồn, và cắt kim loại bằng tia laser có hệ thống hút phù hợp hoàn toàn đáp ứng yêu cầu này, bảo vệ người vận hành khỏi các hạt bụi trong khu vực làm việc.
Thiết kế, Kiểm tra và Các Trường Hợp Khó
Các nhà thiết kế nên quy định bán kính góc và kích thước rãnh sao cho quy trình cắt laser kim loại giữ được chính xác, tránh các chi tiết buộc phải gia công bổ sung. Làm tròn góc trong sắc nhọn sẽ loại bỏ điểm tập trung ứng suất và loại bỏ bước mài. Tianchen cùng các xưởng tương tự khuyên nên quy định bán kính góc mà quy trình cắt laser kim loại giữ được chính xác, nhờ đó chi tiết có thể bỏ qua hoàn toàn khu vực hoàn thiện. Nhân viên vận hành cần kiểm tra chất lượng mép ở chi tiết đầu tiên và sau mỗi lần thay đổi ống kính hoặc khí, vì ống kính bị mờ sẽ làm rộng khe cắt và tạo ra xỉ. Đối với tấm quá dày hoặc hợp kim phản quang hỗn hợp, vẫn có thể cần mài nhẹ ở các góc; do đó, các xưởng nên dành riêng khu vực này cho những trường hợp khó khăn nêu trên và để phần lớn chi tiết xuất xưởng sẵn sàng sử dụng.
Việc cắt kim loại bằng tia laser khuyến khích các xưởng thiết kế ngay từ bản vẽ đầu tiên sao cho phù hợp với quy trình này. Việc xác định rõ bán kính mà quy trình có thể giữ chính xác và nêu rõ lớp ISO 9013 ngay từ giai đoạn báo giá giúp quá trình cắt kim loại bằng tia laser đạt đến mép chi tiết mà không cần thao tác thứ hai, nhờ đó chi tiết bỏ qua khu vực hoàn thiện. Việc kiểm tra chất lượng mép ở chi tiết đầu tiên và sau mỗi lần thay ống kính giúp duy trì độ ổn định của quá trình cắt kim loại bằng tia laser trong suốt các loạt sản xuất dài, đồng thời bảo toàn mức tiết kiệm mà việc chuyển đổi quy trình hướng tới.
Các câu hỏi thường gặp
Việc cắt kim loại bằng tia laser giảm bớt công đoạn hoàn thiện như thế nào?
Việc cắt kim loại bằng tia laser điều khiển chùm tia, khí và tốc độ tiến dao để đảm bảo rãnh cắt luôn sạch và vuông góc, từ đó tạo ra rất ít xỉ hoặc ba via. Các chi tiết có thể đi thẳng vào công đoạn phủ sơn bột hoặc lắp ráp mà không cần mài như đối với các mép cắt bằng plasma. Chất lượng mép được tích hợp ngay trong quá trình cắt chứ không được bổ sung sau đó — đây chính là lý do khu vực hoàn thiện thu nhỏ lại sau khi chuyển đổi quy trình và tiếp tục duy trì kích thước nhỏ đối với các chi tiết dạng profile.
Mép chi tiết đã sẵn sàng để phủ sơn bột chưa?
Đối với hầu hết thép không gỉ và thép carbon mỏng, câu trả lời là có. Cắt kim loại bằng tia laser với khí phù hợp tạo ra mép cắt nhẵn, kiểm soát được lớp ôxít, giúp lớp sơn bột phủ đều. Thép carbon có thể có một lớp ôxít mỏng, dễ cạo sạch trong vài giây. Vật liệu quá dày hoặc phản quang mạnh có thể cần xử lý nhẹ ở các góc trước khi sơn, nhưng phần lớn chi tiết dạng profile rời khỏi bàn cắt đã sẵn sàng để sơn.
Cắt sạch hơn có làm tăng chi phí trên mỗi chi tiết không?
Thường thì tổng chi phí lại thấp hơn. Chi phí cắt kim loại bằng tia laser cao hơn plasma tại điểm cắt, nhưng loại bỏ được toàn bộ thời gian lao động dành cho công đoạn vát mép (deburring) trên toàn đơn hàng. Các xưởng theo dõi tổng chi phí nhận thấy thời gian hoàn thiện tiết kiệm được vượt trội so với mức phí cắt cao hơn, đặc biệt đối với chi tiết dạng profile được gửi thẳng đến khâu phủ sơn mà không cần xử lý thủ công – công đoạn không tạo thêm giá trị nào.
Tiêu chuẩn nào quy định một mép cắt đạt chất lượng tốt?
Tiêu chuẩn ISO 9013 phân loại mép cắt nhiệt theo độ nhám và cấp dung sai. Việc ghi rõ cấp trên bản vẽ giúp xưởng biết được độ sạch yêu cầu của mép cắt. Cắt kim loại bằng tia laser đạt được các cấp tinh hơn so với cắt plasma ở cùng độ dày, do đó tiêu chuẩn này định hướng quy trình thay vì để chất lượng mép cắt phụ thuộc vào ý kiến chủ quan hoặc vào công đoạn mài sau khi cắt.
Mép thô có thể gây trả hàng không?
Có. Xỉ và ba via làm lớp phủ mỏng đi và gây rỉ sét bắt đầu từ mép; đồng thời chúng cũng vướng vào các bề mặt lắp ghép trong quá trình lắp ráp. Cắt kim loại bằng tia laser loại bỏ những điểm lỗi này, giúp một xưởng giảm đáng kể tỷ lệ trả lại giá đỡ sau khi chuyển đổi phương pháp. Mép sạch vừa bảo vệ sản phẩm vừa bảo vệ tài khoản nhận hàng đúng hạn.
Khi nào vẫn cần gia công hoàn thiện thứ cấp?
Đối với tấm rất dày, hợp kim phản xạ hỗn hợp hoặc các chi tiết mà đường cắt không thể giữ sạch sẽ, vẫn cần mài nhẹ. Cắt kim loại bằng tia laser tạo ra vết cắt sắc nét theo chiều sâu nhưng không đạt độ chính xác tuyệt đối (bằng không) đối với mọi vật liệu. Các xưởng nên dành riêng khu hoàn thiện cho những trường hợp khó khăn này và để phần lớn công việc cắt profile bỏ qua bước này hoàn toàn, từ đó tiết kiệm nhân lực cho các công đoạn gia tăng giá trị.