
 EN
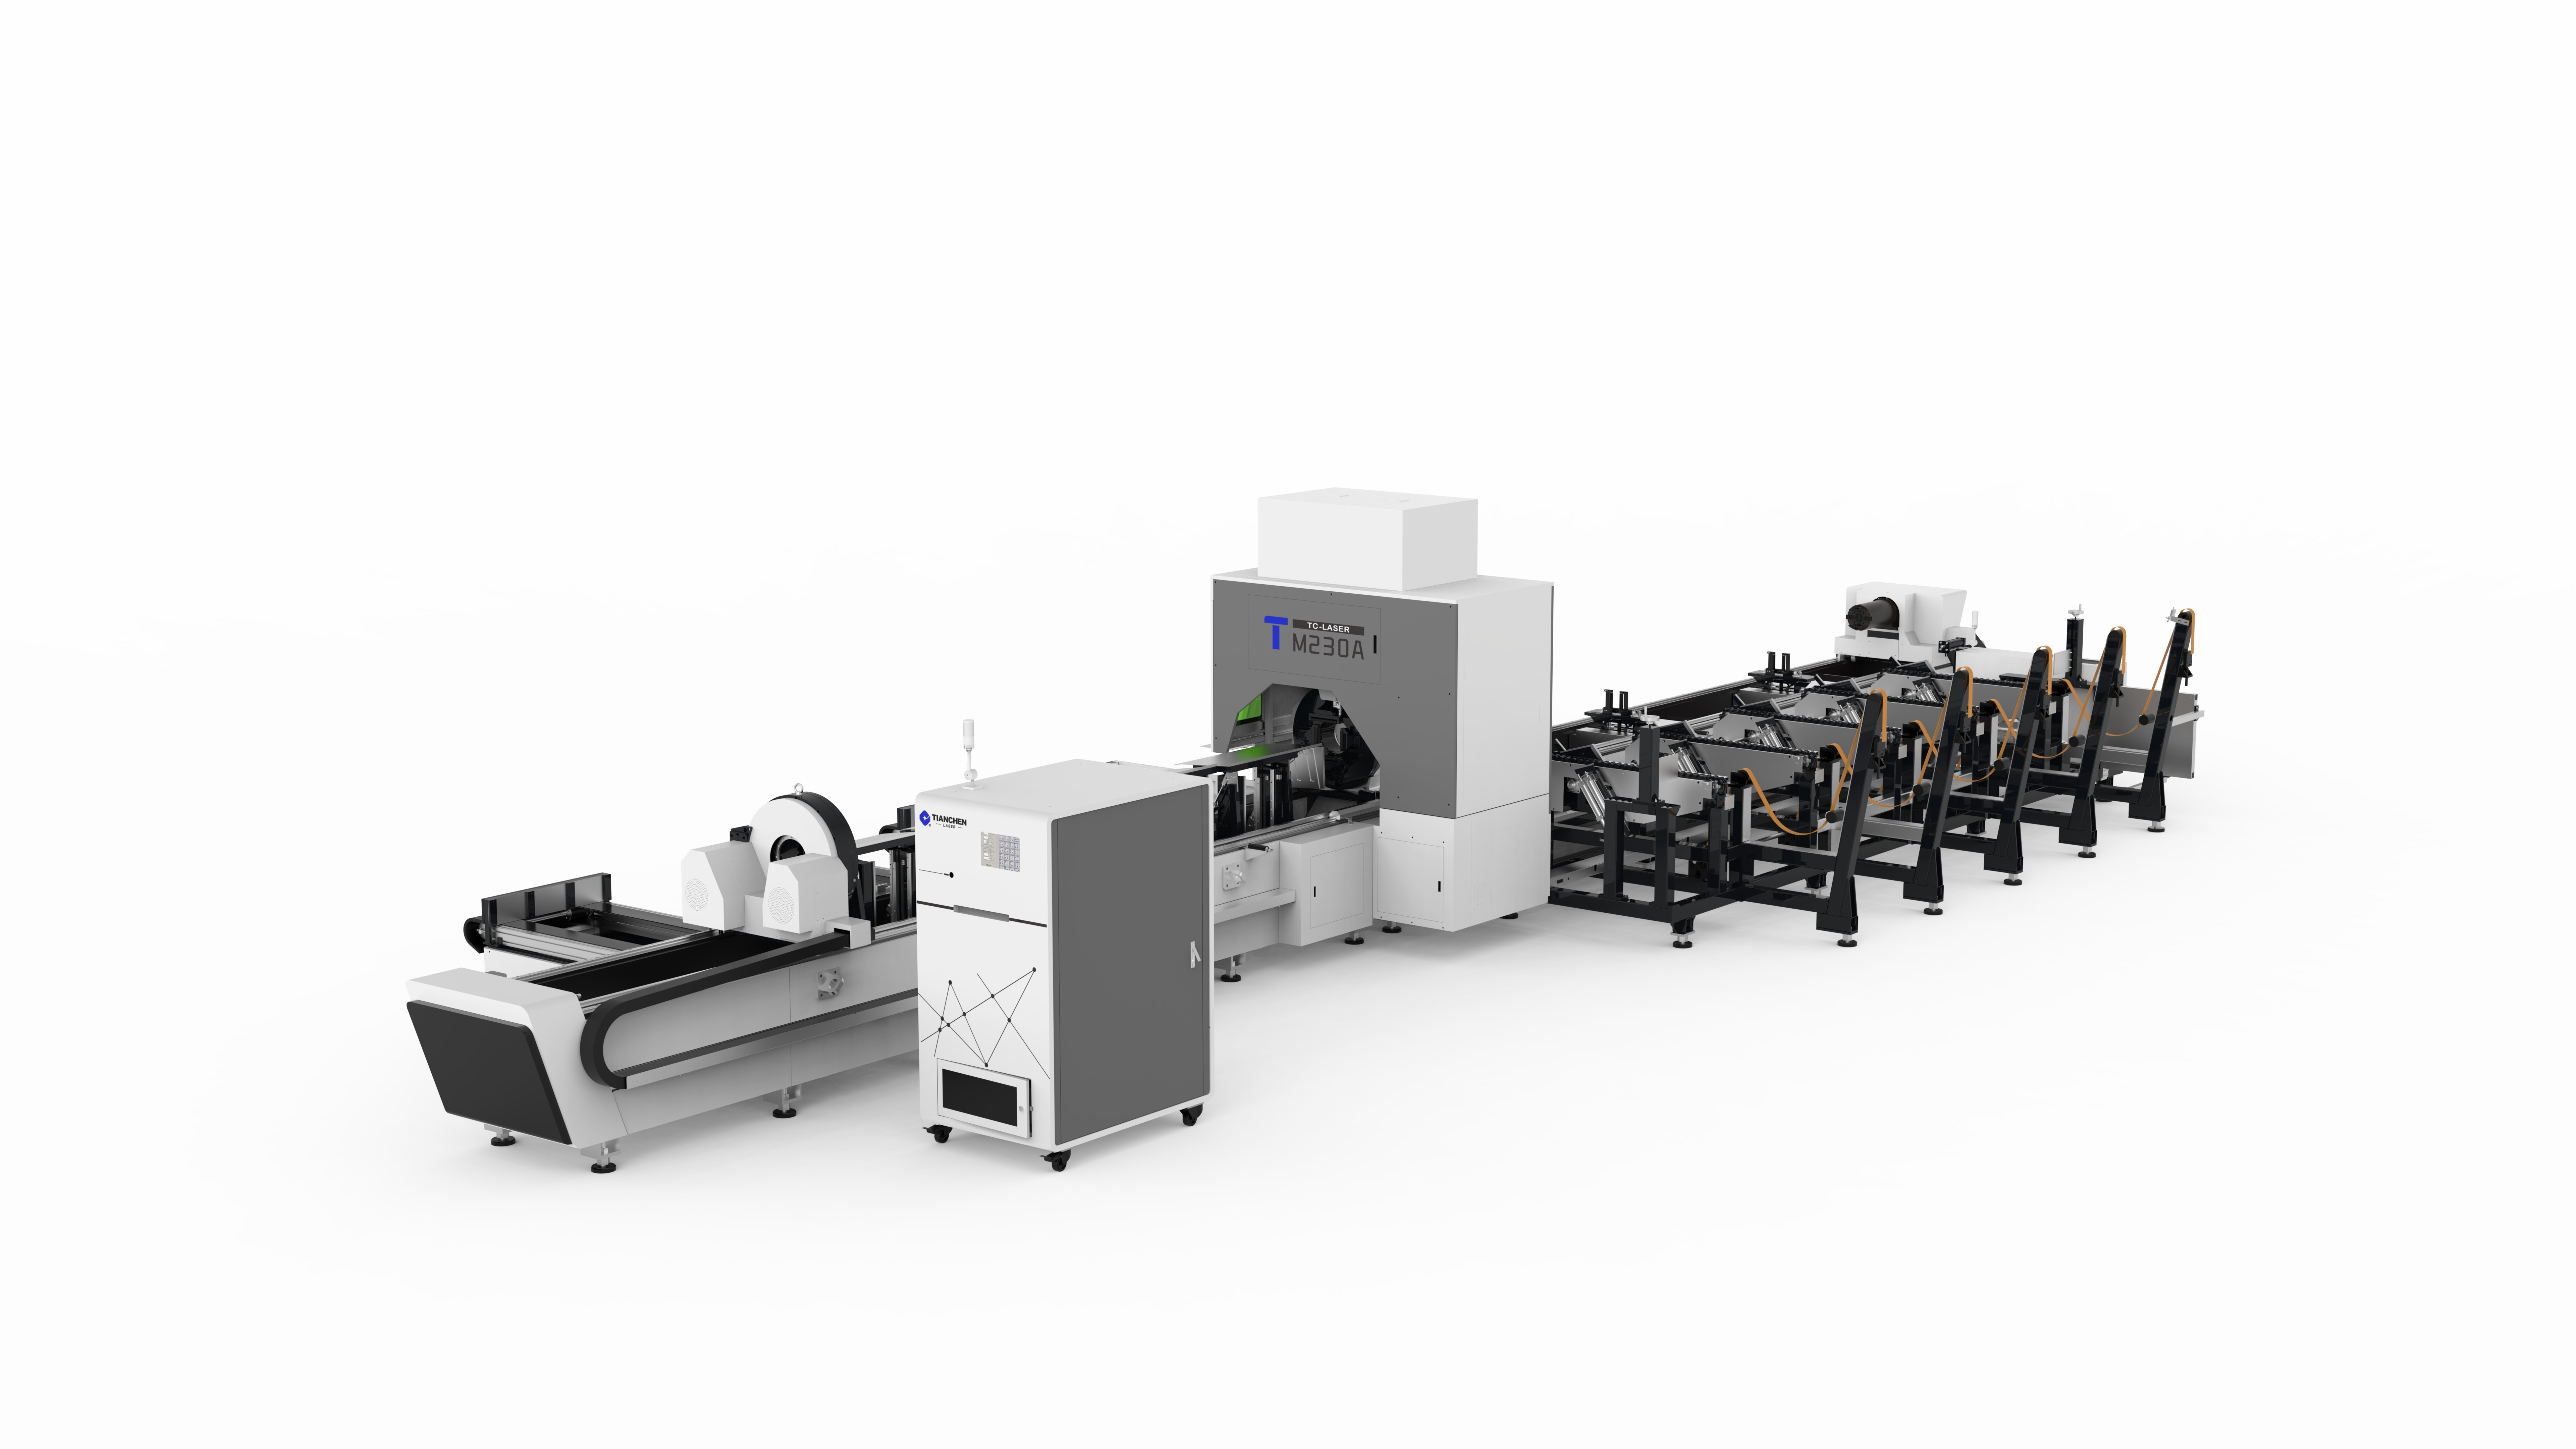
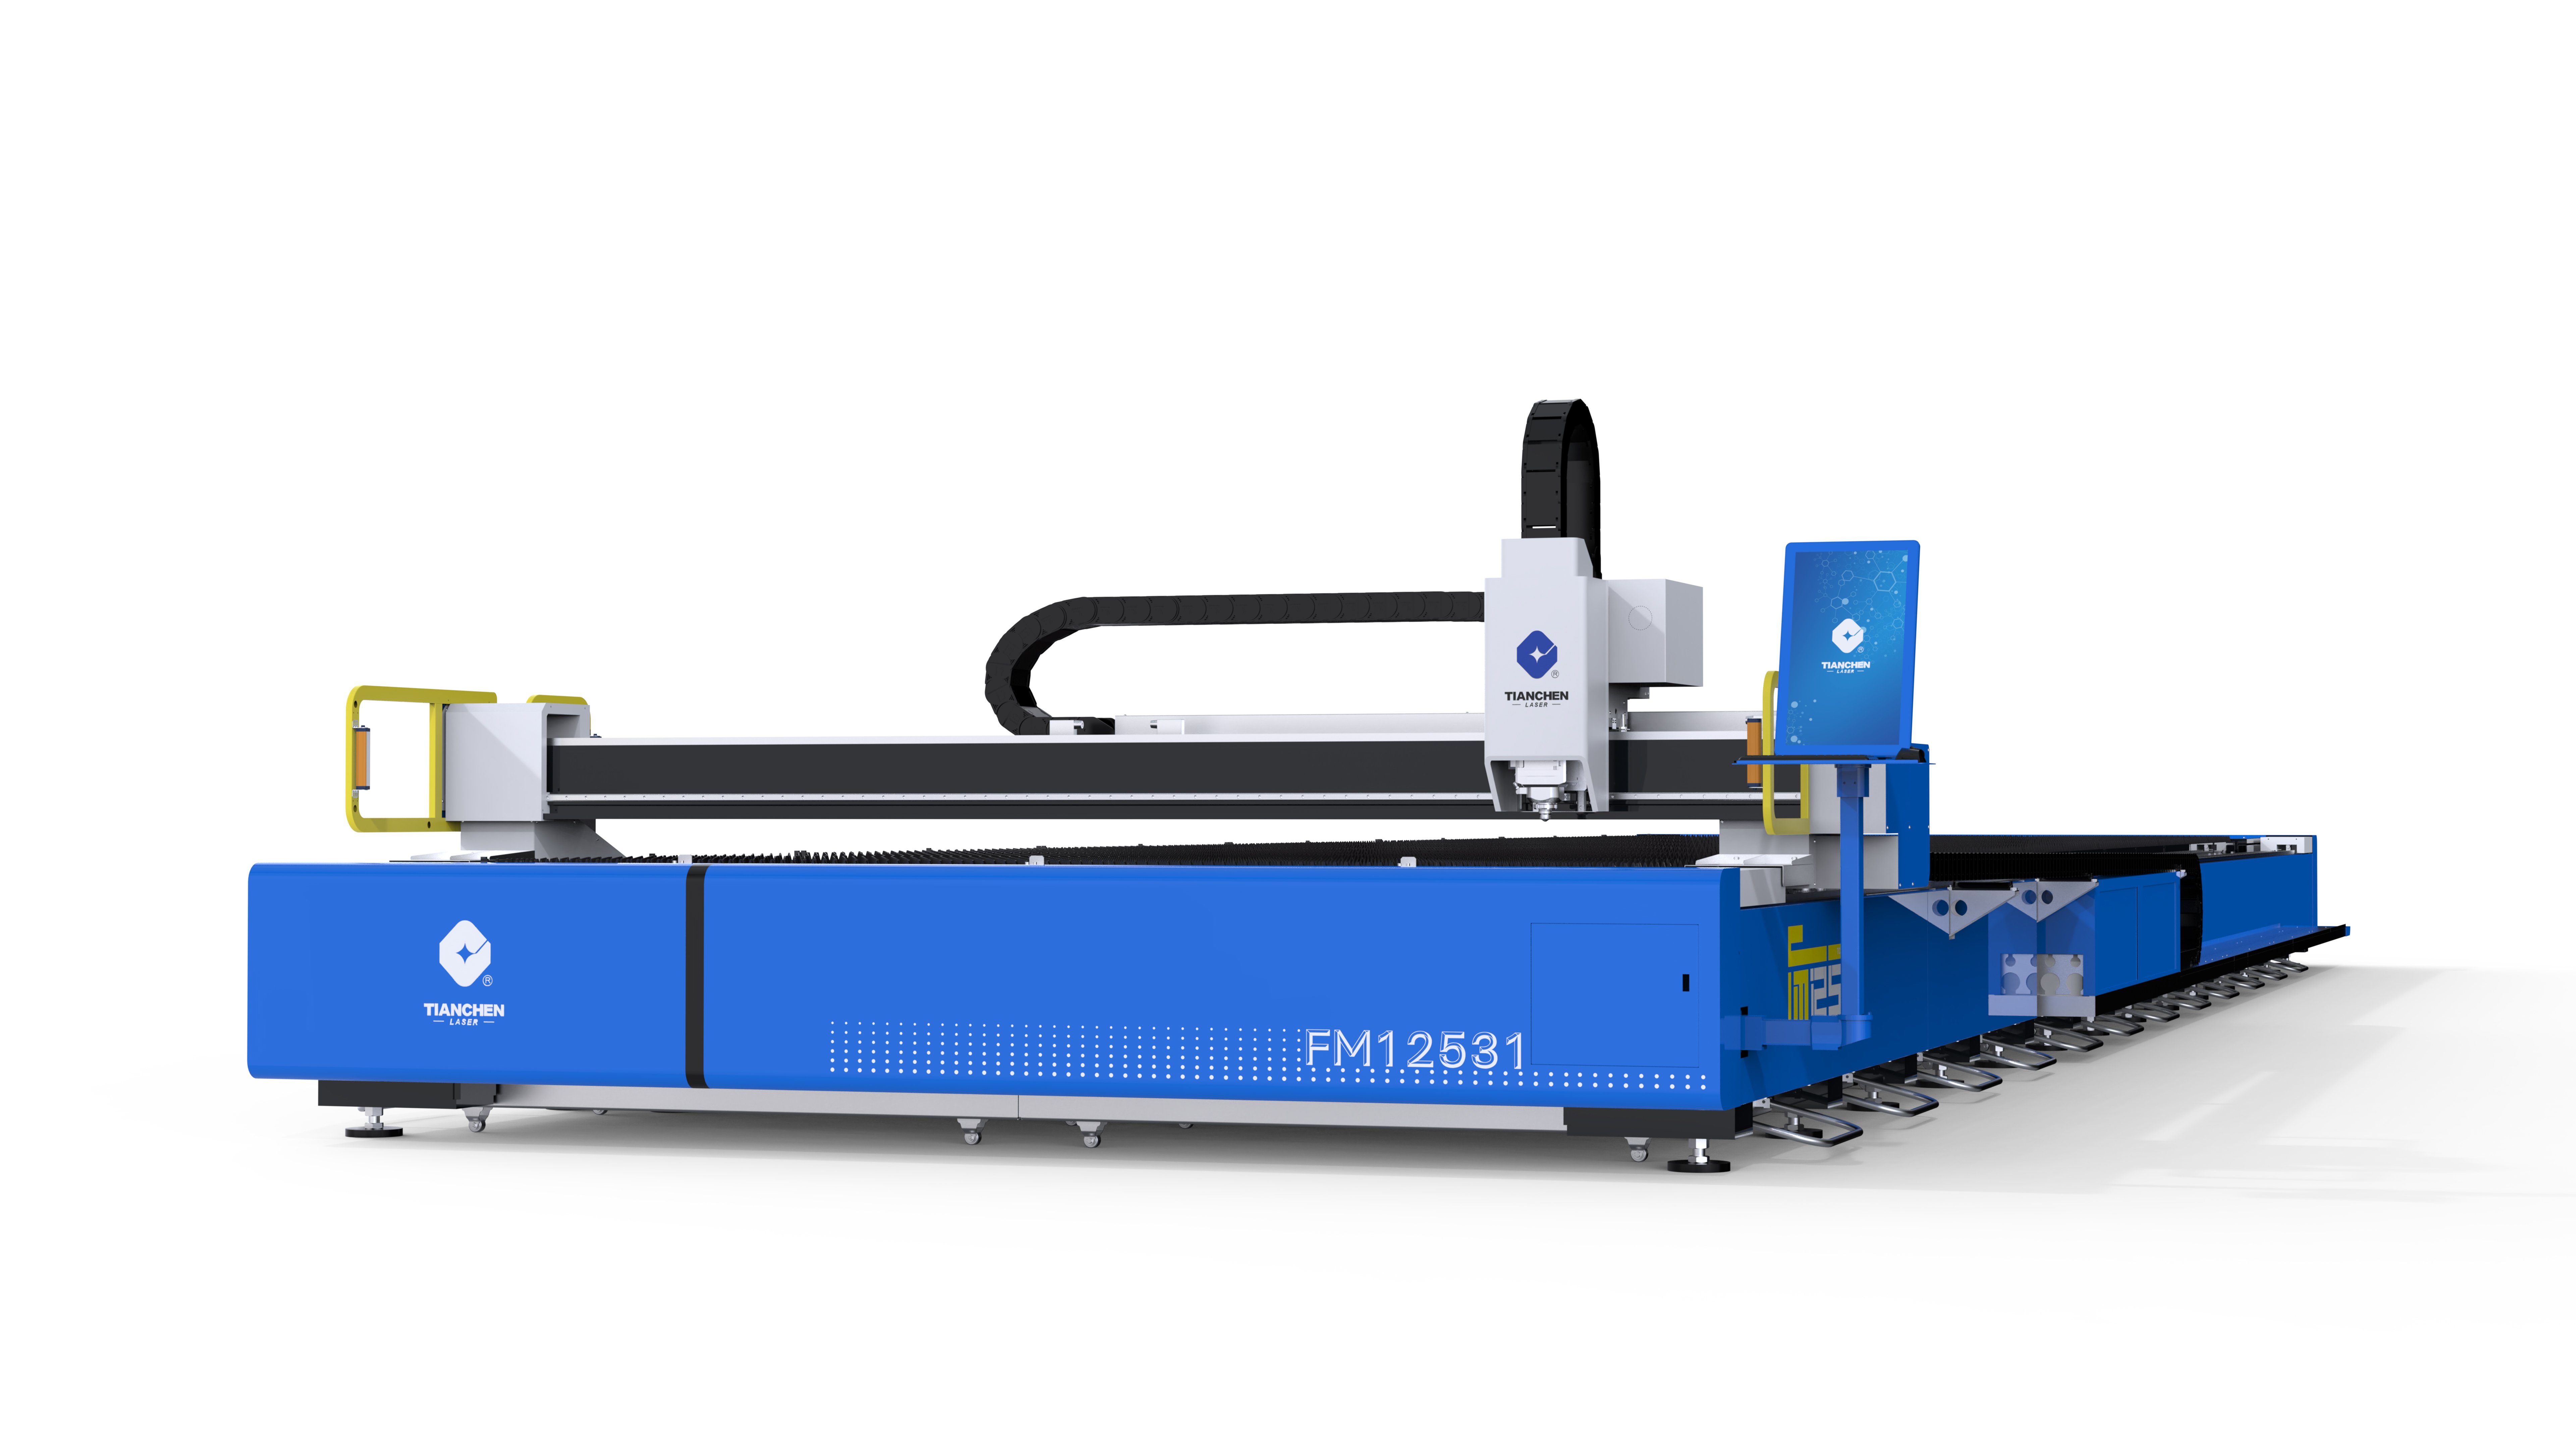
Máy cắt laser CNC hiện đại cắt tấm kim loại nhanh hơn tốc độ con người có thể nạp tấm. Sự chênh lệch này là điểm nghẽn phổ biến nhất trong gia công kim loại: chùm tia hoạt động trong vài phút trong khi máy phải chờ tấm tiếp theo, và khoảng thời gian chờ này làm giảm hiệu suất sử dụng thiết bị ở mọi ca làm việc. Việc nạp liệu thủ công còn gây thêm một khoản chi phí thứ hai, bởi các tấm kích thước đầy đủ nặng, có cạnh sắc và khó thao tác lặp đi lặp lại trong suốt ca làm việc. Các xưởng giải quyết vấn đề này coi việc nạp và dỡ liệu là một phần thuộc đặc tả kỹ thuật của máy chứ không phải là yếu tố bổ sung sau cùng, và các giải pháp dao động từ bàn chuyển đổi đơn giản đến các ô tế bào robot tự động hoàn toàn. Bằng chứng thực tế cho thấy lợi ích đạt được rất đáng kể và cơ sở hoàn vốn rõ ràng.
Tình huống thực tế trong ngành
Vụ việc Một: Bộ đổi pallet nhân đôi thời gian vận hành không cần người giám sát
Một nhà sản xuất cấu kiện kim loại vận hành máy cắt laser CNC công suất 12 kW trên các tấm kim loại kích thước 4 mét x 2 mét gặp phải tình huống quen thuộc: mỗi lần hoàn tất việc bố trí chi tiết (nesting), máy dừng lại, và hai công nhân phải mất vài phút để dỡ các chi tiết đã cắt xong và đưa tấm kim loại mới vào. Xưởng đã lắp hệ thống thay bàn pallet, cho phép giữ hai bàn pallet đồng thời và di chuyển chúng vào/ra khu vực cắt; nhờ đó, bàn pallet đã hoàn tất có thể được dỡ bên ngoài máy trong khi tấm kim loại tiếp theo đang được cắt. Việc nạp liệu hoàn toàn không còn nằm trên đường găng (critical path), và máy tiếp tục hoạt động liên tục qua giờ nghỉ và ca làm việc, với các tấm kim loại đã được chuẩn bị sẵn sàng.
Một nhà sản xuất theo hợp đồng với nhu cầu ổn định đã đẩy mạnh tự động hóa hơn nữa. Một ô tải robot dựa trên chân không cấp phôi từ giá đỡ tạm thời lên bàn chuyển tiếp, và một băng chuyền phân loại đưa các chi tiết hoàn thành vào các thùng chứa theo chương trình. Ô này hoạt động với mức giám sát tối thiểu trong ca làm việc thứ hai và thứ ba, sản xuất các chi tiết trong khi nhà máy nói chung đang ở trạng thái yên tĩnh. Các lợi ích mà nhà gia công báo cáo tuân theo một mô hình nhất quán: máy cắt laser CNC dành cho kim loại vận hành với mức sử dụng cao mà không cần sự hiện diện của người vận hành, việc xử lý chi tiết hoàn thành được tách hoàn toàn khỏi ô cắt, và lao động được chuyển từ khâu nạp liệu sang các công việc tạo giá trị gia tăng như làm sạch burr và kiểm tra.
Phân tích rủi ro và dạng hỏng hóc
Rủi ro do xử lý thủ công và tổn thất chu kỳ
Việc xử lý tấm kim loại bằng tay tập trung rủi ro vào một khoảng thời gian rất ngắn trong mỗi chu kỳ. Các tấm kim loại có trọng lượng hàng trăm kilôgam khi ở kích thước tối đa, các cạnh sắc đến mức có thể cắt rách găng tay, và việc nâng liên tục trong ca làm việc gây ra chấn thương do căng cơ, những chấn thương này xuất hiện từ từ theo thời gian. Việc nạp liệu bằng cần cẩu giúp giảm bớt căng cơ nhưng lại làm tăng sự phụ thuộc vào thiết bị nâng và tạo ra nguy cơ bị kẹp ép trong quá trình định vị. Ngoài yếu tố an toàn, mỗi chu kỳ thao tác thủ công đều tạo ra một khoảng thời gian máy đứng im, và những khoảng thời gian này tích tụ lại thành năng lực sản xuất bị mất — điều hiếm khi được phản ánh trên bất kỳ báo cáo nào. Việc định lượng những khoảng thời gian này thông qua ghi nhận mức độ sử dụng thiết bị thường là bước đầu tiên để biện minh cho việc tự động hóa.
Các khu vực nạp liệu là nơi người vận hành và máy móc tương tác gần gũi nhất, do đó việc bảo vệ và các khóa liên động trở thành lớp an toàn then chốt. Các thiết bị quét vùng, màn chắn ánh sáng và các tấm che truy cập có khóa liên động ngăn chặn chuyển động của máy trong khi có nhân viên ở trong khu vực nạp liệu; đồng thời hệ thống điều khiển phải giữ máy cắt laser CNC dành cho kim loại ở trạng thái an toàn bất cứ khi nào cửa truy cập được mở ra. Thiết bị nâng hút chân không đòi hỏi chế độ kiểm tra riêng, bởi vì nếu xảy ra sự cố mất chân không trong quá trình di chuyển thì một tấm kim loại nặng sẽ rơi xuống. Các yêu cầu này tuân theo tiêu chuẩn ANSI Z136.1 về an toàn laser và tiêu chuẩn ISO 11553-1 về an toàn máy xử lý bằng laser, và chúng áp dụng cho mọi phương thức nạp liệu — thủ công, bán tự động hoặc hoàn toàn tự động bằng robot.
Nguyên lý Kỹ thuật & Tuân thủ Tiêu chuẩn
Các lựa chọn tự động hóa và tích hợp
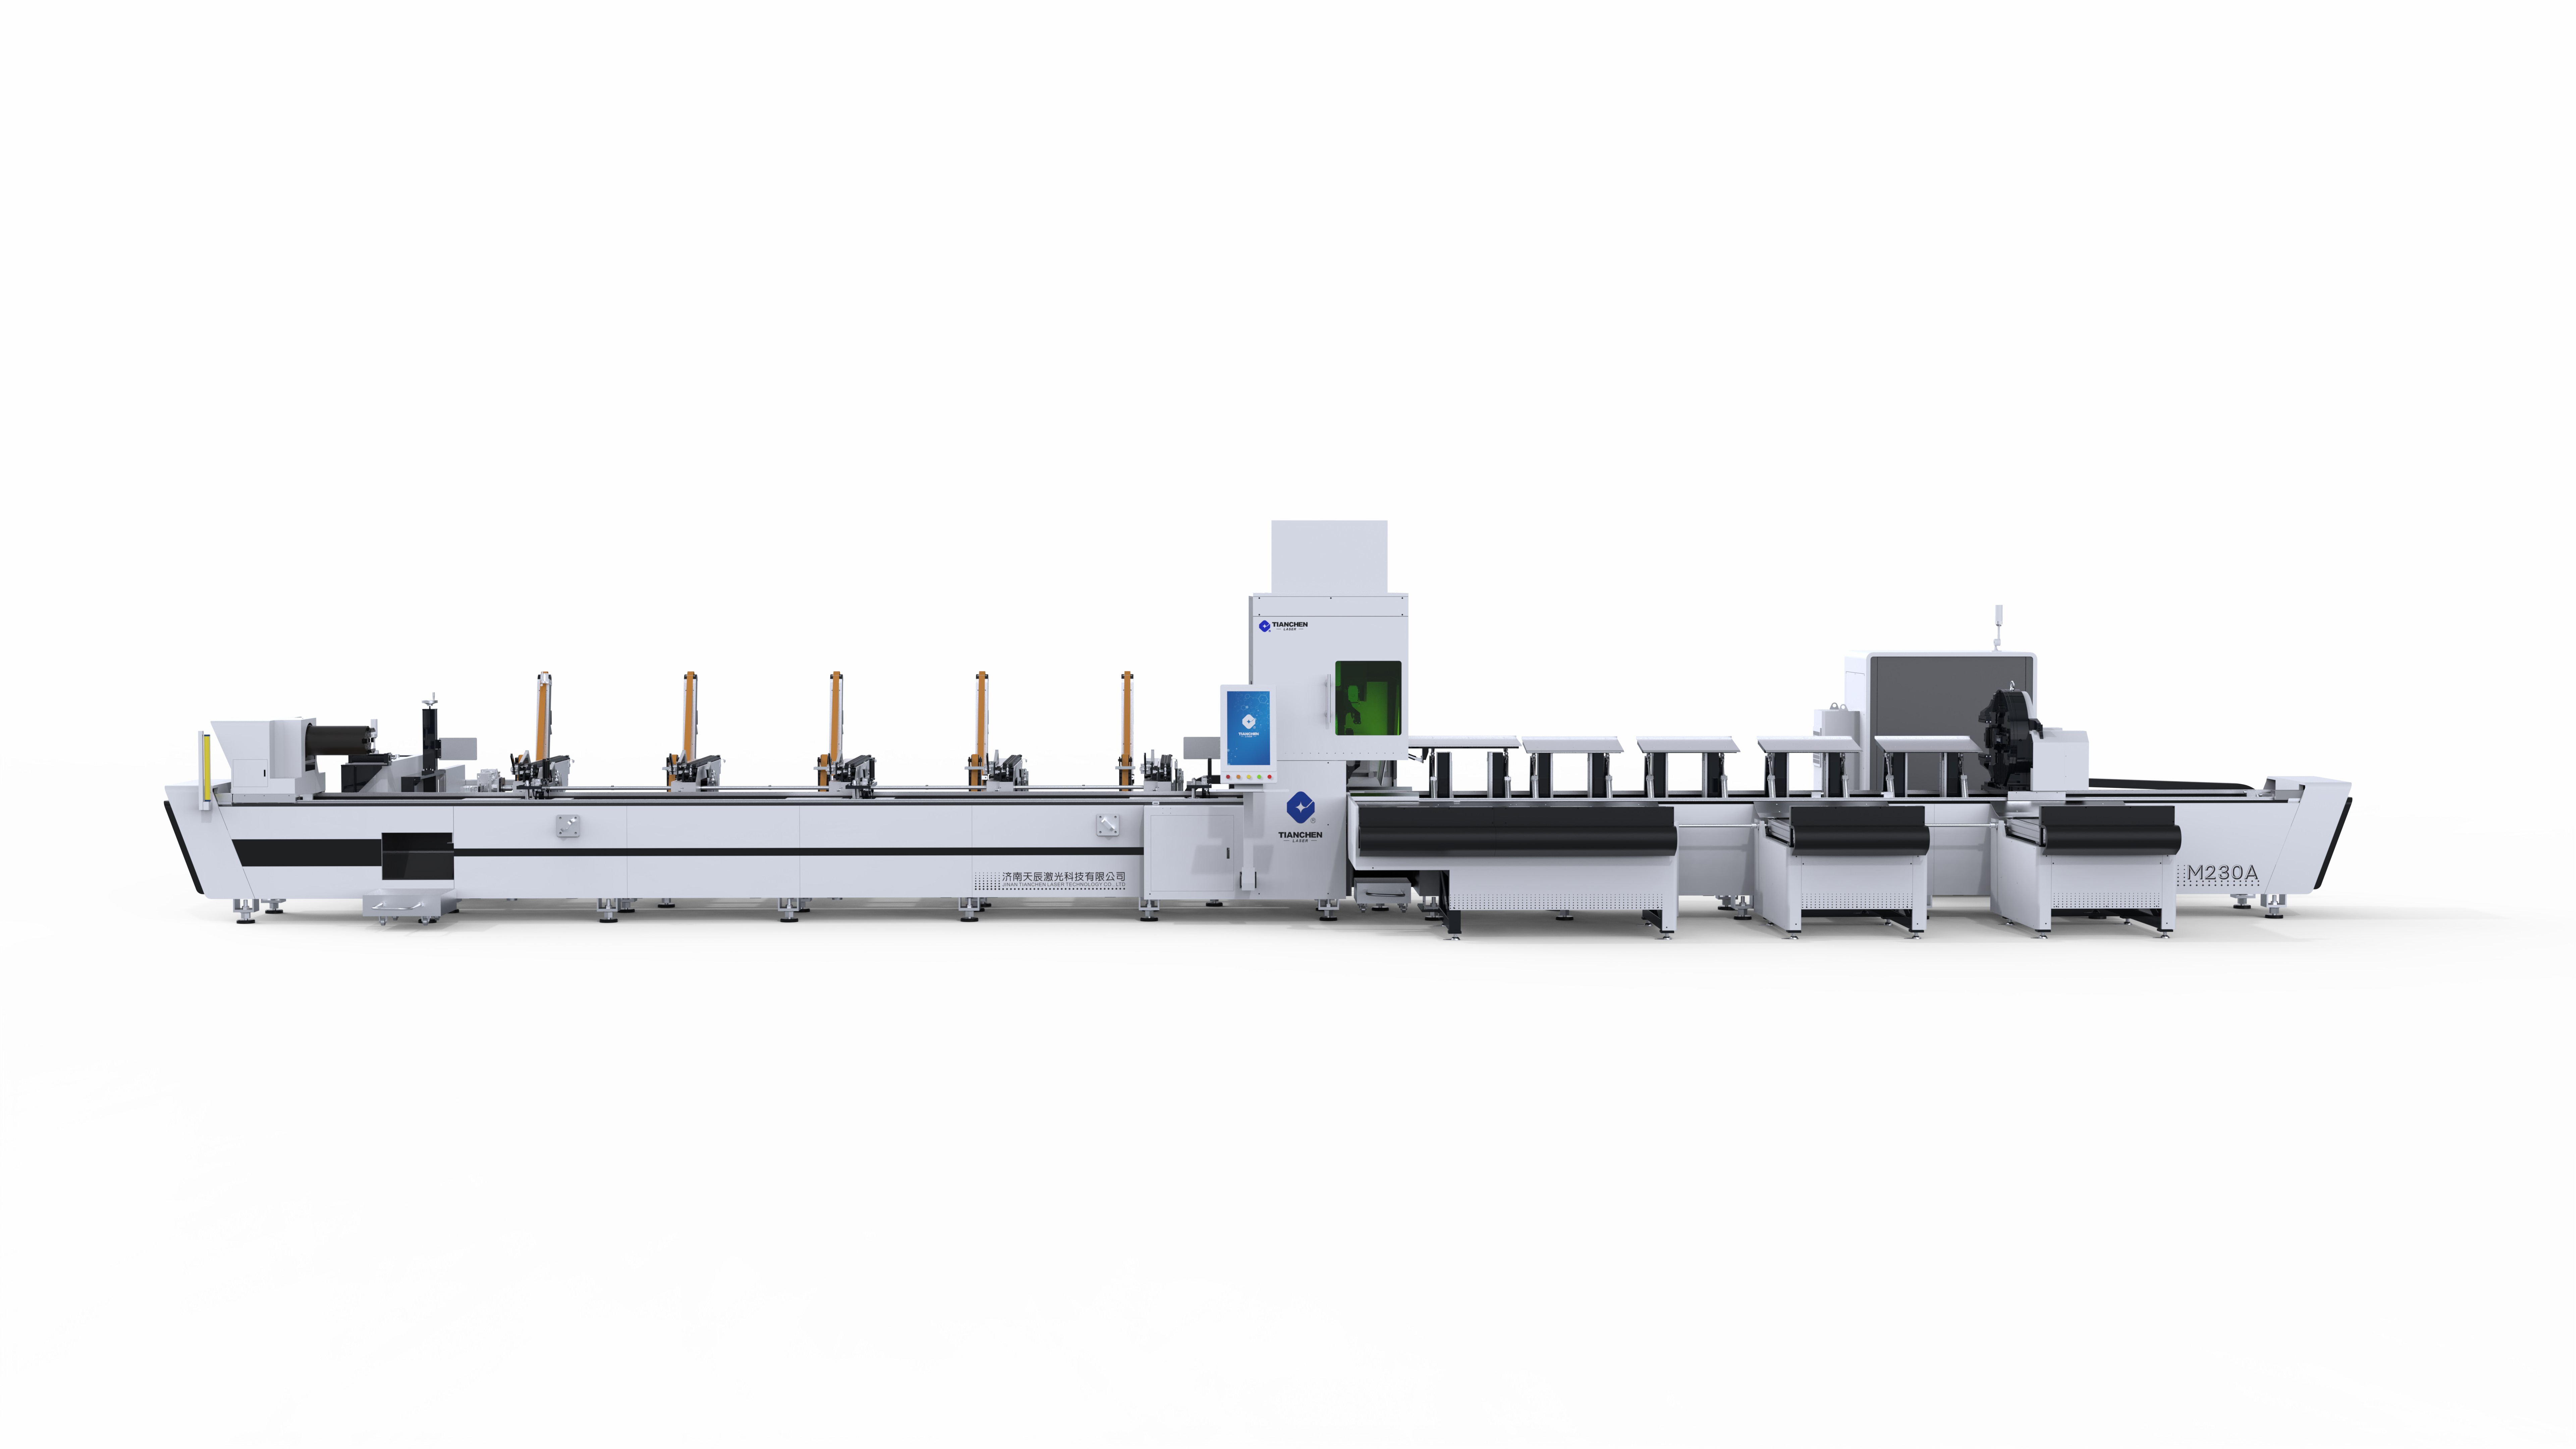
Tự động hóa quá trình nạp liệu bao gồm nhiều mức đầu tư khác nhau. Bàn di chuyển (shuttle tables) tách biệt khâu nạp liệu khỏi quá trình cắt, với mức tích hợp điều khiển tối thiểu. Bộ đổi pallet (pallet changers) chuẩn bị sẵn toàn bộ pallet chứa phôi thô và khung thành phẩm, phù hợp cho sản xuất khối lượng lớn các bộ phận có cấu trúc tương tự nhau. Hệ thống băng tải kết hợp nâng hút chân không đảm bảo cấp tấm liên tục cho các công việc lặp đi lặp lại. Các ô robot trang bị cơ cấu cuối hút chân không xử lý được nhiều loại phôi khác nhau và thực hiện phân loại; đồng thời chúng tích hợp với hệ thống điều khiển máy, nhờ đó máy cắt laser CNC dành cho kim loại có thể tạm dừng, di chuyển và tiếp tục hoạt động mà không cần can thiệp của người vận hành. Mỗi mức độ tự động hóa yêu cầu mức độ tích hợp ngày càng sâu giữa hệ thống điều khiển xử lý vật liệu và hệ thống điều khiển máy; mức độ phù hợp được xác định dựa trên khối lượng sản xuất, chi phí nhân công và mức độ đa dạng trong hỗn hợp phôi.
Hệ thống bảo vệ, khóa liên động và tiêu chuẩn
Việc tải tự động không loại bỏ nghĩa vụ an toàn; thay vào đó, nó chuyển đổi nghĩa vụ này sang khu vực tải. Khu vực tải trở thành một vùng máy móc với các thiết bị bảo vệ, cảm biến quét và khóa liên động riêng, đồng thời đường truyền tải phải được bảo vệ sao cho cả tấm vật liệu lẫn robot đều không thể xâm nhập vào vùng cắt trong quá trình vận hành. Hệ thống hút khói bắt buộc phải bao phủ toàn bộ vùng cắt bất kể phương thức tải được thực hiện như thế nào, và việc bố trí vật liệu chờ không được cản trở lối thoát hiểm. Các tiêu chuẩn tuân thủ vẫn là ANSI Z136.1 đối với việc sử dụng tia laser an toàn và ISO 11553-1 đối với an toàn máy móc; hơn nữa, việc lắp đặt máy cắt laser CNC dành cho kim loại cần được xác nhận tính hợp lệ như một hệ thống hoàn chỉnh thay vì chỉ xét riêng từng phần máy và phụ kiện.
Hướng dẫn dành cho người mua và bảo trì có thể áp dụng được
Lựa chọn Mức độ Tự động hóa Phù hợp
Quyết định này dựa trên phép tính sử dụng. Nếu máy chạy không tải trong khi chờ nguyên vật liệu trong một tỷ lệ đáng kể thời gian khả dụng, thì tự động hóa sẽ tự bù đắp chi phí thông qua việc khai thác lại công suất; nếu mức sử dụng đã cao, thì cùng một máy cắt laser CNC cho kim loại sẽ mang lại hiệu quả thấp. Chi phí lao động và khả năng cung ứng lao động quan trọng ngang bằng mức sử dụng, bởi vì việc bố trí nhân sự cho ca thứ ba thường là yếu tố ẩn thúc đẩy xu hướng tự động hóa vận hành không cần người. Sự biến đổi của phôi cũng quan trọng, vì các ô robot xử lý được nhiều kích thước và độ dày khác nhau linh hoạt hơn so với băng chuyền cố định. Các nhà cung cấp máy như có trụ sở tại Jinan Tiến Tử laser hỗ trợ đánh giá này bằng dữ liệu ứng dụng về thời gian chu kỳ nạp liệu và yêu cầu tích hợp, giúp xác định đúng quy mô máy cắt laser CNC cho kim loại phù hợp với ràng buộc thực tế của xưởng.
Bảo trì hệ thống nạp liệu
Thiết bị nạp liệu có hồ sơ bảo trì riêng. Các cốc chân không và thanh nâng yêu cầu kiểm tra và thay thế theo lịch trình, vì mất chân không trong quá trình chuyển tải làm rơi các tấm kim loại nặng. Cơ cấu xe con chạy (shuttle) và bàn pallet cần kiểm tra độ căn chỉnh và bảo trì bộ truyền động; đồng thời, các cảm biến vị trí xác nhận việc đặt tấm vật liệu phải được kiểm định thường xuyên, bởi vì một tấm phôi đặt sai vị trí sẽ tạo ra phế phẩm ngay trước khi thực hiện cắt đầu tiên. Việc tích hợp giữa hệ thống điều khiển thiết bị nạp liệu và hệ thống điều khiển máy cần được kiểm tra định kỳ, bao gồm cả các khóa liên động (interlocks) nhằm ngừng quá trình cắt khi cửa truy cập được mở ra. Ghi chép thời gian ngừng hoạt động của hệ thống nạp liệu song song với thời gian ngừng hoạt động của máy giúp máy cắt laser CNC dành cho kim loại chịu trách nhiệm về mức độ sử dụng mà nó được mua vào để đáp ứng.
Các câu hỏi thường gặp
Câu hỏi 1: Tự động hóa nạp liệu nào mang lại hiệu quả chi phí cao nhất cho máy cắt laser?
Trả lời : Bàn chuyển và bộ đổi pallet mang lại mức gia tăng hiệu suất cao nhất trên mỗi đô la chi tiêu cho phần lớn xưởng, bởi vì chúng dời công việc nạp liệu ra khỏi đường dẫn quan trọng mà không cần tích hợp kiểm soát sâu. Hệ thống băng tải và chân không phù hợp với sản xuất lặp lại một kích thước duy nhất, trong khi các ô robot xử lý phôi hỗn hợp và phân loại với chi phí đầu tư cao hơn. Mức độ tự động hóa phù hợp cho máy cắt laser CNC kim loại được xác định dựa trên phép tính hiệu suất sử dụng, chi phí nhân công và sự biến đổi của phôi — chứ không dựa trên thị trường tự động hóa.
Câu hỏi 2: Việc nạp liệu thủ công thực tế tốn bao nhiêu thời gian máy?
Trả lời mỗi chu kỳ thao tác thủ công tạo ra một khoảng thời gian ngừng hoạt động trong khi tấm đã cắt xong được dỡ ra và tấm mới chưa cắt được đưa vào và định vị. Tại các xưởng có tần suất hoàn thành bộ bố trí (nest) cao, những khoảng ngừng này tích lũy thành một tỷ lệ đáng kể trong tổng thời gian khả dụng; việc ghi nhận mức độ sử dụng thiết bị thường cho thấy thời gian ngừng thực tế nhiều hơn mức ước tính của người vận hành. Việc loại bỏ khâu nạp liệu khỏi đường dẫn quan trọng — thông qua bộ đổi pallet hoặc bàn chuyển tiếp — thường giúp khai thác lại một phần đáng kể công suất ca làm việc trên máy cắt laser CNC dành cho kim loại.
Câu hỏi 3: Việc vận hành máy cắt laser không cần người giám sát (lights-out) có khả thi không?
Trả lời có, nếu nhu cầu ổn định và dòng vật liệu được tự động hóa. Các ô tải robot trang bị cơ cấu cuối hút chân không cấp phôi từ giá để nguyên liệu, trong khi băng tải phân loại vận chuyển chi tiết đã cắt xong ra ngoài, cho phép máy vận hành không cần người can thiệp trong ca thứ hai và ca thứ ba. Thành công phụ thuộc vào việc cung cấp vật liệu liên tục, thiết bị xử lý đáng tin cậy kèm chế độ kiểm tra riêng, cũng như hệ thống bảo vệ và khóa liên động đầy đủ cho khu vực nạp liệu.
Câu hỏi 4: Các biện pháp an toàn nào áp dụng cho khu vực xếp dỡ tự động?
Trả lời : Khu vực xếp dỡ yêu cầu bộ quét khu vực, màn chắn ánh sáng hoặc bảng điều khiển truy cập liên động nhằm ngăn chuyển động máy khi có nhân viên hiện diện; đồng thời hệ thống điều khiển phải giữ máy cắt laser CNC dành cho kim loại ở trạng thái an toàn mỗi khi có truy cập mở. Thiết bị nâng chân không cần được kiểm tra theo lịch trình vì sự cố chân không trong quá trình vận chuyển sẽ làm rơi các tấm vật liệu nặng. ANSI Z136.1 và ISO 11553-1 cung cấp khung tham chiếu, và việc lắp đặt cần được xác thực như một hệ thống hoàn chỉnh.
Mục Lục
- Tình huống thực tế trong ngành
- Phân tích rủi ro và dạng hỏng hóc
- Nguyên lý Kỹ thuật & Tuân thủ Tiêu chuẩn
- Hướng dẫn dành cho người mua và bảo trì có thể áp dụng được
-
Các câu hỏi thường gặp
- Câu hỏi 1: Tự động hóa nạp liệu nào mang lại hiệu quả chi phí cao nhất cho máy cắt laser?
- Câu hỏi 2: Việc nạp liệu thủ công thực tế tốn bao nhiêu thời gian máy?
- Câu hỏi 3: Việc vận hành máy cắt laser không cần người giám sát (lights-out) có khả thi không?
- Câu hỏi 4: Các biện pháp an toàn nào áp dụng cho khu vực xếp dỡ tự động?