neden gaz, güç değerinden daha fazla önem taşır
Bir makine satın alındığında herkes gücü kıyaslar — 6 kW, 12 kW, 20 kW, 30 kW. Altı ay sonra aslında her gün maliyet yaratan kalem başka bir şeydir: destekleyici gaz.
Bunun nedeni basittir. Güç, bir kez yapılan bir yatırım olup belirlendiği anda sabitlenir. Gaz ise işe bağlı olarak aylık bir giderdir. Bir karbon çelik yapı parçası ile paslanmaz çelik dekoratif bir panel, kullanılan gaz türü, gaz hacmi ve sonraki işlemler açısından farklılık gösterir; bu nedenle parça başına maliyet farkı birkaç kat olabilir.
Bu not, bir teknik özellik tablosu üzerinden gitmez. Üç konuyu ele alır: üç gazın kesim aralığında (kerf) her birinin yaptığı iş, kesim yüzeyindeki farklılıkların kaynağı ve kendi üretim alanınızdaki işlere göre nasıl seçim yapılacağı. Bu notu tamamladığınızda bir tedarikçinin önerisine başvurmadan karar verebileceksiniz.
1. Laser kesim aralığında iki şey yapar. Gaz ise üç şey yapar.
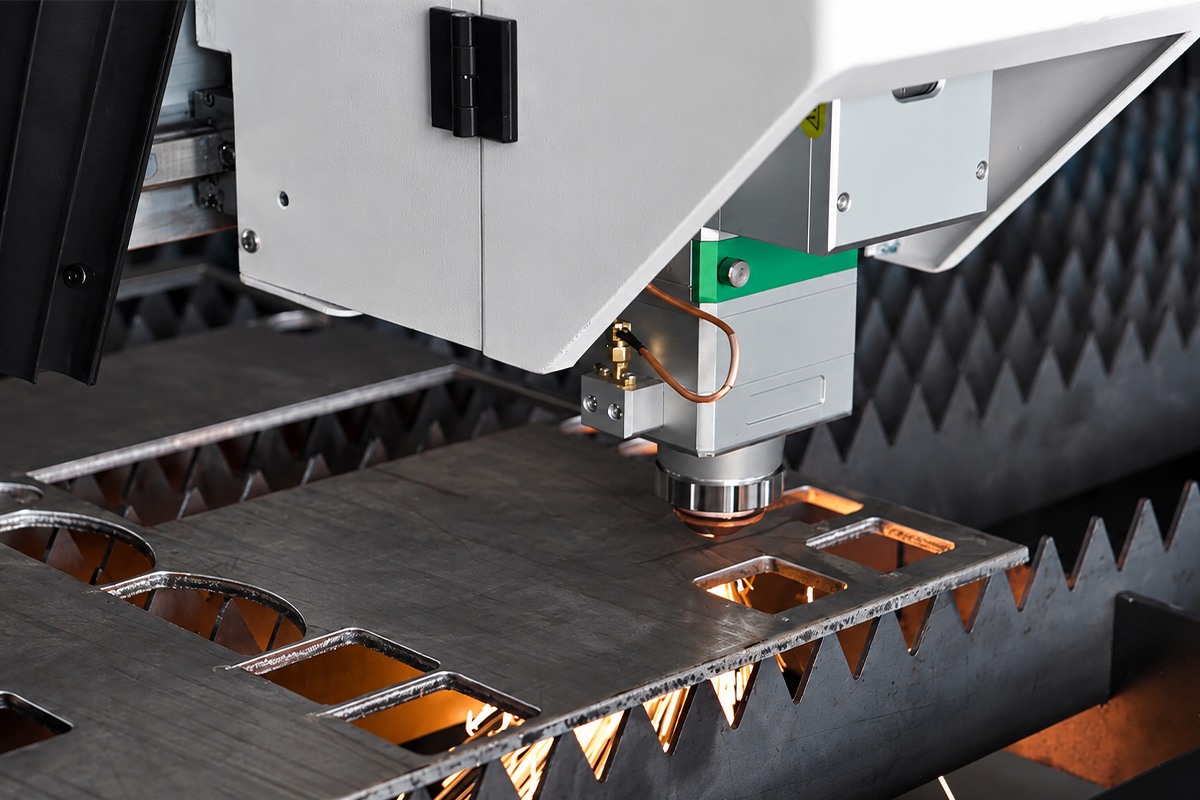
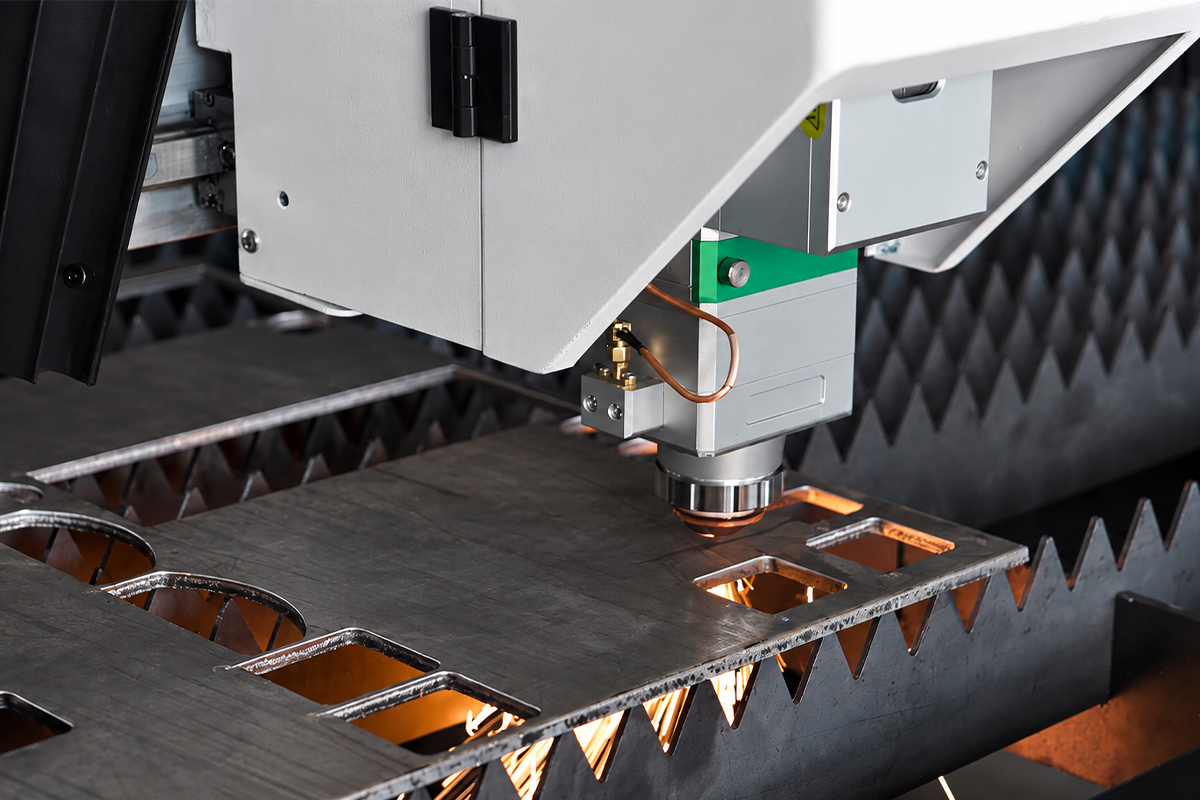
Kesme işlemi genellikle ışının çeliği delip geçmesi olarak hayal edilir. Aslında ışın iki işlevi aynı anda yerine getirir: malzemeyi yerel olarak erimeye veya buharlaşmaya kadar ısıtır ve bu durumu sürdürür. Kesme yuvasını (kerf) açan ise destek gazıdır.
Kesme yuvasının (kerf) iç kısmında gaz aynı anda üç işlevi yerine getirir.
Erimiş malzemeyi temizler. Işın tarafından eritilen metal, yerinde bırakılırsa yeniden katılaşır ve kesim kenarına yapışır. Buna dross denir. Yüksek hızda bir gaz akımı, erimiş malzemeyi kesme yuvasının (kerf) alt ucundan dışarı atar; ancak o zaman kesim gerçekleşir.
Kimyasal bir tepkimeye katılıyor ya da bilinçli olarak katılmıyor. İşte burada üç gaz birbirinden ayrılır. Oksijen, demir ile ekzotermik bir tepkimeye girer ve ek ısı, daha derin ve daha hızlı kesim sağlamaya yardımcı olur. Azot inerttir: hiçbir kimyasal tepkimeye katılmaz, yalnızca malzemeyi fiziksel olarak temizler. Sıkıştırılmış hava yaklaşık yüzde yirmi oksijen içerir; bu nedenle iki gaz arasında bir konumdadır ve hafif bir ekzotermik katkı sağlar.
Korur ve soğutur. İnert bir gaz, kesim yarığının oksitlenmesini önler ve fazla ısıyı taşır; böylece ısı etkilenmiş bölge sınırlanır. Basınç veya akış miktarı yetersiz kalırsa ilk iki işlev bozulur — bu nedenle "yetersiz basınç" sorunu, çok sık "yetersiz güç" olarak görünür.
Bu üç işlev netleştirildikten sonra, kesim yüzeyindeki ve aşağı akıştaki maliyetlerdeki tüm farklılıklar ezberlenmek yerine türetilebilir.
2. Üç gaz, üç kesim yüzeyi
Oksijen: hızlı ve derin kesim sağlar, ancak kesim kenarı oksitlenir. Oksijenle kesim, aslında tutuşturmayı ve yanmayı desteklemeyi bir araya getiren bir süreçtir. Belirli bir sıcaklıkta demir, oksijenle tepkimeye girerek demir oksit oluşturur ve önemli miktarda ısı yayar; bu ısı, lazer ışınıyla birleşerek saf erimeyle mümkün olandan çok daha kalın kesimlere olanak tanır. Avantajı, kesilebilen kalınlık ve hızdır; bu yöntem, orta ve kalın karbon çeliklerinin işlenmesinde ana yöntemdir. Dezavantajı ise kesim kenarında gri-siyahdan mavi-mor tonlarına kadar değişen bir oksit tabakası ile sınır bölgesinde ince bir oksitlenmiş bölge oluşmasıdır. Yapısal dayanıklılık etkilenmez; ancak bundan sonraki tüm işlemler etkilenir: kaynak öncesi hazırlık gerekir, boyama için oksit tabakasının kaldırılması şarttır (aksi takdirde yapışma başarısız olur) ve görünüş parçaları muayene aşamasında kabul edilmez. Dolayısıyla oksijen kesiminin açık bir kullanım alanı vardır: karbon çelikleri, orta ve kalın plakalar, tornalama veya yapısal kaynak amacıyla işlenecek parçalar — burada kesim kenarının rengi önemsizdir.
Azot: daha yavaş ve daha pahalı, ancak yüzey temizdir. Azot kimyasal olarak tepkime vermez. Kesme işlemi tamamen ışının malzemeyi eritmesine ve gazın eriyiğin uzaklaştırılmasına dayanır. Oksidasyonun serbest ısısından yararlanmadan aynı kalınlık için daha fazla güç ve daha yüksek basınç gerekir; ayrıca kesme hızı düşer. Para burada yüzey kalitesini satın alır: parlak, oksit içermez, kaynak veya parlatma işlemine hazır. Görünüm ya da kaynak kalitesi önemliyse paslanmaz çelik, alüminyum ve galvanizli sac için azot kullanılır. Azot maliyeti iki yerde artar. Gazın fiyatı saflığına göre belirlenir ve daha yüksek saflık daha pahalıdır; ayrıca yüksek basınç gerektirir, bu da tüketimin artmasına neden olur. Bu yüzden çoğunlukla karbon çelik kesen işyerleri bazen paslanmaz çelik için kullanılan gaz alışkanlığı nedeniyle gereğinden fazla para harcar.
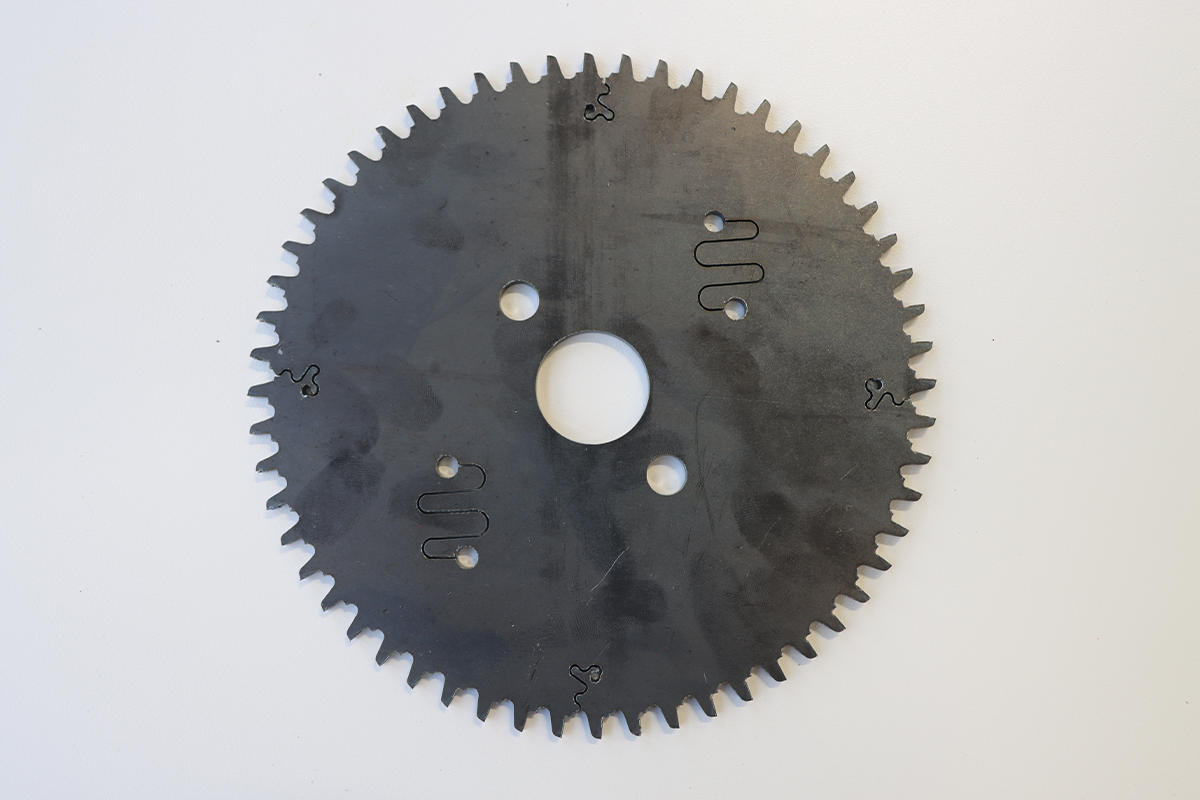
Sıkıştırılmış hava: arada kalan ve en ucuz seçenektir. Hava oksijen içerdiğinden, hafif bir ekzotermik katkı oluşur — azotdan daha hızlı ve daha ucuzdur. Kenar, açık sarı ya da gri bir ton alır; oksijenin gri-siyah rengine kıyasla çok daha açıktır. Kullanım alanı da oldukça nettir: boyanacak ya da kaplanacak işler, yapısal parçalar ve kenar rengi kontrol edilmeyecek her şey. Karbon çelik ince-orta kalınlıktaki levhaları havada hızlı ve ekonomik olarak kesilebilir. Paslanmaz çelik de havada kesilebilir ancak yüzey parlak değildir — müşteri, kaynak çevresinde herhangi bir renk değişimi istemiyorsa burada tekrar azot kullanılır. Bir gerçek genellikle göz ardı edilir: çoğu atölyede yalnızca işin bir kısmı gerçekten azot gerektirir. Boyamaya gidecek bağlantı parçaları, çerçeveler, makine tabanları ve sac metal bu tür parlak kenar gerektirmez. Bu işleri azot maliyetinden ayırmak, parça başına maliyeti düşürmede en hızlı tek adımdır.
3. Kesim yüzeyi farklarının aslında nereden kaynaklandığı
Makineyi suçlamadan önce gazın sorumlu olup olmadığını belirleyin. Dört özellik farklı nedenleri işaret eder.
Oksidasyon rengi. Kenarda sarı, mavi veya siyah renk oksijenin karıştığını gösterir. Oksijen en fazla, hava ikinci sırada, azot ise neredeyse hiç yoktur. Parlak çıkması gereken bir kesim sarı çıkıyorsa öncelikle gaz saflığını kontrol edin, ardından hattın havayı emip emmediğini kontrol edin.
Döküntü. El ile kolayca silinebilen yumuşak döküntü genellikle düşük basınç veya yüksek odak konumunu gösterir. Yüzeye yapışan sert döküntü ise gaz türü ile güç arasında uyumsuzluğu gösterir. Aynı gazda döküntü aniden artarsa önce basınç göstergesini okuyun, ardından lensi inceleyin.
Diklik ve çizgiler. Eğik bir yüzey veya düzenli çizgiler genellikle odak konumu ile hız arasındaki uyumsuzluğu gösterir. Küçük bir odak kayması enerjinin kalınlık boyunca dağılımını değiştirir ve yüksek hızda işlenen ince plaka en duyarlı durumdur.
Tam nüfuz edememe. "Tüm parça kesilmeyecek" ile "bir bölüm kesilmeyecek" arasında ayrım yapın. İlki parametreler veya güçle ilgilidir. İkincisi, sürekli hareket halinde olan bir konumda görülür ve genellikle basınç dalgalanmasıdır — bu durum gaz kaynağı değiştirildiğinde kaybolur.
Bu sıralamanın değeri, "makine hatalı" ile "gaz hatalı" arasındaki ayrımı sağlamasıdır. Bu iki durum ayrılmadığında yaygın tepki, üreticiyi çağırmaktır; oysa sorun hava beslemesindedir.
4. Parça bazlı seçim: dört soru
Tabloya gerek yok. Sırayla dört soru sorun ve cevap kendiliğinden ortaya çıkar.
Parça bir sonraki adımda nereye gidecek? Doğrudan kaynak işlemine mi, cilalama işlemine mi ya da görünüş açısından önemli bir ürüne mi geçecek: yüzey temiz olmalı, dolayısıyla azot kullanılmalı. Boyama, kaplama ya da iç yapı için: hava yeterlidir. İşleme, yük taşıma ya da görünüşün önemsiz olduğu uygulamalar için: derinlik ve hız sağlamak üzere oksijen kullanılmalı.
Hangi malzeme, hangi kalınlık? Kalın karbon çeliği oksijenle; ince levha ise hava ile daha hızlı ve daha ucuz işlenir. Paslanmaz çelik, alüminyum ve galvanizli levhalar azotla çalışır; görünüş önemli değilse hava da kullanılabilir.
Günde kaç saat çalışılacak ve parti boyutu ne olacak? Bu, gaz türünden ziyade gazın temin şeklini belirler. Uzun çalışma süreleri ve sürekli talep, sahada üretim yapmanın maliyet avantajını sağlar; ara sıra yapılan işler için satın alınan gaz daha basit bir çözümdür.
Tesis neye izin veriyor? Bir kompresör binası için yer, gürültü ve ısı atma toleransı varsa sahada üretim mümkündür. Sınırlı yer ve sıkı gürültü sınırlamaları ise satın alınan gazı gerektirir.
Sıralama önemlidir. Önce süreç, sonra temin. Bunun tersini yapmak — öncelikle bir kompresör satın almak, ardından hava ile çalışabilecek iş aramak — genellikle yanlış boyutlandırılmış ya da hiç kullanılmayan bir üniteyle sonuçlanır.
5. Maliyet dört kalemden oluşur, tek bir kalemden değil
Gaz maliyeti hesaplamasında en yaygın hata, yalnızca bir tüpün veya bir kilovat-saatin fiyatını karşılaştırmaktır. Gerçek parça başı maliyet, dört unsuru toplamakla bulunur.
Gazın kendisi. Parça başına tüketim, birim fiyata çarpılır. En görünür olan ve genellikle tamamı gibi yanlış algılanan unsur.
Elektrik. Sahada sağlanan elektrik, kompresör gücü taşır; satın alınan gaz hâlâ kesme gücünü taşır, ancak bu güç başka bir yerde faturalandırılır.
Aşağı akış işlemenin maliyeti. En sık atlanan unsur. Oksijenle kesilen bir kenar, boyanmadan önce zımparalanmalı ya da paslanmazlık işlemine tabi tutulmalıdır; azotla işlenen yüzeyde bu adım gerekmez; hava ise kaplama spesifikasyonuna göre orta konumdadır. Zımparalama işçiliği, paslanmazlık kimyasalları ve atık su arıtımı gerçek maliyetlerdir. Birçok atölye, toplam maliyet hesaplandığında, gaz tasarrufunun zımparalama saatlerini karşılamadığını fark eder.
Hurda ve yeniden işleme. En yüksek maliyetli unsur ve hiçbir zaman muhasebe kaydında yer almaz. Tedarik kararlılığı ile doğrudan ilişkilidir: tek bir basınç dalgalanması, tam bir saclı parçanın hurdaya dönmesine neden olabilir.
Dört satır eklenerek elde edilen sayı, karşılaştırma açısından değerlidir. Sadece ilk satırı karşılaştırmayın; aksi takdirde sonuç genellikle tersine döner.
hava ile kesim yapmak için tam bir hava tedarik sistemi gereklidir.
Hava ile karar verildikten sonra sıradaki adımda genellikle atölye hattına (shop line) geçilir. Çoğu sorun burada başlar çünkü kesme havası ve genel pnömatik hava aynı kalitede değildir.
Basınç ilk engeldir. Genel bir atölye hattı yaklaşık 0,8 MPa değerindeyken kesme havasının çoğu zaman daha yüksek basınca ihtiyacı vardır; özellikle yüksek hızda ince plaka kesimi en zorlu durumdur. Yetersiz basınç genellikle "kesmiyor" şeklinde değil, "hızlanmıyor" şeklinde ortaya çıkar. Operatör ilerleme hızını düşürür ve kapasite sessizce kaybolur.
Temizlik ikinci engeldir. Nozul ve lens yüzeyine ulaşan su, yağ ve toz önce yüzeyi bozar, ardından lensi yok eder. Lens, bu zincirdeki en pahalı tüketim maddesidir ve uygun bir filtre seti genellikle gaz maliyeti farkından daha fazla tasarruf sağlar.
Dolayısıyla tedarik, bir kompresör ile bir hortumdan oluşan bir sistem olarak değil, tam bir sistem olarak yapılandırılmalıdır. Tam bir zincir dört aşamadan oluşur: basınç için kompresör, ani talebi karşılamak üzere alıcı (receiver), suyu uzaklaştırmak için kurutucu, yağ ve toz için çok kademeli filtreleme ve son olarak makine. Herhangi bir aşama atlandığında, tasarruf edilen gaz maliyeti lenslerde ve duruş sürelerinde geri döner.
Seçimi belirleyen dört sayı vardır: Akış, en yüksek yük durumundan marjla hesaplanır. Basınç sınıfı, ortalama değil, en yüksek gereksinime göre belirlenir. Çiğleşme noktası basıncı, ortam sıcaklığı ve boru hattı uzunluğuna göre belirlenir; bu da boruda suyun oluşup oluşmayacağına karar verir. Yağ içeriği, bir lensin maliyetine göre belirlenir; dolayısıyla yağsız sistemin gerekçelendirilip gerekçelendirilmediği bu değerle belirlenir.
Adı üzerindeki güç değerinden daha fazla dikkat gerektiren bir başka ölçüt de özgül güçtür; yani üretilen hava birimi başına tüketilen elektrik miktarıdır. Aynı nominal güçte iki ünite, özgül güç açısından öylesine farklılık gösterebilir ki yıllık elektrik faturaları arasında büyük farklar oluşur.
7. Uygulamaya geçmeden önce: Önce ölçüm yapın, sonra kurulumu gerçekleştirin
Karar alma ile üretim arasında dört adım vardır ve yanlış sıralama yeniden inşa etmek anlamına gelir.
Adım bir: talebi analiz edin. Maksimum tüketim değil, tüketimin bir gün içinde nasıl değiştiği önemlidir. Hava kesme işlemi aralıklı gerçekleşir — delme anında yüksek debi, hızlı hareketler sırasında neredeyse hiç hava akışı olmaz. Ortalama debiye göre boyutlandırma yapılırsa delme anında basınç düşer; tepe debiye göre boyutlandırma yapılırsa kompresörün büyük bölümü boşta kalır ve üretmediği güç için ödeme yapılır.
Adım iki: basınç ve saflığı sabitleyin. Basınç, en ince levhanın en yüksek hızda çalıştığı koşuluna göre belirlenmelidir; filtreleme aşamaları ise bir lensin maliyetine göre belirlenmelidir. Sadece bu şartlar sağlandığında bir kompresör modeli anlamlı hale gelir.
Adım üç: konumu ve yardımcı ekipmanları sabitleyin. Kompresör, depolama tankı, kurutucu ve filtreler, sürekli bir duvar, havalandırma, tahliye yolu ve bakım erişimi gerektiren tek bir grup oluşturur. Bu düzenleme, bina inşaatından önce yapılmalıdır; aksi takdirde maliyetli olur.
Adım dört: Kabul aşamasında okumaları kaydedin. Hat basıncı tutma, makine girişindeki basınç, basınç çiğ noktası ve sürekli kesme çalışması — her biri için birer okuma. Daha sonra basınç sorunları ortaya çıktığında bu okumalar, makinedeki kaymayı tedarikteki değişiklikten ayırır.
8. Beş yaygın yanlış anlama
"Hava varsa keser." Basınç yalnızca ilk kapıdır. Çiğ noktası ve yağ içeriği, kesmenin ne kadar süre devam edeceğini belirler; kesip kesmeyeceğini değil.
"Daha büyük bir kompresör daha güvenlidir." Aşırı boyutlu kompresörler yüklenmeden çalışır ve tüm gün güç çeker; yetersiz boyutlu kompresörler ise hızlandığınız anda basıncı düşürür. Boyutlandırma, toplam hacim değil talep eğrisine göre yapılır; daha büyük olma yönünde bir talimat değildir.
"Depolama tankını atlayın." Depolama tankı anlık debiyi, toplam hacmi değil, yönetir. Bunu atladığınızda delme anındaki ve ivmelenme sırasında oluşan basınç düşüşü asla ortadan kalkmaz.
"Gaz değişiminde yeni parametre gerekmez." Basınç, odak noktası ve hız üç gaz arasında tamamen farklıdır. Bir programı gazlar arasında yeniden kullanmak, yüzey kalitesinin bir gazdan diğerine geçiş sonrası bozulmasının en yaygın nedenidir.
"Yağsızlık, filtreleme yapılıyorsa gereksizdir." Filtreleme, zamanında değiştirildiği sürece yağı giderir. Genellikle yaşanan arıza yanlış model değil — filtrelerin belirlenen sürelerinin aşılmasıdır.
9. Üç cümlede
Kesim yüzeyini gaz belirler, gücü kalınlık belirler ve aşağı akış süreci maliyeti belirler. Bu üç unsur genellikle tek bir şey gibi tartışıldığından teklifler nadiren karşılaştırılır.
Önce süreç, sonra tedarik. Sırayı tersine çevirirseniz ekipman satın alınır ama yine de işe uymaz.
Çoğu parça en iyi olası yüzeyi gerektirmez — yalnızca yeterli bir yüzey gerekir. Gerçekten azot gerektiren işleri belirleyin, geri kalanları havaya bırakın ve parça başına maliyet düşer.
Tianchen Laser Hakkında
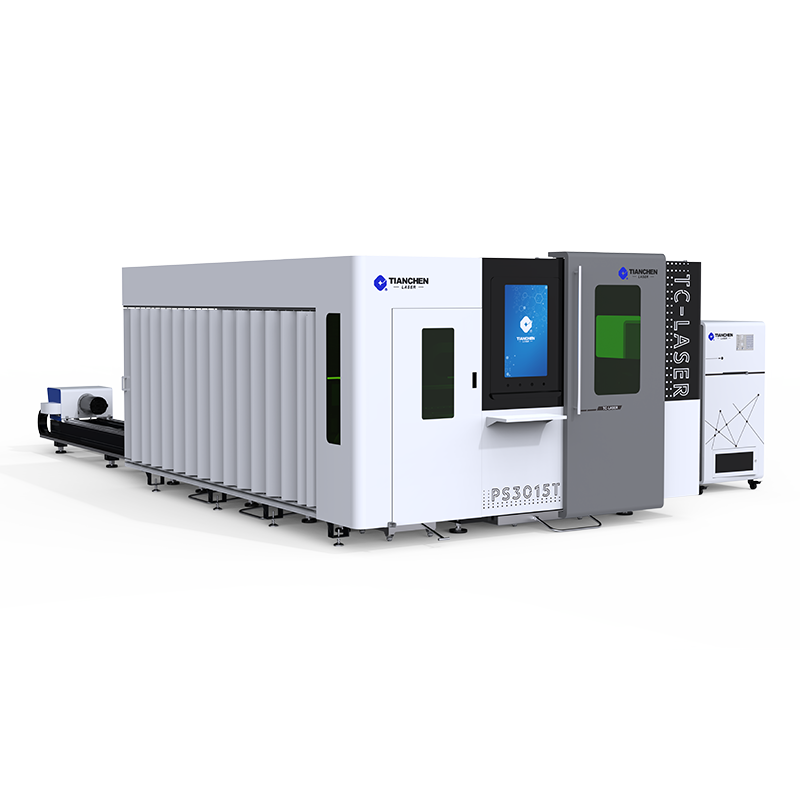
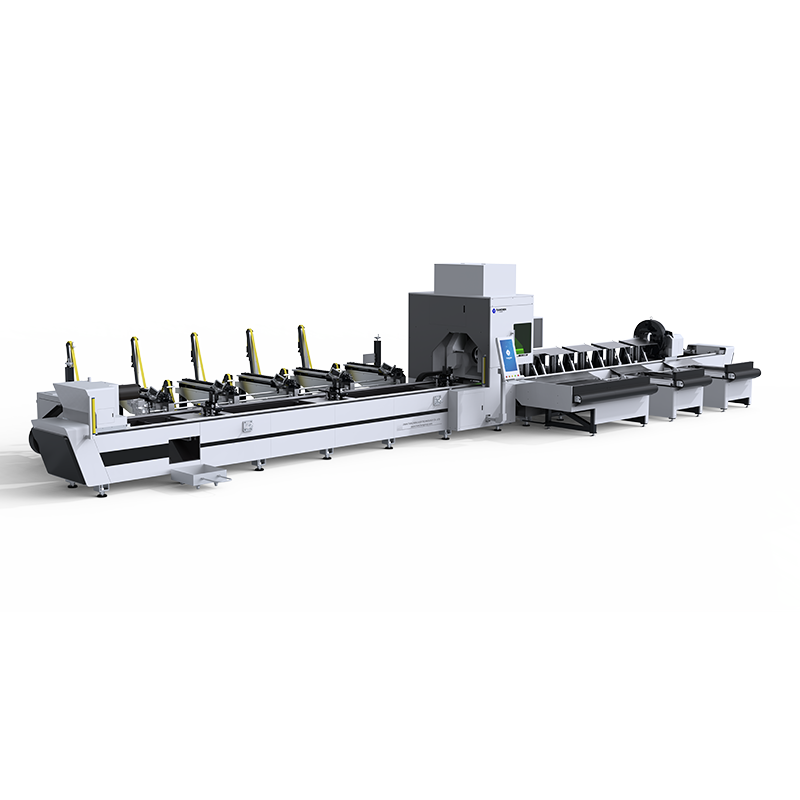
Jinan Tianchen Laser Technology Co., Ltd., otomotiv, gemi inşaatı, çelik yapılar, inşaat makineleri, mutfak ekipmanları ve sac metal endüstrileri için lif lazer kesim makineleri, lazer kaynak makineleri ve birleşik sac-boru kesim ekipmanları üretir. Şirket, müşterinin malzemesine ve kalınlığına uygun test kesim örnekleri ile kesim parametreleri sağlar ve eşleştirilmiş hava besleme sistemleri için seçim ve devreye alma desteği verir.
Kendi malzeme ve kalınlık aralığınız açısından bir değerlendirme yapmak için lütfen en çok kestiğiniz malzemeleri, kalınlık aralığını ve günlük makine çalışma saatlerini bize gönderin; size parça başına maliyet tahminiyle birlikte bir konfigürasyon sunacağız.
Copyright © 2026 by JINAN TIANCHEN LASER TECHNOLOGY CO.,LTD
 EN