
 EN
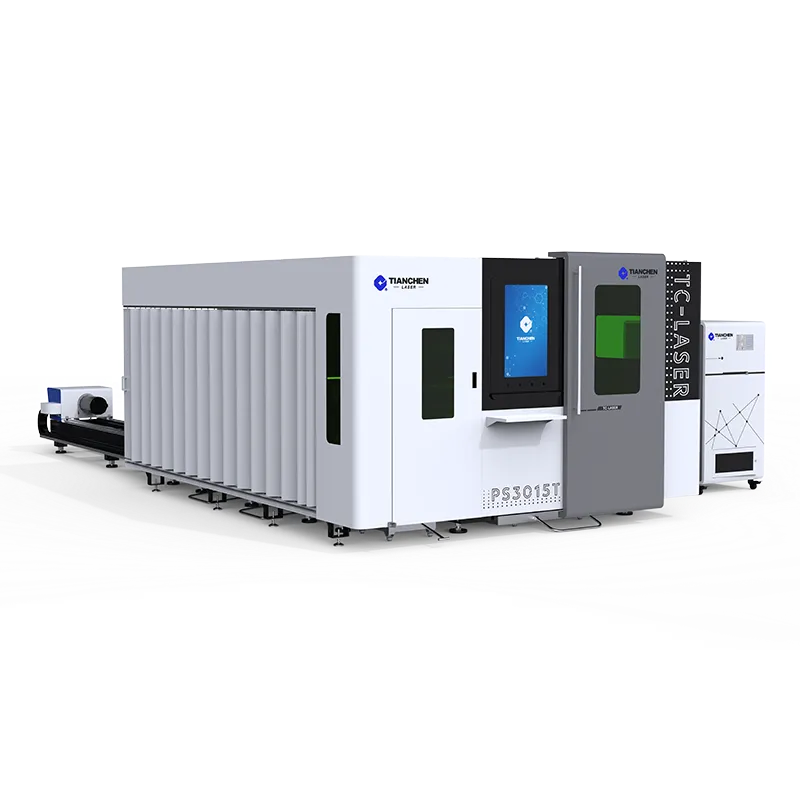
Yer Kalmayan Bir Son İşlem Alanı
Pennsylvania'daki bir işyeri, çelik çerçeveleri plazma masasında kesiyor, ardından her parçayı toz boya öncesi kenar temizleme işlemine gönderiyordu. Son işlem alanı, operatörün bir dosya ile çalıştığı parçaların bir günlük miktarını barındıracak kadar genişledi. Profil işlerinin metal lazer kesmeye geçişi, kenar kalitesini üretim sürecinin daha erken bir aşamasına taşıdı: Parçalar, elle işlem gerektirmeden kaplanabilecek kadar temiz geldi ve kenar temizleme kuyruğu, tam bir alandan tek bir tezgâha indirildi. İşyeri, dönüşümün nedenini daha büyük bir zımpara makinesi değil, metal lazer kesme teknolojisi olarak belirtti.
Her Sabahki Kenar Temizleme Kuyruğu
Her sabah operatörler, boyanın tutabilmesi için taşlanması gereken plazma kesim kenarlarından oluşan yığınlarla karşılaşıyordu. Yoğun bir günde bu, satılabilir bir parça baydan çıkmadan önce tam üç saatlik saf temizlik işi anlamına geliyordu. Metal lazer kesme, minimum dross (kaynak artığı) içeren kenarlar ürettiğinden aynı parçalar zımpara makinesine gönderilmeden doğrudan kaplama ünitesine yönlendirildi ve bu üç saatlik süre, müşterinin aldığı ürün üzerinde gerçek anlamda değer katmayı sağlayan işlere ayrıldı.
Saatler Nereye Gitti?
Zaman çalışmaları, imalat işçiliğinin %18’inin kenar bitirme işlemlerine gittiğini gösterdi; ancak bu işlemlerin hiçbiri parça üzerinde dayanıklılık ya da işlevsellik kazandırmadı. Maliyet gizliydi çünkü zımpara işlemi sadece işin bir parçası sayılıyordu. Profil işleri için metal lazer kesmeye geçiş yapılarak bu saatler kaynak ve montaj işlemlerine yönlendirildi; burada müşterinin ödediği ürünün gerçek anlamda değiştirilmesi sağlandı, değilse üretim hattının sonunda bir zımpara taşının beklediği yığın oluşurdu.
Yaklaşık Kenarları Bırakmanın Riski
Yaklaşık bir kenar yalnızca estetik açıdan kötü değil; aynı zamanda parça sevkedildikten sonra ortaya çıkan arızalara da neden olur ve bu arızalar, nedenin kesim işlemine dayandığı tespit edilmeden önce atölyenin itibarını zedeleyebilir.
Kaplama Arızaları Kenardan Başlar
Toz ve boya, cüruf ve kenar kesintileri üzerinde zayıf yapışır ve paslanmaya ilk başlayacak ince bölgeler bırakır. Bir müşteri, aylar içinde kenarlarda pas oluşması nedeniyle bir parti bağlantı parçasını iade etti. Metal lazer kesimi, kaplamanın eşit şekilde yayıldığı pürüzsüz, oksit kontrolü sağlanmış bir kenar oluşturur; bu da bu arızanın atölyenin kusur listesinden ve iade maliyetlerinden tamamen kaldırılmasını sağladı ve aynı zamanda hesabı ve teslimat takvimini korudu.
İleri Aşamada Uyumsuzluk Sorunları
Kenar kesintileri, birleşim yüzeylerine takılır ve montajı bozar. Birbirine oturması gereken bir bağlantı parçası seti, sahada dosyalanmak zorunda kaldı; bu da müşterinin zamanını ve atölyenin itibarını maliyetine mal oldu. Metal lazer kesimiyle elde edilen temiz kenarlar, parçaların ilk denemede doğru yerleşmesini sağlar; bu özellikle atölye ekipmanı taşımayan saha ekiplerine gönderilen setler için en çok önem kazanır ve tezgâh taşlaması olmadan sorunsuz bir yerleştirme beklenir.
Neden Metal Lazer Kesimi Takip İşlemleriyle İlgili Sorunları Ortadan Kaldırır
Metal lazer kesimi, kaliteyi daha sonra eklenen ikinci bir işlemde değil, kesim yolu içinde doğrudan oluşturur; bu kontrol, siparişin tamamı boyunca tekrarlanabilir olup, aracı tutan kişiye bağlı değildir.
Kontrollü Parametrelerden Temiz Kesim Açıklığı
Işın, destek gazı ve ilerleme hızı kesim açıklığını belirler. Metal lazer kesimi, bu parametreleri kesim yolu boyunca sabit tutar; bu nedenle kenar tutarlı kalır ve operatörün dokunuşuna göre değişmez. Doğru gaz seçimi, paslanmaz çelikte neredeyse çıplak metal yüzey bırakırken, karbon çelikte birkaç saniyede kolayca kazınabilen ince ve yönetilebilir bir oksit tabakası oluşturur; bu, sonrasında tezgâhta dakikalar süren zımparalama işlemini ortadan kaldırır.
Kenar Dikliği ve Dross Kontrolü
Dengeli bir odak ve yükseklik sensörü kesimi kare tutar, böylece üst ve alt genişlikler eşleşir. Metal lazer kesim, iki genişliği hizalar ve doğru delme ile plazma temizliğiyle ilişkili sarkma dross oluşumunu önler. Kare ve drosssuz kenarlar aşındırma gerektirmez; bu da profil işlerinde geçiş sonrası bitirme alanının küçülmesinin ve sonrasında küçük kalmasının somut nedenidir.
Standartlar ve Tasarrufun Kaydedilmesi
Kenar kalitesi, parça bu kaliteyi kullanacak şekilde tasarlanmış ve kontrol edilmişse ve ölçüm, operatörün bir aşındırmanın yeterince iyi olduğuna dair yargısı yerine çizimde belirtilmişse ancak fayda sağlar.
ISO 9013 ve OSHA Havalandırma
ISO 9013, kenarların pürüzlülüğünü ve tolerans sınıfını temel alarak termal kesim ile elde edilen kenarları sınıflandırır. Çizimde sınıfın belirtilmesi, atölyeye kenarın ne kadar düzgün olması gerektiğini söyler; aynı kalınlıkta metal lazer kesimi, plazmaya kıyasla daha ince sınıflara ulaşır; bu nedenle sınıfın belirtilmesi, kaplama gereksinimlerini tahmin etmeden işlem tarafından karşılanmasını sağlar. OSHA 29 CFR 1910.94, duman emiliminin kaynağında yapılmasını gerektirir; uygun emilimle yapılan metal lazer kesimi, atölyedeki operatörleri partiküllerden korur.
Tasarım, Denetim ve Zorlu Durumlar
Tasarımcılar, işlem tarafından temiz bir şekilde tutulabilen köşe yarıçaplarını ve yuva boyutlarını belirtmelidir; bu, ikincil işleri zorlayan özelliklerden kaçınmayı sağlar. Keskin bir iç köşeyi yuvarlamak, gerilme noktasını ve taşlamayı ortadan kaldırır. Tianchen ve benzeri işletmeler, metal lazer kesim işleminin temiz bir şekilde tutabileceği köşe yarıçaplarını belirtmenizi önerir; böylece parça tamamlama alanından tamamen geçmeden doğrudan çıkabilir. Operatörler, ilk parçada ve herhangi bir lens veya gaz değişikliğinden sonra kenar kalitesini kontrol etmelidir; çünkü bulanık bir lens kesim genişliğini artırır ve dross oluşumuna neden olur. Çok kalın plaka veya karışık yansıtıcı alaşımlar hâlâ köşelerde hafif taşlamaya ihtiyaç duyabilir; bu nedenle işletmeler bu tür zor durumlar için tamamlama alanını ayırmalı ve çoğunlukla parçaların hazır halde çıkmasına izin vermelidir.
Metal lazer kesimi, ilk çizimden itibaren bu işlemi göz önünde bulundurarak tasarım yapan atölyeleri ödüllendirir. Süreç tarafından temizce tutulan yarıçapları belirtmek ve ISO 9013 sınıfını baştan fiyat teklifine dahil etmek, metal lazer kesiminin ikinci bir işlem olmadan kenara ulaşmasını sağlar; böylece parça bitirme alanından geçmeden doğrudan son aşamaya geçer. İlk parça ile herhangi bir lens değişikliği sonrasında kenar kalitesini incelemek, uzun üretim serileri boyunca metal lazer kesiminin tutarlılığını korur ve bu geçişin sağlaması amaçlanan tasarrufu korur.
Sıkça Sorulan Sorular
Metal lazer kesimi nasıl bitirme işlemlerini azaltır?
Metal lazer kesimi, kesim yuvasının (kerf) temiz ve dik kalmasını sağlamak için ışın, gaz ve ilerleme hızını kontrol eder; bu da döküntü (dross) veya kenar çıkıntısı (burr) oluşumunu en aza indirir. Parçalar, plazma kesimle elde edilen kenarlarda gerekli olan zımparalama işlemine gerek kalmadan kaplama veya montaj aşamasına geçebilir. Kenar kalitesi, kesim sırasında doğrudan kazandırılır; daha sonra eklenmez. Bu nedenle süreç geçişi sonrasında bitirme alanı küçülür ve profil işlerinde bu küçük boyutunu korur.
Kenar, toz boya uygulaması için hazır mı?
Çoğu paslanmaz çelik ve ince karbon çelik için evet. Doğru gazla yapılan metal lazer kesimi, toz boya ile eşit şekilde kaplanabilen pürüzsüz, oksit kontrolü sağlanmış bir kenar bırakır. Karbon çelik üzerinde ince bir oksit tabakası oluşabilir; ancak bu tabaka saniyeler içinde kazınarak temizlenebilir. Çok kalın veya yansıtıcı malzemelerde boyaya geçmeden önce köşelerde hafif dokunma işlemi gerekebilir; ancak profil işlerinin büyük çoğunluğu, boyama işlemine hazır olarak tezgâhtan çıkar.
Daha temiz kesim parça başına daha fazla maliyet mi oluşturur?
Genellikle toplamda daha az maliyet oluşturur. Metal lazer kesimi, plazmaya kıyasla ışın noktasında daha pahalıdır; ancak sipariş genelinde kenar temizleme (deburring) işçiliğini ortadan kaldırır. Toplam maliyeti izleyen işletmeler, kazanılan bitirme süresinin daha yüksek kesim ücretini karşıladığını görmüştür; özellikle değer katmayan elle işlemler yapılmadan doğrudan kaplama aşamasına gönderilen profil işlerinde bu durum daha belirgindir.
İyi bir kesim kenarını tanımlayan standart nedir?
ISO 9013, kenarların pürüzlülüğünü ve tolerans sınıfını temel alarak termal kesimle elde edilen kenarları sınıflandırır. Çizimde sınıfın belirtilmesi, işyerine kenarın ne kadar temiz olması gerektiğini söyler. Metal lazer kesim, aynı kalınlıkta plazmaya kıyasla daha ince sınıflara ulaşır; bu nedenle standart, kenar kalitesini kişisel görüşe veya sonrasında taşlama işlemine bırakmak yerine işlemi yönlendirir.
Pürüzlü kenarlar iadeye neden olabilir mi?
Evet. Cüruf ve kenar dikişleri kaplamayı kenarda inceltir ve paslanmaya yol açar; ayrıca montaj sırasında eşleşen yüzeylere takılır. Metal lazer kesim bu başarısızlık noktalarını ortadan kaldırır ve bir işyerinin bağlantı parçaları iadelerini geçiş sonrası azaltmıştır. Temiz kenarlar, hem ürünü hem de son teslim tarihinde ürünü alan hesabı korur.
İkincil bitirme işlemi hâlâ ne zaman gereklidir?
Çok kalın plaka, karışık yansıtan alaşımlar veya kesimin temiz bir şekilde tutamadığı özellikler için hafif zımparalama işlemi kalmaya devam eder. Metal lazer kesimi, her malzeme için hacmi keskin bir şekilde ancak sıfıra kadar kesmez. Atölyeler, bu zor durumlar için bitirme alanını ayırmalı ve profil işlerinin büyük kısmının bu aşamadan tamamen geçmesine izin vererek emeği değer katma adımlara ayırmalıdır.