เหตุใดก๊าซจึงสำคัญกว่าค่ากำลังไฟฟ้า
เมื่อซื้อเครื่องจักร ทุกคนมักเปรียบเทียบค่ากำลังไฟฟ้า — 6 กิโลวัตต์ 12 กิโลวัตต์ 20 กิโลวัตต์ หรือ 30 กิโลวัตต์ แต่หลังจากใช้งานไปได้หกเดือน สิ่งที่แท้จริงแล้วสร้างค่าใช้จ่ายทุกวันกลับเป็นอีกสิ่งหนึ่ง: ก๊าซช่วยตัด
เหตุผลนั้นเรียบง่ายมาก ค่ากำลังไฟฟ้าเป็นการลงทุนครั้งเดียวและคงที่ตั้งแต่กำหนดไว้ครั้งแรก ส่วนก๊าซนั้นเป็นค่าใช้จ่ายรายเดือนที่ผันแปรตามปริมาณงานที่ทำ ตัวอย่างเช่น ชิ้นส่วนโครงสร้างเหล็กคาร์บอนกับแผ่นตกแต่งสแตนเลส จะใช้ก๊าซคนละชนิด ปริมาณก๊าซไม่เท่ากัน และกระบวนการขั้นตอนถัดไปก็ต่างกัน ทำให้ความต่างของต้นทุนต่อชิ้นงานอาจสูงกว่าหลายเท่า
หมายเหตุฉบับนี้ไม่ได้อธิบายตารางข้อมูลจำเพาะ แต่จะกล่าวถึงสามประเด็นหลัก ได้แก่ หน้าที่ของก๊าซแต่ละชนิดภายในรอยตัด (kerf) สาเหตุที่ทำให้พื้นผิวที่ตัดออกมามีความแตกต่างกัน และวิธีการเลือกก๊าซให้เหมาะสมกับงานที่ดำเนินอยู่บนโรงงานของคุณเอง เมื่ออ่านจบ คุณจะสามารถตัดสินใจเลือกก๊าซได้ด้วยตนเอง โดยไม่จำเป็นต้องพึ่งคำแนะนำจากผู้จัดจำหน่าย
1. เลเซอร์ทำสองสิ่งในรอยตัด (kerf) ส่วนก๊าซทำสามสิ่ง
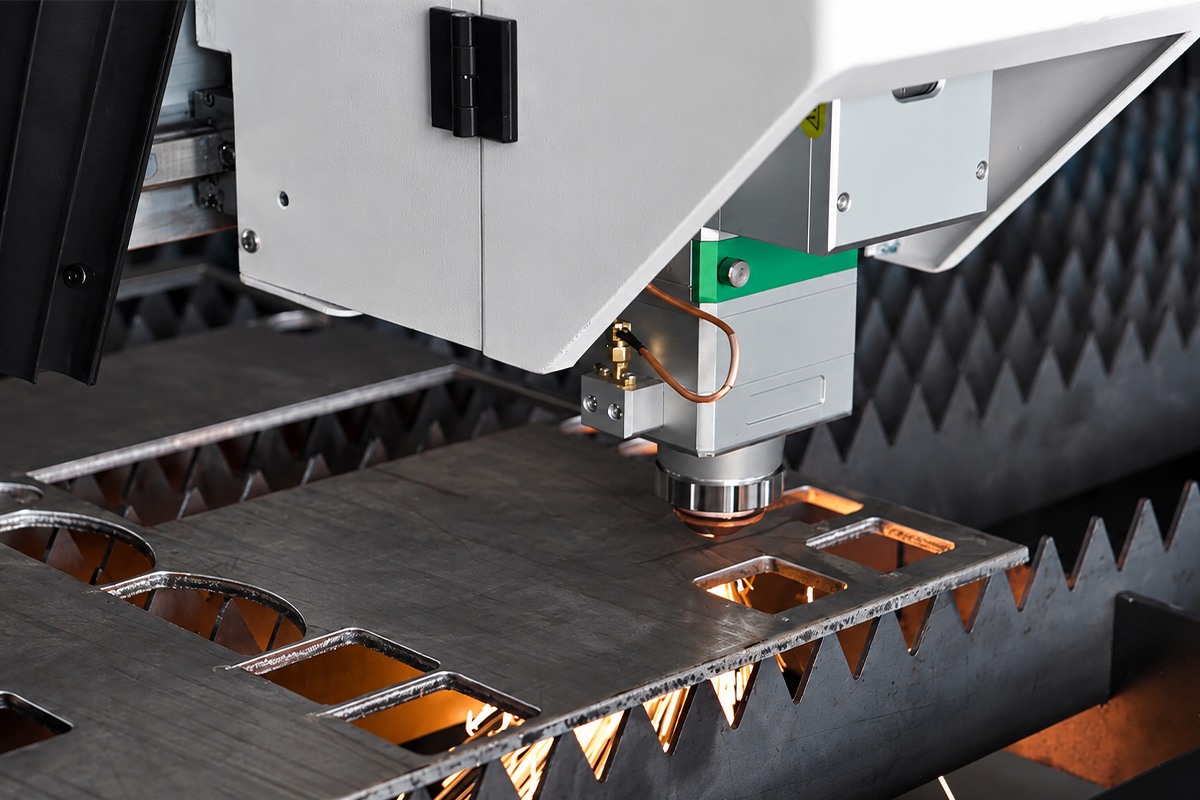
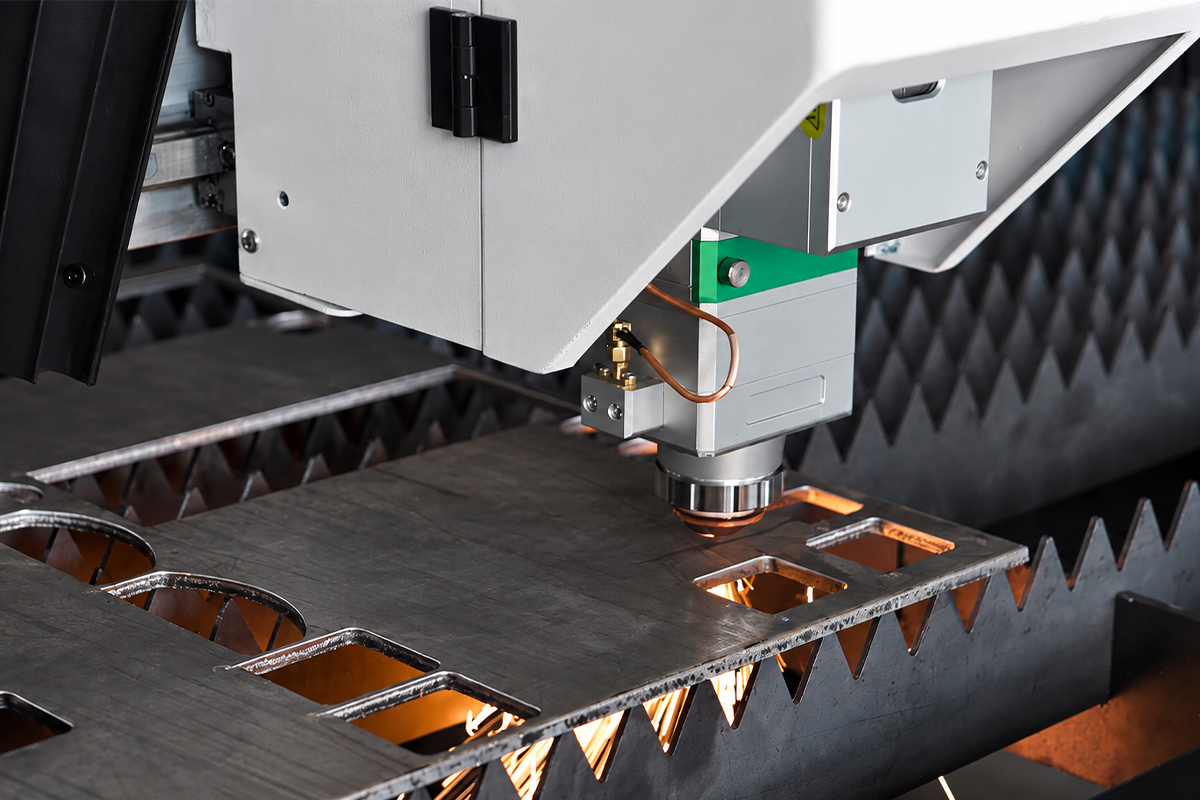
การตัดมักถูกนึกภาพว่าเป็นลำแสงที่ลวกผ่านเหล็ก แต่จริง ๆ แล้วลำแสงทำหน้าที่สองอย่างพร้อมกัน: ให้ความร้อนเฉพาะจุดจนวัสดุหลอมละลายหรือระเหย และรักษาสภาวะนั้นไว้ ส่วนที่เปิดรอยตัด (kerf) คือก๊าซช่วย
ภายในรอยตัด ก๊าซทำหน้าที่สามอย่างพร้อมกัน
ก๊าซขจัดวัสดุที่หลอมละลายออกไป โลหะที่ลำแสงทำให้หลอมละลาย หากปล่อยทิ้งไว้จะกลับแข็งตัวใหม่และยึดติดกับขอบรอยตัด ซึ่งเรียกว่า 'ดรอส' (dross) ลำก๊าซที่พ่นด้วยความเร็วสูงจะดันวัสดุที่หลอมละลายออกทางด้านล่างของรอยตัด และเมื่อนั้นจึงเกิดรอยตัดที่สมบูรณ์
ก๊าซมีส่วนร่วมในปฏิกิริยาเคมี หรือโดยเจตนาไม่มีส่วนร่วมเลย นี่คือจุดที่ก๊าซทั้งสามชนิดแตกต่างกัน ออกซิเจนทำปฏิกิริยากับธาตุเหล็กแบบคายความร้อน (exothermic) ความร้อนเพิ่มเติมที่ได้ช่วยให้ตัดลึกและเร็วขึ้น ไนโตรเจนเป็นก๊าซเฉื่อย (inert) ไม่เข้าร่วมปฏิกิริยาใด ๆ ทั้งสิ้น ทำหน้าที่เพียงขจัดวัสดุทางกายภาพเท่านั้น ส่วนอากาศอัดมีออกซิเจนประมาณหนึ่งในห้าส่วน จึงจัดอยู่ระหว่างสองชนิดนี้ โดยให้ผลคายความร้อนเล็กน้อย
มันทำหน้าที่ป้องกันและระบายความร้อน แก๊สเฉื่อยช่วยป้องกันไม่ให้รอยตัดเกิดการออกซิเดชัน และพัดพาความร้อนส่วนเกินออกไป จึงจำกัดบริเวณที่ได้รับผลกระทบจากความร้อน ถ้าความดันหรืออัตราการไหลต่ำกว่าเกณฑ์ สองหน้าที่แรกจะเสื่อมประสิทธิภาพลง — นี่คือเหตุผลว่าทำไมปัญหา "ความดันไม่เพียงพอ" มักปรากฏเป็น "กำลังไม่เพียงพอ" บ่อยครั้ง
เมื่อเข้าใจหน้าที่ทั้งสามประการนี้อย่างชัดเจนแล้ว ความแตกต่างทั้งหมดที่เกิดขึ้นกับผิวตัด และต้นทุนในขั้นตอนต่อเนื่อง ก็สามารถวิเคราะห์เชิงเหตุผลได้ แทนที่จะต้องท่องจำ
2. แก๊สสามชนิด ส่งผลให้ผิวตัดสามแบบ
ออกซิเจน: ตัดเร็วและลึก แต่ขอบที่ตัดจะถูกออกซิไดซ์ กระบวนการตัดด้วยออกซิเจนแท้จริงแล้วคือการจุดระเบิดร่วมกับการช่วยเผาไหม้ ที่อุณหภูมิสูง ธาตุเหล็กทำปฏิกิริยากับออกซิเจนเพื่อสร้างเหล็กออกไซด์ และปล่อยความร้อนจำนวนมากออกมา ซึ่งความร้อนนี้รวมกับลำแสงเลเซอร์ ทำให้สามารถตัดผ่านวัสดุได้ลึกกว่าที่การหลอมเพียงอย่างเดียวจะทำได้ ข้อได้เปรียบคือสามารถตัดวัสดุที่หนาได้เร็ว จึงเป็นวิธีหลักสำหรับเหล็กกล้าคาร์บอนชนิดแผ่นปานกลางถึงหนา ข้อเสียคือขอบที่ตัดจะมีชั้นออกไซด์สีเทา-ดำ ไปจนถึงม่วงคล้ำ พร้อมทั้งมีเขตบางๆ ที่ถูกออกซิไดซ์บริเวณขอบของรอยตัด ความแข็งแรงเชิงโครงสร้างไม่ได้รับผลกระทบ แต่ขั้นตอนต่อเนื่องทั้งหมดจะได้รับผลกระทบ: การเชื่อมจำเป็นต้องเตรียมพื้นผิวก่อน, การทาสีจำเป็นต้องกำจัดคราบออกไซด์ออกให้หมด มิฉะนั้นสีจะยึดเกาะไม่ดี, และชิ้นส่วนที่ใช้แสดงผลภายนอกจะไม่ผ่านการตรวจสอบ ดังนั้นการใช้ออกซิเจนจึงมีขอบเขตการใช้งานที่ชัดเจน คือ เหล็กกล้าคาร์บอน แผ่นปานกลางถึงหนา งานที่จะนำไปขึ้นเครื่องจักรหรือเชื่อมโครงสร้าง ซึ่งสีของขอบไม่มีความสำคัญ
ไนโตรเจน: ช้ากว่าและแพงกว่า แต่ผิวหน้าเรียบเนียน ไนโตรเจนไม่มีปฏิกิริยาเคมี การตัดขึ้นอยู่กับลำแสงที่หลอมวัสดุ และก๊าซที่พัดเศษวัสดุออกเท่านั้น โดยไม่มีความร้อนจากปฏิกิริยาออกซิเดชัน จึงต้องใช้กำลังลำแสงสูงขึ้นและแรงดันก๊าซสูงขึ้นสำหรับวัสดุความหนาเท่ากัน ส่งผลให้ความเร็วในการตัดลดลง สิ่งที่จ่ายเงินไปคือคุณภาพผิวหน้า — แวววาว ปราศจากออกไซด์ พร้อมใช้งานได้ทันทีสำหรับการเชื่อมหรือขัดเงา แผ่นสแตนเลส อลูมิเนียม และแผ่นเคลือบสังกะสีมักใช้ไนโตรเจนเมื่อคุณภาพผิวหน้าหรือคุณภาพการเชื่อมมีความสำคัญ ต้นทุนของไนโตรเจนสูงขึ้นในสองจุด คือ ราคาของก๊าซที่ขึ้นอยู่กับระดับความบริสุทธิ์ (ความบริสุทธิ์สูงยิ่ง ราคายิ่งสูง) และความต้องการแรงดันสูง ซึ่งหมายถึงการใช้ก๊าซมากขึ้น นี่คือเหตุผลที่ร้านตัดโลหะที่ทำงานกับเหล็กกล้าคาร์บอนเป็นหลักบางแห่งอาจเสียเงินโดยไม่จำเป็นจากการใช้ก๊าซแบบเดียวกับงานสแตนเลส
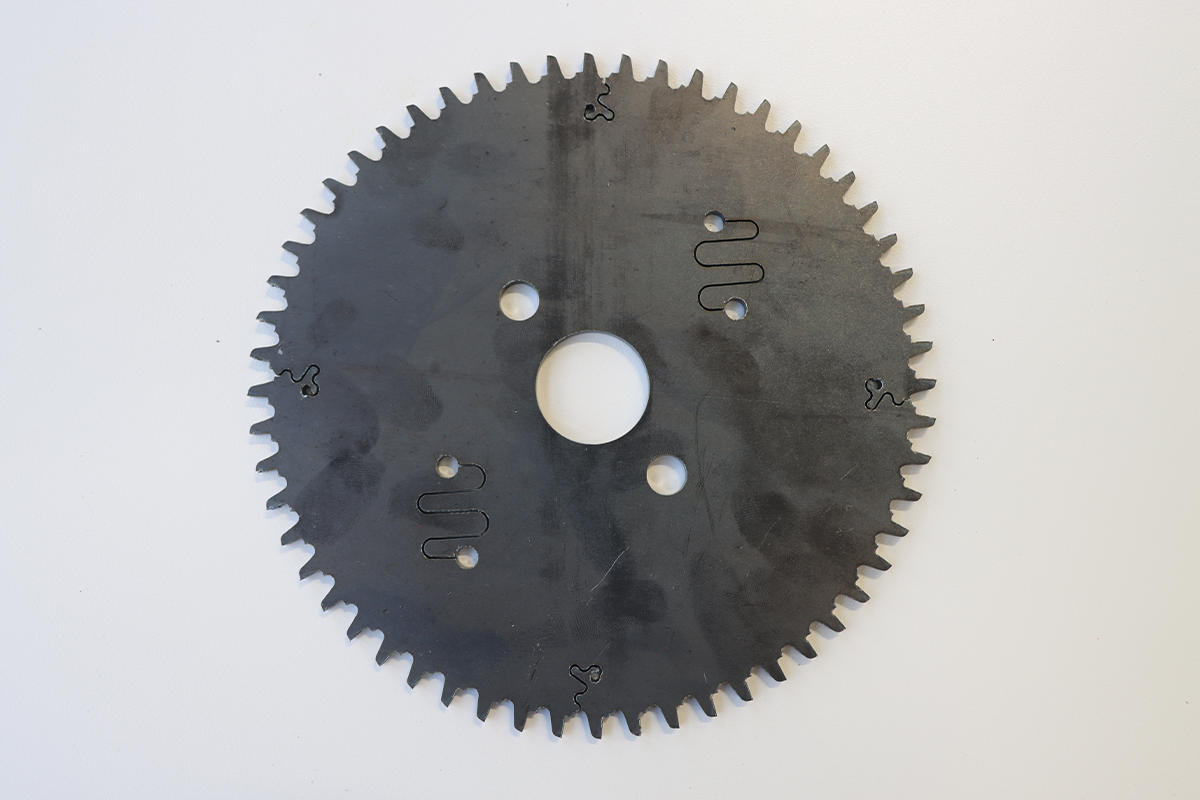
อากาศอัด: ใช้ได้ในระหว่างการตัด และมีราคาถูกที่สุด อากาศมีออกซิเจนเป็นส่วนประกอบ จึงมีปฏิกิริยาเอกโซเทอร์มิกเล็กน้อย — ทำให้ตัดได้เร็วกว่าและถูกกว่าไนโตรเจน ขอบของชิ้นงานจะมีสีเหลืองอ่อนหรือเทาอ่อน ซึ่งจางกว่าสีเทาดำจากออกซิเจนอย่างเห็นได้ชัด พื้นที่การใช้งานของอากาศอัดก็ชัดเจนเช่นกัน คืองานที่จะนำไปพ่นสีหรือเคลือบผิว ชิ้นส่วนโครงสร้าง หรืองานใดๆ ที่ไม่มีการตรวจสอบสีของขอบ แผ่นเหล็กคาร์บอนแบบบางถึงปานกลางสามารถตัดด้วยอากาศอัดได้อย่างรวดเร็วและประหยัดต้นทุน สแตนเลสก็สามารถตัดด้วยอากาศอัดได้เช่นกัน แต่ผิวด้านหน้าจะไม่เงา — ในกรณีที่ลูกค้าต้องการไม่ให้เกิดการเปลี่ยนสีบริเวณรอยเชื่อม จึงจำเป็นต้องกลับไปใช้ไนโตรเจน อีกหนึ่งข้อเท็จจริงที่มักถูกมองข้ามโดยทั่วไปคือ ในโรงงานส่วนใหญ่ มีเพียงส่วนหนึ่งของงานเท่านั้นที่แท้จริงแล้วต้องใช้ไนโตรเจน ตัวยึด โครงสร้าง กรอบเครื่องจักร และแผ่นโลหะที่จะนำไปพ่นสี ไม่เคยจำเป็นต้องมีขอบที่เงาเลย การแยกงานเหล่านี้ออกจากงานที่ใช้ไนโตรเจน คือวิธีที่เร็วที่สุดในการลดต้นทุนต่อชิ้น
3. ความแตกต่างของผิวด้านตัดที่แท้จริงเกิดจากอะไร
ก่อนจะกล่าวโทษเครื่องจักร ให้ตรวจสอบก่อนว่าก๊าซเป็นต้นเหตุหรือไม่ ลักษณะสี่ประการนี้ชี้ไปยังสาเหตุที่ต่างกัน
สีจากการออกซิเดชัน สีเหลือง น้ำเงิน หรือดำที่ขอบของรอยตัด หมายความว่ามีออกซิเจนเข้าร่วมในการตัด ปริมาณออกซิเจนมากที่สุด ตามด้วยอากาศ และไนโตรเจนเกือบไม่มีเลย หากชิ้นงานที่ควรออกมาเป็นสีสดใสแต่กลับออกมาเป็นสีเหลือง ให้ตรวจสอบความบริสุทธิ์ของก๊าซก่อน จากนั้นจึงตรวจสอบว่าท่อนำก๊าซรั่วและดูดอากาศจากภายนอกเข้ามาหรือไม่
เศษโลหะหลงเหลือ (dross) เศษโลหะที่นุ่มสามารถเช็ดออกด้วยมือได้โดยทั่วไปบ่งชี้ว่าความดันต่ำเกินไป หรือตำแหน่งโฟกัสสูงเกินไป เศษโลหะที่แข็งและยึดติดแน่นบ่งชี้ว่ามีความไม่สอดคล้องกันระหว่างชนิดของก๊าซกับกำลังงานที่ใช้ หากเศษโลหะเพิ่มขึ้นอย่างฉับพลันแม้ใช้ก๊าซชนิดเดียวกัน ให้อ่านค่าบนมาตรวัดความดันก่อน แล้วจึงตรวจสอบเลนส์
ความตั้งฉากของผิวตัดและรอยเส้นขนาน (striations) ผิวตัดที่เอียงหรือมีรอยเส้นขนานสม่ำเสมอโดยทั่วไปบ่งชี้ว่าตำแหน่งโฟกัสและความเร็วไม่สอดคล้องกัน การเบี่ยงเบนของตำแหน่งโฟกัสเพียงเล็กน้อยจะเปลี่ยนรูปแบบการกระจายพลังงานผ่านความหนาของวัสดุ และแผ่นบางที่ถูกตัดด้วยความเร็วสูงคือกรณีที่ไวต่อการเปลี่ยนแปลงนี้มากที่สุด
การเจาะไม่สมบูรณ์ แยกแยะระหว่าง "ส่วนทั้งหมดจะไม่ถูกตัด" กับ "ส่วนหนึ่งจะไม่ถูกตัด" กรณีแรกเกิดจากพารามิเตอร์หรือกำลังงานไม่เพียงพอ กรณีที่สองเกิดขึ้นที่ตำแหน่งที่เลื่อนต่อเนื่อง ซึ่งมักเกิดจากการเปลี่ยนแปลงของแรงดันก๊าซ — และปัญหานี้จะหายไปเมื่อเปลี่ยนแหล่งจ่ายก๊าซ
คุณค่าของลำดับขั้นตอนนี้อยู่ที่การแยกแยะว่า "เครื่องจักรผิดพลาด" กับ "ก๊าซผิดพลาด" ออกจากกัน เมื่อไม่แยกแยะทั้งสองกรณีนี้ออกจากกัน ปฏิกิริยาโดยทั่วไปคือการเรียกผู้ผลิตมาตรวจสอบ ทั้งที่สาเหตุที่แท้จริงกลับอยู่ที่ระบบจ่ายก๊าซ
4. การเลือกก๊าซตามชิ้นส่วน: คำถามสี่ข้อ
ไม่จำเป็นต้องใช้ตาราง ให้ถามคำถามสี่ข้อตามลำดับ และคำตอบจะปรากฏขึ้นเอง
ชิ้นส่วนนั้นจะนำไปใช้งานต่อที่ใด? หากนำไปเชื่อมทันที ขัดเงา หรือใช้ในผลิตภัณฑ์ที่เน้นรูปลักษณ์ภายนอก: พื้นผิวต้องสะอาด จึงใช้ไนโตรเจน หากนำไปพ่นสี เคลือบผิว หรือใช้ในโครงสร้างภายใน: ใช้อากาศก็เพียงพอแล้ว หากนำไปกลึง รับน้ำหนัก หรือไม่คำนึงถึงรูปลักษณ์ภายนอก: ใช้ออกซิเจน เพื่อความลึกและความเร็ว
วัสดุชนิดใด และความหนาเท่าใด? เหล็กคาร์บอนหนาจัดอยู่ในกลุ่มที่ใช้ออกซิเจน; แผ่นบางใช้อากาศได้เร็วกว่าและถูกกว่า สแตนเลส อลูมิเนียม และเหล็กชุบสังกะสีใช้ไนโตรเจนเป็นหลัก แต่สามารถใช้อากาศได้สำหรับงานที่ไม่ต้องการคุณภาพผิว
ทำงานกี่ชั่วโมงต่อวัน และขนาดล็อตเท่าใด? ปัจจัยนี้กำหนดรูปแบบการจัดหาแก๊ส ไม่ใช่ประเภทของแก๊ส ถ้าทำงานนานและต้องการอย่างต่อเนื่อง การจัดหาแบบติดตั้งสถานีผลิตเองจะคุ้มค่ากว่า แต่ถ้างานไม่สม่ำเสมอ การซื้อแก๊สสำเร็จรูปจะสะดวกกว่า
พื้นที่หน้างานรองรับอะไรได้บ้าง? หากมีพื้นที่เพียงพอสำหรับตั้งอาคารเครื่องอัดอากาศ มีความทนทานต่อเสียงรบกวนและระดับความร้อนที่ปล่อยออกได้ ก็สามารถจัดหาแบบติดตั้งสถานีเองได้ แต่หากพื้นที่จำกัดและมีข้อจำกัดด้านเสียงอย่างเข้มงวด ก็ควรใช้แก๊สสำเร็จรูป
ลำดับขั้นตอนสำคัญมาก ต้องวิเคราะห์กระบวนการผลิตก่อน แล้วจึงพิจารณาการจัดหาแก๊สตามมา ถ้าทำกลับกัน — ซื้อเครื่องอัดอากาศก่อน แล้วจึงมองหางานที่ใช้อากาศได้ — มักส่งผลให้เครื่องมือมีขนาดไม่เหมาะสม หรือไม่ได้ใช้งานเลย
5. ต้นทุนประกอบด้วยสี่ส่วน ไม่ใช่เพียงส่วนเดียว
ข้อผิดพลาดที่พบบ่อยที่สุดในการคำนวณต้นทุนแก๊ส คือการเปรียบเทียบเพียงราคาถังแก๊สหรือราคาต่อกิโลวัตต์-ชั่วโมง แต่ต้นทุนจริงต่อชิ้นงานคือผลรวมของสี่ส่วน
ก๊าซเอง ปริมาณการใช้ต่อส่วนคูณด้วยราคาต่อหน่วย เป็นค่าที่มองเห็นได้ชัดเจนที่สุด และมักถูกเข้าใจผิดว่าเป็นค่าทั้งหมด
ไฟฟ้า การจัดหาไฟฟ้าภายในสถานที่จะครอบคลุมพลังงานสำหรับคอมเพรสเซอร์ ส่วนก๊าซที่ซื้อมาจะยังคงมีค่าใช้จ่ายด้านพลังงานสำหรับการตัด แต่ถูกบันทึกไว้ที่อื่น
การแปรรูปขั้นปลาย ซึ่งมักถูกละเลยบ่อยที่สุด ขอบที่ตัดด้วยออกซิเจนจำเป็นต้องผ่านการขัดหรือล้างด้วยกรดก่อนทาสี ในขณะที่พื้นผิวที่ตัดด้วยไนโตรเจนสามารถข้ามขั้นตอนนั้นไปได้ ส่วนอากาศอยู่ระหว่างกลาง ขึ้นอยู่กับข้อกำหนดของสารเคลือบ ค่าแรงงานในการขัด สารเคมีสำหรับการล้างด้วยกรด และการบำบัดน้ำเสีย ล้วนเป็นค่าใช้จ่ายจริง หลายโรงงานพบว่าเมื่อคำนวณรวมทั้งหมดแล้ว ค่าประหยัดจากก๊าซไม่เพียงพอที่จะคุ้มกับเวลาที่ใช้ในการขัด
เศษเหล็กและงานแก้ไข ซึ่งเป็นต้นทุนสูงสุด แต่มักไม่ปรากฏในบัญชีรายรับ-รายจ่าย โดยสะท้อนโดยตรงถึงความเสถียรของการจัดหา หากแรงดันเปลี่ยนแปลงแม้เพียงครั้งเดียว ก็อาจทำให้แผ่นโลหะทั้งแผ่นกลายเป็นของเสีย
การเพิ่มเส้นทางการคำนวณอีกสี่แบบ จะให้ตัวเลขที่สามารถนำมาเปรียบเทียบได้ ควรเปรียบเทียบเฉพาะค่าแรกเท่านั้น มิฉะนั้น ข้อสรุปอาจกลับด้าน
6. เพื่อทำการตัดด้วยอากาศ คุณจำเป็นต้องมีระบบจัดหาอากาศอย่างครบวงจร
หลังจากเลือกใช้อากาศเป็นสื่อแล้ว ขั้นตอนถัดไปตามปกติคือการเชื่อมต่อกับสายอากาศของร้าน (shop line) ซึ่งมักเป็นจุดเริ่มต้นของปัญหามากมาย เนื่องจากอากาศสำหรับการตัด (cutting air) กับอากาศแบบทั่วไปสำหรับงานลม (general pneumatic air) ไม่ได้มีคุณภาพเท่ากัน
แรงดันเป็นอุปสรรคข้อแรก แรงดันในสายอากาศของร้านทั่วไปอยู่ที่ประมาณ 0.8 เมกะพาสคาล ขณะที่อากาศสำหรับการตัดมักต้องการแรงดันสูงกว่านั้น โดยเฉพาะเมื่อตัดแผ่นบางด้วยความเร็วสูง ซึ่งเป็นกรณีที่ต้องการแรงดันมากที่สุด แรงดันไม่เพียงพอแทบไม่แสดงผลเป็น "ตัดไม่ผ่าน" แต่กลับแสดงเป็น "เร่งความเร็วไม่ได้" ผู้ปฏิบัติงานจึงลดอัตราการป้อนวัสดุ (feed rate) ทำให้ศักยภาพในการผลิตลดลงโดยเงียบๆ
ความสะอาดเป็นข้อที่สอง น้ำ น้ำมัน และฝุ่นที่ไหลเข้าสู่หัวฉีดและเลนส์จะทำลายพื้นผิวเลนส์ก่อน จากนั้นจึงทำให้เลนส์เสียหายอย่างสิ้นเชิง เลนส์คือชิ้นส่วนสิ้นเปลืองที่มีราคาแพงที่สุดในระบบ และชุดตัวกรองที่เหมาะสมมักช่วยประหยัดค่าใช้จ่ายได้มากกว่าส่วนต่างของค่าก๊าซ
ดังนั้นระบบจ่ายอากาศต้องออกแบบให้เป็นระบบทั้งระบบ ไม่ใช่เพียงแค่คอมเพรสเซอร์ที่ต่อท่อกับปลายทางเท่านั้น ห่วงโซ่ทั้งหมดมีสี่ขั้นตอน ได้แก่ คอมเพรสเซอร์สำหรับสร้างแรงดัน ถังรับ (receiver) เพื่อดูดซับความต้องการลมแบบฉับพลัน ตัวทำแห้ง (dryer) เพื่อขจัดความชื้น การกรองหลายขั้นตอนเพื่อกำจัดน้ำมันและฝุ่น แล้วจึงส่งไปยังเครื่องจักร หากละเลยขั้นตอนใดขั้นตอนหนึ่ง เงินที่ประหยัดได้จากการใช้อากาศก็จะกลับมาเป็นค่าเสียหายจากเลนส์เสียหายและเวลาหยุดทำงาน
มีตัวเลขสี่ตัวที่กำหนดการเลือกระบบอย่างแท้จริง ได้แก่ อัตราการไหล ซึ่งคำนวณย้อนกลับจากกรณีที่ใช้อากาศมากที่สุด พร้อมมีค่าเผื่อไว้ด้วย ระดับแรงดัน ซึ่งกำหนดโดยความต้องการสูงสุด ไม่ใช่ค่าเฉลี่ย อุณหภูมิจุดน้ำค้างของแรงดัน ซึ่งขึ้นกับอุณหภูมิแวดล้อมและความยาวของท่อ และจะเป็นตัวตัดสินว่ามีน้ำควบแน่นเกิดขึ้นในท่อหรือไม่ ปริมาณน้ำมัน ซึ่งพิจารณาจากต้นทุนของเลนส์แต่ละชิ้น จึงประเมินได้ว่าจำเป็นต้องใช้ระบบไร้น้ำมันหรือไม่
ตัวชี้วัดอีกตัวหนึ่งที่ควรให้ความสนใจมากกว่าค่าที่ระบุบนป้ายชื่อ (nameplate rating) คือ กำลังไฟฟ้าเฉพาะ (specific power) หรือปริมาณไฟฟ้าที่ใช้ต่อหน่วยอากาศที่ผลิตได้ คอมเพรสเซอร์สองเครื่องที่มีกำลังไฟฟ้าตามชื่อเรียกเท่ากัน อาจมีค่ากำลังไฟฟ้าเฉพาะต่างกันมากพอที่จะทำให้ค่าไฟฟ้ารายปีแตกต่างกันอย่างชัดเจน
7. การติดตั้ง: วัดก่อน ติดตั้งทีหลัง
จากขั้นตอนการตัดสินใจจนถึงการผลิต มีทั้งหมดสี่ขั้นตอน และหากทำผิดลำดับ จะต้องเริ่มสร้างใหม่ทั้งหมด
ขั้นตอนที่หนึ่ง: วิเคราะห์ความต้องการใช้อากาศ โดยไม่ใช่ค่าการใช้สูงสุด แต่เป็นรูปแบบการเปลี่ยนแปลงของปริมาณการใช้ตลอดทั้งวัน การตัดด้วยอากาศนั้นมีลักษณะเป็นช่วง ๆ — ต้องการอัตราการไหลสูงในขณะเจาะวัสดุ แต่แทบไม่ต้องใช้อากาศเลยระหว่างการเคลื่อนที่อย่างรวดเร็ว หากเลือกขนาดระบบตามค่าเฉลี่ย แรงดันจะตกต่ำลงในขณะเจาะวัสดุ แต่หากเลือกขนาดตามค่าสูงสุด ระบบจะทำงานโดยไม่มีภาระเกือบตลอดเวลา จ่ายค่าพลังงานโดยไม่ได้ส่งมอบกำลังงานจริง
ขั้นตอนที่สอง: กำหนดแรงดันและระดับความสะอาดให้แน่นอน แรงดันต้องพิจารณาจากแผ่นวัสดุที่บางที่สุดภายใต้เงื่อนไขความเร็วสูงสุด ส่วนระบบกรองต้องออกแบบตามระดับความไวของเลนส์ที่ใช้เท่านั้น เมื่อทำเช่นนี้แล้ว รุ่นของคอมเพรสเซอร์จึงจะมีความหมายจริง
ขั้นตอนที่สาม: กำหนดตำแหน่งติดตั้งและอุปกรณ์เสริมให้แน่นอน คอมเพรสเซอร์ ถังเก็บอากาศ ตัวลดความชื้น และตัวกรอง ล้วนเป็นส่วนหนึ่งของระบบที่ต้องติดตั้งร่วมกันอย่างต่อเนื่อง ซึ่งจำเป็นต้องมีผนังกั้นที่ต่อเนื่อง มีระบบระบายอากาศ เส้นทางระบายน้ำ และพื้นที่สำหรับบำรุงรักษา ควรตกลงรายละเอียดเหล่านี้ก่อนเริ่มงานก่อสร้าง เพราะหากปล่อยให้ดำเนินการหลังจากนั้น จะส่งผลให้ค่าใช้จ่ายสูงขึ้นมาก
ขั้นตอนที่สี่: บันทึกค่าการวัดขณะรับเข้าใช้งาน ได้แก่ ความดันในท่อ ความดันที่ทางเข้าเครื่อง จุดน้ำค้างของความดัน และการตัดอย่างต่อเนื่อง — บันทึกค่าแต่ละรายการเพียงหนึ่งครั้ง เมื่อเกิดปัญหาความดันในภายหลัง ค่าเหล่านี้จะช่วยแยกแยะว่าเป็นการเปลี่ยนแปลงของเครื่องเอง หรือเกิดจากการเปลี่ยนแปลงของแหล่งจ่ายอากาศ
8. ความเข้าใจผิดที่พบบ่อยห้าประการ
"ถ้ามีอากาศ ก็สามารถตัดได้" ความดันเป็นเพียงเงื่อนไขขั้นแรกเท่านั้น ส่วนจุดน้ำค้างและปริมาณน้ำมันจะกำหนดระยะเวลาที่อากาศยังคงสามารถตัดได้อย่างมีประสิทธิภาพ ไม่ใช่การตัดได้หรือไม่ได้เลย
"คอมเพรสเซอร์ที่มีขนาดใหญ่กว่าจะปลอดภัยกว่า" การเลือกคอมเพรสเซอร์ที่ใหญ่เกินไปทำให้เครื่องทำงานแบบไม่มีโหลดและดึงกำลังไฟตลอดทั้งวัน ในขณะที่ขนาดเล็กเกินไปจะทำให้ความดันลดลงทันทีที่คุณเพิ่มความเร็ว การเลือกขนาดต้องสอดคล้องกับเส้นโค้งความต้องการ ไม่ใช่การเลือกขนาดที่ใหญ่ขึ้นตามอำเภอใจ
"ข้ามถังเก็บอากาศไปได้" ถังเก็บอากาศทำหน้าที่รองรับการไหลที่เกิดขึ้นทันที ไม่ใช่ปริมาตรรวมทั้งหมด หากไม่มีถังเก็บอากาศ แรงดันตกขณะเจาะวัสดุและระหว่างการเร่งความเร็วจะไม่หายไปอย่างแน่นอน
"การเปลี่ยนก๊าซไม่จำเป็นต้องตั้งค่าพารามิเตอร์ใหม่" ความดัน จุดโฟกัส และความเร็วมีความแตกต่างกันอย่างสิ้นเชิงระหว่างก๊าซทั้งสามชนิด การนำโปรแกรมเดียวกันไปใช้กับก๊าซต่างชนิดกันเป็นสาเหตุที่พบบ่อยที่สุดที่ทำให้พื้นผิวชิ้นงานเสื่อมคุณภาพหลังเปลี่ยนก๊าซ
"ไม่ต้องใช้น้ำมันหล่อลื่นหากกรองอย่างเหมาะสม" การกรองสามารถกำจัดน้ำมันได้ ตราบใดที่เปลี่ยนไส้กรองตามกำหนดเวลา ปัญหาทั่วไปไม่ได้เกิดจากเลือกแบบผิด แต่เกิดจากการปล่อยให้ไส้กรองใช้งานเกินช่วงเวลาที่แนะนำ
9. ในสามประโยค
ก๊าซเป็นตัวกำหนดคุณภาพพื้นผิวของรอยตัด กำลังไฟเป็นตัวกำหนดความหนาของวัสดุที่ตัดได้ และกระบวนการขั้นตอนถัดไปเป็นตัวกำหนดต้นทุน ทั้งสามปัจจัยนี้มักถูกพูดถึงร่วมกันเป็นประเด็นเดียว จึงเป็นเหตุผลว่าทำไมใบเสนอราคาจึงเปรียบเทียบกันได้ยาก
กระบวนการมาก่อน การจัดหาอุปกรณ์มาทีหลัง หากกลับลำดับนี้ อุปกรณ์อาจถูกซื้อมาแล้วแต่กลับไม่สอดคล้องกับงานจริง
ชิ้นส่วนส่วนใหญ่ไม่จำเป็นต้องมีพื้นผิวที่ดีที่สุดเท่าที่จะเป็นไปได้ เพียงแค่พื้นผิวที่เพียงพอต่อการใช้งานก็เพียงพอแล้ว ให้ระบุงานที่ต้องการไนโตรเจนอย่างแท้จริง ส่วนที่เหลือให้ใช้อากาศแทน ต้นทุนต่อชิ้นก็จะลดลง
เกี่ยวกับเทียนเฉิน เลเซอร์
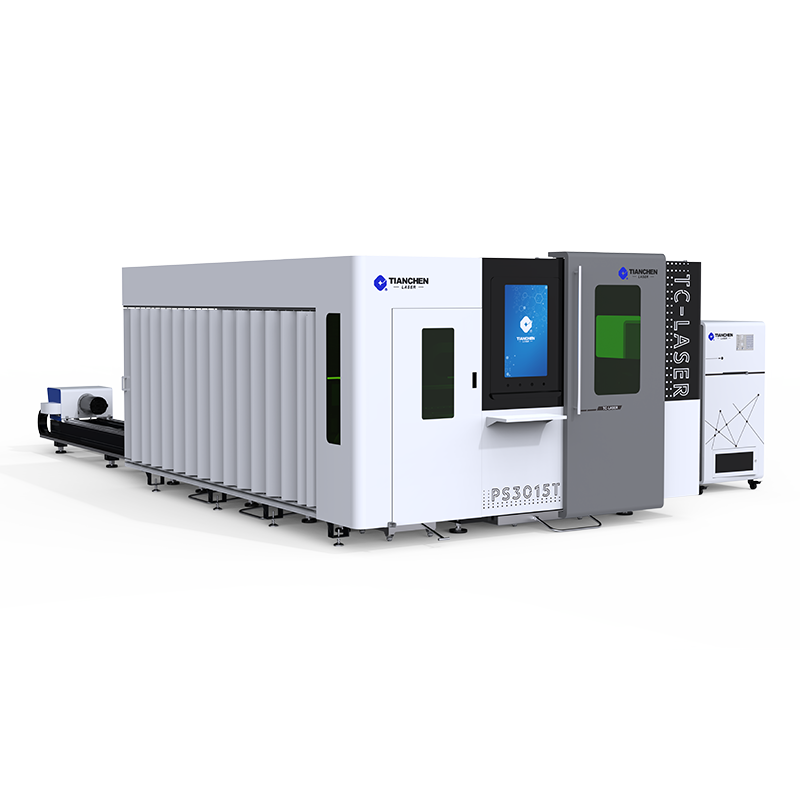
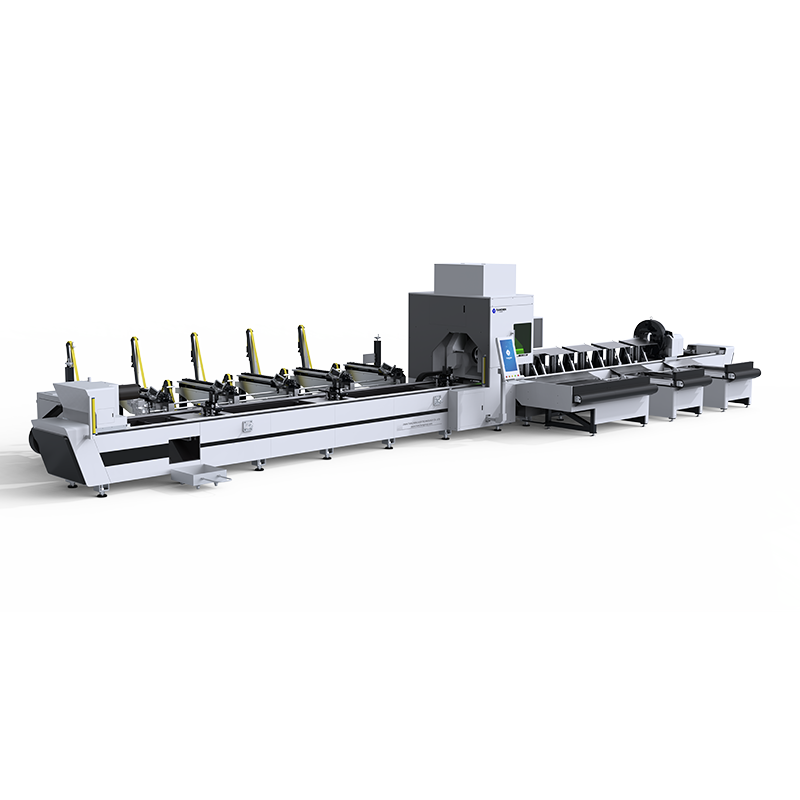
บริษัท จีหนาน เถียนเฉิน เลเซอร์ เทคโนโลยี จำกัด ผลิตเครื่องตัดด้วยเลเซอร์ไฟเบอร์ เครื่องเชื่อมด้วยเลเซอร์ และอุปกรณ์ตัดแผ่นโลหะและท่อแบบรวมในหนึ่งเดียว สำหรับอุตสาหกรรมยานยนต์ การต่อเรือ โครงสร้างเหล็ก เครื่องจักรก่อสร้าง อุปกรณ์ครัว และงานแผ่นโลหะ บริษัทจัดเตรียมตัวอย่างการตัดทดสอบและพารามิเตอร์การตัดที่ปรับให้สอดคล้องกับวัสดุและขนาดความหนาของลูกค้า พร้อมให้การสนับสนุนในการเลือกและติดตั้งระบบจ่ายอากาศที่เหมาะสม
เพื่อประเมินประสิทธิภาพกับช่วงวัสดุและขนาดความหนาของท่านเอง โปรดส่งวัสดุที่ท่านใช้ตัดบ่อยที่สุด ช่วงความหนาที่ใช้งาน และจำนวนชั่วโมงการทำงานของเครื่องต่อวันมาให้เรา และเราจะจัดส่งคำแนะนำการตั้งค่าเครื่องพร้อมประมาณการต้นทุนต่อชิ้นงานกลับคืนให้ท่าน
Copyright © 2026 by JINAN TIANCHEN LASER TECHNOLOGY CO.,LTD
 EN