
 EN

การแปรรูปแผ่นโลหะหนาคือจุดที่เครื่องตัดด้วยเลเซอร์แสดงศักยภาพทางวิศวกรรมอย่างแท้จริง การตัดเหล็กคาร์บอนหนา 10 มิลลิเมตรนั้นเป็นศาสตร์อีกแขนงหนึ่งเมื่อเทียบกับการเจาะแผ่นโลหะหนา 3 มิลลิเมตร เนื่องจากลำแสงต้องฝังลึกลงไปในวัสดุ แอ่งหลอมละลายต้องถูกขับออกได้อย่างมีประสิทธิภาพ และก๊าซช่วยตัดต้องรักษากระบวนการตัดผ่านความหนาทั้งหมดโดยไม่ทิ้งเศษโลหะตกค้างหรือทำให้ขอบตัดเอียงเกินไป เครื่องตัดด้วยเลเซอร์สำหรับงานบางอาจยังสามารถตัดแผ่นโลหะหนาได้ แต่จะทำได้ช้าและให้ขอบตัดคุณภาพต่ำ การเลือกเครื่องตัดด้วยเลเซอร์อุตสาหกรรมให้สอดคล้องกับความหนาของแผ่นโลหะจึงเป็นการตัดสินใจขั้นแรกในโรงงานผลิตชิ้นส่วนขนาดใหญ่ทุกแห่ง ซึ่งการตัดสินใจนี้ส่งผลโดยตรงต่อการเลือกกำลังเลเซอร์ กลยุทธ์การใช้ก๊าซ รูปแบบหัวพ่น และขั้นตอนการเจาะเบื้องต้นที่ช่วยปกป้องชิ้นส่วนที่สึกหรอ
กรณีศึกษาจริงจากภาคอุตสาหกรรม / สถานการณ์จริง
ผู้ผลิตชิ้นส่วนที่ตัดโครงสร้างแบบยึดเกาะหนา 20 มิลลิเมตร
ผู้ผลิตโครงสร้างเหล็กกล้าที่ผลิตแผ่นยึดทำจากเหล็กกล้าคาร์บอนความหนา 20 มิลลิเมตร เริ่มต้นใช้เครื่องตัดเลเซอร์กำลัง 6 กิโลวัตต์ซึ่งเหลือจากการผลิตชิ้นส่วนโลหะแผ่น ทำให้เวลาในการทำงานแต่ละรอบยาวนาน ขอบด้านล่างของชิ้นงานประมาณหนึ่งในสามเกิดเศษโลหะหลอมเหลว (dross) ขึ้น และการขัดแต่งใช้แรงงานมากกว่าขั้นตอนการตัดเองเสียอีก ผู้ผลิตจึงเปรียบเทียบประสิทธิภาพของเครื่องตัดเลเซอร์อุตสาหกรรมกำลัง 20 กิโลวัตต์บนชุดชิ้นงานและวัสดุเดียวกัน โดยพัฒนาพารามิเตอร์การประมวลผลร่วมกับผู้จัดจำหน่ายเครื่องจักร ความสามารถในการตัดแผ่นโลหะที่หนากว่าของเครื่องตัดเลเซอร์อุตสาหกรรมรุ่นใหม่นี้ ช่วยลดเวลาในการตัดแต่ละแผ่นลงมากกว่าครึ่งหนึ่ง และคุณภาพของขอบชิ้นส่วนความหนา 20 มิลลิเมตรผ่านการตรวจสอบโดยไม่จำเป็นต้องขัดแต่งในระหว่างการผลิตจริง
การเปรียบเทียบแยกตัวแปรที่สำคัญในการตัดแผ่นหนาออกมาอย่างชัดเจน กำลังลำแสงที่สูงขึ้นช่วยรักษาคีย์โฮลที่มีเสถียรภาพตลอดความหนาทั้งหมด ในขณะที่ก๊าซไนโตรเจนที่ใช้ช่วยตัดภายใต้แรงดันสูงขึ้นสามารถพุ่งเศษโลหะหลอมละลายออกได้อย่างสะอาด จึงกำจัดสิ่งตกค้าง (dross) ที่เคยต้องขัดออกด้วยเครื่องขัดก่อนหน้านี้ กลยุทธ์การเจาะรู (piercing strategy) มีความสำคัญไม่แพ้พารามิเตอร์การตัด: ผู้ผลิตจึงนำวิธีการเจาะแบบค่อยเป็นค่อยไป (ramped piercing routine) มาใช้ โดยลดกำลังเริ่มต้นลง และเพิ่มระยะห่างระหว่างหัวฉีดกับชิ้นงาน (standoff) ขณะทำการเจาะ ซึ่งสามารถกำจัดเศษโลหะกระเด็น (spatter) ที่เคยทำให้หัวฉีดและเลนส์ป้องกันเสียหายได้อย่างสมบูรณ์ กรณีศึกษานี้แสดงให้เห็นว่าเครื่องตัดด้วยเลเซอร์อุตสาหกรรมทำงานกับแผ่นหนาในฐานะระบบที่บูรณาการ ซึ่งต้องปรับแต่งกำลังลำแสง ก๊าซ หัวฉีด และวิธีการเจาะรูให้สอดคล้องกันทั้งระบบ แทนที่จะปรับแต่ละส่วนแยกกัน

การวิเคราะห์ความเสี่ยงและโหมดความล้มเหลว
สิ่งตกค้าง (dross) ความเอียง (taper) และคุณภาพของขอบตัดบนชิ้นส่วนที่มีความหนา
โหมดการล้มเหลวที่มีลักษณะเฉพาะของการตัดแผ่นหนาสามารถสังเกตเห็นได้บนชิ้นงาน ครีบโลหะ (dross) ซึ่งคือเศษโลหะหลอมละลายที่แข็งตัวติดอยู่ที่ขอบด้านล่าง เกิดขึ้นจากพลังงานไม่เพียงพอหรือการขับไล่โลหะหลอมละลายไม่เพียงพอ และส่งผลให้ต้องใช้แรงงานขัดแต่งซึ่งอาจมากกว่าแรงงานในการตัดเองในกรณีของชิ้นงานที่มีความหนาสูง ความเอียง (taper) คือภาวะที่ความกว้างของรอยตัดที่ขอบบนและขอบล่างไม่เท่ากัน ซึ่งเกิดจากลักษณะของลำแสงเลเซอร์และตำแหน่งจุดโฟกัส ความเอียงเกินขนาดจะทำให้การประกอบชิ้นส่วนก่อนเชื่อมยากขึ้น การร้อนสะสมบริเวณมุม (corner overheating) ก่อให้เกิดการกลมมนที่มุมภายในแหลมคม เนื่องจากลำแสงเคลื่อนที่ช้าลงในบริเวณนั้น ภาวะแต่ละอย่างที่กล่าวมาควบคุมได้ผ่านพารามิเตอร์การประมวลผล แต่ต้องใช้เครื่องตัดด้วยเลเซอร์ระดับอุตสาหกรรมที่มีกำลังไฟเพียงพอและคุณภาพลำแสงคงที่ตามความหนาของวัสดุที่ต้องการตัด
การตัดแผ่นหนาจะทำให้ความเสี่ยงสะสมอยู่ที่ระบบออปติกส์ วัสดุที่มีการสะท้อนแสงสูง เช่น ทองแดงและโลหะผสมอลูมิเนียม จะสะท้อนพลังงานลำแสงกลับไปยังแหล่งกำเนิด ดังนั้นการใช้งานตัดแผ่นหนาที่เกี่ยวข้องกับวัสดุเหล่านี้จึงจำเป็นต้องใช้เครื่องตัดด้วยเลเซอร์อุตสาหกรรมที่ออกแบบมาพร้อมระบบป้องกันการสะท้อนกลับ ขั้นตอนการเจาะ (piercing) เป็นการสัมผัสครั้งที่สอง: ละอองเศษวัสดุจากการเจาะจะเดินทางย้อนกลับตามแนวลำแสง และทำลายหัวฉีดและฝาครอบป้องกัน ดังนั้นการปฏิบัติตามขั้นตอนการเจาะอย่างเคร่งครัดจึงไม่เพียงแต่ช่วยยืดอายุการใช้งานของชิ้นส่วนสึกหรอเท่านั้น แต่ยังเป็นมาตรการด้านความปลอดภัยด้วย ความสอดคล้องตามมาตรฐานความปลอดภัยในสภาพแวดล้อมนี้ไม่ใช่เรื่องที่สามารถเลือกได้: มาตรฐาน ANSI Z136.1 ควบคุมการใช้งานเลเซอร์อย่างปลอดภัย มาตรฐาน ISO 11553-1 กำหนดข้อกำหนดด้านความปลอดภัยสำหรับเครื่องจักรประมวลผลด้วยเลเซอร์ ส่วนการออกแบบตู้ครอบ ระบบล็อกอัตโนมัติ (interlocks) และระบบดูดควัน ต้องได้รับการตรวจสอบยืนยันว่าติดตั้งครบถ้วนและใช้งานได้จริง
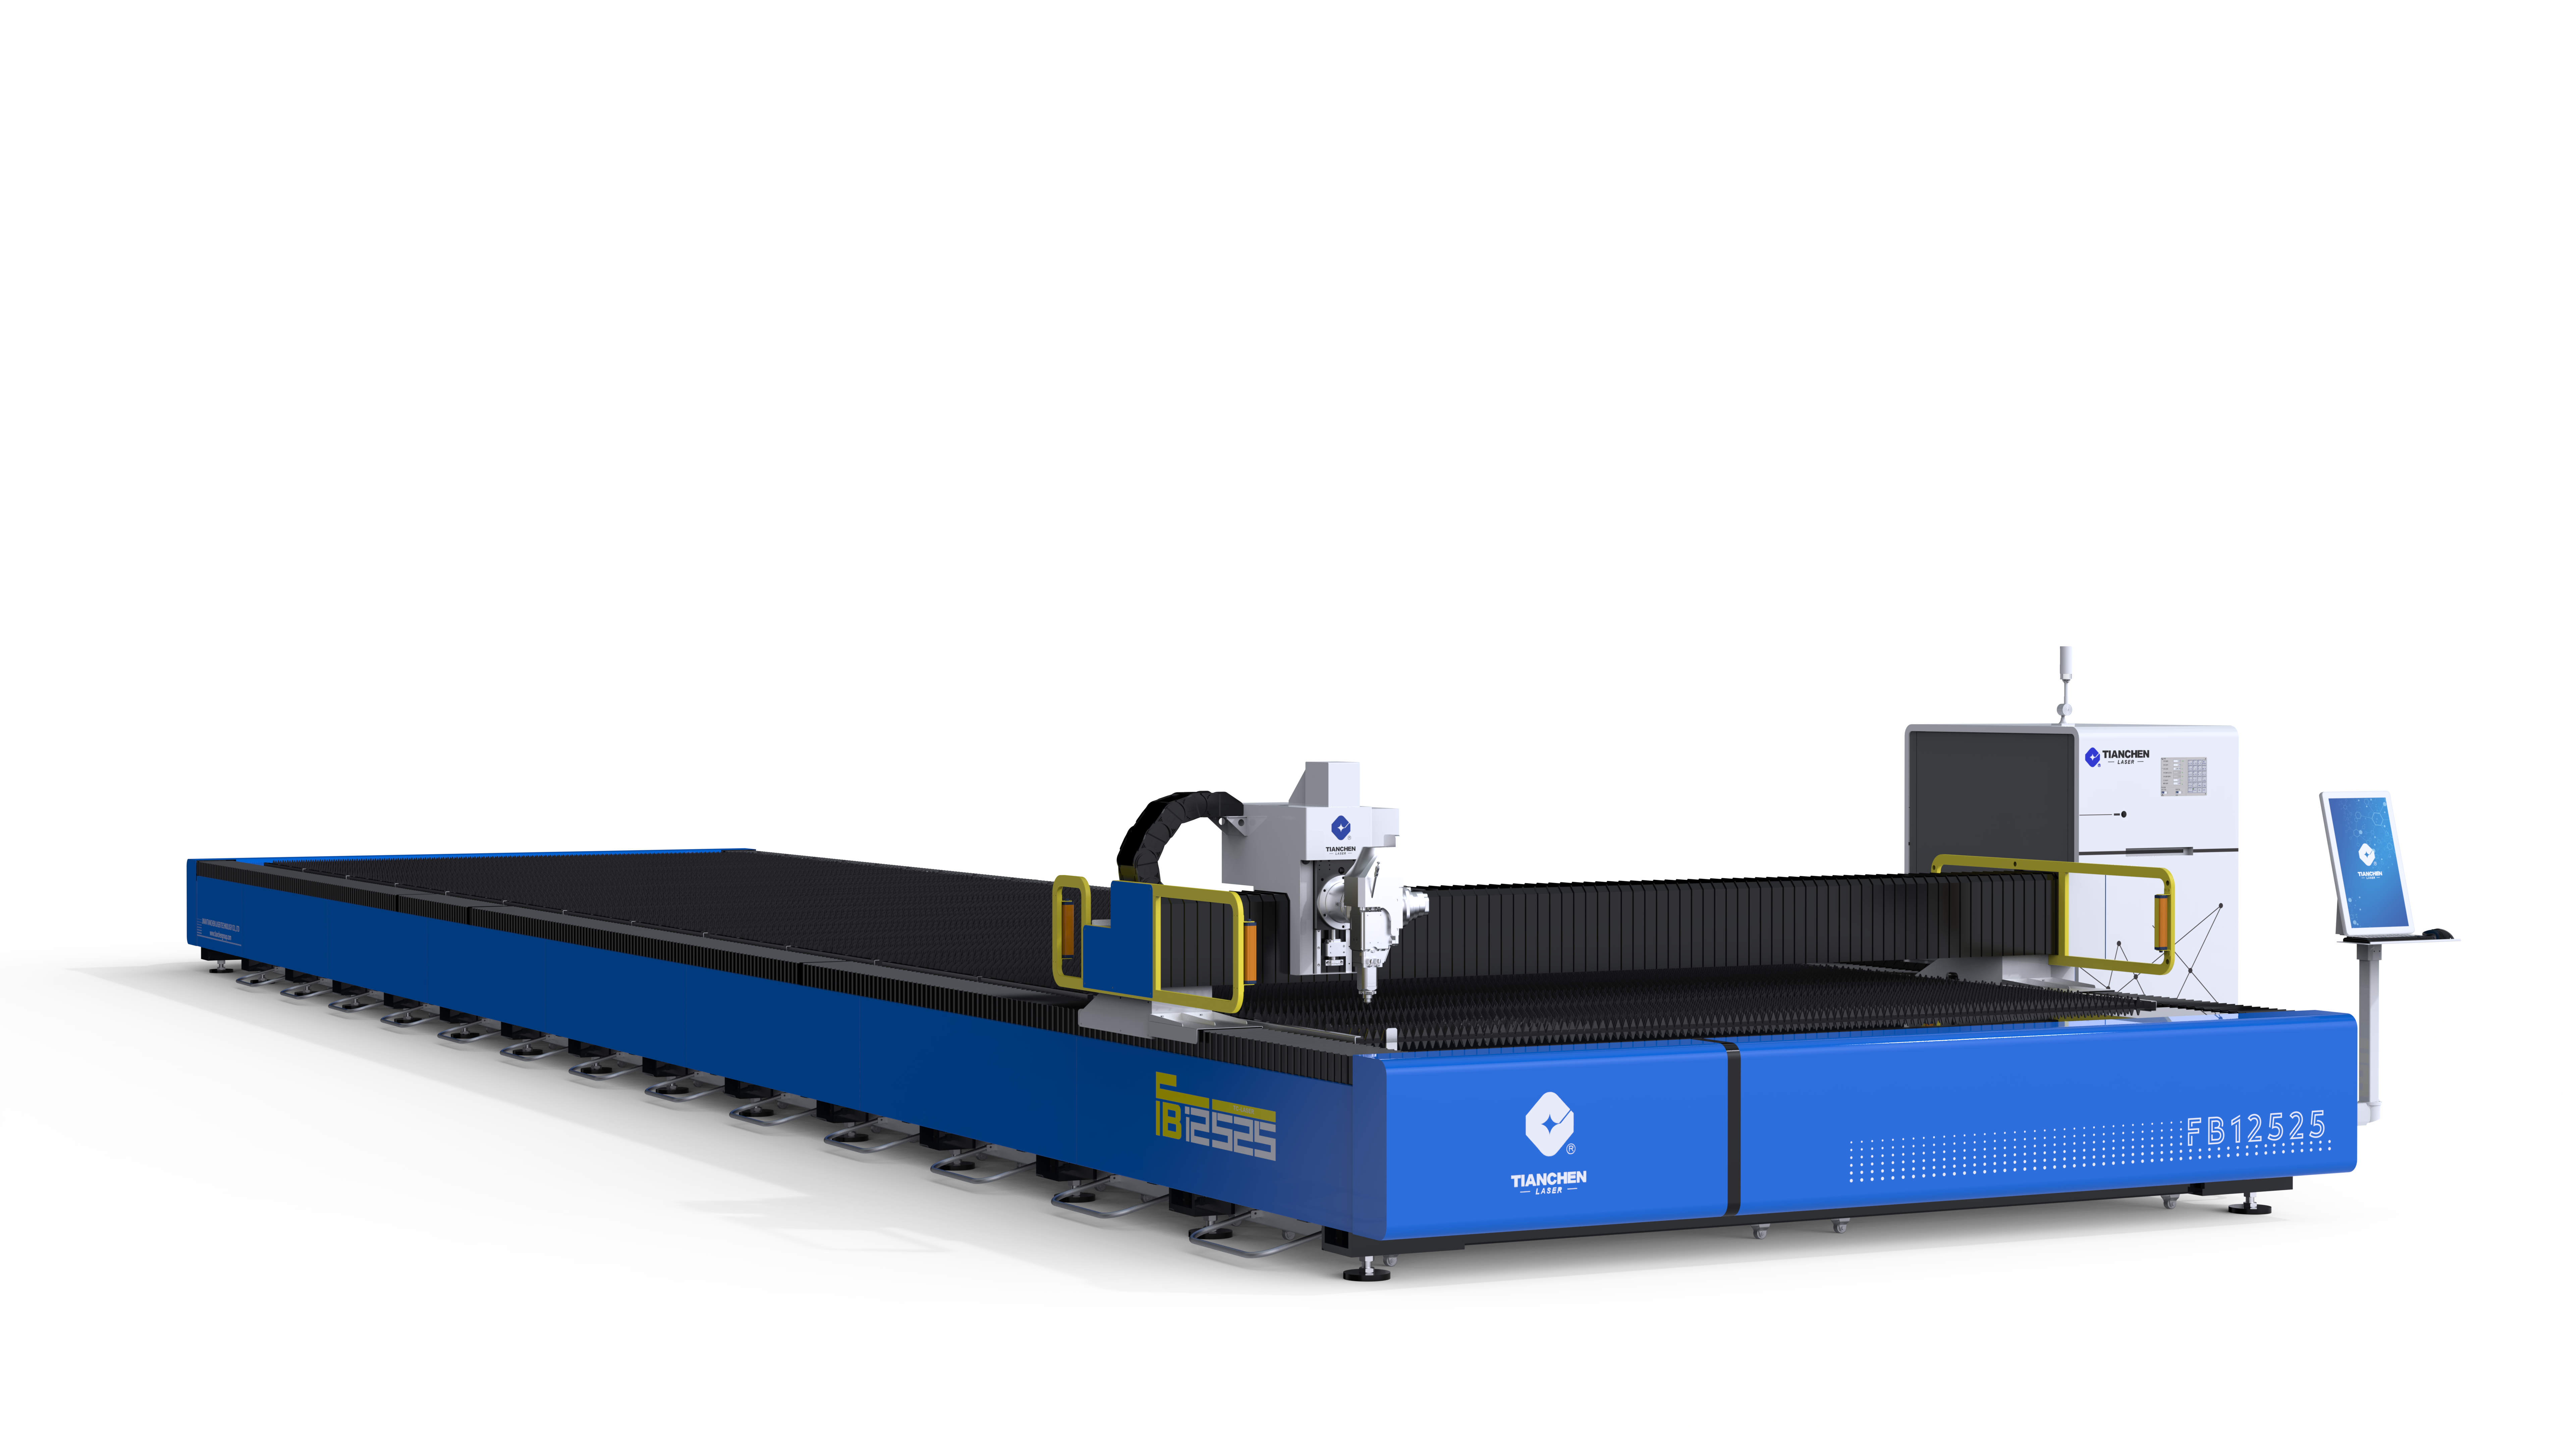
หลักการเชิงเทคนิคและการปฏิบัติตามมาตรฐาน
กำลังไฟฟ้า ก๊าซ และการเลือกหัวฉีด
การเลือกกำลังงานขึ้นอยู่กับความหนาของวัสดุ แหล่งกำเนิดเลเซอร์ไฟเบอร์ที่มีความยาวคลื่น 1070 นาโนเมตร ถูกดูดซับได้อย่างมีประสิทธิภาพโดยโลหะวิศวกรรมส่วนใหญ่ โดยแผ่นบางสามารถทำงานได้อย่างมีประสิทธิภาพที่กำลังงาน 2–6 กิโลวัตต์ ขณะที่แผ่นที่หนาเกิน 10 มิลลิเมตรจะได้รับประโยชน์จากกำลังงาน 12 กิโลวัตต์ขึ้นไป และชิ้นส่วนที่หนามากมักใช้กำลังงาน 20 กิโลวัตต์หรือสูงกว่า ทางเลือกของก๊าซช่วยตัดเปลี่ยนหลักฟิสิกส์ของการตัด: ก๊าซออกซิเจนทำปฏิกิริยาแบบคายความร้อนกับเหล็กกล้าคาร์บอน ทำให้เพิ่มพลังงานและเพิ่มความเร็วในการตัด แต่ทิ้งขอบที่มีออกไซด์ไว้ ในขณะที่ก๊าซไนโตรเจนเป่าเศษหลอมละลายออกไปโดยไม่ทำปฏิกิริยา จึงให้ขอบที่สะอาด เหมาะสำหรับการตัดสแตนเลสและอลูมิเนียม แม้จะมีต้นทุนก๊าซสูงกว่า ทั้งการออกแบบหัวพ่น (โนซเซิล) ไม่ว่าจะเป็นแบบเดี่ยวหรือแบบคู่ รวมถึงเส้นผ่านศูนย์กลางของรูพ่น จำเป็นต้องสอดคล้องกับชนิดของก๊าซ แรงดัน และความหนาของวัสดุ เพราะพฤติกรรมการไหลของก๊าซผ่านหัวพ่นมีผลโดยตรงต่อความสะอาดของการขจัดเศษหลอมละลายออกจากแนวตัด
การควบคุมกระบวนการและข้อกำหนดของเครื่องจักร
นอกเหนือจากแหล่งกำเนิดแล้ว ความสามารถของเครื่องตัดด้วยเลเซอร์อุตสาหกรรมสำหรับแผ่นโลหะหนาขึ้นอยู่กับคุณภาพการเคลื่อนที่และการควบคุม เฟรมของเครื่องที่มีความแข็งแกร่งเพียงพอจะต้านแรงเร่งที่ทำให้ลำแสงเบี่ยงเบนบริเวณผิวแผ่นโลหะ และชิ้นส่วนขับเคลื่อนต้องรักษาความแม่นยำในการจับตำแหน่งไว้ได้แม้ขณะทำงานที่ความเร็วสูง การควบคุมโฟกัสมีความสำคัญยิ่งขึ้นเมื่อตัดวัสดุหนา เนื่องจากความลึกของโฟกัสแคบลงเมื่อเทียบกับความหนาของวัสดุ และระบบตรวจจับความสูงแบบคาปาซิทีฟจะรักษาระยะห่างระหว่างหัวฉีดกับผิววัสดุให้คงที่แม้แผ่นโลหะจะโค้งงอ การดูดควันต้องสามารถจัดการกับปริมาณฝุ่นละอองที่สูงขึ้นได้ และระบบความปลอดภัยต้องเป็นไปตามมาตรฐาน ANSI Z136.1 และ ISO 11553-1 ข้อกำหนดเหล่านี้คือเกณฑ์ที่แยกแยะความแตกต่างระหว่างเครื่องตัดด้วยเลเซอร์อุตสาหกรรมที่ออกแบบมาโดยเฉพาะสำหรับแผ่นโลหะหนากับเครื่องที่สามารถตัดแผ่นหนาได้เพียงในระดับหนึ่งเท่านั้น
คู่มือสำหรับผู้ซื้อและผู้ดูแลรักษาที่นำไปปฏิบัติได้จริง
การเลือกเครื่องตัดด้วยเลเซอร์อุตสาหกรรมสำหรับแผ่นโลหะหนา
ผู้ซื้อควรกำหนดความหนาของวัสดุที่มากที่สุด ชนิดของวัสดุที่ใช้ร่วมกัน และคุณภาพขอบที่ยอมรับได้ ก่อนเปรียบเทียบเครื่องจักรต่าง ๆ เป้าหมายด้านอัตราการผลิตควรประเมินจากวัสดุของผู้ซื้อเอง แทนที่จะอ้างอิงจากแผนภูมิความเร็วทั่วไป เนื่องจากก๊าซช่วยตัด องค์ประกอบของวัสดุ และรูปทรงของชิ้นงานล้วนมีผลต่อระยะเวลาในการทำงานแต่ละรอบ จุดที่ต้องตรวจสอบยืนยัน ได้แก่ ความเสถียรของกำลังลำแสง ขั้นตอนการเจาะ (pierce routines) ที่พัฒนาขึ้นสำหรับช่วงความหนาของวัสดุที่ผู้ซื้อใช้งานจริง การป้องกันการสะท้อนกลับ (back-reflection protection) ในกรณีที่ตัดวัสดุที่มีคุณสมบัติสะท้อนแสง และฐานข้อมูลพารามิเตอร์การประมวลผลที่มีการบันทึกไว้อย่างชัดเจน ผู้จัดจำหน่ายเครื่องจักร เช่น บริษัทที่ตั้งอยู่ในเมืองจีหนาน เลเซอร์เทียนเชน มักจัดให้มีการทดสอบการใช้งานจริงกับวัสดุของลูกค้า ซึ่งช่วยให้สามารถประเมินประสิทธิภาพของเครื่องจักรจากผลการปฏิบัติจริง ไม่ใช่เพียงจากข้อมูลประสิทธิภาพเชิงทฤษฎีเท่านั้น
แนวทางการบำรุงรักษาสำหรับการตัดแบบหนัก
การจัดการวัสดุสิ้นเปลืองมีความสำคัญสูงสุดต่อการบำรุงรักษาแผ่นโลหะหนา หัวฉีดจะสึกหรอจากเศษโลหะที่กระเด็นออก จึงควรเปลี่ยนตามรอบเวลาที่กำหนด หรือทันทีที่สังเกตเห็นคุณภาพของการตัดเริ่มแย่ลง ทั้งนี้ ฝาครอบป้องกันและเลนส์จำเป็นต้องได้รับการตรวจสอบหลังการทำงานที่มีการเจาะวัสดุบ่อยครั้ง การปนเปื้อนของชิ้นส่วนออปติกส์จากไอระเหยจะทำให้อายุการใช้งานสั้นลงและลดคุณภาพของลำแสง ดังนั้น ตัวกรองระบบดูดไอระเหยจึงต้องถูกเปลี่ยนตามตารางเวลาที่เข้มงวด ประสิทธิภาพของเครื่องทำความเย็นมีบทบาทปกป้องแหล่งกำเนิดลำแสง เนื่องจากการเปลี่ยนแปลงอุณหภูมิของแหล่งกำเนิดจะลดกำลังเอาต์พุต และอาจทำให้เครื่องหยุดทำงานโดยอัตโนมัติ ชิ้นส่วนออปติกส์ที่ส่งลำแสงต้องได้รับการตรวจสอบและทำความสะอาดเป็นระยะโดยบุคลากรที่ผ่านการฝึกอบรมอย่างเหมาะสม และหากคุณภาพของการตัดเปลี่ยนแปลงไป ควรดำเนินการตรวจสอบพารามิเตอร์และวัสดุสิ้นเปลืองก่อนพิจารณาสาเหตุเชิงกล
คำถามที่พบบ่อย
คำถามข้อที่ 1: ต้องใช้พลังงานเลเซอร์เท่าใดในการตัดแผ่นโลหะหนา
คำตอบ : การเลือกกำลังงานขึ้นอยู่กับความหนาและวัสดุ แผ่นโลหะที่มีความหนาไม่เกินประมาณ 6 มิลลิเมตรสามารถตัดได้อย่างมีประสิทธิภาพที่กำลังงาน 2 ถึง 6 กิโลวัตต์ วัสดุที่มีความหนาในช่วง 10 ถึง 15 มิลลิเมตรมักจะให้ผลดีที่สุดที่กำลังงาน 12 กิโลวัตต์ขึ้นไป ส่วนวัสดุที่มีความหนามากกว่า 20 มิลลิเมตรมักจะต้องใช้กำลังงาน 20 กิโลวัตต์หรือมากกว่านั้น วัสดุที่สะท้อนแสงและกระบวนการตัดที่ใช้ไนโตรเจนเป็นตัวช่วยจะเพิ่มความต้องการกำลังงานให้สูงขึ้นอีก ดังนั้นเครื่องตัดด้วยเลเซอร์สำหรับงานอุตสาหกรรมจึงควรประเมินประสิทธิภาพจากวัสดุจริงที่ผู้ซื้อใช้งานจริง แทนที่จะเลือกตามตารางความเร็วทั่วไป
คำถามข้อ 2: เหตุใดการตัดแผ่นโลหะหนาจึงทำให้เกิดสิ่งสกปรก (dross) ที่ขอบด้านล่าง
คำตอบ ดรอสส์ คือ ส่วนที่หลอมละลายแล้วแข็งตัวอยู่ในรอยตัด ซึ่งโดยทั่วไปเกิดจากการที่พลังงานหรือความดันก๊าซช่วยไม่เพียงพอสำหรับความหนาของวัสดุ หรือความเร็วในการตัดสูงเกินไปเมื่อเทียบกับเงื่อนไขที่ใช้ การปรับแก้มาตรฐาน ได้แก่ การเพิ่มกำลังเลเซอร์ การปรับความดันก๊าซให้เหมาะสม การลดความเร็ว และการตรวจสอบหัวพ่น นอกจากนี้ การปรับแต่งขั้นตอนการเจาะเบื้องต้น (piercing routine) ยังช่วยป้องกันความเสียหายจากเศษโลหะกระเด็น ซึ่งอาจทำให้หัวพ่นเสื่อมสภาพและลดคุณภาพการตัดระหว่างการทำงาน
คำถามข้อ 3: ควรใช้ก๊าซออกซิเจนเป็นก๊าซช่วยแทนไนโตรเจนเมื่อใด
คำตอบ ออกซิเจนทำปฏิกิริยาแบบคายความร้อนกับเหล็กกล้าคาร์บอน จึงเพิ่มพลังงานให้กระบวนการตัดและเพิ่มความเร็วในการตัดอย่างมาก แต่ขอบที่ได้จะมีออกไซด์ ซึ่งเหมาะสำหรับงานที่ต้องนำขอบไปเชื่อม ทาสี หรือผ่านกระบวนการตกแต่งอื่น ๆ ขณะที่ไนโตรเจนทำหน้าที่เป่าเศษโลหะที่หลอมละลายออกไปโดยไม่ทำปฏิกิริยา จึงให้ขอบที่สะอาด เหมาะกับเหล็กกล้าไร้สนิมและอลูมิเนียม แต่มีต้นทุนสูงกว่าและตัดช้ากว่า การเลือกระหว่างสองก๊าซนี้ขึ้นอยู่กับข้อกำหนดด้านคุณภาพขอบและการชนิดของวัสดุ ไม่ใช่ตามความชอบของเครื่องจักร
คำถามข้อที่ 4: การเจาะรูส่งผลต่ออายุการใช้งานของหัวพ่นและเลนส์อย่างไรในการตัดแผ่นโลหะหนา
คำตอบ การเจาะรูทำให้เกิดเศษโลหะกระเด็นย้อนกลับตามแนวลำแสง ซึ่งก่อให้เกิดการสึกกร่อนต่อหัวพ่นและฝาครอบป้องกัน ดังนั้นการเจาะรูแบบไม่มีการควบคุมจึงทำให้อุปกรณ์สิ้นเปลืองสึกหรอเร็วมาก อย่างไรก็ตาม การเจาะรูแบบค่อยเป็นค่อยไป (ramped pierce) ที่ลดกำลังเริ่มต้น ปรับระยะห่างระหว่างหัวพ่นกับชิ้นงานให้เพิ่มขึ้นในช่วงเวลาที่กำลังเจาะรู และใช้ก๊าซช่วยที่เหมาะสม จะช่วยลดความเสียหายดังกล่าวได้อย่างมีนัยสำคัญ การตรวจสอบสภาพหัวพ่นและคุณภาพของการตัดหลังจากปฏิบัติงานที่มีการเจาะรูบ่อย ๆ รวมถึงการเปลี่ยนหัวพ่นตามรอบเวลาที่กำหนดไว้ จะช่วยให้เครื่องตัดด้วยเลเซอร์สำหรับงานอุตสาหกรรมสามารถทำงานได้อย่างสม่ำเสมอ