
 EN
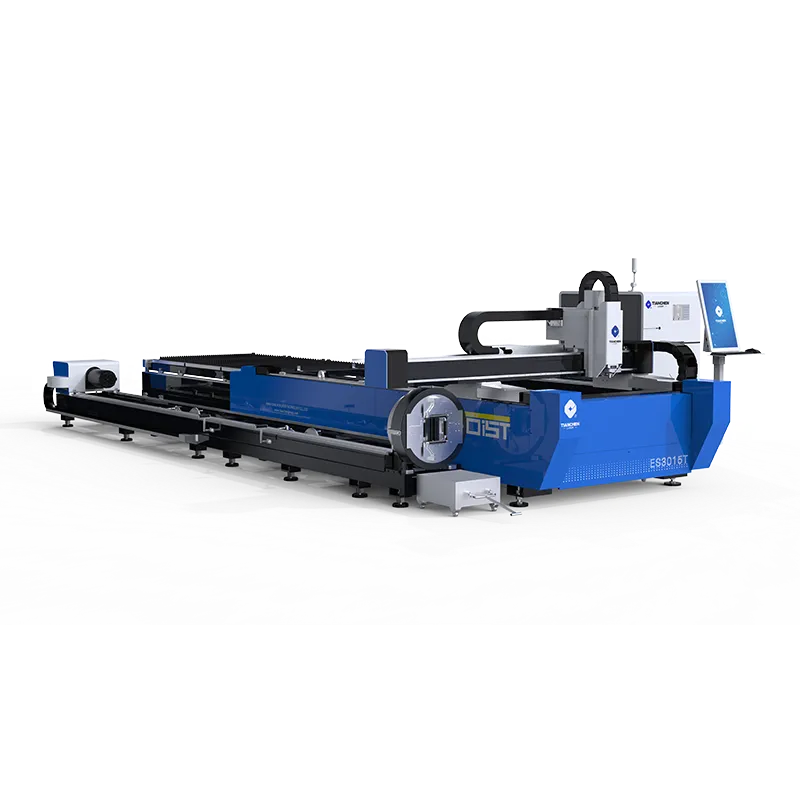
ปัญหาการจัดวางชิ้นงานที่ทำให้สูญเสียเวลาทำงานทั้งกะ
ผู้ผลิตชิ้นส่วนรับคำสั่งผลิตชิ้นงาน 300 ชิ้นที่มีขนาดต่างกัน แล้วจัดวางชิ้นงานด้วยมือบนแผ่นโลหะขนาด 2 เมตร โดยผู้ปฏิบัติงานเว้นขอบว่างไว้เพื่อความปลอดภัย และเว้นระยะระหว่างชิ้นงานด้วยสายตา จนเสร็จสิ้นคำสั่งผลิตด้วยแผ่นโลหะ 9 แผ่น ทั้งที่สามารถบรรจุชิ้นงานทั้งหมดลงบนแผ่นโลหะได้เพียง 7 แผ่นเท่านั้น หลังเปลี่ยนมาใช้เครื่องตัดด้วยเลเซอร์สำหรับแผ่นโลหะที่มีระบบจัดวางชิ้นงานอัตโนมัติ ชิ้นงานทั้งหมดกลับสามารถบรรจุลงบนแผ่นโลหะได้เพียง 6 แผ่นเท่านั้น แผ่นโลหะที่เหลืออีก 3 แผ่นกลายเป็นส่วนสำรองสำหรับงานที่ดูเหมือนจะมีกำไรน้อย และทีมงานบนพื้นโรงงานสามารถดำเนินงานให้เสร็จสิ้นก่อนเวลาหนึ่งกะเมื่อเทียบกับวิธีการจัดวางด้วยมือ
การจัดวางชิ้นงานด้วยมือที่ล้มเหลว
การจัดวางชิ้นส่วนด้วยมือแบบมีการเว้นระยะช่วยลดความผิดพลาด แต่ระยะที่เว้นมักไม่เหมาะสมที่สุด ผู้ปฏิบัติงานเพิ่มระยะห่างเป็นสองเท่าบนเส้นโค้ง และสูญเสียพื้นที่สำหรับแคลมป์ขนาดเล็กสี่ตัว เครื่องตัดด้วยเลเซอร์สำหรับแผ่นโลหะอ่านรูปร่างจริงของชิ้นส่วนและจัดเรียงให้ชิดขอบกันอย่างแน่นหนาโดยมีสะพานเชื่อม ทำให้กู้คืนพื้นที่ที่การจัดวางด้วยมือทิ้งไว้โดยไม่เสี่ยงต่อการตัดพลาดหรือชิ้นส่วนเคลื่อนตัวระหว่างการผลิต
สิ่งที่ระบบจัดวางอัตโนมัติเปลี่ยนไป
ซอฟต์แวร์หมุน กลับด้าน และเลื่อนตำแหน่งชิ้นส่วนเพื่อเพิ่มประสิทธิภาพการใช้วัสดุสูงสุด จากนั้นส่งออกเส้นทางการตัดภายในไม่กี่วินาที เครื่องตัดด้วยเลเซอร์สำหรับแผ่นโลหะดำเนินการตามแผนการจัดวางนี้โดยไม่จำเป็นต้องให้ผู้ปฏิบัติงานวาดใหม่ ระยะเวลาเปลี่ยนงานระหว่างคำสั่งซื้อลดลงอย่างมาก เพราะการจัดวางสามารถทำได้ด้วยการคลิกเพียงครั้งเดียว แทนที่จะใช้เวลาถึงครึ่งชั่วโมงในการแก้ปัญหา และโรงงานสามารถรับคำสั่งซื้อเพิ่มขึ้นในสัปดาห์เดียวกัน โดยใช้จำนวนพนักงานและงบประมาณเหล็กดิบเท่าเดิม
ความเสี่ยงจากการใช้วัสดุไม่คุ้มค่า
วัสดุเป็นต้นทุนแปรผันที่ใหญ่ที่สุดในคำสั่งซื้อแผ่นโลหะส่วนใหญ่ และการสูญเสียเล็กน้อยจะเกิดซ้ำทุกแผ่นที่ร้านผลิต ส่งผลสะสมเป็นการรั่วไหลอย่างต่อเนื่องที่ไม่มีใครสังเกตเห็นจากงานเดียว
การสูญเสียเศษวัสดุจากการตัดนอกชิ้นงานทั่วทั้งพอร์ตโฟลิโอคำสั่งซื้อ
การสูญเสียแผ่นโลหะเพียงไม่กี่เปอร์เซ็นต์อาจดูเล็กน้อยสำหรับงานหนึ่งชิ้น แต่เมื่อรวมทั้งเดือนแล้ว จะกลายเป็นปริมาณเหล็กกล้าเท่ากับรถบรรทุกหนึ่งคันที่สูญเปล่า เครื่องตัดด้วยเลเซอร์สำหรับแผ่นโลหะสามารถยกระดับอัตราการใช้วัสดุ (yield) จากประมาณ 70% ไปสู่เกือบ 90% สำหรับงานผสมหลากหลายประเภท และช่วงความต่างนี้คือกำไรเงียบๆ ที่ร้านส่วนใหญ่ปล่อยทิ้งไว้บนพื้นโรงงาน เมื่อใช้วิธีจัดวางชิ้นงานด้วยมือและพึ่งพาสายตาของผู้ปฏิบัติงานมากกว่าอัลกอริทึม
แรงกดดันด้านต้นทุนภายใต้กำไรบาง
ในการเสนอราคาแข่งขันกันอย่างเข้มข้น ร้านที่สูญเสียวัสดุน้อยกว่าสามารถตั้งราคาได้แข่งขันมากขึ้นโดยยังคงสร้างกำไรได้ เครื่องตัดด้วยเลเซอร์สำหรับแผ่นโลหะที่มีระบบจัดวางชิ้นงานอัตโนมัติ (nesting) ทำให้ประสิทธิภาพการใช้วัสดุกลายเป็นข้อได้เปรียบในการเสนอราคา ไม่ใช่เพียงแค่การประหยัดต้นทุนเท่านั้น สำหรับงานสินค้าทั่วไปที่มีกำไรต่ำมาก อัตราการใช้วัสดุ (yield) มักเป็นตัวตัดสินว่าร้านใดจะได้รับคำสั่งซื้อซ้ำ เพราะผู้เสนอราคาต่ำสุดมักคือผู้ที่สูญเสียเศษเหล็กน้อยที่สุดไปยังถังขยะ
หลักการทำงานของระบบจัดวางชิ้นงานอัตโนมัติ
การจัดเรียงชิ้นส่วนเป็นเรื่องของเรขาคณิต ไม่ใช่การคาดเดา และอัลกอริทึมสามารถทำได้ดีกว่าสายตาในการจัดเรียงรูปร่างที่ไม่สม่ำเสมออย่างแน่นหนา โดยขอบตรงจะทิ้งช่องว่างไว้ซึ่งมนุษย์ไม่สามารถเติมให้เต็มได้ การเตียงตัดและซอฟต์แวร์ทำงานร่วมกันเป็นระบบที่กลมกลืนกันทันทีที่โหลดไฟล์เข้าสู่ระบบ
การจัดเรียงตามรูปทรงเรขาคณิตและการตัดเชื่อม
ซอฟต์แวร์วางตำแหน่งชิ้นส่วนตามเส้นขอบจริง โดยหมุนและจัดเรียงเส้นโค้งให้พอดีกับช่องว่างที่ขอบตรงทิ้งไว้ เครื่องตัดด้วยเลเซอร์สำหรับแผ่นโลหะจะเชื่อมชิ้นส่วนเข้าด้วยกันด้วยสะพานเล็กๆ ที่หักออกได้ทันทีหลังการตัด จึงไม่มีชิ้นส่วนใดลอยตัวแยกจากแผ่นระหว่างกระบวนการตัด การวางตำแหน่งสะพานอย่างเหมาะสมยังช่วยเสริมความมั่นคงให้กับชิ้นส่วนบางๆ ที่อาจบิดงอหากถูกตัดแยกออกจากแผ่นโดยสมบูรณ์ ทำให้แผ่นโลหะคงสภาพแบนราบและเส้นทางการตัดสอดคล้องกับโปรแกรมอย่างแม่นยำ
การติดตามเศษวัสดุสำหรับงานที่ทำซ้ำ
ระบบจัดวางชิ้นงานอย่างชาญฉลาดจะบันทึกเศษวัสดุที่เหลือจากการตัดแต่ละแผ่น และนำเศษวัสดุนั้นไปใช้ในคำสั่งซื้อขนาดเล็กถัดไป เครื่องตัดด้วยเลเซอร์สำหรับแผ่นโลหะสามารถเริ่มการผลิตบนเศษวัสดุได้ ทำให้ประหยัดแผ่นวัสดุเต็มไว้ใช้ในภายหลัง ด้วยเวลาที่ผ่านไป การนำเศษวัสดุกลับมาใช้ใหม่จะช่วยลดปริมาณการสั่งซื้อวัตถุดิบโดยไม่กระทบต่อกำหนดส่งมอบ ซึ่งส่งผลให้เพิ่มอัตราการใช้วัสดุรวมกันจากกระบวนการจัดวางชิ้นงานเพียงอย่างเดียว และเปลี่ยนเศษวัสดุที่เกิดจากการตัดให้กลายเป็นสินค้าคงคลังที่วางแผนไว้ล่วงหน้า แทนที่จะเป็นของเสีย
หลักเกณฑ์และวิธีใช้ระบบให้เกิดประสิทธิภาพสูงสุด
อัตราการใช้วัสดุที่สูงขึ้นจะต้องไม่แลกกับชิ้นงานที่ตัดออกมาแล้วลูกค้าใช้งานไม่ได้ และขั้นตอนการทำงานรอบพื้นที่วางวัสดุ (bed) มีความสำคัญไม่แพ้ปุ่มจัดวางชิ้นงาน (packing button) เลย เมื่อมีคำสั่งซื้อที่หลากหลายและวัสดุมีการเปลี่ยนแปลงตลอดทั้งสัปดาห์
มาตรฐาน ISO 9013 และ ANSI B11.21 ด้านความปลอดภัย
มาตรฐาน ISO 9013 กำหนดความแม่นยำที่ขอบการตัดต้องอยู่ใกล้กับเส้นที่วาดไว้มากเพียงใด การจัดเรียงชิ้นส่วนให้แน่นเกินไปอาจทำให้โซนที่ได้รับผลกระทบจากความร้อนเกิดความเครียดหากถูกผลักให้เข้าใกล้กันเกินไป เครื่องตัดด้วยเลเซอร์สำหรับแผ่นโลหะควรจัดเรียงชิ้นส่วนให้สอดคล้องกับระดับความแม่นยำที่ระบุไว้ในใบเสนอราคา โดยรักษารูปทรงของขอบให้อยู่ภายในค่าความคลาดเคลื่อน แม้เมื่อชิ้นส่วนถูกจัดวางใกล้กันมาก เพื่อไม่ให้อัตราการผลิตจริงลดลงจนกระทบต่อการยอมรับสินค้าที่ลานรับสินค้าของลูกค้า มาตรฐาน ANSI B11.21 ครอบคลุมข้อกำหนดด้านการป้องกันและการควบคุมการเข้าถึงระบบตัด และแม้เครื่องจักรที่มีระบบโหลดอัตโนมัติก็ยังจำเป็นต้องมีการปิดล้อมลำแสงเลเซอร์อย่างสมบูรณ์พร้อมระบบล็อกอัตโนมัติ การจัดเรียงชิ้นส่วนให้ได้มากขึ้นต่อแผ่นเดียวหมายถึงการผลิตต่อเนื่องเป็นเวลานานขึ้น ดังนั้นพื้นที่ปลอดภัยจึงต้องคงประสิทธิภาพตลอดช่วงเวลาที่ไม่มีผู้ควบคุม ไม่ใช่แค่เฉพาะในช่วงที่มีผู้สังเกตการณ์อยู่ขณะเริ่มต้นการผลิตแผ่นแรก
การจับคู่แผ่นโลหะ การบำรุงรักษา และอัตราผลผลิตที่แท้จริง
ผู้ซื้อควรเลือกขนาดแผ่นมาตรฐานให้สอดคล้องกับสัดส่วนของชิ้นส่วนที่ต้องผลิต เพื่อให้กระบวนการจัดเรียงชิ้นส่วน (nesting) มีพื้นที่เพียงพอในการทำงาน เครื่องตัดด้วยเลเซอร์สำหรับแผ่นโลหะที่ป้อนเศษวัสดุที่มีรูปร่างไม่สม่ำเสมอจะจัดเรียงชิ้นส่วนได้ไม่ดีนัก ขณะที่การใช้วัสดุป้อนที่มีขนาดสม่ำเสมอกันจะช่วยให้อัลกอริธึมสามารถจัดเรียงชิ้นส่วนให้แน่นหนาได้อย่างมีประสิทธิภาพ ผู้จัดจำหน่ายอย่างเทียนเฉินและบริษัทในลักษณะเดียวกันแนะนำให้กำหนดขนาดของพื้นที่วางวัสดุ (bed) และขนาดแผ่นวัสดุร่วมกัน เพื่อให้ผลลัพธ์เชิงรูปธรรมด้านอัตราการใช้วัสดุอย่างมีประสิทธิภาพ (yield gains) ปรากฏชัดเจนในบันทึกคำสั่งซื้อจริง ไม่ใช่เพียงในขั้นตอนสาธิตเท่านั้น การสึกหรอของแท่นรอง (slat) หรือไลบรารีสำหรับการจัดเรียงชิ้นส่วนที่ล้าสมัยอาจลดอัตราการใช้วัสดุโดยไม่เป็นที่สังเกต ดังนั้นระบบจึงจำเป็นต้องมีการตรวจสอบสภาพแท่นรองเป็นระยะ และอัปเดตซอฟต์แวร์อย่างสม่ำเสมอ เพื่อให้โครงสร้างรองรับ (bridges) ถูกวางตำแหน่งอย่างแม่นยำ และรักษาระดับความหนาแน่นของการจัดเรียงชิ้นส่วนไว้ได้ โรงงานควรติดตามจำนวนชิ้นส่วนที่ผลิตได้จากแต่ละแผ่นวัสดุ (good parts per sheet) แทนที่จะนับเฉพาะจำนวนแผ่นวัสดุที่ใช้ไป เพราะแม้พื้นที่วางวัสดุจะดูเต็มไปด้วยงาน แต่อัตราการใช้วัสดุจริงอาจลดลงสำหรับวัสดุชนิดหนึ่งๆ การวิเคราะห์อัตราการใช้งานจริงจะช่วยเปิดเผยจุดที่สามารถปรับปรุงกระบวนการจัดเรียงชิ้นส่วน หรือนำเศษวัสดุที่เหลือกลับมาใช้ใหม่เพื่อลดต้นทุน
การจัดวางชิ้นส่วนแบบซ้อนกัน (nesting) ให้เป็นกิจวัตร แทนที่จะทำครั้งเดียวแล้วจบ จะช่วยให้เห็นผลลัพธ์ที่ได้รับอย่างต่อเนื่องทุกสัปดาห์ ทั้งเตียงรองรับชิ้นงาน ห้องสมุดแม่แบบ และขนาดสต๊อกแผ่นโลหะ ล้วนมีส่วนร่วมต่อผลลัพธ์เดียวกัน และการตรวจสอบจำนวนชิ้นส่วนต่อแผ่นอย่างรวดเร็วจะช่วยตรวจจับข้อผิดพลาดก่อนที่จะสูญเสียแผ่นเหล็กจริงๆ ร้านที่ทบทวนตัวเลขนี้เป็นประจำจะเปลี่ยนการประหยัดครั้งเดียวให้กลายเป็นข้อได้เปรียบอย่างยั่งยืนเหนือคู่แข่งที่ยังคงจัดวางชิ้นส่วนด้วยสายตา
คำถามที่พบบ่อย
ระบบจัดวางชิ้นส่วนอัตโนมัติช่วยประหยัดแผ่นโลหะได้อย่างไร
ระบบจัดวางชิ้นส่วนอัตโนมัติจัดเรียงรูปร่างจริงของชิ้นงานให้แนบชิดกันแบบขอบติดขอบ โดยมีสะพานเชื่อม (bridges) ซึ่งสามารถกู้คืนพื้นที่ที่การจัดวางด้วยมือสูญเสียไปจากขอบว่างและช่องว่างระหว่างชิ้นส่วน เครื่องตัดด้วยเลเซอร์สำหรับแผ่นโลหะจะแปลงรูปแบบการจัดวางนี้ให้เป็นเส้นทางการตัดภายในไม่กี่วินาที ทำให้อัตราการใช้แผ่นโลหะเพิ่มขึ้นจากประมาณ 70% เป็นเกือบ 90% สำหรับคำสั่งผลิตที่มีชิ้นส่วนหลากหลาย แผ่นโลหะที่ประหยัดได้จะกลายเป็นกำไรโดยตรง โดยเฉพาะในงานบางประเภทที่แต่ละเปอร์เซ็นต์มีความสำคัญมาก
การตัดชิ้นส่วนแบบจัดวางซ้อนกันมีความแม่นยำเท่ากับการตัดชิ้นส่วนที่เว้นระยะห่างกันหรือไม่
ใช่ ถ้าจัดเรียงชิ้นส่วนให้แน่นตามระดับความแม่นยำ ISO 9013 ที่ระบุไว้ เครื่องตัดด้วยเลเซอร์สำหรับแผ่นโลหะสามารถรักษาความคลาดเคลื่อนได้แม้ชิ้นส่วนจะอยู่ใกล้กันมาก เพราะลำแสงเลเซอร์ปฏิบัติตามโปรแกรมที่กำหนด ไม่ใช่ตามช่องว่างระหว่างชิ้นส่วน การจัดเรียงให้แน่นเกินระดับที่กำหนดอาจทำให้เกิดผลกระทบจากความร้อน ดังนั้นการจัดเรียงที่ดีจึงต้องเคารพขอบเขตความคลาดเคลื่อนในขณะที่ยังเพิ่มความหนาแน่นของชิ้นส่วนบนแผ่นโลหะทั้งหมดได้อย่างปลอดภัย
สามารถนำเศษวัสดุที่เหลือกลับมาใช้ใหม่โดยอัตโนมัติได้หรือไม่
ได้ ซอฟต์แวร์จัดเรียงชิ้นส่วนบันทึกแถบเศษวัสดุที่เหลือไว้ และนำเข้าไปใช้ในการผลิตครั้งต่อไปที่มีปริมาณน้อย เครื่องตัดด้วยเลเซอร์สำหรับแผ่นโลหะสามารถเริ่มตัดจากเศษวัสดุที่เหลือ ซึ่งช่วยประหยัดแผ่นโลหะเต็มแผ่นหนึ่งแผ่น ตลอดระยะเวลาที่ผ่านมา การนำเศษวัสดุกลับมาใช้ใหม่ช่วยเพิ่มอัตราผลผลิตจากการจัดเรียงชิ้นส่วน ลดปริมาณการสั่งซื้อเหล็กดิบโดยไม่กระทบต่อปริมาณและกำหนดเวลาการจัดส่งสินค้าให้ลูกค้าตามที่สัญญาไว้
การจัดเรียงชิ้นส่วนจำเป็นต้องใช้เครื่องจักรขนาดใหญ่ขึ้นหรือไม่
ไม่ใช่ ผลตอบแทนเกิดจากซอฟต์แวร์และวินัยในการจัดการสต๊อก ไม่ใช่ขนาดของพื้นที่วางแผ่นโลหะ เครื่องตัดด้วยเลเซอร์สำหรับแผ่นโลหะที่รับแผ่นขนาดคงที่จะจัดเรียงชิ้นงานได้ดีในพื้นที่ใช้งานทั่วไปทุกขนาด การจับคู่สต๊อกมาตรฐานให้สอดคล้องกับสัดส่วนของชิ้นงานมีความสำคัญมากกว่าการซื้อเครื่องที่มีพื้นที่วางแผ่นใหญ่ขึ้น แต่ยังคงต้องรับแผ่นเศษที่มีรูปทรงผิดปกติ ซึ่งไม่สามารถจัดเรียงให้แน่นและสะอาดได้
การบำรุงรักษาแบบใดช่วยรักษาผลตอบแทนจากการจัดเรียงชิ้นงาน
การตรวจสอบสลัต (slats) และการปรับปรุงไลบรารีการจัดเรียงชิ้นงานอย่างสม่ำเสมอ จะช่วยให้ตำแหน่งของสะพานรองรับ (bridge placement) และความหนาแน่นของการจัดเรียง (pack density) ถูกต้องแม่นยำ เครื่องตัดด้วยเลเซอร์สำหรับแผ่นโลหะที่มีสลัตสึกหรอหรือซอฟต์แวร์ล้าสมัยจะสูญเสียผลตอบแทนโดยเงียบ ๆ การทบทวนจำนวนชิ้นงานต่อแผ่นอย่างน้อยสัปดาห์ละครั้งจะช่วยตรวจจับแนวโน้มที่ผิดเพี้ยนได้ตั้งแต่เนิ่น ๆ ก่อนที่เหล็กจำนวนหนึ่งเดือนจะสูญหายไปโดยไม่ถูกนับบนพื้นโรงงาน และก่อนที่กำไรจะหายไปจากใบเสนอราคา
ระบบจัดเรียงอัตโนมัติปลอดภัยสำหรับงานผลิตจำนวนมากหรือไม่
ใช่ ถ้าระบบสอดคล้องตามมาตรฐาน ANSI B11.21 ที่มีลำแสงแบบปิดล้อมและระบบล็อกความปลอดภัย จำนวนชิ้นงานต่อแผ่นเพิ่มขึ้นหมายถึงการเดินเครื่องแบบไม่ต้องมีผู้ควบคุมเป็นเวลานานขึ้น ดังนั้นเครื่องตัดด้วยเลเซอร์สำหรับแผ่นโลหะจึงต้องรักษาขอบเขตความปลอดภัยไว้ตลอดวงจรการทำงานทั้งหมด การติดตั้งอุปกรณ์ป้องกันอย่างเหมาะสมจึงทำให้สามารถตัดชิ้นงานแบบบรรจุภัณฑ์และไม่มีผู้ควบคุม (lights-out cutting) ได้ภายใต้กฎระเบียบเดียวกันกับการตัดแผ่นโลหะแบบมีผู้สังเกตการณ์ในระหว่างการทดสอบระยะสั้น