
 EN
จุดติดขัดที่ดูเหมือนปัญหาแรงงาน
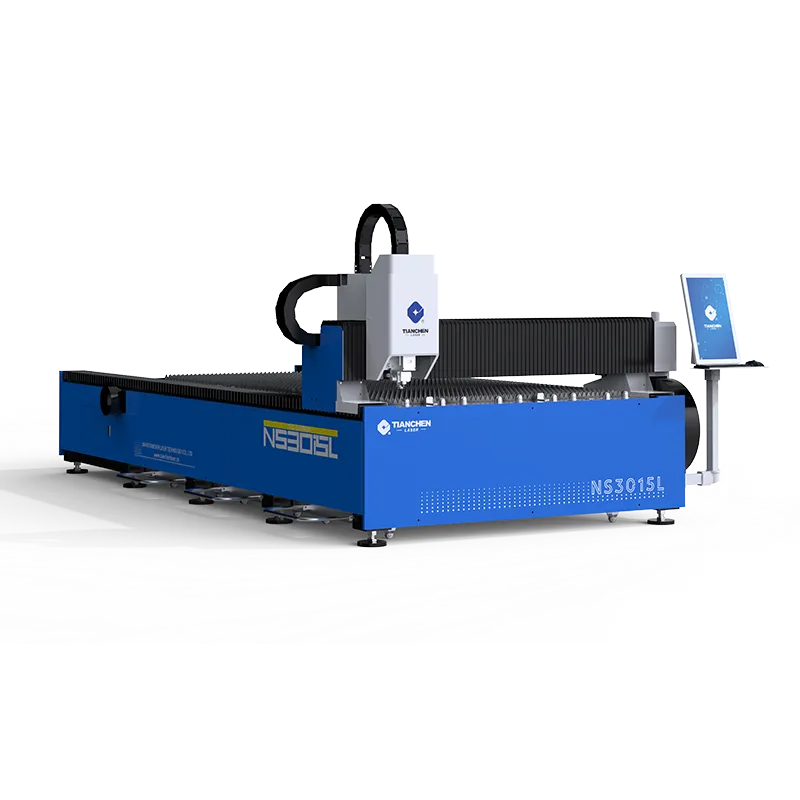
โรงงานผลิตในภูมิภาคกลางตะวันตกของสหรัฐอเมริกา กล่าวโทษการส่งมอบล่าช้าว่าเกิดจากปัญหาจำนวนพนักงานไม่เพียงพอ พื้นที่เครื่องกดขึ้นรูปและพื้นที่เชื่อมโลหะทำงานได้ตามปกติ แต่คำสั่งซื้อที่บรรจุแล้วยังคงส่งออกช้าอยู่ การวิเคราะห์ลำดับกระบวนการผลิตพบว่าเครื่องเลเซอร์ไม่ใช่ขั้นตอนที่ช้าที่สุด — แต่การรอใช้งานเครื่องเลเซอร์ต่างหากที่เป็นปัญหา แผ่นโลหะถูกวางเรียงคิวไว้โดยมีพนักงานเพียงหนึ่งคนสลับทำทั้งการโหลดวัสดุ การตัด และการเคลียร์ชิ้นงานออกจากเครื่อง การเพิ่มเครื่องเลเซอร์ซีเอ็นซีอีกหนึ่งเครื่องเข้าไปในเซลล์การผลิต พร้อมติดตั้งระบบโหลดอัตโนมัติแบบง่าย ๆ ทำให้จำนวนชิ้นส่วนสำเร็จรูปต่อวันเพิ่มขึ้นจาก ๑,๑๐๐ เป็น ๒,๖๐๐ ชิ้น โดยไม่จำเป็นต้องเพิ่มกะการทำงาน เครื่องเลเซอร์ซีเอ็นซีจึงกลายเป็นจุดศูนย์กลางที่ทำให้ส่วนอื่นของเซลล์การผลิตสามารถดำเนินงานได้อย่างคล่องตัว
กะเย็นที่ตามไม่ทัน
การผลิตช่วงเย็นล่าช้า เนื่องจากพนักงานเพียงคนเดียวต้องดูแลทั้งเครื่องเลเซอร์ซีเอ็นซีและขั้นตอนการขจัดเศษโลหะหลังการตัด เมื่อคิวการตัดยาวขึ้น การขจัดเศษโลหะจึงหยุดลง และชิ้นส่วนที่ยังไม่ได้ตัดก็ถูกกองทับซ้อนกัน การแบ่งหน้าที่ออกเป็นสองส่วน ให้เครื่องเลเซอร์ซีเอ็นซีทำงานต่อไปในขณะที่พนักงานอีกคนทำหน้าที่ขจัดเศษโลหะที่ขอบชิ้นส่วน ทำให้ทั้งสองสถานีทำงานอย่างต่อเนื่อง และยุติปัญหาการคั่งค้างในช่วงเย็น ซึ่งก่อนหน้านี้ดูเหมือนจะเกิดจากจำนวนพนักงานไม่เพียงพอ แต่แท้จริงแล้วเกิดจากปัญหาการไหลของกระบวนการ
สิ่งที่ข้อมูลเปิดเผยจริง
การบันทึกเวลาเป็นเวลาหนึ่งสัปดาห์แสดงให้เห็นว่าเวลาที่ใช้ในการตัดคิดเป็นเพียง 38% ของเวลาทั้งหมดที่สถานีทำงาน ส่วนที่เหลือคือเวลาในการโหลด ถอดชิ้นงาน และการเดินระหว่างจุดต่าง ๆ เครื่องเลเซอร์ซีเอ็นซีจึงอยู่ในภาวะไม่ทำงานมากกว่าเวลาที่ทำงานจริง ทางแก้ไขที่เหมาะสมคือการปรับปรุงระบบการจัดการวัสดุ ไม่ใช่การเพิ่มกำลังลำแสงให้เร็วขึ้น ร้านค้าที่บันทึกเวลาการใช้งานสถานีก่อนตัดสินใจลงทุนเพิ่มกำลังการผลิต มักพบรูปแบบเดียวกันนี้ และสามารถหลีกเลี่ยงการใช้จ่ายเงินไปกับกำลังไฟฟ้าที่เครื่องเลเซอร์ซีเอ็นซีไม่สามารถใช้ประโยชน์ได้เต็มที่ตลอดวัน
เหตุใดกำลังการผลิตจึงสะดุดก่อนถึงตัวเครื่อง
การไหลผ่านล้มเหลวที่ขอบของกระบวนการ ไม่ใช่ที่ลำแสง การตัดเองมักเป็นกิจกรรมที่เร็วที่สุดในเซลล์ ดังนั้นการโทษเลเซอร์จึงผิดประเด็น และทำให้ใช้งบประมาณไปกับการแก้ไขที่ไม่ตรงจุด
เวลาที่รอคิวสำคัญกว่าเวลาการตัด
แผ่นโลหะที่รอผู้ปฏิบัติงานว่างอยู่สูญเสียเวลาเป็นนาทีมากกว่าที่เครื่องเลเซอร์ซีเอ็นซีใช้ในการตัดมัน ขนาดของชุดงานมีผลอย่างยิ่ง: ชุดงานขนาดใหญ่จะทำให้งานถัดไปล่าช้า ในขณะที่ชุดงานเล็กที่โหลดบ่อยๆ จะทำให้โต๊ะทำงานหมุนเวียนได้ต่อเนื่อง การปรับขนาดชุดงานให้สอดคล้องกับรอบการทำงานของเครื่องเลเซอร์ซีเอ็นซีจะช่วยให้คิวรอสั้นลง และทำให้วันส่งมอบจริงตามกำหนด ซึ่งรักษาความสัมพันธ์กับลูกค้าได้ดีกว่าการเพิ่มกำลังวัตต์ในข้อกำหนดทางเทคนิค
ภาษีการปรับปรุงงานสำหรับปริมาณการผลิต
ชิ้นส่วนที่บกพร่องแต่ละชิ้นต้องสูญเสียทั้งเวลาการตัดของตัวมันเอง รวมทั้งแรงงานที่ใช้ในการตรวจหาและเปลี่ยนชิ้นส่วนนั้น ที่อัตรา 1,100 ชิ้นต่อวัน อัตราการปฏิเสธ 4% หมายถึงต้องผลิตซ้ำ 44 ชิ้น พร้อมกับเวลาตรวจสอบที่เกี่ยวข้อง เครื่องเลเซอร์ซีเอ็นซีที่มีเส้นทางการตัดซ้ำได้แม่นยำช่วยลดอัตราการปฏิเสธลงต่ำกว่า 1% ทำให้เวลาที่เคยสูญเสียไปกับการปรับปรุงงานกลับมาใช้ในการผลิตจริงแทน ซึ่งเป็นผลจากการดำเนินกระบวนการที่มีเสถียรภาพมากขึ้นตั้งแต่ต้น
การเพิ่มอัตราการผลิตจริงนั้นทำงานอย่างไร
ชิ้นส่วนที่ได้มากขึ้นเกิดจากการเดินเครื่องอย่างสม่ำเสมอ ไม่ใช่แค่ตัวเลขบนแผ่นข้อมูลที่ใหญ่ขึ้นเท่านั้น และผลลัพธ์จะสะสมกันเมื่อเซลล์ทั้งหมดถูกปรับสมดุลกันอย่างเหมาะสม แทนที่จะให้สถานีใดสถานีหนึ่งเร่งทำงานเพียงลำพัง
กลยุทธ์การเจาะรูและระยะเวลาต่อรอบ
การเจาะรูเป็นปัจจัยกำหนดระยะเวลาต่อรอบขั้นต่ำสำหรับแผ่นโลหะที่หนา เครื่องเลเซอร์ซีเอ็นซีที่ควบคุมการปล่อยพลังงานแบบเป็นจังหวะจะหลีกเลี่ยงการหยุดนิ่งนานเกินไป ซึ่งจะส่งผลต่อชิ้นงานแต่ละชิ้น การปรับแต่งการเจาะให้เหมาะกับวัสดุ และการใช้การเคลื่อนที่แบบฟลายคัต (fly-cut) สำหรับวัสดุบาง จะช่วยลดเวลาลงหลายวินาทีต่อชิ้นงาน และวินาทีเหล่านั้นจะทวีคูณขึ้นเป็นชั่วโมงของผลผลิตที่สามารถจัดส่งได้จริง เมื่อคำนวณจากจำนวนการตัดหลายพันครั้งภายในหนึ่งสัปดาห์ โดยผลลัพธ์นี้จะไม่ถูกซ่อนไว้ในคิวอีกต่อไป
การเดินเครื่องแบบไม่ต้องมีคนควบคุมสำหรับงานที่ทำซ้ำ
สำหรับคำสั่งซื้อที่มีความเสถียรและทำซ้ำได้ เครื่องเลเซอร์ CNC สามารถทำงานแบบไม่มีผู้ควบคุมโดยใช้อุปกรณ์โหลดชิ้นงานและระบบควบคุมควัน ร้านที่ดำเนินโครงการผลิตโครงยึดรายสัปดาห์ตลอดเวลากลางคืนสามารถเพิ่มผลผลิตได้เท่ากับกะการทำงานหนึ่งกะโดยไม่ต้องจ้างแรงงานเพิ่ม การทำงานแบบไม่มีแสง (lights-out) จำเป็นต้องมีโปรแกรมที่สะอาดและระบบจัดวางชิ้นงาน (nesting) ที่เชื่อถือได้ แต่การเพิ่มกำลังการผลิตนี้เกิดขึ้นจริงสำหรับปริมาณงานที่คาดการณ์ได้ ซึ่งเครื่องเลเซอร์ CNC สามารถผลิตซ้ำได้อย่างแม่นยำโดยไม่จำเป็นต้องมีผู้ปฏิบัติงานคอยดูแลอยู่หน้าแผงควบคุม
มาตรฐานและการรักษาผลประโยชน์ที่ได้รับ
การลงทุนเพื่อเพิ่มกำลังการผลิตเป็นส่วนที่ง่ายที่สุด ส่วนการรักษากำลังการผลิตนั้นต้องอาศัยวินัย และกฎระเบียบที่ทำให้ชิ้นส่วนผ่านการตรวจสอบได้ ก็คือกฎเดียวกันที่ทำให้สายการผลิตดำเนินงานต่อเนื่องโดยไม่มีการหยุดชะงักซึ่งจะทำลายผลประโยชน์ที่ได้มา
มาตรการคุ้มครองตาม OSHA และ ISO 9013
OSHA 29 CFR 1910.212 กำหนดให้ต้องมีการป้องกันส่วนที่เคลื่อนไหวและเส้นทางของลำแสงเลเซอร์ ดังนั้นเครื่องจักร CNC ที่ใช้เลเซอร์ซึ่งผลิตตามมาตรฐานนี้จะช่วยรักษาความปลอดภัยของผู้ปฏิบัติงานระหว่างการทำงานต่อเนื่องเป็นเวลานาน ซึ่งป้องกันการหยุดทำงานอันเนื่องมาจากการบาดเจ็บหรือการสอบสวนข้อผิดพลาด ISO 9013 กำหนดค่าความคลาดเคลื่อนและความหยาบของผิวที่ขอบการตัดต้องเป็นไปตาม ดังนั้นการเสนอราคาตามระดับคุณภาพ (class) จึงทำให้เครื่องจักร CNC ที่ใช้เลเซอร์สามารถทำงานด้วยความเร็วสูงสุดที่ค่าความคลาดเคลื่อนอนุญาตไว้ แทนที่จะตัดเกินขนาดเพื่อความปลอดภัย
การเลือกขนาด การบำรุงรักษา และกำลังการผลิตจริง
ผู้ซื้อควรเลือกขนาดเครื่องจักร CNC ที่ใช้เลเซอร์ให้สอดคล้องกับสัดส่วนชิ้นส่วนจริงและการเติบโตในอนาคต ไม่ใช่ตามสมมุติฐานสูงสุดที่ไม่สมจริง การเลือกขนาดเกินความจำเป็นถึง 30% จะสิ้นเปลืองพลังงานและพื้นที่โรงงาน ในขณะที่การเลือกขนาดต่ำกว่าความต้องการ 30% ก็จะทำให้เกิดงานคั่งค้างเช่นกัน บริษัทเทียนเฉินและผู้จัดจำหน่ายรายอื่นที่คล้ายคลึงกันได้เผยแพร่อัตราการเจาะและการตัดตามชนิดวัสดุ ซึ่งช่วยให้การประเมินขนาดเครื่องจักรมีความชัดเจนและเป็นรูปธรรม การตรวจสอบเลนส์ ก๊าซ และแผ่นรองรับ (slat) ทุกวันจะช่วยรักษาประสิทธิภาพในการผลิต ส่วนสถานีงานควรวัดจำนวนชิ้นส่วนที่ผ่านการตรวจสอบแล้วว่าดีต่อชั่วโมง (good parts per hour) ไม่ใช่แค่เวลาที่เครื่องจักรเปิดใช้งานเท่านั้น เพื่อให้เห็นผลประโยชน์ที่แท้จริงจากเครื่องจักร CNC ที่ใช้เลเซอร์ได้อย่างชัดเจนบนพื้นโรงงาน
สถานีที่ทบทวนตัวเลขเป็นรายสัปดาห์ ไม่ใช่เพียงเมื่องานล่าช้า จะสามารถตรวจจับแนวโน้มที่ผิดปกติได้ก่อนที่จะกลายเป็นการส่งมอบล่าช้า จำนวนชิ้นงานที่ดีต่อชั่วโมง อัตราของชิ้นงานที่ถูกปฏิเสธ และระยะเวลาในการโหลด ให้ภาพรวมที่ชัดเจนกว่าการนับเฉพาะชั่วโมงที่เครื่องทำงานเพียงอย่างเดียว การประชุมสั้นๆ แบบยืนรอบตัวเลขทั้งสามตัวนี้ช่วยให้ทั้งเซลล์รักษาความโปร่งใส และทำให้ศักยภาพการผลิตที่เพิ่มขึ้นปรากฏชัดในจุดที่ลูกค้าสัมผัสได้จริง คือบนรถขนส่งและตรงตามกำหนด
เครื่องเลเซอร์ CNC ที่ทำงานสมดุลกับเซลล์การผลิต ไม่ใช่แค่เทียบกับกำลังไฟฟ้าสูงสุดที่ระบุไว้บนหัวข้อ จะสามารถส่งมอบผลผลิตตามที่เสนอราคาไว้ได้อย่างแท้จริง การทบทวนตัวเลขทั้งสามตัวร่วมกันจะช่วยรักษาระดับผลผลิตให้คงที่แม้เมื่อคำสั่งซื้อเปลี่ยนจากแผ่นโลหะหนาไปเป็นแผ่นบาง ซึ่งเป็นช่วงที่เวลาไซเคิลและค่าตั้งค่าการเจาะทะลุเปลี่ยนแปลงมากที่สุด
คำถามที่พบบ่อย
เครื่องเลเซอร์ CNC เพิ่มผลผลิตได้อย่างไร
เครื่องเลเซอร์ซีเอ็นซีช่วยเพิ่มผลผลิตโดยลดคิวการตัดและงานปรับปรุงซ้ำ ไม่ใช่แค่ตัดเร็วขึ้นเท่านั้น เมื่อจับคู่กับระบบโหลดอัตโนมัติและกำหนดขนาดล็อตให้สมดุล เครื่องจะทำงานต่อเนื่องขณะที่กระบวนการขั้นตอนถัดไปยังดำเนินการชิ้นส่วนอยู่ เส้นทางการตัดที่ทำซ้ำได้แม่นยำช่วยลดของเสีย และคืนเวลาที่สูญเสียกลับมาสู่การผลิต ผลลัพธ์ที่ได้คือจำนวนชิ้นส่วนที่ผ่านเกณฑ์ต่อวันเพิ่มขึ้น ไม่ใช่ตัวเลขบนแผ่นข้อมูลจำเพาะที่สูงขึ้นแต่ไม่ได้ถูกใช้งานจริง
ควรลงทุนซื้อเครื่องที่สอง หรือติดตั้งระบบโหลดอัตโนมัติดีกว่ากัน
ขึ้นอยู่กับจุดคับคั่นในกระบวนการ หากเครื่องเลเซอร์ซีเอ็นซีต้องหยุดรอการโหลดและปลดโหลด ระบบโหลดอัตโนมัติพร้อมระบบรับมือควันฝุ่นจะเพิ่มกำลังการผลิตได้อย่างคุ้มค่า แต่หากงานสองประเภทที่ต่างกันอย่างชัดเจนแย่งใช้พื้นที่เดียวกันบนแท่นเครื่องตลอดทั้งวัน การเพิ่มเครื่องเลเซอร์ซีเอ็นซีอีกหนึ่งเครื่องอาจเหมาะสมกว่า การบันทึกเวลาที่สถานีแต่ละจุดใช้งานก่อนเป็นขั้นตอนแรก จะช่วยชี้ชัดว่าการแก้ไขแบบใดที่ระบบไหลเวียนงานต้องการจริง ก่อนจะลงทุนด้านทุนไปกับทางเลือกที่ไม่ตรงจุด
เครื่องเลเซอร์ซีเอ็นซีสามารถทำงานแบบไม่มีคนควบคุมได้หรือไม่
สำหรับคำสั่งซื้อที่ทำซ้ำอย่างต่อเนื่องและมีเสถียรภาพ ใช่ค่ะ เครื่องเลเซอร์ CNC ที่ติดตั้งโหลดเดอร์ ระบบลำแสงแบบปิดสนิท และระบบดึงชิ้นงานออก จะสามารถทำงานได้โดยไม่ต้องมีผู้ควบคุม (lights-out) และเพิ่มผลผลิตได้อีกหนึ่งกะ การบรรลุความสำเร็จจำเป็นต้องมีโปรแกรมที่สะอาด (clean programs) และการจัดวางชิ้นงาน (nesting) ที่เชื่อถือได้ เพื่อให้ไม่มีชิ้นงานใดต้องหยุดกลางกระบวนการเพื่อแก้ไข
อะไรคือปัจจัยที่ลดอัตราการผลิตมากที่สุด
ปัญหาที่ลดอัตราการผลิตมากที่สุดคือการรอคอย (queue) และงานที่ต้องทำซ้ำ (rework) ไม่ใช่ความเร็วในการตัด ถ้าเครื่องเลเซอร์ CNC หยุดนิ่งขณะรอแผ่นวัสดุ หรือจำนวนชิ้นงานที่ถูกปฏิเสธเพิ่มขึ้น ก็จะสูญเสียผลผลิตมากกว่าที่ลำแสงจะเคลื่อนที่ช้าลงเพียงเล็กน้อย ร้านที่ติดตามเวลาในการโหลดวัสดุและอัตราการปฏิเสธ มักพบว่าข้อจำกัดที่แท้จริงเกิดขึ้นบริเวณขอบของเซลล์การผลิต ซึ่งเป็นจุดที่มีการจัดการวัสดุและการตรวจสอบคุณภาพ — กิจกรรมเหล่านี้แย่งเวลาที่สะสมกันไปเรื่อย ๆ จนส่งผลต่อประสิทธิภาพโดยรวม
ควรกำหนดขนาดกำลังการผลิตอย่างไร
ปรับขนาดเครื่องเลเซอร์ซีเอ็นซีให้สอดคล้องกับสัดส่วนชิ้นส่วนจริงที่ผลิต รวมทั้งการเติบโตที่เป็นไปได้จริง โดยอ้างอิงอัตราการเจาะ (pierce) และการตัด (cut) ที่ผู้ผลิตเผยแพร่ไว้ตามวัสดุแต่ละชนิด การเลือกเครื่องที่มีกำลังเกินความจำเป็นจะสูญเสียพื้นที่บนโรงงานและพลังงานโดยเปล่าประโยชน์ ในขณะที่เครื่องที่มีกำลังต่ำเกินไปจะทำให้เกิดงานคั่งค้าง บริษัทเทียนเฉินและผู้ผลิตที่เทียบเคียงกันจัดทำอัตราดังกล่าวไว้อย่างชัดเจน ทำให้การคำนวณขนาดเครื่องเป็นเรื่องของหลักคณิตศาสตร์ ไม่ใช่การคาดเดา ซึ่งช่วยคุ้มครองการลงทุนตั้งแต่ขั้นตอนแรกของการวางแผน
การตัดที่เร็วขึ้นส่งผลเสียต่อคุณภาพขอบชิ้นงานหรือไม่
อาจส่งผลเสียได้ หากความเร็วเกินขีดจำกัดของระดับความทนทานที่กำหนดไว้ การตั้งค่าความเร็วของเครื่องเลเซอร์ซีเอ็นซีให้สูงกว่าข้อกำหนดตามมาตรฐาน ISO 9013 จะทำให้ขอบชิ้นงานหยาบหรือมีสลากรวมติดอยู่ ซึ่งจำเป็นต้องผ่านกระบวนการตกแต่งเพิ่มเติม การปรับความเร็วให้สอดคล้องกับระดับคุณภาพที่ระบุไว้ในการเสนอราคา จะรักษาระดับคุณภาพขอบให้อยู่ในเกณฑ์ที่ยอมรับได้ และทำให้เวลาไซเคิลที่คำนวณไว้มีความแม่นยำ ดังนั้น ความเร็วที่เพิ่มขึ้นจึงไม่ก่อให้เกิดงานแก้ไขซ้ำซ้อนที่จะทำลายผลประโยชน์ที่ความสามารถในการผลิตเพิ่มขึ้นนั้นควรจะนำมาให้