
 EN
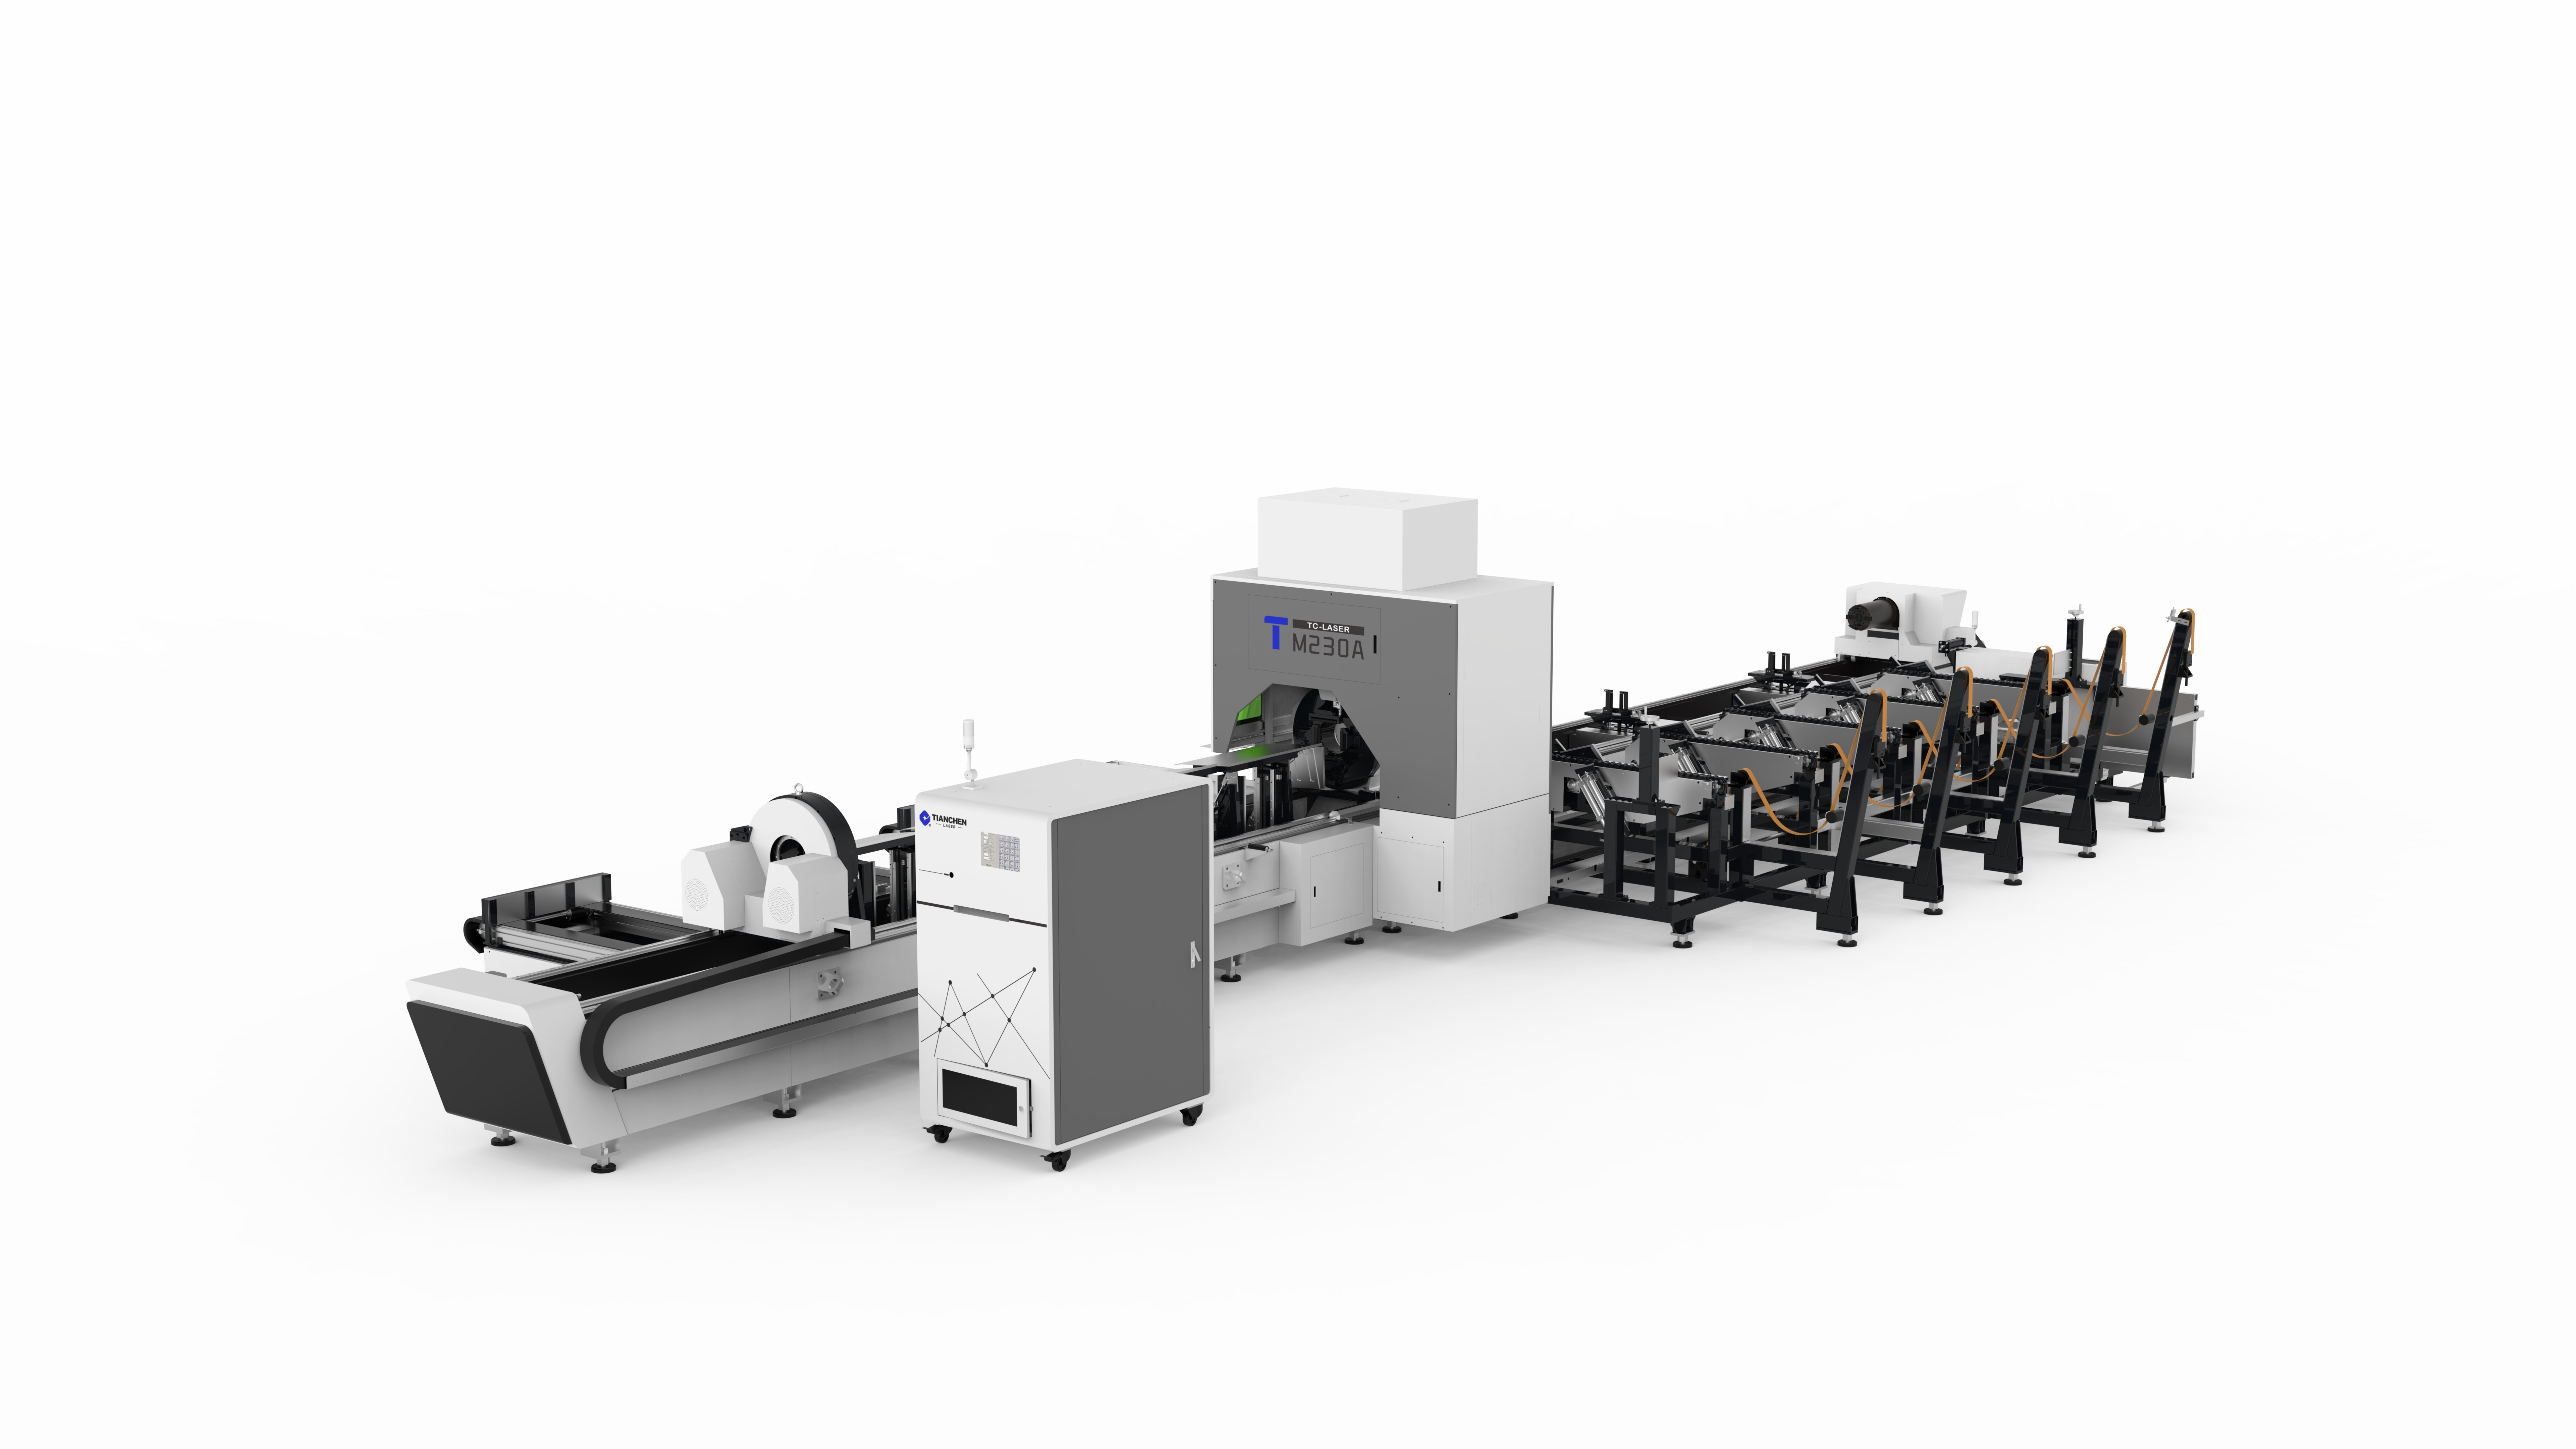
เครื่องตัดโลหะด้วยเลเซอร์แบบซีเอ็นซีที่ทันสมัยสามารถตัดแผ่นโลหะได้เร็วกว่าความสามารถของผู้ปฏิบัติงานในการโหลดแผ่นเข้าเครื่อง ความไม่สอดคล้องกันนี้คือจุดคอขวดที่พบบ่อยที่สุดในการผลิตชิ้นส่วนโลหะ: ลำแสงเลเซอร์ทำงานเพียงไม่กี่นาที แต่เครื่องกลับต้องรอรับแผ่นโลหะแผ่นถัดไป ส่งผลให้ประสิทธิภาพการใช้งานลดลงในทุกกะ การโหลดแผ่นด้วยมือยังสร้างต้นทุนเพิ่มอีกประการหนึ่ง เนื่องจากแผ่นโลหะขนาดเต็มมีน้ำหนักมาก ขอบคม และจัดการยากเมื่อต้องทำซ้ำๆ ตลอดกะการทำงาน ร้านที่แก้ปัญหานี้ได้อย่างมีประสิทธิภาพจะพิจารณากระบวนการโหลดและปลดโหลดเป็นส่วนหนึ่งของข้อกำหนดทางเทคนิคของเครื่อง ไม่ใช่สิ่งที่เพิ่มเติมภายหลัง ซึ่งแนวทางแก้ไขมีตั้งแต่โต๊ะเปลี่ยนพาเลทแบบง่ายๆ ไปจนถึงเซลล์หุ่นยนต์อัตโนมัติแบบครบวงจร หลักฐานจากกรณีศึกษาแสดงให้เห็นว่าผลประโยชน์ที่ได้มีนัยสำคัญ และเหตุผลในการคืนทุนนั้นชัดเจนและเข้าใจง่าย
กรณีศึกษาจริงจากภาคอุตสาหกรรม / สถานการณ์จริง
กรณีศึกษาที่หนึ่ง: ระบบเปลี่ยนพาเลทที่เพิ่มเวลาการทำงานแบบไม่ต้องมีคนควบคุมเป็นสองเท่า
ผู้ผลิตชิ้นส่วนโครงสร้างที่ใช้เครื่องตัดด้วยเลเซอร์ซีเอ็นซีกำลัง 12 กิโลวัตต์สำหรับงานโลหะบนแผ่นขนาด 4 คูณ 2 เมตร ประสบปัญหาแบบเดิมๆ: ทุกครั้งที่การจัดวางชิ้นส่วนบนแผ่นเสร็จสิ้น เครื่องจะหยุดทำงาน และพนักงานสองคนต้องใช้เวลาหลายนาทีในการถ่ายชิ้นส่วนที่ตัดเสร็จแล้วออก และนำแผ่นวัตถุดิบแผ่นถัดไปเข้ามา ทางโรงงานจึงติดตั้งระบบเปลี่ยนพาเลทอัตโนมัติ ซึ่งสามารถรองรับพาเลทได้สองแผ่น และสลับพาเลทเข้า-ออกจากบริเวณตัดอย่างต่อเนื่อง ทำให้สามารถถ่ายชิ้นส่วนออกจากพาเลทที่ตัดเสร็จแล้วได้ภายนอกเครื่อง ในขณะที่แผ่นวัตถุดิบแผ่นถัดไปกำลังถูกตัดอยู่พร้อมกัน กระบวนการโหลดจึงไม่เป็นส่วนหนึ่งของเส้นทางสำคัญอีกต่อไป และเครื่องสามารถทำงานต่อเนื่องได้แม้ในช่วงพักหรือเปลี่ยนกะ โดยมีแผ่นวัตถุดิบที่เตรียมไว้พร้อมใช้งานแล้ว
ผู้ผลิตตามสัญญาที่มีความต้องการอย่างสม่ำเสมอนำระบบอัตโนมัติไปใช้ขั้นตอนต่อไป เซลล์โหลดชิ้นงานแบบหุ่นยนต์ที่ใช้สุญญากาศป้อนแผ่นวัตถุดิบจากชั้นวางจัดเตรียมไปยังโต๊ะลำเลียง และสายพานคัดแยกนำชิ้นงานที่เสร็จแล้วไปเก็บในภาชนะตามโปรแกรมที่ตั้งไว้ เซลล์นี้สามารถทำงานได้โดยมีการดูแลน้อยมากในกะที่สองและกะที่สาม ขณะที่โรงงานโดยรวมเงียบสงบ ผลลัพธ์ที่ผู้ผลิตรายงานไว้แสดงรูปแบบที่สอดคล้องกัน คือ เครื่องตัดโลหะด้วยเลเซอร์ซีเอ็นซีทำงานที่อัตราการใช้งานสูงโดยไม่จำเป็นต้องมีผู้ปฏิบัติงานอยู่ใกล้เคียง กระบวนการจัดการชิ้นงานที่เสร็จแล้วถูกแยกออกจากเซลล์ตัดโดยสิ้นเชิง และแรงงานถูกเปลี่ยนจากการโหลดชิ้นงานไปสู่งานที่เพิ่มมูลค่า เช่น การขจัดเศษคมหรือการตรวจสอบคุณภาพ
การวิเคราะห์ความเสี่ยงและโหมดความล้มเหลว
ความเสี่ยงจากการจัดการด้วยมือและการสูญเสียรอบเวลา
การจัดการแผ่นโลหะด้วยมือทำให้ความเสี่ยงสะสมอยู่ในช่วงเวลาสั้น ๆ ทุกครั้งที่ดำเนินการ แผ่นโลหะมีน้ำหนักหลายร้อยกิโลกรัมเมื่ออยู่ในขนาดเต็ม ขอบของแผ่นโลหะคมมากจนสามารถฉีกถุงมือได้ และการยกซ้ำ ๆ ตลอดกะงานก่อให้เกิดอาการบาดเจ็บจากการใช้งานซ้ำซาก ซึ่งมักปรากฏขึ้นอย่างค่อยเป็นค่อยไป การใช้เครนช่วยในการโหลดจะลดแรงกดดันต่อร่างกายลง แต่ก็เพิ่มความพึ่งพาอุปกรณ์ยกและสร้างความเสี่ยงจากการถูกบีบหรือทับขณะจัดตำแหน่ง นอกจากประเด็นด้านความปลอดภัยแล้ว การดำเนินการแบบใช้มือทุกครั้งยังก่อให้เกิดช่วงเวลาที่เครื่องจักรหยุดทำงาน (downtime) ซึ่งช่วงเวลานี้สะสมกันไปเรื่อย ๆ จนกลายเป็นการสูญเสียศักยภาพการผลิตโดยรวม ทั้งที่มักไม่ปรากฏในรายงานใด ๆ เลย การวัดปริมาณช่วงเวลานี้ผ่านระบบบันทึกอัตราการใช้งาน (utilization logging) มักเป็นขั้นตอนแรกที่นำไปสู่การพิจารณาลงทุนในระบบอัตโนมัติ
โซนการโหลดคือพื้นที่ที่ผู้ปฏิบัติงานกับเครื่องจักรทำงานร่วมกันอย่างใกล้ชิดที่สุด จึงทำให้ระบบป้องกันและอุปกรณ์ล็อกความปลอดภัยเป็นชั้นความปลอดภัยที่สำคัญยิ่ง ตัวสแกนเนอร์ตรวจจับพื้นที่ ฉากกำบังแสง (light curtains) และแผงฝาเข้าถึงที่เชื่อมโยงระบบล็อกจะป้องกันไม่ให้เครื่องจักรเคลื่อนไหวขณะมีบุคลากรอยู่ในบริเวณโหลด และระบบควบคุมจำเป็นต้องรักษาสถานะความปลอดภัยของเครื่องตัดโลหะด้วยเลเซอร์แบบ CNC ไว้เสมอเมื่อมีการเปิดฝาเข้าถึง สำหรับอุปกรณ์ยกแบบสุญญากาศ จำเป็นต้องมีระบบตรวจสอบเฉพาะ เนื่องจากการสูญเสียสุญญากาศระหว่างการเคลื่อนย้ายอาจทำให้แผ่นโลหะหนักหล่นลงมาได้ ข้อกำหนดเหล่านี้สอดคล้องกับมาตรฐาน ANSI Z136.1 ว่าด้วยความปลอดภัยของเลเซอร์ และมาตรฐาน ISO 11553-1 ว่าด้วยความปลอดภัยของเครื่องจักรประมวลผลด้วยเลเซอร์ ซึ่งใช้บังคับได้ไม่ว่าการโหลดจะดำเนินการด้วยมือ แบบกึ่งอัตโนมัติ หรือแบบหุ่นยนต์เต็มรูปแบบ
หลักการเชิงเทคนิคและการปฏิบัติตามมาตรฐาน
ตัวเลือกการปรับใช้ระบบอัตโนมัติและการผสานรวม
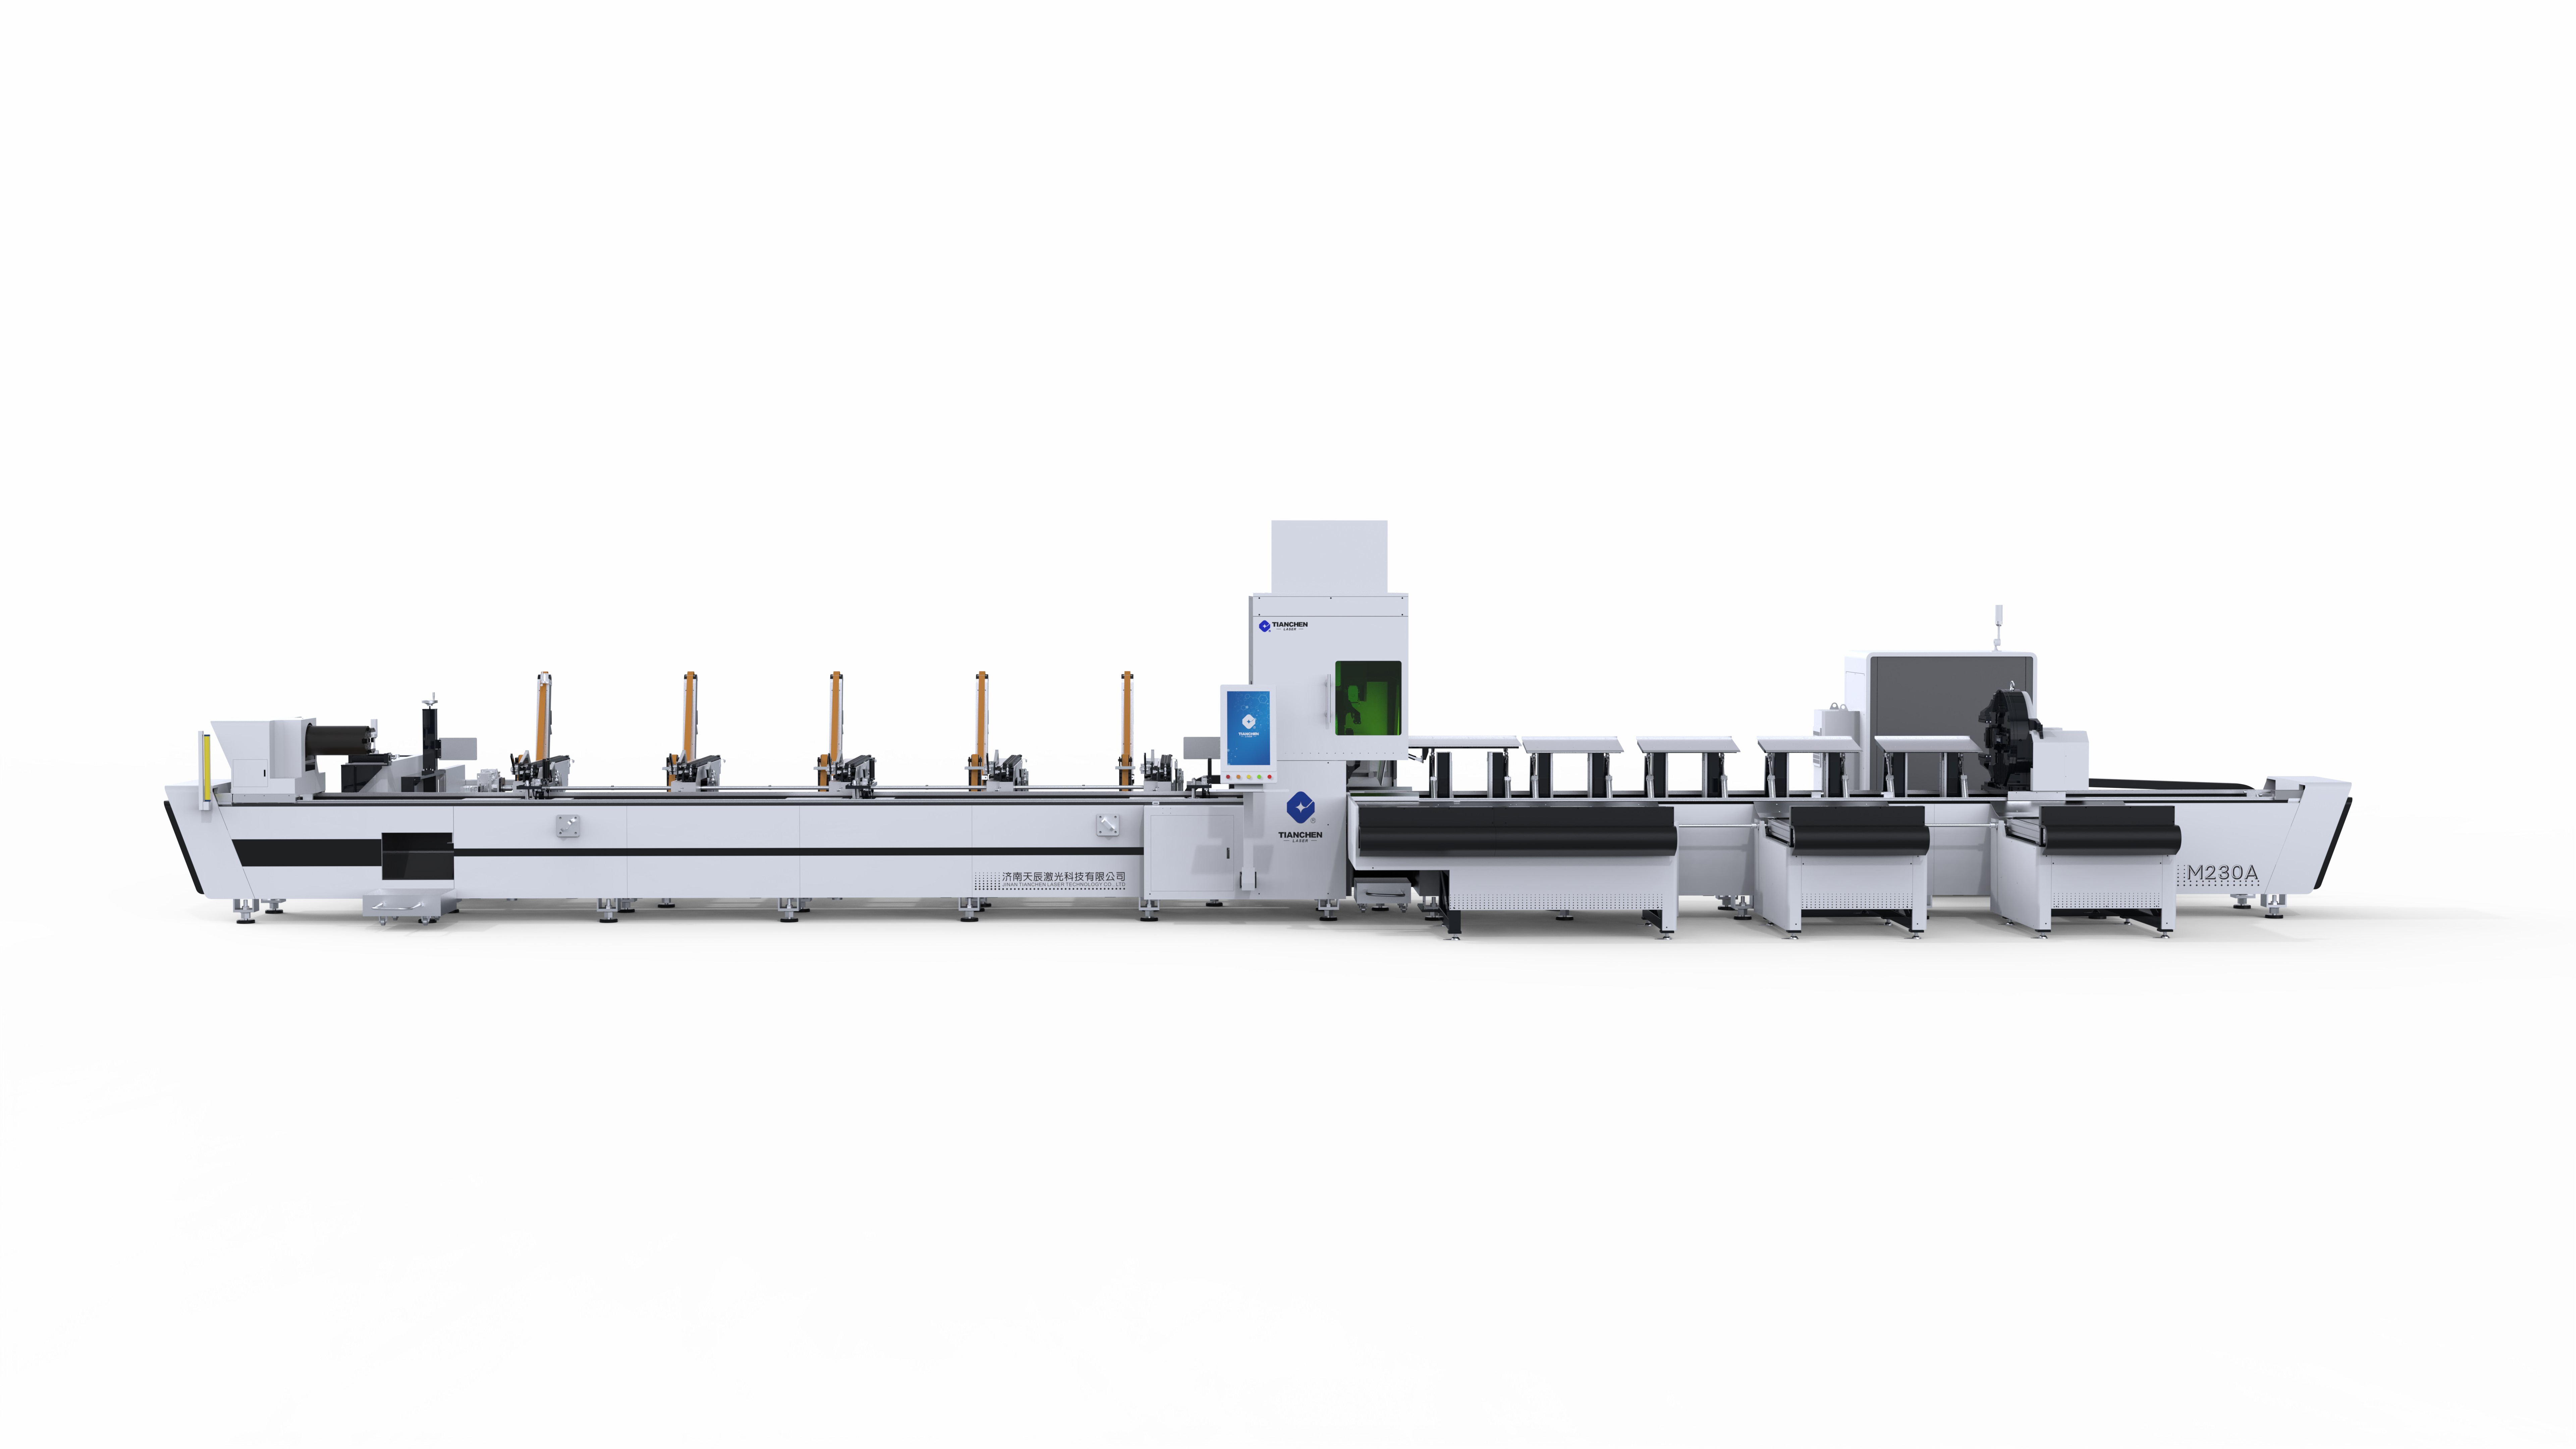
ระบบอัตโนมัติสำหรับการโหลดวัสดุมีหลายระดับตามขนาดการลงทุน โต๊ะแบบชัตเทิลแยกกระบวนการโหลดออกจากกระบวนการตัด โดยใช้ระบบควบคุมขั้นพื้นฐานเพียงเล็กน้อย เครื่องเปลี่ยนพาเลทสามารถจัดเตรียมพาเลททั้งแผ่นที่บรรจุแผ่นวัตถุดิบและโครงชิ้นงานสำเร็จรูปไว้ล่วงหน้า ซึ่งเหมาะกับการผลิตจำนวนมากของชิ้นงานที่มีรูปแบบคล้ายกันอย่างต่อเนื่อง ระบบสายพานพร้อมระบบยกด้วยสุญญากาศสามารถจ่ายแผ่นวัสดุเข้าเครื่องอย่างต่อเนื่องสำหรับงานที่ทำซ้ำบ่อยๆ เซลล์หุ่นยนต์ที่ติดตั้งหัวจับแบบสุญญากาศสามารถจัดการกับแผ่นวัตถุดิบที่หลากหลายและจัดเรียงชิ้นงานได้ และยังเชื่อมต่อกับระบบควบคุมเครื่องจักรได้อย่างราบรื่น ทำให้เครื่องตัดเลเซอร์ CNC สำหรับโลหะสามารถหยุดทำงาน ดำเนินการชัตเทิล และกลับมาทำงานต่อได้โดยอัตโนมัติโดยไม่ต้องมีการแทรกแซงจากผู้ปฏิบัติงาน แต่ละระดับของการอัตโนมัติจะต้องมีการผสานรวมระหว่างระบบควบคุมการจัดการวัสดุกับระบบควบคุมเครื่องจักรอย่างลึกซึ้งยิ่งขึ้นตามลำดับ ซึ่งระดับที่เหมาะสมนั้นขึ้นอยู่กับปริมาณการผลิต ต้นทุนแรงงาน และความหลากหลายของชนิดแผ่นวัตถุดิบที่ใช้
ระบบป้องกัน ระบบล็อกอัตโนมัติ และมาตรฐานความปลอดภัย
การโหลดอัตโนมัติไม่ได้ยกเลิกภาระหน้าที่ด้านความปลอดภัย แต่เปลี่ยนสถานที่ของภาระหน้าที่นั้นแทน บริเวณการโหลดจะกลายเป็นโซนเครื่องจักรที่มีระบบป้องกันเฉพาะ พร้อมเซนเซอร์สแกนเนอร์ และระบบล็อกเชื่อมโยง (interlocks) โดยเส้นทางการถ่ายโอนวัสดุจำเป็นต้องได้รับการป้องกันอย่างเหมาะสม เพื่อไม่ให้แผ่นวัสดุหรือหุ่นยนต์เข้าไปในพื้นที่ตัดขณะเครื่องกำลังทำงาน การดูดควันและไอระเหยต้องครอบคลุมพื้นที่ตัดทั้งหมด ไม่ว่าจะใช้วิธีโหลดแบบใดก็ตาม และการจัดวางวัสดุรอการใช้งานต้องไม่ขัดขวางทางออกฉุกเฉิน อ้างอิงมาตรฐานความสอดคล้องยังคงเป็น ANSI Z136.1 สำหรับการใช้งานเลเซอร์อย่างปลอดภัย และ ISO 11553-1 สำหรับความปลอดภัยของเครื่องจักร นอกจากนี้ การติดตั้งเครื่องตัดโลหะด้วยเลเซอร์แบบ CNC ควรได้รับการตรวจสอบและยืนยันความสมบูรณ์ของระบบทั้งระบบโดยรวม แทนที่จะประเมินแยกส่วนระหว่างตัวเครื่องกับอุปกรณ์เสริม
คู่มือสำหรับผู้ซื้อและผู้ดูแลรักษาที่นำไปปฏิบัติได้จริง
การเลือกระดับระบบอัตโนมัติที่เหมาะสม
การตัดสินใจนี้สอดคล้องกับการวิเคราะห์อัตราการใช้งาน หากเครื่องจักรหยุดนิ่งโดยรอวัตถุดิบเป็นระยะเวลาที่มีนัยสำคัญเมื่อเทียบกับเวลาที่มีอยู่ การทำระบบอัตโนมัติจะคืนทุนเองผ่านความจุที่กู้คืนมาได้ แต่หากอัตราการใช้งานสูงอยู่แล้ว การลงทุนในเครื่องตัดเลเซอร์แบบซีเอ็นซีสำหรับโลหะเดียวกันนี้จะให้ผลตอบแทนน้อยมาก ต้นทุนแรงงานและปริมาณแรงงานที่พร้อมใช้งานมีความสำคัญไม่แพ้อัตราการใช้งาน เนื่องจากการจัดเวรทำงานช่วงที่สามมักเป็นปัจจัยแฝงที่ขับเคลื่อนระบบอัตโนมัติแบบไม่มีคนควบคุม (lights-out automation) ความแปรปรวนของแผ่นวัตถุดิบก็มีความสำคัญเช่นกัน เพราะเซลล์หุ่นยนต์สามารถจัดการกับแผ่นวัตถุดิบที่มีขนาดและหนาต่างกันได้อย่างยืดหยุ่นกว่าสายพานลำเลียงแบบคงที่ ผู้ผลิตเครื่องจักร เช่น บริษัทที่ตั้งอยู่ในเมืองจีหนาน เลเซอร์เทียนเชน สนับสนุนการประเมินนี้ด้วยข้อมูลการประยุกต์ใช้งานเกี่ยวกับระยะเวลาในการโหลดแต่ละรอบและข้อกำหนดในการบูรณาการ ซึ่งช่วยให้สามารถเลือกขนาดของเครื่องตัดเลเซอร์แบบซีเอ็นซีสำหรับโลหะให้สอดคล้องกับข้อจำกัดที่แท้จริงของโรงงานได้
การบำรุงรักษาระบบการโหลด
อุปกรณ์การโหลดมีกำหนดการบำรุงรักษาของตัวเอง ถ้วยสุญญากาศและคานยกต้องได้รับการตรวจสอบและเปลี่ยนตามกำหนด เนื่องจากการสูญเสียสุญญากาศระหว่างการเคลื่อนย้ายจะทำให้แผ่นโลหะหนักหลุดร่วง กลไกชัตเทิลและพาเลทต้องได้รับการตรวจสอบการจัดแนวและการบำรุงรักษาขับเคลื่อน ส่วนเซ็นเซอร์ตำแหน่งที่ยืนยันการวางแผ่นวัตถุดิบต้องได้รับการตรวจสอบอย่างสม่ำเสมอ เพราะหากแผ่นวัตถุดิบถูกวางผิดตำแหน่ง จะเกิดของเสียก่อนแม้แต่การตัดครั้งแรก การผสานรวมระหว่างระบบควบคุมการจัดการวัตถุดิบกับระบบควบคุมเครื่องจักรควรทดสอบเป็นระยะ รวมถึงระบบล็อกเชื่อมโยง (interlocks) ที่หยุดการทำงานการตัดเมื่อมีการเปิดทางเข้าออก การบันทึกเวลาที่ระบบโหลดหยุดทำงานควบคู่ไปกับเวลาที่เครื่องจักรหยุดทำงาน จะช่วยให้เครื่องตัดเลเซอร์ CNC สำหรับโลหะสามารถรับผิดชอบต่อประสิทธิภาพการใช้งานจริง ซึ่งเป็นเหตุผลหลักที่เครื่องจักรนี้ถูกจัดซื้อ
คำถามที่พบบ่อย
คำถามข้อที่ ๑: ระบบอัตโนมัติสำหรับการโหลดแบบใดให้ต้นทุนต่ำที่สุดสำหรับเครื่องตัดเลเซอร์
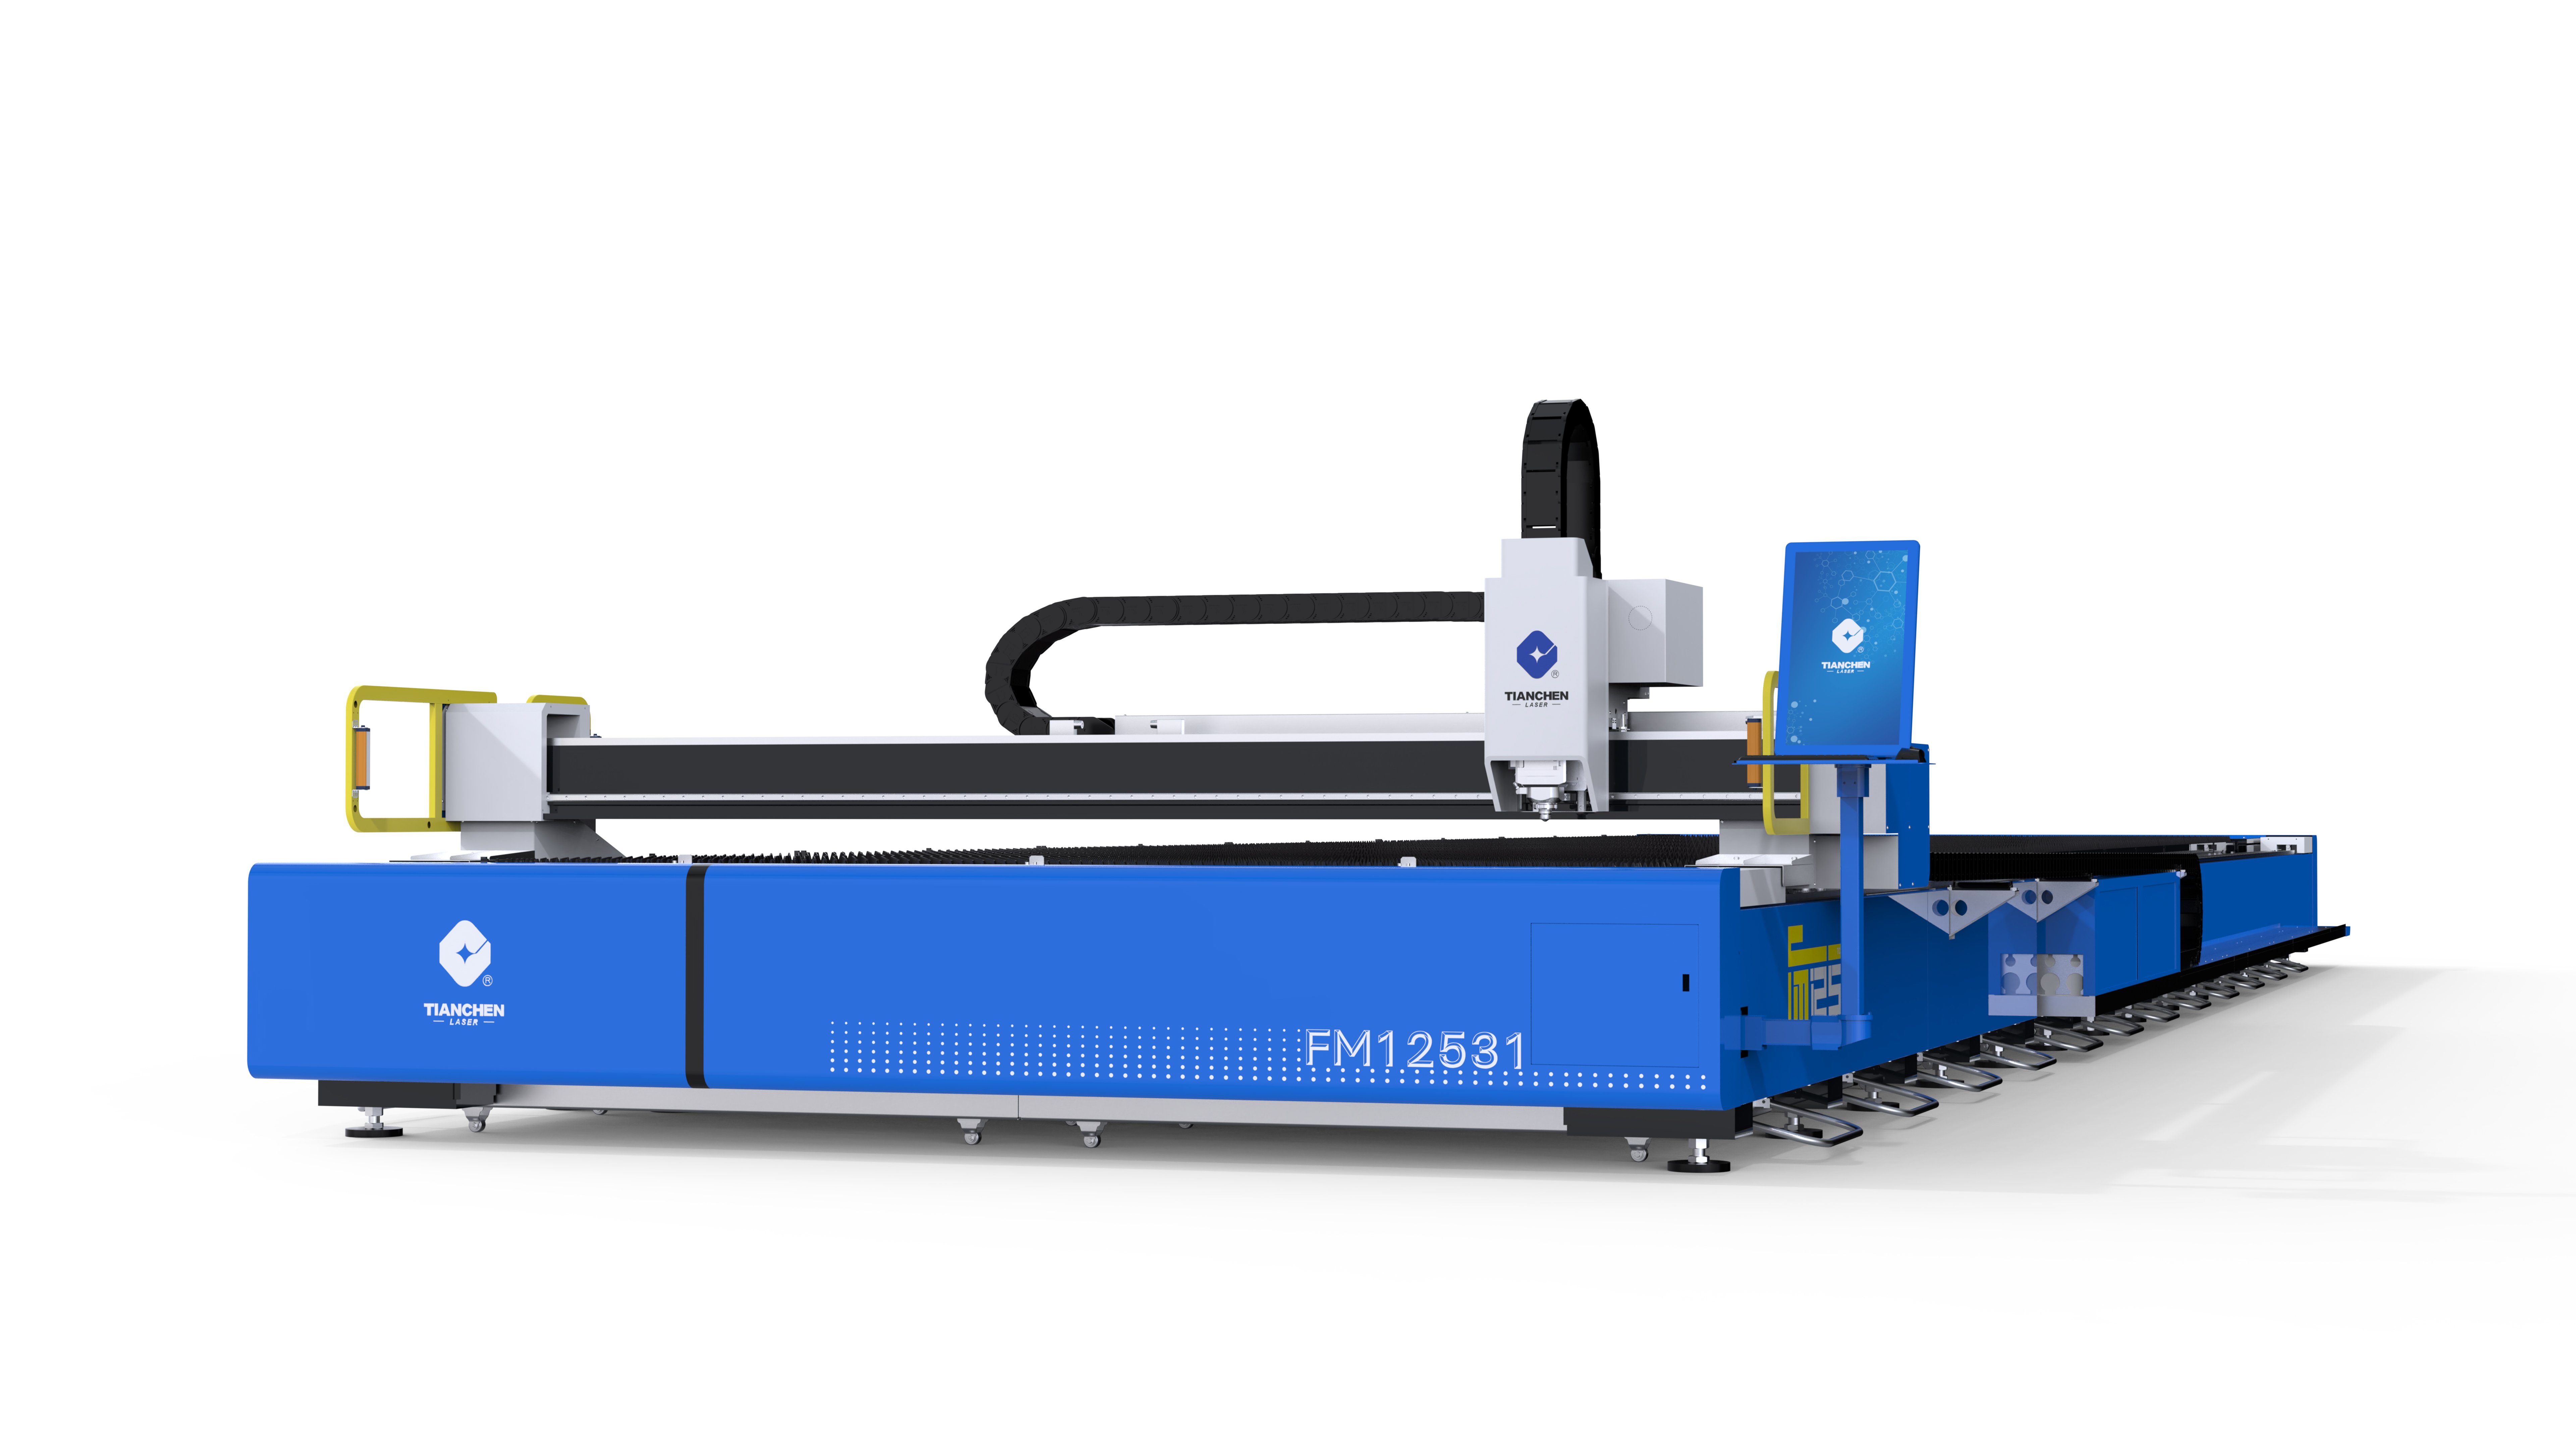
คำตอบ : โต๊ะส่งชิ้นงานแบบชัตเทิลและเครื่องเปลี่ยนพาเลทให้ผลตอบแทนการใช้งานสูงสุดต่อดอลลาร์สำหรับโรงงานส่วนใหญ่ เพราะสามารถย้ายขั้นตอนการโหลดออกจากเส้นทางสำคัญโดยไม่จำเป็นต้องเชื่อมต่อกับระบบควบคุมขั้นสูง ระบบสายพานลำเลียงและระบบสุญญากาศเหมาะกับการผลิตแบบซ้ำๆ ที่มีขนาดชิ้นงานคงที่ ในขณะที่เซลล์หุ่นยนต์สามารถจัดการชิ้นงานที่มีขนาดหลากหลายและแยกประเภทได้ แต่ต้องลงทุนสูงกว่า ระดับความเหมาะสมของเครื่องตัดเลเซอร์ CNC สำหรับโลหะนั้นขึ้นอยู่กับการวิเคราะห์อัตราการใช้งาน ต้นทุนแรงงาน และความแปรปรวนของชิ้นงาน มากกว่าแนวโน้มตลาดระบบอัตโนมัติ
คำถามข้อ 2: การโหลดด้วยมือจริงๆ แล้วใช้เวลาเครื่องเท่าใด
คำตอบ การดำเนินการแบบแมนนวลในแต่ละรอบจะก่อให้เกิดช่วงเวลาที่เครื่องหยุดทำงาน (idle window) ขณะที่แผ่นงานที่เสร็จแล้วถูกถ่ายออก และแผ่นงานเปล่าแผ่นถัดไปถูกโหลดเข้ามาและจัดตำแหน่งให้พร้อมใช้งาน ในโรงงานที่มีการจัดเรียงชิ้นงาน (nests) สำเร็จบ่อยครั้ง ช่วงเวลาดังกล่าวจะสะสมกันจนกลายเป็นสัดส่วนที่สำคัญของเวลาที่มีอยู่โดยรวม และการบันทึกอัตราการใช้งานมักแสดงให้เห็นว่ามีเวลาที่เครื่องหยุดทำงานมากกว่าที่ผู้ปฏิบัติงานประเมินไว้ การนำระบบเปลี่ยนพาเลท (pallet changers) หรือโต๊ะลำเลียงแบบสลับข้าง (shuttle tables) มาใช้เพื่อตัดการโหลดออกจากการทำงานตามเส้นทางวิกฤต (critical path) มักช่วยกู้คืนกำลังการผลิตในกะการทำงานได้อย่างมีน้ำหนักสำหรับเครื่องตัดด้วยเลเซอร์แบบ CNC สำหรับโลหะ
คำถามข้อที่ 3: การทำงานตัดด้วยเลเซอร์แบบไม่มีคนควบคุม (lights-out operation) เป็นไปได้จริงหรือไม่
คำตอบ ใช่ กรณีที่ความต้องการมีความสม่ำเสมอและระบบลำเลียงวัสดุมีการควบคุมอัตโนมัติอย่างเต็มรูปแบบ เซลล์โหลดแบบหุ่นยนต์ที่ใช้ปลายจับแบบสุญญากาศ (vacuum end effectors) จะป้อนแผ่นวัตถุดิบจากชั้นวางจัดเตรียม (staging racks) และสายพานลำเลียงแบบแยกชิ้นงาน (sorting conveyors) จะนำชิ้นงานที่เสร็จแล้วออกไป ทำให้เครื่องสามารถทำงานได้โดยไม่ต้องมีผู้ควบคุมตลอดกะที่สองและกะที่สาม ความสำเร็จขึ้นอยู่กับการจัดหาวัสดุอย่างต่อเนื่อง อุปกรณ์จัดการวัสดุที่เชื่อถือได้ ซึ่งมีระบบตรวจสอบของตนเอง และการติดตั้งระบบป้องกัน (guarding) และระบบล็อกอัตโนมัติ (interlock) อย่างครบถ้วนในโซนการโหลด
คำถามข้อที่ 4: มาตรการด้านความปลอดภัยใดบังคับใช้กับโซนการโหลดอัตโนมัติ
คำตอบ : โซนการโหลดต้องติดตั้งเซ็นเซอร์ตรวจจับพื้นที่ เครื่องกั้นแสง (light curtains) หรือแผงเข้าถึงแบบล็อกเชื่อมโยง (interlocked access panels) ซึ่งป้องกันไม่ให้เครื่องจักรเคลื่อนไหวขณะมีบุคลากรอยู่ในบริเวณนั้น และระบบควบคุมต้องรักษาสถานะความปลอดภัยของเครื่องตัดโลหะด้วยเลเซอร์แบบซีเอ็นซี (cnc laser cutter for metal) ไว้เสมอเมื่อมีการเปิดการเข้าถึง สำหรับอุปกรณ์ยกแบบสุญญากาศ จำเป็นต้องตรวจสอบตามกำหนดเวลาอย่างสม่ำเสมอ เนื่องจากการสูญเสียสุญญากาศระหว่างการย้ายวัสดุอาจทำให้แผ่นโลหะหนักหล่นลงมาได้ มาตรฐาน ANSI Z136.1 และ ISO 11553-1 เป็นกรอบอ้างอิงที่เกี่ยวข้อง และการติดตั้งทั้งระบบต้องผ่านการตรวจสอบและยืนยันความถูกต้องในฐานะระบบที่สมบูรณ์
สารบัญ
- กรณีศึกษาจริงจากภาคอุตสาหกรรม / สถานการณ์จริง
- การวิเคราะห์ความเสี่ยงและโหมดความล้มเหลว
- หลักการเชิงเทคนิคและการปฏิบัติตามมาตรฐาน
- คู่มือสำหรับผู้ซื้อและผู้ดูแลรักษาที่นำไปปฏิบัติได้จริง
-
คำถามที่พบบ่อย
- คำถามข้อที่ ๑: ระบบอัตโนมัติสำหรับการโหลดแบบใดให้ต้นทุนต่ำที่สุดสำหรับเครื่องตัดเลเซอร์
- คำถามข้อ 2: การโหลดด้วยมือจริงๆ แล้วใช้เวลาเครื่องเท่าใด
- คำถามข้อที่ 3: การทำงานตัดด้วยเลเซอร์แบบไม่มีคนควบคุม (lights-out operation) เป็นไปได้จริงหรือไม่
- คำถามข้อที่ 4: มาตรการด้านความปลอดภัยใดบังคับใช้กับโซนการโหลดอัตโนมัติ