почему газ важнее, чем мощность
Когда приобретается станок, все сравнивают мощность — 6 кВт, 12 кВт, 20 кВт, 30 кВт. Через шесть месяцев статья расходов, которая ежедневно «съедает» деньги, оказывается совсем другой: вспомогательный газ.
Причина проста. Мощность — это единовременная покупка; её значение фиксируется в момент выбора оборудования. Газ же — ежемесячный расход, напрямую зависящий от объёма работ. Для резки конструкционной детали из углеродистой стали и декоративной панели из нержавеющей стали требуются разные типы газа, разные объёмы газа и разные последующие операции, а разница в себестоимости одной детали может составлять несколько раз.
В этом документе не приводится таблица технических характеристик. Рассматриваются три вопроса: какую роль играет каждый из трёх газов в зоне реза, откуда берутся различия в качестве поверхности реза и как самостоятельно выбрать оптимальный газ для конкретных задач на вашем производстве. К концу чтения вы сможете принимать решения без необходимости полагаться на рекомендации поставщика.
1. В зоне реза лазер выполняет две функции. Газ — три.
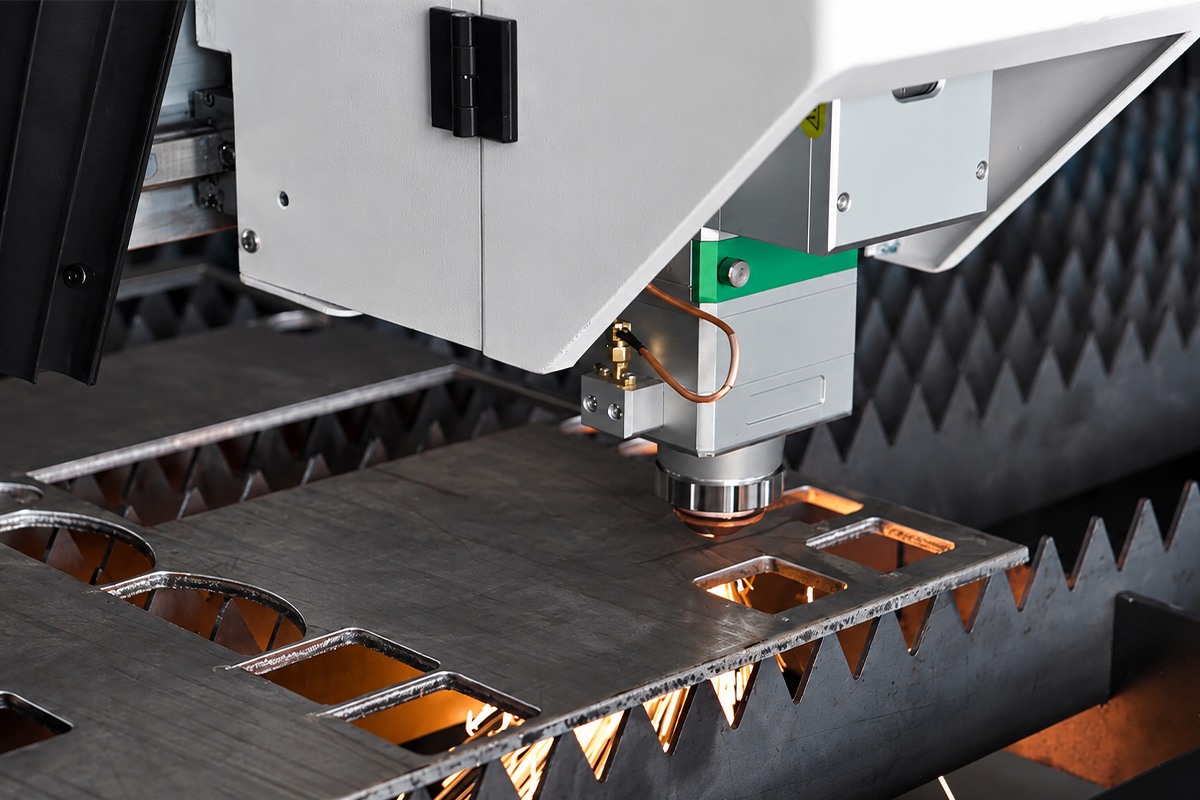
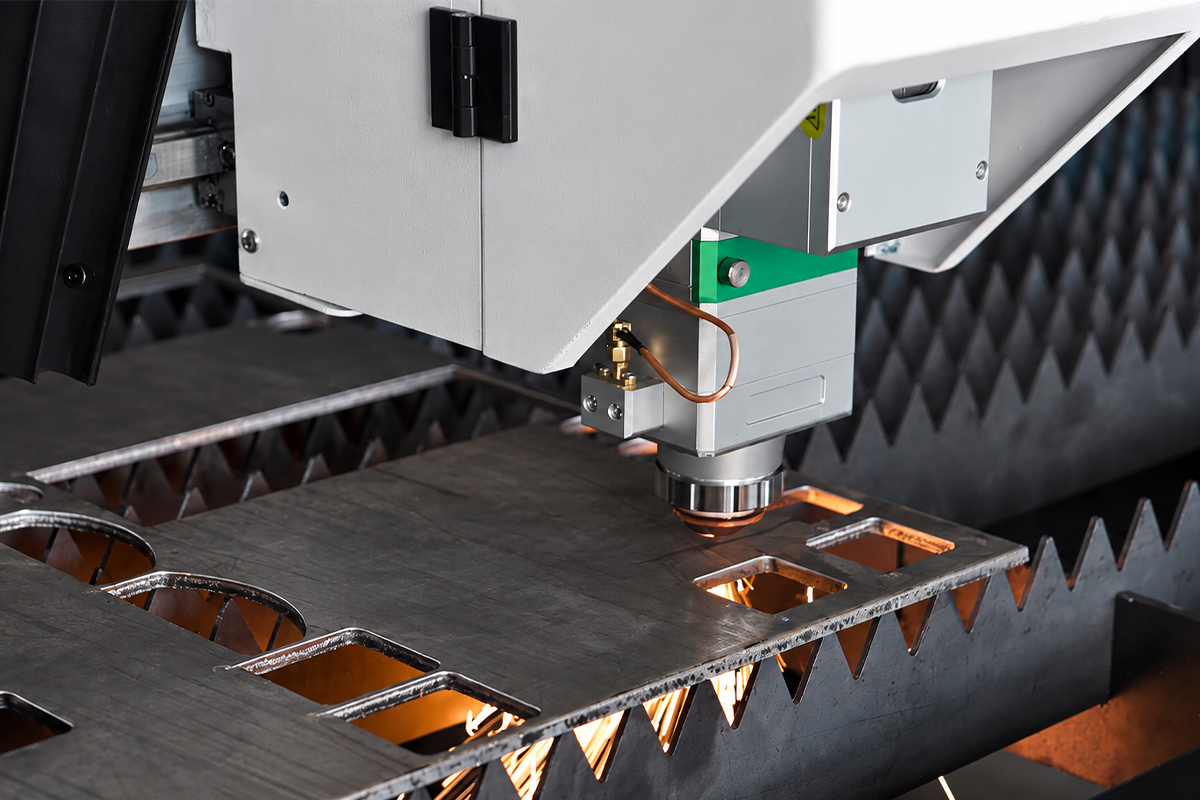
Резку часто представляют как процесс, при котором лазерный луч прожигает сталь. На самом деле луч выполняет две задачи: он локально нагревает материал до плавления или испарения и поддерживает это состояние. Разрез («керф») образуется под действием вспомогательного газа.
Внутри керфа газ одновременно выполняет три функции.
Он удаляет расплавленный материал. Металл, расплавленный лучом, при отсутствии удаления вновь затвердеет и сцепится с кромкой реза — это так называемый шлак. Поток газа высокой скорости выталкивает расплавленный материал через нижнюю часть керфа; только после этого формируется чистый рез.
Он либо участвует в химической реакции, либо намеренно не участвует в ней. Именно здесь различаются три типа газов. Кислород вступает в экзотермическую реакцию с железом, а дополнительное тепло способствует более глубокому и быстрому резу. Азот инертен: он не участвует ни в каких реакциях и лишь физически удаляет материал. Сжатый воздух содержит примерно одну пятую часть кислорода, что ставит его между двумя предыдущими вариантами и обеспечивает умеренный экзотермический эффект.
Он защищает и охлаждает. Инертный газ предотвращает окисление реза и удаляет избыточное тепло, ограничивая зону термического влияния. Если давление или расход снижаются, первые две функции ухудшаются — поэтому недостаток давления так часто проявляется как недостаток мощности.
Как только эти три функции становятся понятными, любое различие в качестве поверхности реза и в затратах на последующих этапах можно логически вывести, а не просто запомнить.
2. Три газа — три типа поверхности реза
Кислород: быстро и глубоко, но край окисляется. Резка кислородом — это по сути воспламенение плюс поддержка горения. При повышенной температуре железо реагирует с кислородом, образуя оксид железа и выделяя значительное количество тепла; это тепло в сочетании с энергетическим потоком позволяет резать значительно толще, чем при чистом плавлении. Преимущество — возможность обработки больших толщин и высокая скорость; это основной метод для средних и толстых листов из углеродистой стали. Недостаток — образование оксидного слоя на кромке реза (от серо-чёрного до сине-фиолетового оттенка) и тонкой окисленной зоны по границе. Прочностные характеристики конструкции не страдают, однако все последующие операции затрудняются: перед сваркой требуется подготовка кромки, перед окраской окалина должна быть удалена — иначе адгезия покрытия нарушится, а детали внешнего оформления не проходят контроль качества. Таким образом, применение кислорода имеет чёткую сферу: углеродистая сталь, средние и толстые листы, заготовки, предназначенные для механической обработки или конструкционной сварки, где цвет кромки не имеет значения.
Азот: медленнее и дороже, но поверхность чистая. Азот не вступает в реакцию. Резка полностью зависит от того, как луч плавит материал, а газ удаляет расплав. Без дополнительного тепла от окисления для резки той же толщины требуется больше мощности и более высокое давление, а скорость снижается. За деньги покупают качество поверхности: яркую, без оксидов, готовую к сварке или полировке. Азот применяют при резке нержавеющей стали, алюминия и оцинкованного листа, когда важны внешний вид или качество сварного шва. Азот обходится дороже в двух местах. Стоимость газа зависит от его чистоты — чем выше чистота, тем дороже; кроме того, он требует высокого давления, что ведёт к большему расходу. Именно поэтому мастерские, где в основном режут углеродистую сталь, иногда «сжигают» деньги, сохраняя привычку использовать газ для нержавеющей стали.
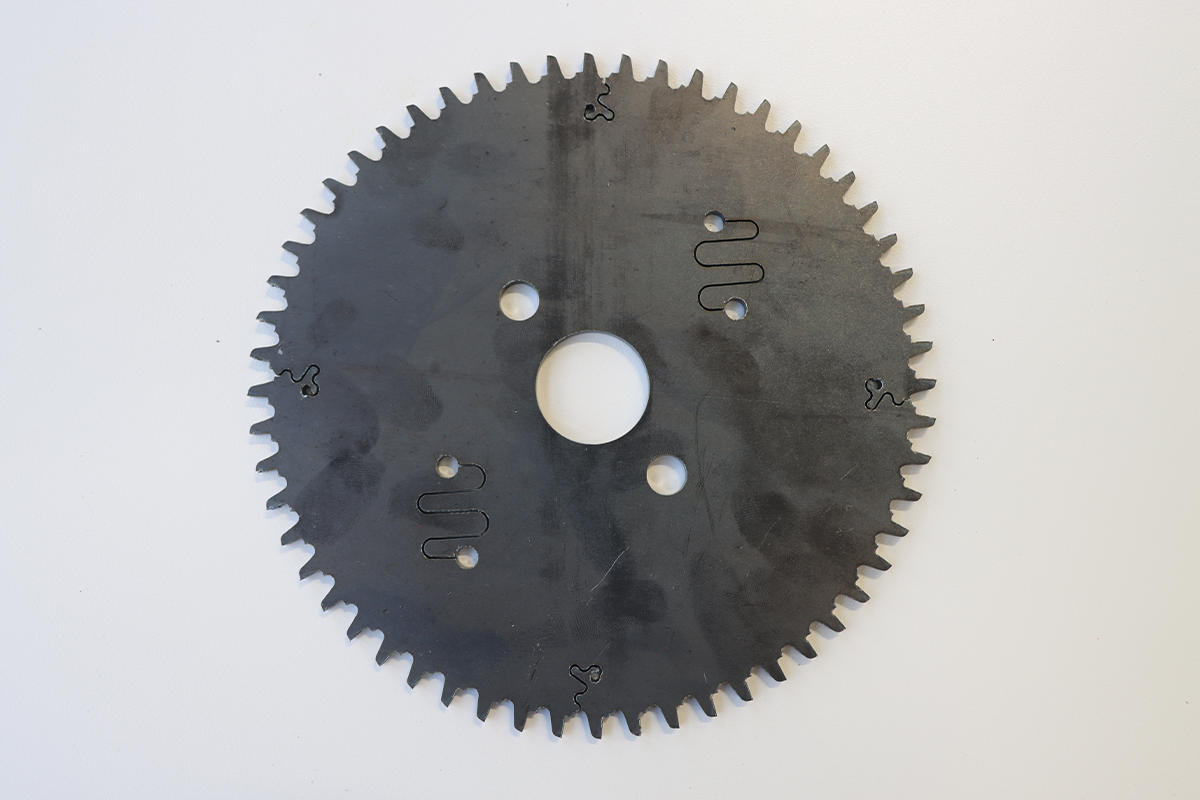
Сжатый воздух: промежуточный вариант и самый дешёвый. Воздух содержит кислород, поэтому наблюдается умеренный экзотермический вклад — резка быстрее и дешевле, чем с азотом. Кромка приобретает лёгкий жёлтый или сероватый оттенок, значительно светлее серо-чёрного оттенка, получаемого при использовании кислорода. Область применения этого газа чётко определена: детали, подлежащие последующей покраске или нанесению покрытия, конструкционные элементы, любые изделия, где цвет кромки не подвергается контролю. Тонкие и средней толщины листы из углеродистой стали быстро и экономично режутся на воздухе. Нержавеющую сталь также можно резать на воздухе, однако поверхность среза не будет блестящей — если заказчик требует отсутствия потемнения вблизи сварного шва, вновь требуется азот. Один факт регулярно упускается из виду: в большинстве цехов лишь часть работ действительно требует азота. Кронштейны, рамы, основания станков и листовой металл, предназначенный для покраски, никогда не нуждались в блестящей кромке. Разделение таких работ от азотных затрат — самый быстрый способ снизить себестоимость одной детали.
3. Откуда на самом деле возникают различия в качестве поверхности реза
Прежде чем обвинять станок, убедитесь, что проблема не в газе. Четыре признака указывают на разные причины.
Цвет окисления. Жёлтый, синий или чёрный оттенок по краю означает участие кислорода. Кислород — самый сильный окислитель, воздух — следующий по силе, азот практически не вызывает окисления. Если рез, который должен получиться ярким, выходит жёлтым, сначала проверьте чистоту газа, затем — всасывается ли в линию воздух.
Шлак. Мягкий шлак легко удаляется вручную и обычно указывает на низкое давление или слишком высокое положение фокуса. Твёрдый шлак, прочно сцепленный с поверхностью, говорит о несоответствии типа газа и мощности. Если количество шлака резко возросло при использовании одного и того же газа, сначала снимите показания манометра, затем осмотрите линзу.
Перпендикулярность и полосы. Наклонная поверхность или регулярные полосы обычно означают несогласованность положения фокуса и скорости резки. Небольшой сдвиг фокуса меняет распределение энергии по толщине заготовки, а наиболее чувствительным случаем является резка тонкого листа на высокой скорости.
Неполное проникновение. Отличайте «вся деталь не будет разрезана» от «один участок не будет разрезан». Первое связано с параметрами или мощностью. Второе, при постоянно изменяющемся положении, обычно вызвано колебаниями давления — и исчезает при смене источника газа.
Ценность этой последовательности в том, что она разделяет «неисправность станка» и «неисправность газа». Если эти два фактора не разделены, типичной реакцией становится вызов производителя, тогда как истинная причина кроется в системе подачи газа.
4. Выбор газа по назначению детали: четыре вопроса
Таблица не требуется. Задайте четыре вопроса по порядку — и ответ возникнет сам собой.
Куда деталь поступит дальше? Прямо на сварку, на полировку или на финишную обработку внешнего вида: поверхность должна быть чистой — используйте азот. Покраска, нанесение покрытия, внутренние конструкции: достаточно воздуха. Механическая обработка, несущие элементы, внешний вид не имеет значения: кислород — для глубины и скорости.
Какой материал и какой толщины? Толстая углеродистая сталь обрабатывается кислородом; тонкие листы быстрее и дешевле резать на воздухе. Нержавеющая сталь, алюминий и оцинкованная сталь требуют азота, но для работ, где внешний вид не важен, допустимо использовать воздух.
Сколько часов в день и какой размер партии? Это определяет форму подачи газа, а не его тип. При длительной работе и постоянном спросе выгоднее организовать подачу газа на месте; при эпизодических работах проще закупать газ в баллонах.
Что позволяет площадка? Если есть место под компрессорную станцию, допустимый уровень шума и возможность отвода тепла — подача газа на месте возможна. При ограниченной площади и строгих ограничениях по шуму предпочтительна закупка газа.
Последовательность имеет значение. Сначала — процесс, потом — подача газа. Обратный порядок — сначала купить компрессор, а затем искать работы, которые можно выполнять на сжатом воздухе — обычно приводит к приобретению неподходящего по мощности оборудования или к его полному простаиванию.
5. Стоимость складывается из четырёх составляющих, а не из одной
Самая распространённая ошибка при расчёте стоимости газа — сравнение только цены одного баллона или одного киловатт-часа. Реальная стоимость на деталь состоит из суммы четырёх показателей.
Сам газ. Потребление на единицу продукции, умноженное на цену за единицу. Самый заметный компонент и наиболее часто ошибочно принимаемый за полную стоимость.
Электроэнергия. При наличии собственного источника сжатого воздуха учитываются затраты на работу компрессора; при закупке газа затраты на электроэнергию для резки всё равно присутствуют — просто они учтены в другом месте.
Дополнительная обработка после резки. Чаще всего этот пункт опускается. Кромка, полученная кислородной резкой, требует шлифовки или травления перед покраской; поверхность, обработанная азотом, этого не требует; при использовании воздуха ситуация промежуточная и зависит от требований к покрытию. Затраты на шлифовку (трудозатраты), химикаты для травления и очистку сточных вод — это реальные деньги. Многие цеха обнаруживают, что после подсчёта общей суммы экономия на газе не покрывает затраты на шлифовку.
Отходы и переделка. Самая высокая статья расходов, но она никогда не отражается в бухгалтерской отчётности. Она напрямую связана со стабильностью подачи: один скачок давления может привести к порче целого листа.
Четыре дополнительные строки дают итоговую цифру, достойную сравнения. Сравнивайте только первую строку — и вывод зачастую оказывается противоположным.
6. Для резки на воздухе требуется полностью автономная система подачи воздуха
Выбрав воздух в качестве рабочей среды, следующим обычным шагом становится подключение к линии сжатого воздуха цеха. Именно здесь чаще всего начинаются проблемы, поскольку воздух для резки и общий пневматический воздух имеют разные технические характеристики.
Давление — первое препятствие. Давление в общей цеховой линии обычно составляет около 0,8 МПа, тогда как для резки зачастую требуется более высокое давление; наиболее требовательным случаем является резка тонкого листа на высокой скорости. Недостаточное давление редко проявляется как «резка невозможна»; оно проявляется как «нельзя увеличить скорость». Оператор снижает скорость подачи, и производительность незаметно падает.
Чистота — второе требование. Вода, масло и пыль, попадающие на сопло и линзу, сначала портят их поверхность, а затем приводят к полному разрушению линзы. Линза — самый дорогой расходный элемент в цепочке, и правильно подобранный комплект фильтров обычно окупается с лихвой за счёт экономии на стоимости газа.
Поэтому система подачи воздуха должна быть спроектирована как единая система, а не просто компрессор с присоединённым шлангом. Полная цепь состоит из четырёх стадий: компрессор для создания давления, ресивер для поглощения кратковременных пиковых нагрузок, осушитель для удаления влаги, многоступенчатая фильтрация для удаления масла и пыли, а затем — сама машина. Пропуск любой из этих стадий приводит к тому, что сэкономленные на сжатом воздухе средства «возвращаются» в виде повреждённых линз и простоев.
На выбор оборудования влияют четыре параметра. Расход воздуха — рассчитывается исходя из наиболее тяжёлого случая с запасом. Класс давления — определяется максимальным требованием, а не средним значением. Температура точки росы — зависит от температуры окружающей среды и длины трубопровода и определяет, будет ли конденсироваться влага внутри труб. Содержание масла — определяется стоимостью одной линзы и, соответственно, целесообразностью применения безмасляного решения.
Ещё один показатель заслуживает большего внимания, чем номинальная мощность, указанная на табличке: удельная мощность — количество электроэнергии, потребляемое на единицу произведённого объёма воздуха. Два компрессора с одинаковой номинальной мощностью могут значительно различаться по удельной мощности, что скажется на их годовых расходах на электроэнергию.
7. Монтаж: сначала измерьте, затем устанавливайте
От принятия решения до запуска в производство существует четыре этапа, и неправильный порядок означает необходимость полной перестройки.
Этап первый: анализ спроса. Речь идёт не о максимальном потреблении, а о том, как потребление изменяется в течение дня. Подача воздуха при резке происходит прерывисто — высокий расход при пробое, почти нулевой — при быстрых перемещениях. Если подбирать компрессор по среднему расходу, давление упадёт при пробое; если по пиковому — компрессор будет большую часть времени работать вхолостую, оплачивая электроэнергию, которую не отдаёт.
Этап второй: обеспечение стабильного давления и чистоты воздуха. Давление рассчитывается исходя из условий обработки самой тонкой пластины при её максимальной скорости; ступени фильтрации — исходя из стоимости линзы. Только после этого модель компрессора приобретает какой-либо смысл.
Этап третий: выбор места установки и вспомогательного оборудования. Компрессор, ресивер, осушитель и фильтры образуют единый комплекс, требующий сплошной стены, вентиляции, канала для отвода конденсата и свободного доступа для обслуживания. Определитесь с этим до начала строительных работ — после их завершения внесение изменений обойдётся дорого.
Четвёртый шаг: фиксация показаний при приёмке. Удержание линейного давления, давление на входе в станок, точка росы по давлению и непрерывный рез — по одному показанию для каждого параметра. Когда позже возникают проблемы с давлением, именно эти показания позволяют отличить дрейф станка от изменения параметров подачи.
8. Пять распространённых заблуждений
«Если есть воздух, он будет резать». Давление — лишь первый порог. Точка росы и содержание масла определяют, как долго рез будет сохраняться, а не то, будет ли он происходить вообще.
«Более мощный компрессор безопаснее». Избыточно мощный компрессор работает в разгруженном режиме и потребляет электроэнергию весь день; недостаточно мощный — теряет давление сразу же при увеличении скорости. Подбор мощности следует кривой спроса, а не указанию «увеличить размер».
«Можно обойтись без ресивера». Ресивер обеспечивает мгновенный расход, а не суммарный объём. При его отсутствии провал давления при пробое и во время ускорения остаётся неустранённым.
«При смене газа не нужны новые параметры». Давление, фокусировка и скорость полностью различаются для трёх газов. Использование одной и той же программы для разных газов — самая частая причина ухудшения качества поверхности после переключения.
"Безмасляный — излишне, если фильтрация работает." Фильтрация удаляет масло при условии своевременной замены фильтров. Обычная ошибка — не выбор неподходящей модели, а пропуск срока замены фильтров.
9. В трёх предложениях
Газ определяет качество реза, мощность — максимальную толщину материала, а последующая обработка — себестоимость. Эти три параметра часто обсуждают как единое целое, поэтому в коммерческих предложениях сравнение редко бывает корректным.
Сначала процесс, потом поставка. Измените порядок — и оборудование будет закуплено, но не подойдёт для решения задач.
Большинству деталей не требуется идеальное качество реза — достаточно удовлетворительного. Определите, какие операции действительно требуют азота, а остальные выполняйте сжатым воздухом — и себестоимость одной детали снизится.
О компании Tianchen Laser
Компания Jinan Tianchen Laser Technology Co., Ltd. производит волоконные лазерные станки для резки, лазерные сварочные станки и комбинированное оборудование для резки листового металла и труб, предназначенное для автомобильной промышленности, судостроения, производства стальных конструкций, строительной техники, кухонного оборудования и листовой обработки. Компания предоставляет образцы пробной резки и параметры резки, адаптированные под материал и толщину заказчика, а также оказывает поддержку при выборе и вводе в эксплуатацию совместимых систем подачи воздуха.
Для оценки, соответствующей вашему собственному диапазону материалов и толщин, направьте нам наиболее часто используемые вами материалы, диапазон толщин и ежедневное время работы станка — мы подготовим конфигурацию с расчётом стоимости на одну деталь.
Copyright © 2026 by JINAN TIANCHEN LASER TECHNOLOGY CO.,LTD
 EN